O que dizem as avaliações sobre as linhas de produção de blocos de concreto celular autoclavado da Hongfa?
As avaliações da linha de produção de blocos de concreto celular autoclavado (AAC) da Hongfa não permitem chegar a uma conclusão confiável, a menos que incluam instalações identificáveis, condições de operação e registros de produção. As informações disponíveis não incluem avaliações que possam ser verificadas de forma independente; portanto, afirmações sobre qualidade consistente, baixo consumo de energia ou forte suporte técnico permanecem sem confirmação. A avaliação mais útil relaciona cada afirmação ao desempenho mensurável da fábrica: produção comercializável, propriedades dos blocos, tempo de inatividade, consumo de utilidades e resolução de falhas reais.
Um comentário favorável sobre a entrega dos equipamentos responde a uma pergunta diferente de um relato que descreve uma produção estável após o comissionamento. Da mesma forma, uma reclamação sobre blocos rachados precisa de detalhes suficientes do processo para distinguir um problema de maquinário de matérias-primas inadequadas ou condições de cura impróprias. Essas distinções determinam o peso que uma avaliação merece.
Quais detalhes de uma avaliação fornecem evidências confiáveis de desempenho?
Uma avaliação útil identifica a configuração da linha, a etapa do comissionamento, o processo de preparação da matéria-prima e os produtos fabricados. A produção de AAC à base de areia e a produção à base de cinzas volantes impõem exigências diferentes à preparação dos materiais e ao controle da formulação. Os resultados de uma configuração não comprovam automaticamente o desempenho de outra, mesmo que ambas utilizem equipamentos da mesma marca.
O período de operação também é importante. Comentários escritos logo após a instalação refletem principalmente a entrega, a montagem e o suporte inicial. Um relato que abranja um período prolongado de produção revela mais sobre a estabilidade do corte, as necessidades de manutenção, o desgaste dos componentes e a recuperação após interrupções. Nenhum dos dois tipos é inerentemente inútil; cada um sustenta conclusões mais limitadas.
Evidências sólidas relacionam uma afirmação a um registro. “A produção é estável” ganha significado quando acompanhada de registros de produção, quantidades rejeitadas, dimensões dos produtos e uma explicação das paradas excluídas. Fotografias comprovam a existência do maquinário, mas raramente demonstram a capacidade de produção, a precisão dimensional ou a operação confiável.
Mesmo uma referência detalhada merece análise se descrever um projeto substancialmente diferente. Diferenças no escopo da automação, na configuração das autoclaves, na preparação das matérias-primas e no suporte técnico local afetam a aplicabilidade da experiência à instalação proposta.
Uma avaliação positiva da capacidade significa que a produção anunciada pode ser alcançada?
Somente quando a definição de capacidade e as premissas operacionais correspondem. A capacidade nominal de uma linha pode se referir à capacidade de projeto sob condições especificadas, enquanto uma avaliação pode informar o volume bruto de massa expandida ou o número de blocos acabados expedidos. Essas medidas descrevem resultados diferentes. A produção comercializável exclui o material perdido por defeitos de corte, falhas de cura, danos de manuseio e rejeição por qualidade.
Uma declaração significativa de capacidade especifica o período de medição, as horas de produção programadas, a combinação de produtos e o volume de produtos acabados aceitos. Também explica se estão incluídos os testes de comissionamento, a manutenção programada e as interrupções no fornecimento de utilidades. Caso contrário, um breve período de operação ininterrupta pode parecer equivalente a uma produção comercial sustentada.
A produção de AAC envolve etapas interligadas. Aumentar a velocidade de mistura não eleva a produção final quando a estação de corte, o cronograma das autoclaves ou a área de descarga já limitam o processo. As mudanças de produto também afetam o desempenho: alterar as dimensões dos blocos modifica os arranjos de corte e os padrões de manuseio, enquanto uma meta diferente de densidade altera os requisitos de formulação e de processo.
Um relato de referência torna-se especialmente útil quando identifica o gargalo encontrado em níveis de produção mais altos. A espera recorrente por autoclaves disponíveis aponta para a capacidade de cura ou para o planejamento. Uma fila antes do corte sugere outro problema. O local e a duração desses atrasos explicam mais do que um único número de produção diária.
O que as avaliações devem revelar sobre a qualidade dos blocos?
Afirmações como “os blocos têm boa aparência” oferecem poucas evidências do controle do processo. Relatórios de qualidade úteis relacionam a aparência às tolerâncias dimensionais, à densidade seca, à resistência à compressão e à proporção da produção aceita. As comparações exigem amostragem e condições de ensaio consistentes; é difícil interpretar valores de resistência medidos com diferentes teores de umidade.
A densidade merece atenção especial. Um valor de densidade mais baixo, por si só, não demonstra melhor desempenho dos equipamentos. A questão relevante é se os requisitos pretendidos de densidade e resistência são alcançados simultaneamente, com variação aceitável entre os lotes de produção.
Os defeitos visíveis também precisam ser interpretados. Sintomas semelhantes podem surgir em diferentes etapas da produção:
Uma avaliação confiável não precisa diagnosticar conclusivamente todos os defeitos. Deve mostrar se a investigação utilizou dados de produção e se a ação corretiva produziu resultados repetíveis. Afirmar que todas as rachaduras têm origem no maquinário, ou que todos os defeitos têm origem nas matérias-primas, deixa muitas questões sem explicação.
O que a automação revela sobre a operação diária?
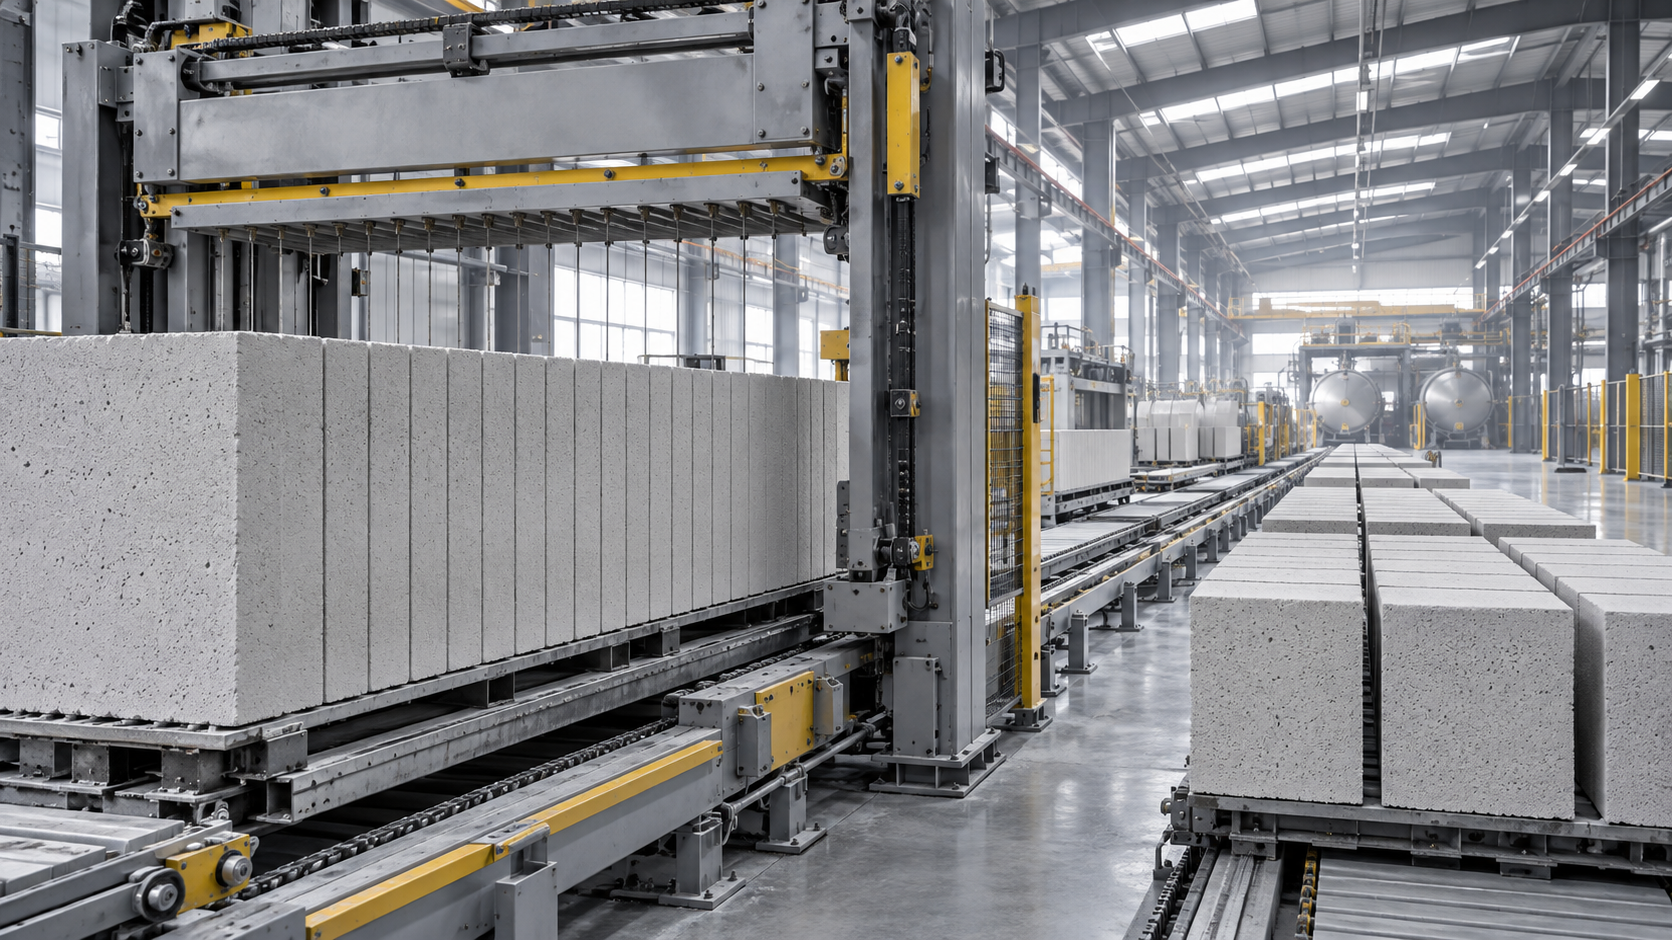
A descrição “linha automática” diz pouco sem um escopo definido. A dosagem automatizada e o armazenamento de receitas não comprovam que a transferência da massa expandida, o ajuste do corte, o carregamento das autoclaves, a separação dos blocos acabados e a embalagem também sejam automatizados. As avaliações devem identificar quais etapas operam automaticamente e quais intervenções são necessárias durante a produção normal.
A qualidade do tratamento de falhas costuma importar mais do que a aparência da tela de controle. Considere uma transferência interrompida: o sistema identifica a sequência parada, preserva o status do lote e permite uma reinicialização controlada? Recuperações manuais frequentes aumentam o tempo perdido e criam oportunidades para erros de processo.
O controle das receitas merece atenção semelhante. As configurações armazenadas são úteis quando os equipamentos de dosagem permanecem calibrados e as quantidades reais dos lotes podem ser rastreadas. Uma avaliação que elogie a facilidade de uso dos controles oferece evidências limitadas se não mencionar a repetibilidade da dosagem, o histórico de alarmes ou o tratamento de alterações nas receitas.
A automação também não elimina as tarefas de manutenção física. Os fios de corte precisam de atenção, os sistemas de lama exigem limpeza e os sensores operam em ambientes úmidos e com materiais abrasivos. Relatos de automação estável têm mais peso quando descrevem o acesso para manutenção e a frequência das intervenções de rotina.
As afirmações sobre baixo consumo de energia são comparáveis?
As afirmações sobre consumo de energia exigem limites de medição claros. A eletricidade dos equipamentos de produção, o vapor fornecido às autoclaves, o combustível usado para gerar vapor e a energia empregada na preparação das matérias-primas são grandezas distintas. Uma avaliação que informe apenas o consumo elétrico de determinadas máquinas não pode comprovar a demanda energética da fábrica inteira.
O consumo por metro cúbico de produto acabado aceito é mais informativo do que uma conta total de utilidades. Mesmo essa medida precisa de contexto: a taxa de utilização, a densidade do produto, os requisitos de cura e a inclusão das perdas de partida influenciam o resultado.
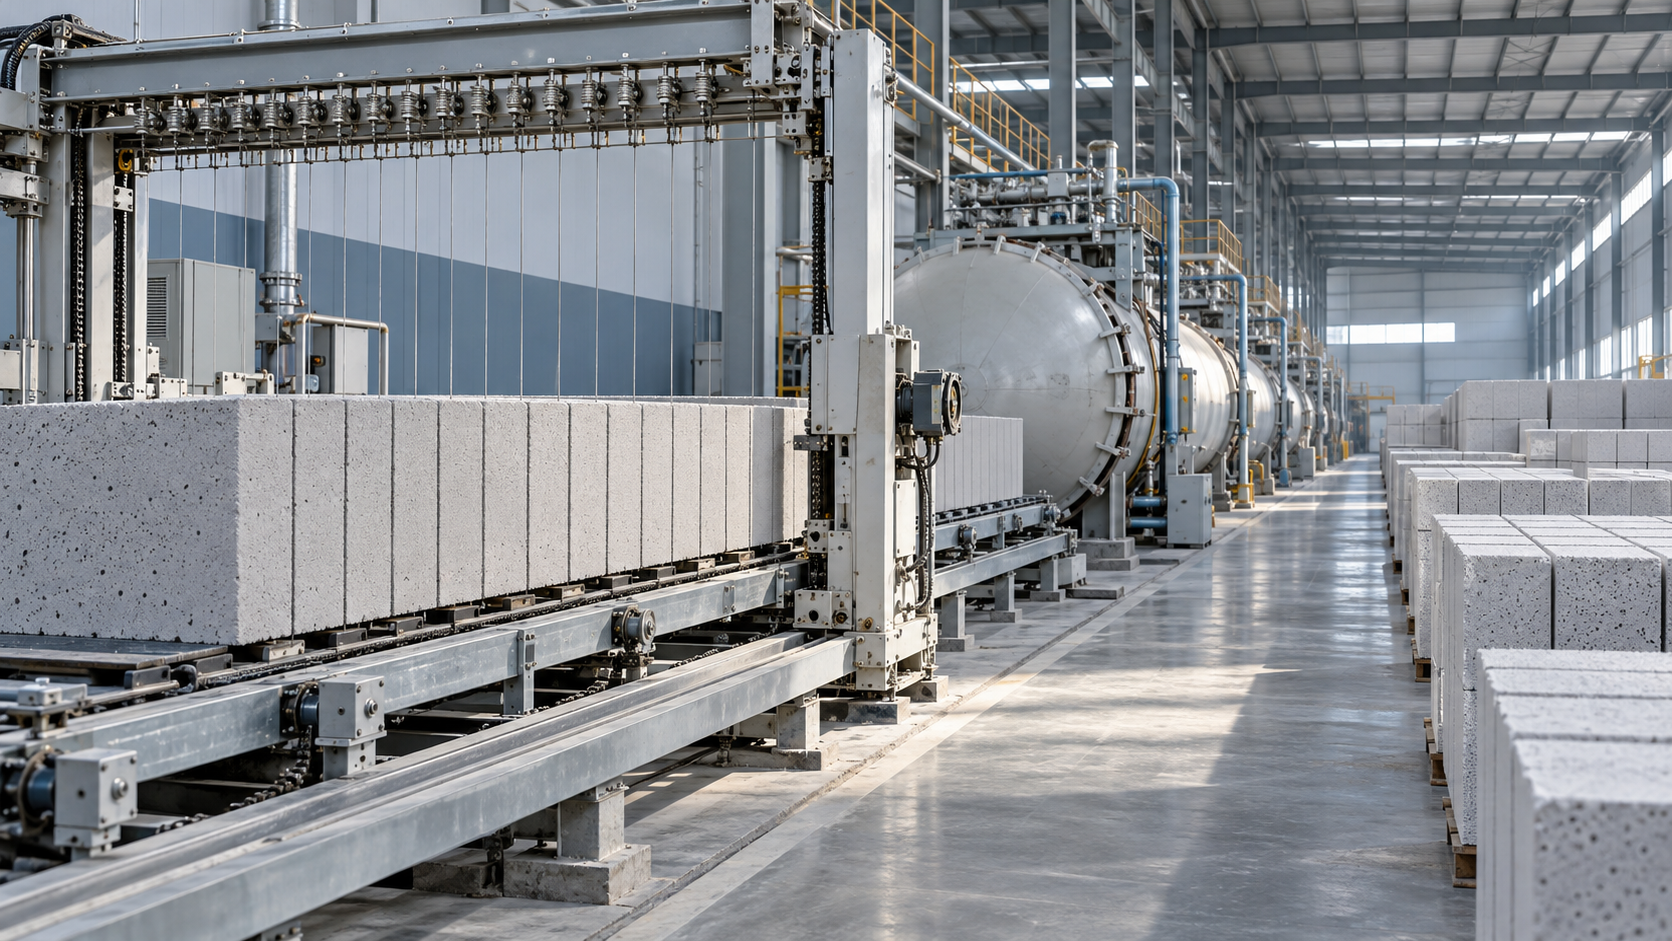
O carregamento e o planejamento das autoclaves afetam o consumo de vapor. Uma autoclave parcialmente carregada ainda precisa aquecer sua estrutura e os equipamentos associados; por isso, uma baixa taxa de utilização distorce as comparações com uma fábrica que opere com cargas mais completas. Vazamentos de vapor, estado do isolamento, manejo do condensado e uso de sistemas de transferência ou recuperação de vapor também influenciam o consumo registrado.
Para que uma comparação seja útil, a avaliação deve informar quais medidores forneceram os valores, qual período de produção foi medido e se a produção rejeitada foi excluída do denominador. Sem esses detalhes, “eficiência energética” continua sendo uma impressão, não um resultado operacional demonstrado.
O que diferencia um bom suporte à instalação de uma entrega sem problemas?
O retorno sobre a entrega diz respeito ao estado dos equipamentos, à documentação e à integridade do envio. O suporte à instalação abrange também as interfaces das fundações, o alinhamento, a integração elétrica, as conexões de utilidades e a coordenação da partida. Uma experiência favorável de transporte não comprova a qualidade dessas etapas posteriores.
As avaliações do comissionamento são mais informativas quando descrevem como as responsabilidades foram divididas. O fornecimento de vapor e água, o ar comprimido, a drenagem e a alimentação elétrica devem atender aos requisitos acordados para os equipamentos. Se um teste for interrompido porque uma utilidade não está disponível, esse fato, por si só, não comprova um defeito no maquinário. Se os requisitos de interface não foram claros ou foram comunicados tarde, isso constitui um problema de coordenação distinto.
Um comissionamento bem-sucedido também deve significar mais do que produzir o primeiro lote aceitável. Evidências de lotes repetíveis, corte estável, parâmetros documentados e treinamento concluído oferecem uma base mais sólida para avaliar a prontidão para a produção de rotina.
A qualidade do serviço fica mais clara quando uma avaliação descreve uma falha específica e sua resolução. Uma resposta inicial rápida é útil, mas os detalhes decisivos são se o diagnóstico estava correto, se as instruções ou peças adequadas chegaram e se a produção foi retomada. Soluções temporárias recorrentes devem receber um peso diferente de uma correção documentada que tenha evitado a recorrência.
Os comentários sobre peças de reposição revelam o possível tempo de inatividade?
Eles revelam parte do panorama. Dizer que as peças de reposição estão “disponíveis” não esclarece onde são armazenadas, se são compatíveis com a revisão instalada e quanto tempo leva a entrega. Uma peça em estoque em um armazém distante não permite o mesmo tempo de recuperação que uma peça compatível já disponível na fábrica.
As avaliações devem distinguir os itens sujeitos a desgaste rotineiro dos componentes cuja falha interrompe uma etapa inteira do processo. Fios de corte e vedações têm padrões de substituição diferentes dos de um acionamento, instrumento de dosagem ou módulo de controle com defeito. As consequências dependem de a produção poder continuar com segurança enquanto o componente estiver indisponível.
A identificação técnica é tão importante quanto o estoque físico. Números de peça, desenhos, referências ao número de série do equipamento e documentação elétrica claros reduzem erros nos pedidos. Um acionamento ou controlador de reposição também pode exigir parâmetros, software ou um backup adequado para restabelecer a operação.
Um relato de manutenção útil informa o tempo decorrido entre a detecção da falha e a retomada estável da operação, além de explicar a causa do atraso. Isso permite separar atrasos no diagnóstico, transporte de peças, instalação e recuperação do processo, em vez de atribuir toda a interrupção a uma única causa.
Como avaliações conflitantes devem influenciar uma decisão de investimento?
As avaliações conflitantes ficam mais fáceis de interpretar quando são comparadas sob as mesmas condições. Uma instalação pode ter matérias-primas consistentes, equipe de manutenção experiente e fornecimento confiável de vapor. Outra ainda pode estar ajustando a receita durante a partida. Ambos os relatos descrevem experiências reais, mas sustentam conclusões diferentes sobre a confiabilidade dos equipamentos.
Classifique cada avaliação pelo que ela realmente demonstra. Uma reclamação verificada sobre a entrega sustenta uma conclusão sobre aquela entrega. Variações dimensionais recorrentes, respaldadas por medições, levantam uma questão sobre a qualidade da produção. Uma declaração anônima de que a linha é “excelente” ou “inutilizável” tem pouco valor diagnóstico sem detalhes que a sustentem.
Afirmações que permaneçam incertas podem ser convertidas em requisitos de aceitação definidos. Um valor de capacidade proposto precisa de um período de operação e de uma combinação de produtos acordados. Uma alegação de qualidade precisa de critérios de amostragem e aceitação especificados. Um compromisso de serviço precisa de escopo definido, rota de escalonamento e regras para peças de reposição.
A base mais sólida para avaliar a confiabilidade é uma instalação de referência comparável à configuração proposta, respaldada por registros operacionais rastreáveis e um procedimento de aceitação claro. Quando essas evidências não estão disponíveis, o histórico de avaliações permanece incompleto, e as alegações de desempenho ainda não resolvidas devem constar do acordo técnico antes da compra.
Recomendar
 29/10/2026
Que experiência de exportação a Shandong Hongfa Building Machinery tem?
Avalie a experiência de exportação da Shandong Hongfa em máquinas para construção com base nos registros de projetos, no planejamento das entregas e no suporte pós-venda. Saiba o que verificar antes de comprar equipamentos.
- 29/10/2026
O que dizem as avaliações sobre as linhas de produção de blocos de concreto celular autoclavado da Hongfa?
Avaliações das linhas de produção de blocos de concreto celular autoclavado da Hongfa: saiba como verificar a produção, a qualidade dos blocos, o consumo de energia e o suporte técnico antes de investir. Conheça as evidências que os compradores devem solicitar.
- 29/10/2026
A Shandong Hongfa é um fornecedor confiável de usinas de AAC?
A Shandong Hongfa é um fornecedor confiável de usinas de AAC? Conheça os principais aspectos a verificar — referências operacionais, matérias-primas, garantias de produção e suporte — antes de tomar sua decisão de investimento.