Как выбрать подходящую производительность смесителя суспензии для производства автоклавного газобетона?
Выбирайте смеситель суспензии для AAC, исходя из графика заливки: определите необходимый полезный объем суспензии для каждой формы, время, отведенное на ее приготовление, и количество замесов, которое смеситель должен обеспечить за запланированную рабочую смену. Смеситель, вмещающий достаточное количество материала, но не успевающий завершить каждый цикл вовремя, все равно может ограничивать производительность. И наоборот, более крупная емкость может увеличить затраты, не повышая объем выпуска, если темп работы задают заливка или последующие операции с материалом.
Таким образом, оптимальная производительность определяется сочетанием полезного объема замеса и стабильной частоты замесов. Прежде чем сравнивать размеры оборудования, проверьте оба показателя с учетом фактической рецептуры, требований к заполнению форм и производственного графика.
Начните с формы и рассчитайте параметры смесителя в обратном направлении
Для линии AAC с приготовлением смеси отдельными замесами удобнее всего начинать с объема суспензии, необходимого для одной операции заливки. Он не обязательно равен ни готовому объему блока AAC, ни номинальному внутреннему объему формы. Количество смеси для заливки зависит от рецептуры, целевой плотности, условий процесса и запаса на расширение суспензии после заливки.
Определите необходимый объем свежей суспензии для каждой формы совместно с разработчиком процесса или поставщиком оборудования. Затем установите, сколько форм нужно заполнять в час в условиях фактического производства. Для предварительного планирования можно использовать простую зависимость:
Необходимый объем суспензии за рабочий час = объем суспензии на одну форму × количество форм, заливаемых за рабочий час
Используйте рабочее время, а не общее количество часов в сутках. Линия, запланированная на выпуск заданного суточного объема продукции в две смены, располагает меньшим временем для его производства, чем предполагает расчет при непрерывной работе. При определении доступного производственного времени учитывайте плановую очистку, переналадки и другие предусмотренные перерывы.
Например, предположим, что для предлагаемой линии требуется 3 м³ свежей суспензии на форму и нужно заливать четыре формы за рабочий час. Система смешивания должна подавать на участок заливки 12 м³ полезного объема суспензии за рабочий час. Эти значения приведены для иллюстрации; объем заливки и график должны определяться предлагаемым технологическим процессом. Они задают исходную производительность, но сами по себе не определяют размер смесителя.
Различайте объем емкости и полезный объем замеса
Заявленная вместимость смесителя может обозначать разные показатели: полный объем емкости, номинальный рабочий объем или рекомендуемый размер замеса. Уточните, какой именно показатель предлагает поставщик и применим ли он к планируемой рецептуре AAC. В емкости должно оставаться рабочее пространство для перемешивания, а смеситель должен обеспечивать надлежащее качество смешивания при выбранном уровне заполнения. Кроме того, у него может быть минимальный рабочий объем, ниже которого качество смешивания не гарантируется.
Если один замес предназначен для заполнения одной формы, полезный объем замеса должен покрывать требуемый объем заливки с учетом обоснованных потерь материала, остающегося в смесителе, трубопроводах или системе выгрузки. Согласуйте метод расчета этих потерь: произвольный запас на каждом этапе может привести к выбору излишне крупного оборудования.
В приведенном выше примере не следует автоматически считать, что смеситель с номинальным объемом емкости 3 м³ подает в форму все 3 м³. Поставщик должен указать полезный объем замеса, ожидаемое количество выгружаемого материала и условия, на которых основаны эти значения. Если для другой формы или рецептуры смесителю потребуется готовить меньший замес, уточните, входит ли такой объем в его рабочий диапазон.
Важно и то, как организованы замесы. Один замес смесителя может предназначаться для одной формы, нескольких форм или только части формы. Каждый вариант меняет требования к графику и управлению процессом:
- Один замес на одну форму: Объем замеса и интервал между заливками сравнительно легко согласовать, если смеситель успевает завершать каждый цикл вовремя.
- Один замес для нескольких форм: Выгрузку и последовательность заливки необходимо организовать так, чтобы каждая форма получала однородный материал в пределах допустимого времени процесса.
- Несколько замесов на одну форму: Необходимо координировать приготовление замесов и заливку, чтобы обеспечить приемлемые однородность материала и сроки выполнения операции.
Последние два варианта следует оценивать как решения по организации процесса, а не просто как способ подобрать заявленную вместимость смесителя под размер формы. Состояние суспензии со временем может меняться, поэтому допустимое время выдержки и заливки необходимо определить с учетом рецептуры и метода производства.
Рассчитайте производительность с учетом полного цикла
Время смешивания — только одна часть интервала между замесами. В зависимости от оборудования и последовательности операций цикл может включать загрузку компонентов, смешивание, добавление ингредиентов, выгрузку, подготовку к следующему замесу, а также необходимую очистку или проверки. Некоторые операции могут выполняться одновременно, но учитывать такое совмещение следует только в том случае, если его действительно обеспечивают предусмотренные системы управления, взвешивания и выгрузки.
Для предварительного сравнения используйте формулу:
Теоретическая часовая производительность = полезный объем суспензии на один замес × 60 ÷ полное время цикла в минутах
Если смеситель выдает 3 м³ за один замес и завершает полный цикл каждые 15 минут, его теоретическая производительность составляет 12 м³ в час. Это соответствует приведенной выше иллюстративной потребности для заливки, но не оставляет времени на задержки или удлинение цикла в течение рабочего часа. Поэтому оборудование с номинальной часовой производительностью, равной требуемой скорости заливки, может оказаться недостаточным для запланированного графика.
Проверяйте предлагаемую производительность не только по часовому объему, но и по времени между готовностью форм к заливке. Четыре формы в час означают средний интервал в 15 минут, однако фактическая последовательность заливки может быть неравномерной. Смеситель может соответствовать расчетной часовой производительности, но не успевать подавать суспензию к моменту готовности формы.
Создать резерв времени в графике можно несколькими способами: выбрать смеситель с большей полезной производительностью, сократить подтвержденное время цикла, увеличить продолжительность работы или изменить организацию замесов и заливки. У каждого решения есть последствия. Например, сокращение времени смешивания имеет смысл только при условии, что требуемое качество суспензии по-прежнему достигается. Увеличенный замес полезен лишь в том случае, если его можно выгрузить и залить в пределах допустимого времени процесса.
Прежде чем согласовать размер, проверьте рецептуру и режим смешивания
Две рецептуры с одинаковым объемом свежей суспензии не обязательно предъявляют одинаковые требования к смешиванию. На свойства замеса могут влиять пропорции ингредиентов, содержание твердых веществ, состояние материалов и последовательность их добавления. Размер оборудования следует оценивать с учетом конструкции мешалки, привода и системы выгрузки для планируемой рецептуры.
Предоставьте ожидаемый диапазон рецептур, а не только одну номинальную формулу, особенно если предприятие планирует выпускать блоки разной целевой плотности или использовать сырье из нескольких источников. Попросите поставщика указать условия эксплуатации, для которых заявлены вместимость замеса и время цикла.
Необходимо также проверить работу более крупного смесителя в нижней части его рабочего диапазона. Если заказы или размеры форм требуют частого приготовления небольших замесов, убедитесь, что мешалка эффективно справляется с ними, а системы взвешивания и дозирования подходят для таких объемов. Выбор оборудования с запасом на возможное расширение производства может привести к тому, что большую часть срока эксплуатации предприятие будет работать ниже расчетного диапазона замесов.
С другой стороны, работа на максимальной заявленной вместимости каждого замеса может оставить мало возможностей для учета изменений свойств материала, потерь при выгрузке или графика производства. Необходимый запас зависит от процесса и оборудования, а не от универсального процента. Уточните рекомендуемый нормальный объем замеса, а также максимальный.
Согласуйте смеситель с линией заливки
Смеситель — одна из станций в последовательном процессе с заданным графиком. Его производительность следует проверять с учетом хранения и дозирования ингредиентов, готовности форм, заливки и пропускной способности последующих участков, необходимой для бесперебойного перемещения форм по линии. Увеличение производительности смесителя не повысит устойчивый выпуск, если другая станция не сможет принять дополнительные замесы.
И наоборот, смеситель, производительность которого немного ниже темпа заливки, может приводить к регулярному простою у форм. Его влияние может быть значительнее, чем предполагает почасовой недобор, поскольку заливка зависит от готовности каждого замеса в нужный момент. График производства с указанием начала замеса, добавления ингредиентов, выгрузки и заполнения форм часто дает больше информации, чем сравнение оборудования только по номинальной часовой производительности.
При планировании линии важно также четко различать объем свежей суспензии, объем формы и объем готовой продукции. Из-за расширения смеси и последующей обработки эти показатели нельзя просто подменять друг другом. Используйте материальный баланс процесса и график заливки, чтобы связать суточный план выпуска готовой продукции с потребностью смесителя в свежей суспензии.
Другие инвестиционные решения также следует оценивать в рамках общего бюджета линии, хотя они отвечают на другие вопросы о производительности. Например, покупателю, сравнивающему стоимость оборудования для упаковки блоков AAC, следует проверить, сможет ли упаковочная система обрабатывать запланированный поток готовых блоков. Эта стоимость не определяет производительность смесителя: ее задают график заливки и потребность в суспензии.
Что включить в сравнение предложений поставщиков
Чтобы предложения можно было корректно сравнить, в них должны быть указаны одинаковые производственные условия. Сообщите каждому поставщику планируемую продолжительность работы, целевую скорость заливки форм, объем суспензии на одну форму, диапазон рецептур и предполагаемую организацию замесов. Укажите также ограничения по доступному пространству, высоте выгрузки и оборудованию, которое будет принимать суспензию.
Затем сравните следующие параметры на единой основе:
- Минимальный, нормальный и максимальный полезный объем замеса для указанных материалов.
- Ожидаемое количество свежей суспензии при выгрузке, включая учет остатков материала.
- Полное время цикла замеса с четким указанием операций, выполняемых одновременно.
- Требования к смешиванию и выгрузке с учетом планируемого интервала между заливками.
- Характеристики привода, мешалки и систем дозирования для заданного диапазона рецептур и объемов замесов.
- Требования к очистке и переналадке, влияющие на доступное производственное время.
- Допущения, на которых основана заявленная производительность, включая продолжительность работы и количество форм на один замес.
Показатель производительности без указания этих условий сложно сопоставить с другими предложениями. Прежде чем выбирать более крупный или более дешевый смеситель, проверьте предполагаемую последовательность замесов на примере обычной смены и возможного перерыва. Оптимально подходит смеситель, который обеспечивает требуемый объем суспензии заданного качества и в нужное для заливки время, оставаясь в рабочем диапазоне, который предприятие будет фактически использовать.
Рекомендуем
 Nov 09, 2026
Каковы требования к импорту строительной техники?
Перед отправкой разберитесь в требованиях к импорту строительной техники: от таможенных документов и пошлин до соблюдения требований безопасности и монтажа.
- Nov 09, 2026
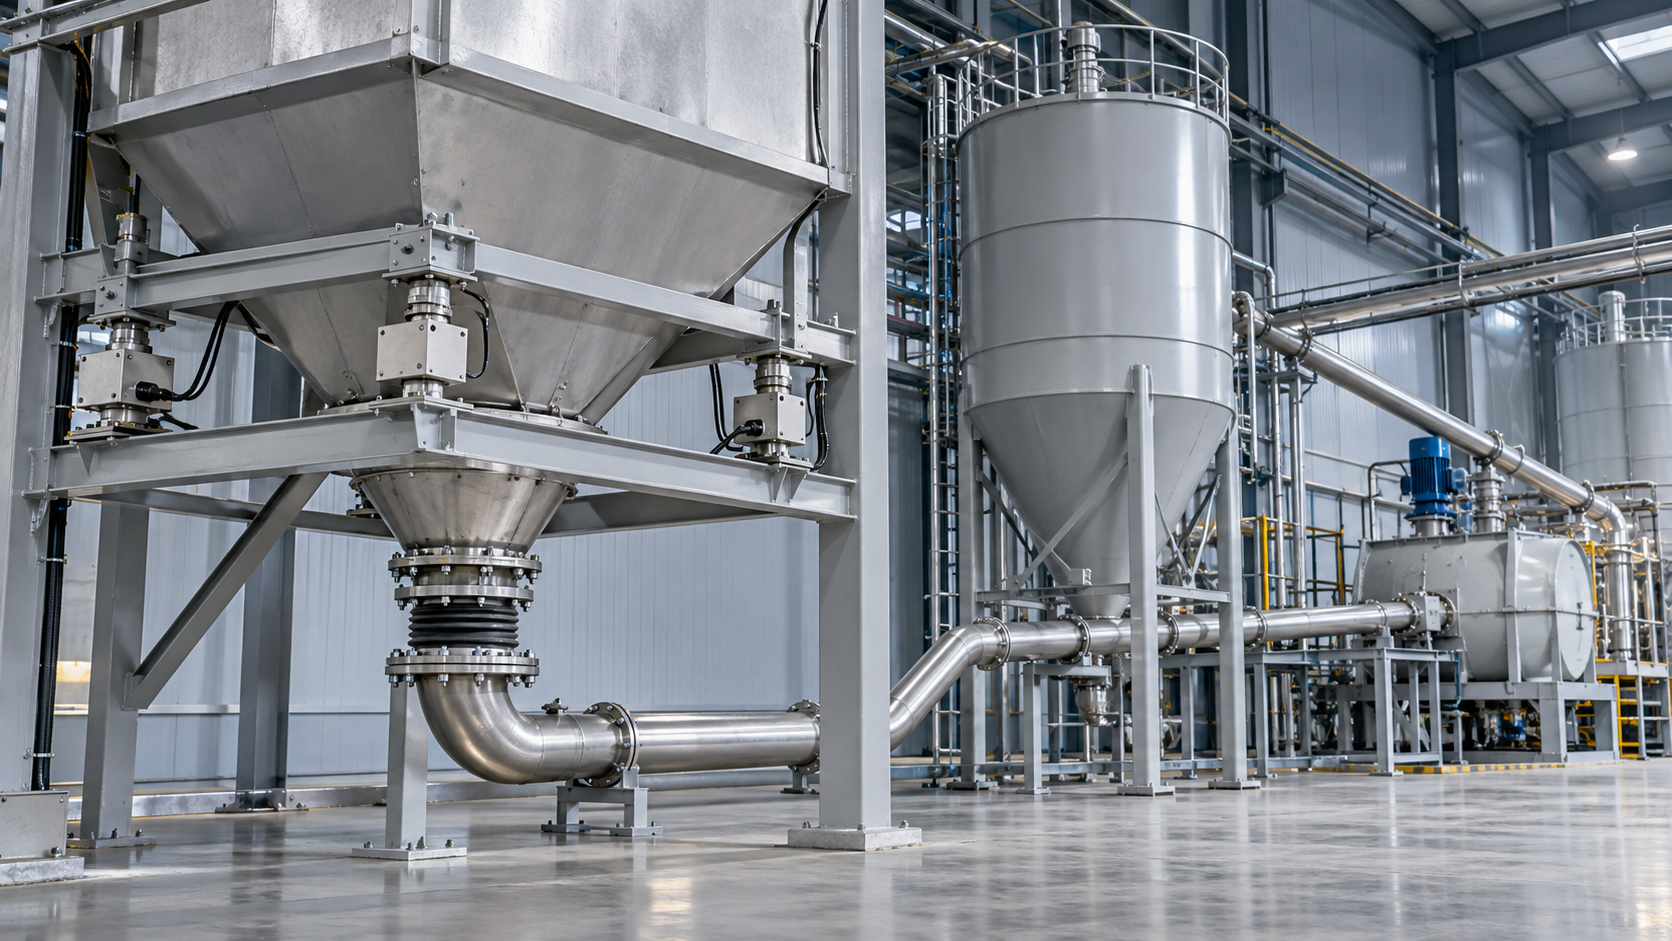
Насколько точна система дозирования AAC?
Сравните стоимость оборудования для помола песка для производства AAC и узнайте, что влияет на точность дозирования — от контроля шлама до калибровки — прежде чем инвестировать в производственную линию.
- Nov 08, 2026
Сколько стоит оборудование для упаковки блоков AAC?
Точность дозирования в системе AAC может влиять на последующую упаковку. Узнайте о стоимости оборудования для упаковки блоков AAC, основных факторах, влияющих на цену, и советах по сравнению коммерческих предложений.