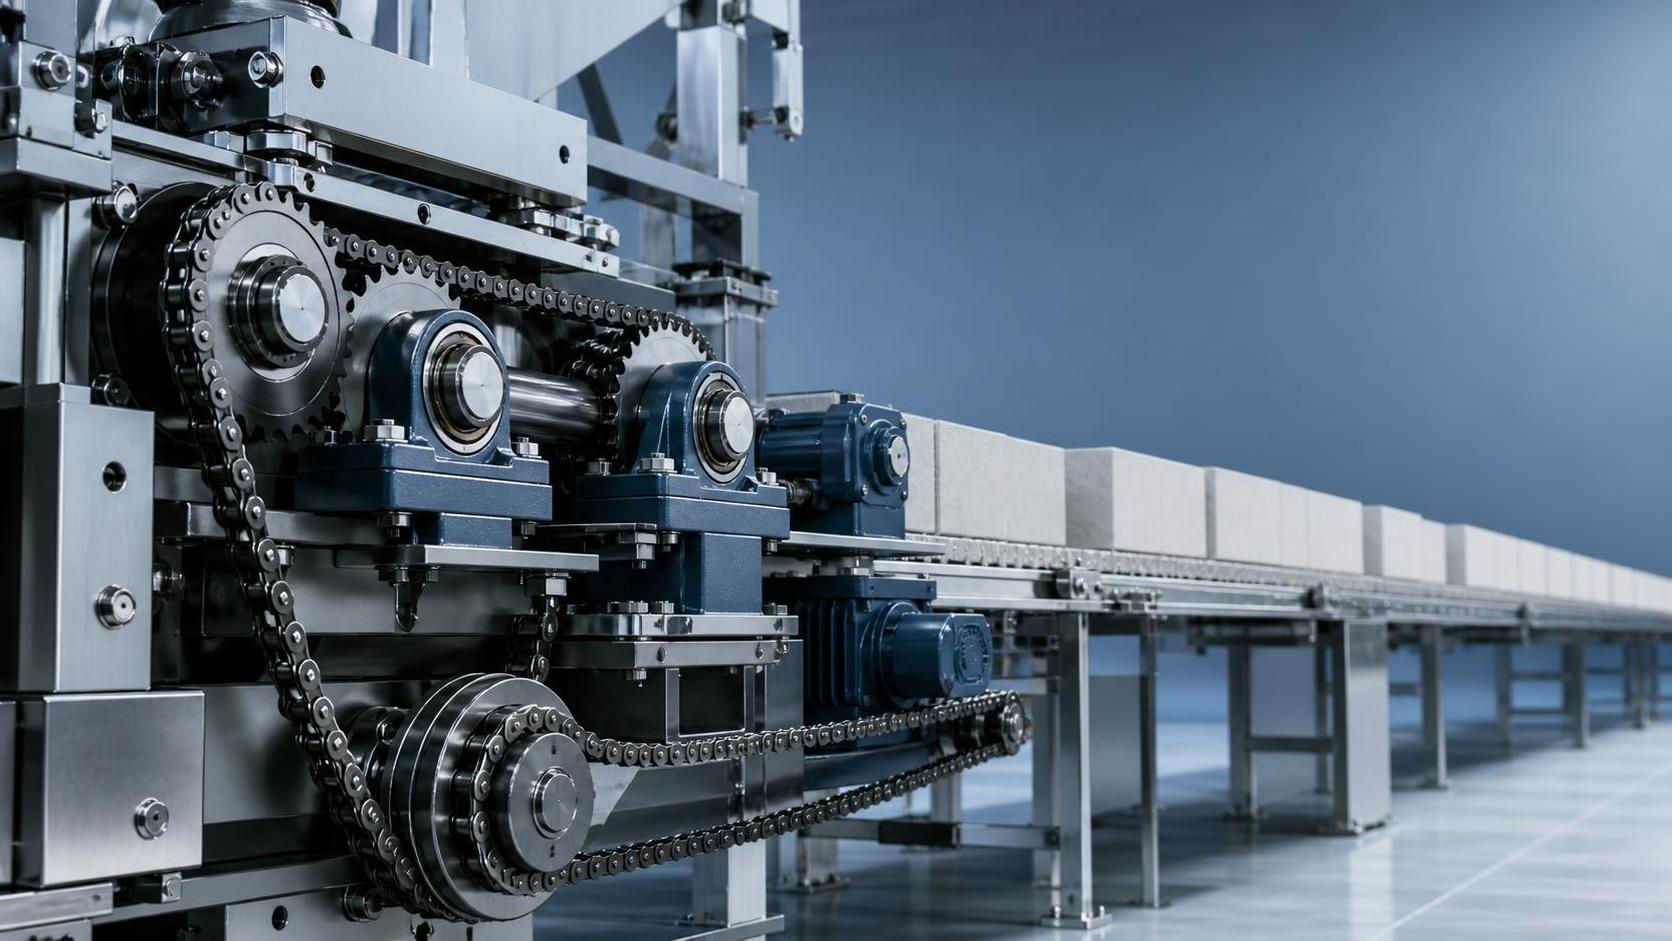
كيفية تقليل فترات التوقف الناتجة عن تآكل معدات مصنع AAC
عندما تبدأ الأجزاء المتآكلة بالتراكم في معدات مصنع AAC، فإن وقت التوقف لا ينتج عادةً عن عطل كبير واحد. بل يأتي من تأخيرات صغيرة كانت فرق الصيانة قد توقعتها بالفعل: قطع غير مستقر، واهتزاز متزايد، وتدفق ضعيف للملاط، وقوالب عالقة، وارتخاء السلاسل، وتسربات في نظام البخار، وتعديلات متكررة في القسم نفسه من الخط. إذا كنت ترغب في تقليل التوقفات، فالإجابة العملية بسيطة: اكتشف التآكل مبكرًا، ورتّب الأعطال حسب تأثيرها على الإنتاج، وتوقف عن التعامل مع كل جزء متآكل كحالة طارئة. في إنتاج AAC، تكون الفرق التي تحافظ على استقرار الإنتاج عادةً هي الفرق التي تتبع إجراءات فحص منضبطة، ومعايير استبدال واضحة، وقرارات لقطع الغيار تستند إلى ظروف التشغيل بدلًا من التخمين.
وإذا كنت تحتاج إلى إجابة مختصرة: قلّل وقت التوقف من خلال اكتشاف التآكل قبل أن يتحول إلى أضرار ثانوية، وتوحيد فحوصات المكونات ذات الأحمال العالية، واستبدال الأجزاء وفقًا لحالتها واتجاه تآكلها، والاستعانة بدعم موثوق عندما تشير الأعطال المتكررة إلى مشكلة في النظام لا إلى جزء معيب واحد.
لماذا تتسبب المعدات المتآكلة في وقت توقف أكبر مما تتوقعه فرق كثيرة
في خط AAC، نادرًا ما يبقى التآكل محصورًا في موضعه. فالترس المسنن المتآكل لا يؤثر في الترس نفسه فقط، بل يغيّر مسار السلسلة، ويزيد حمل المحرك، ويسبب حركة غير متساوية، ويؤثر في النهاية في توقيت العمليات اللاحقة. كما أن مانع التسرب الذي يبدأ بالتسريب لا يهدر السائل فقط، بل قد يلوث المكونات المجاورة، ويقلل استقرار الضغط، ويؤدي إلى تأخيرات في التنظيف تستهلك وقت الوردية.
ولهذا السبب، فإن نهج «تشغيل المعدة حتى تتعطل» مكلف في معدات مصانع AAC. فقد تكون عملية الإصلاح المباشر ممكنة، لكن الخسارة الخفية تأتي من دورات المعالجة المتقطعة، وعدم اتساق جودة البلوك، وإعادة العمل، وضياع مواعيد الشحن. غالبًا ما تركز فرق الصيانة على العنصر المعطل أمامها. لكن السؤال الأكثر فائدة هو: ما الذي يؤثر فيه نمط التآكل هذا بالفعل؟
عمليًا، ينتج أسوأ وقت توقف عادةً عن ثلاث حالات:
- كان التآكل ظاهرًا، لكن لم يحدد أحد حدًا لاستبدال الجزء.
- تم استبدال الجزء، لكن لم يتم تصحيح المحاذاة أو التزييت أو الحمل أو ظروف التشغيل.
- حلّت قطع الغيار منخفضة الجودة التوقف الفوري، لكنها قصّرت دورة الصيانة التالية.
ابدأ بنقاط التآكل التي توقف معدات مصنع AAC بأسرع وقت
ليست كل الأجزاء تستحق القدر نفسه من الاهتمام. إذا كان فريقك مثقلًا بالمهام، فابدأ بالمكونات التي تؤدي إلى تعطيل الخط بالكامل عندما تخرج عن حدود التفاوت المسموح بها.
بالنسبة إلى معظم مصانع AAC، تستحق هذه المناطق أشد درجات التحكم:
- مكونات قسم القطع: قضبان التوجيه، وتجميعات الأسلاك، والمحامل، وعناصر الإدارة، وأجزاء التموضع. يتحول التآكل البسيط هنا بسرعة إلى انحراف في الأبعاد أو قطع غير مستقر.
- أنظمة النقل: السلاسل، والبكرات، والتروس المسننة، والأعمدة، ووصلات المخفضات. غالبًا ما تظهر على هذه الأجزاء علامات تآكل تدريجي قبل التوقف الكامل.
- آليات مناولة القوالب وإزالة القوالب: الأسطح، ونقاط القفل، وأجزاء الرفع، ومكونات الحركة. وعندما تتآكل بشكل غير متساوٍ، تحدث انحشارات وأحمال صدمية وتلف للكتل الخضراء.
- أنظمة دعم الأوتوكلاف: الصمامات، ومانعات التسرب، ونقاط توصيل أنابيب البخار، وأجهزة القياس المرتبطة باستقرار الضغط ودرجة الحرارة. حتى التدهور البسيط هنا قد يسبب انقطاعات طويلة لأن شروط إعادة التشغيل أكثر صرامة.
- أنظمة الملاط والجرعات: أجزاء تآكل المضخات، والخلاطات، والبطانات، والصمامات. قد لا توقف هذه الأجزاء الخط فورًا، لكنها غالبًا ما تخلق ظروف تغذية غير مستقرة تظهر لاحقًا على شكل مشكلات جودة.
من الأخطاء الشائعة قضاء وقت فحص طويل على الأجزاء سهلة الوصول مع إغفال الأجزاء ذات العواقب الكبيرة. فسهولة الوصول ليست هي نفسها الأهمية الحرجة.
إجراءات الفحص التي تقلل التوقفات فعليًا
لدى كثير من المصانع بالفعل قوائم تحقق للفحص. لكن المشكلة أن قائمة التحقق عامة أكثر من اللازم للتنبؤ بالعطل. فعبارات مثل «افحص المحمل» أو «افحص السلسلة» أو «افحص المحرك» لا تساعد كثيرًا إذا كان المعيار غامضًا. يتحسن التحكم في التآكل عندما يوضح الفحص للفني ما التغير المهم.
تشمل الإجراءات الجيدة عادةً أربعة أمور:
- فاصل فحص ثابت مرتبط بساعات التشغيل أو عدد الدورات.
- معيار حالة بسيط: مقبول، راقب عن كثب، استبدل قريبًا، استبدل الآن.
- علامة واحدة قابلة للقياس لكل نقطة حرجة: ارتفاع الحرارة، أو تغير الاهتزاز، أو الخلوص، أو استطالة السلسلة، أو معدل التسرب، أو تذبذب التيار، أو نمط الضوضاء، أو الانحراف في الأبعاد.
- سجل صيانة يوضح ما إذا كان الموضع نفسه يتعطل بشكل متكرر.
تلك النقطة الأخيرة أهم مما يعتقد كثيرون. فالعطل المتكرر في المنطقة نفسها يُعامل غالبًا على أنه «تآكل طبيعي»، لكنه قد يشير إلى سوء محاذاة أو تلوث أو تزييت ضعيف أو حمل زائد أو مواصفة جزء غير مناسبة.
إذا كنت تعمل على تحسين إجراءات الصيانة، فلا تحاول رقمنة كل شيء دفعة واحدة. ابدأ بنقاط العطل التي عطلت الإنتاج بالفعل خلال الأشهر الثلاثة إلى الستة الماضية. فحتى سجل الاتجاهات الأساسي المكتوب يدويًا أو المستند إلى جدول بيانات أفضل بكثير من الاعتماد على الذاكرة.
استبدل الأجزاء حسب الحالة لا حسب العادة
تستبدل بعض الفرق الأجزاء متأخرًا جدًا. بينما تستبدلها فرق أخرى مبكرًا جدًا لأنها لا تثق بما تراه. وكلا الأمرين يزيدان وقت التوقف بطرق مختلفة.
يعمل الاستبدال القائم على الحالة على أفضل وجه عند تحديد بعض المحفزات الواضحة. على سبيل المثال، إذا احتاجت السلسلة إلى تصحيح متكرر للشد خلال فترة قصيرة، فهي غالبًا تجاوزت المرحلة التي يوفر فيها الضبط المال. وإذا أظهر بيت المحمل ارتفاعًا متكررًا في الحرارة بعد فحوصات التزييت والمحاذاة، فقد لا يكون تغيير المحمل وحده كافيًا؛ إذ قد يحتاج توافق العمود أو سطح التثبيت إلى الفحص أيضًا. وإذا تآكل سطح تلامس القالب بشكل غير متساوٍ، فقد ينقل الإصلاح الجزئي المشكلة إلى الدورة التالية فقط.
الفكرة المفيدة هي: لا ينبغي استبدال الجزء لمجرد مرور الوقت، ولا ينبغي أن يبقى في الخدمة لمجرد أنه لا يزال يتحرك. بل يجب استبداله عندما تبدأ حالته بتهديد استقرار العملية أو جودة المنتج أو المكونات المجاورة.
هنا تصبح خبرة دعم المعدات ذات قيمة. فالمصنعون ذوو الخبرة الطويلة في معدات مواد البناء، مثل شركة Shandong Hongfa Scientific Industrial & Trading Co., Ltd.، يقدمون عادةً أكثر من مجرد توريد قطع الغيار. وغالبًا ما يساعدون فرق الصيانة على تتبع التآكل المتكرر وصولًا إلى تفاصيل التصميم أو مشكلات التوافق أو ظروف التشغيل. وهذا مهم في مصانع AAC لأن التوقفات المتكررة تكون غالبًا مشكلات نظام تتخفى في صورة عطل جزء.
لا تدع استراتيجية قطع الغيار تسبب وقت توقفك
تواجه فرق ما بعد البيع عادةً ضغطًا من الجانبين: فالإنتاج يريد إعادة التشغيل فورًا، والمشتريات تريد مخزونًا مضبوطًا. والنتيجة غالبًا حل وسط ضعيف، حيث تكون قطع الغيار الحرجة مفقودة بينما تمتلئ الرفوف بعناصر منخفضة الأولوية.
النهج الأفضل هو تقسيم قطع الغيار إلى ثلاث مجموعات:
- قطع الغيار الحرجة التي توقف الخط: الأجزاء التي يمكن أن توقف المصنع ولها فترات توريد أو تصنيع طويلة.
- قطع الغيار الاستهلاكية سريعة التآكل: الأجزاء ذات دورات الاستبدال المتوقعة.
- العناصر منخفضة التكرار: الأجزاء التي يمكن توريدها خلال مهلة مقبولة بعد تأكيد العطل.
يبدو هذا أساسيًا، لكن كثيرًا من المصانع لا تصنف المخزون بهذه الطريقة. فهي تخزن ما تعطل مؤخرًا، لا ما سيكون أثره الأكبر إذا لم يكن متاحًا.
كن حذرًا من الأجزاء البديلة. فقد تكون البدائل الأقل تكلفة منطقية لعناصر التآكل غير الحرجة، لكنها تنطوي على مخاطر عندما يؤثر التوافق أو الصلادة أو تشطيب السطح أو السلوك الحراري أو اتساق الأبعاد في الخط. ففي معدات مصانع AAC، قد يؤدي عدم التوافق الرخيص إلى توقف أعلى تكلفة بكثير بعد أسبوعين.
بالنسبة للمنشآت التي تشغّل معدات AAC ومعدات إنتاج البلوك التقليدية معًا، قد يساعد أيضًا مقارنة انضباط الصيانة بين الخطوط. ففي بعض الأحيان، يسهّل خط آلات أبسط، مثلآلات QMJ4-30 لتصنيع البلوك/آلة صنع البلوك/آلة صناعة الطوب، تتبع أنماط التآكل ويمكن أن يحسن عادات تخطيط قطع الغيار التي تعود بالفائدة لاحقًا على أنظمة الإنتاج الأكثر تعقيدًا أيضًا. والهدف ليس التعامل مع الآلات المختلفة على أنها متطابقة، بل الاستفادة من عادات الصيانة الجيدة القابلة للنقل.
معظم حالات التآكل المتكرر لها سبب سابق في العملية
عندما يتكرر العطل نفسه، تُلام فرق الصيانة غالبًا لأنها «لم تصلحه بصورة شاملة». وقد يكون ذلك صحيحًا أحيانًا. لكن المشكلة الحقيقية قد تكون أحيانًا في مرحلة سابقة، في التشغيل أو التنظيف أو التركيب أو حتى التحكم في العملية.
افحص عن قرب هذه الأسباب الجذرية الشائعة:
- ممارسات تزييت ضعيفة: مادة تزييت غير صحيحة، أو كمية غير صحيحة، أو تلوث، أو فترات غير منتظمة.
- سوء المحاذاة: خصوصًا بعد أعمال الاستبدال المتسرعة أثناء استعادة التشغيل بعد التوقف.
- التحميل الصدمي: الناتج عن البدء المفاجئ أو الانحشارات أو عادات المشغلين التي تفرض الحركة بالقوة.
- دخول الغبار والملاط: مشكلة رئيسية عندما تكون موانع التسرب أو الأغطية أو انضباط التنظيف ضعيفة.
- تجاوز العمر التشغيلي: استخدام جزء لفترة تتجاوز بكثير نطاق تآكله المستقر.
- عدم اتساق التركيب: أخطاء عزم الربط والتوافق والتموضع التي تقصر عمر الجزء منذ اليوم الأول.
من الأنماط التي تُرى كثيرًا ميدانيًا التوفير الوهمي في التزييت والتنظيف. إذ توفر الفرق قليلًا من الوقت خلال الورديات المزدحمة، ثم تخسر عدة ساعات لاحقًا بسبب المكونات المحشورة أو التجميعات الملوثة. وفي خطوط AAC، تشكل المواد الدقيقة والرطوبة والحرارة مزيجًا قاسيًا. فحسن التدبير والنظافة ليسا أمرًا تجميليًا؛ بل هما جزء من التحكم في التآكل.
متى يجب أن يتحول الإصلاح الطارئ إلى ترقية مخططة
تأتي نقطة يتوقف عندها الإصلاح المتكرر عن كونه صيانة ويصبح هدرًا. فإذا كان أحد أقسام الخط يعاني تآكلًا مزمنًا رغم التركيب الصحيح وممارسات التشغيل المقبولة والتزييت المنتظم، فقد يحتاج إلى دعم لإعادة التصميم أو ترقية المواد أو فاصل صيانة مختلف يستند إلى ظروف العمل الفعلية.
هنا قد يكون العمل مع مصنع معدات راسخ أمرًا منطقيًا. فشركة Hongfa، التي تأسست عام 1990 وتنشط في خطوط إنتاج بلوك الخرسانة الخلوية، وآلات البلوك، ومعدات مواد البناء ذات الصلة، تمتلك عمقًا هندسيًا مناسبًا عندما تكون الأعطال متكررة لا عشوائية. فالمورد الذي لديه خبرة إنتاجية وموارد هندسية وسجل في تصنيع الآلات يكون أكثر فائدة هنا من تاجر قطع غيار عام، لأن الهدف ليس مجرد استبدال ما تعطل، بل منع تكرار وقت التوقف نفسه.
وهذا لا يعني أن كل مصنع يحتاج إلى تحديث رئيسي. بل يعني أنه ينبغي معرفة متى تجاوزت المشكلة نطاق التآكل الروتيني. فإذا جُرّب الإجراء التصحيحي نفسه مرتين أو ثلاث مرات وكانت نتائجه قصيرة الأجل، فهذه عادةً هي النقطة التي يجب فيها تصعيد المشكلة.
ما الذي يفوته غالبًا موظفو الصيانة الجدد
يميل الفنيون الأقل خبرة إلى البحث عن التلف المرئي فقط. أما الفرق الأكثر خبرة فتهتم بالتغير: صوت جديد، أو إيقاع حركة مختلف، أو ارتفاع طفيف لكنه غير معتاد في الحرارة، أو انحراف في الجودة يظهر قبل التوقف الميكانيكي.
ومن الأمور التي يسهل إغفالها أيضًا العلاقة بين شكاوى جودة المنتج وتآكل الآلات. فليست كل مشكلة في الأبعاد أو السطح ناتجة عن تركيبة العملية أو ظروف المعالجة. فكثيرًا ما يظهر التآكل الميكانيكي في أقسام النقل أو القطع أو مناولة القوالب في المنتج قبل أن يظهر كعطل.
إذا كان فريقك يتولى دعم ما بعد البيع عبر عدة مصانع، فاحتفظ بملاحظات عن هذه المؤشرات المبكرة. إذ تصبح أكثر فائدة من دليل عام لأنها تعكس الظروف الفعلية في الموقع.
الأسئلة الشائعة
كم مرة يجب فحص معدات مصنع AAC للتحقق من التآكل؟
يعتمد ذلك على ساعات التشغيل والحمل وأهمية القسم. وينبغي فحص المكونات عالية التأثير وفق جدول ثابت مرتبط بدورات الإنتاج، وليس فقط أثناء الإغلاقات الكاملة.
هل من الأفضل استبدال الأجزاء المتآكلة مبكرًا لتجنب أي مخاطر؟
ليس دائمًا. فالاستبدال المبكر جدًا يرفع التكلفة وقد يسبب مشكلات مرتبطة بالتركيب. استبدل الأجزاء عندما تُظهر اتجاهات الحالة ارتفاعًا في المخاطر على الإنتاج أو الجودة أو المكونات المجاورة.
ما أكبر خطأ بعد حدوث عطل؟
استعادة الحركة دون التأكد من سبب التآكل. فإذا بقيت المحاذاة أو التزييت أو التلوث أو ظروف الحمل غير صحيحة، فقد يتعطل الجزء الجديد بسرعة.
هل يمكن أن تنجح قطع الغيار منخفضة التكلفة مع معدات AAC؟
أحيانًا، ولكن فقط للعناصر غير الحرجة التي لا يؤثر توافقها واتساق موادها في استقرار النظام. أما في النقاط الحرجة، فغالبًا ما تكلف البدائل الرخيصة أكثر بسبب تكرار وقت التوقف.
حافظ على استقرار الخط، لا على قابليته للإصلاح فقط
لا تقيس فرق الصيانة الأكثر فعالية نجاحها بسرعة استجابتها بعد التوقف. بل تقيسه بمدى ندرة تكرار التوقف نفسه. وهذا التحول مهم. تعمل معدات مصنع AAC بأفضل شكل عندما تُعامل إدارة التآكل باعتبارها مسألة تحكم في الإنتاج، لا مجرد مهمة إصلاح.
إذا كنت بحاجة إلى خفض وقت التوقف، فركز أولًا على الأجزاء والأقسام التي تعطل العملية بأكملها، وشدد معايير الاستبدال، ووثّق الأعطال المتكررة، وشكك في كل نمط «تآكل طبيعي» يعود بسرعة كبيرة. في معظم المصانع، يحقق هذا الانضباط وقت تشغيل أفضل من أي إصلاح طارئ منفرد.
وعندما تشير الأعطال المتكررة إلى مشكلة أعمق في المعدات، فاستعن بدعم يفهم الآلات كنظام متكامل. فهذا عادةً أسرع طريق لتقليل وقت التوقف الناتج عن تآكل معدات مصنع AAC بطريقة مستدامة.
اقتراحات لنصوص روابط داخلية
- قائمة تحقق لصيانة خط إنتاج AAC: صفحة دليل الصيانة
- كيفية اختيار قطع الغيار لمعدات صناعة البلوك: صفحة نصائح الاختيار
- الأعطال الشائعة في مصانع الخرسانة الخلوية المعالجة بالأوتوكلاف: صفحة استكشاف الأعطال وإصلاحها
- الصيانة الوقائية لسلاسل النقل والبكرات: صفحة مقال تقني
- متى يتم إصلاح مكونات الآلات الصناعية أو استبدالها: صفحة دليل اتخاذ القرار
اتجاهات المصادر المرجعية الخارجية
- الأدلة الفنية الرسمية للعلامات التجارية لمعدات AAC وقطع الغيار ذات الصلة
- مواد جمعيات الصناعة حول إنتاج الخرسانة الخلوية المعالجة بالأوتوكلاف وتشغيل المصانع
- أبحاث أكاديمية أو صادرة عن معاهد هندسية حول تآكل الآلات والتزييت والموثوقية في مصانع مواد البناء
التالية:لا يوجد المزيد من المحتوى
يوصي
 24-09-2026
كيفية تقليل فترات التوقف الناتجة عن تآكل معدات مصنع AAC
يمكن تقليل فترات توقف معدات مصنع AAC من خلال اكتشاف التآكل مبكرًا، وإعطاء الأولوية للأجزاء الحرجة، واستخدام استراتيجيات صيانة أكثر ذكاءً للحفاظ على استقرار الإنتاج والتكاليف تحت السيطرة.
- 12-09-2026
ما العوامل السوقية التي تدعم الاستثمار في مصنع بلوك AAC؟
يدعم الاستثمار في مصنع بلوك AAC الطلب على المباني الموفرة للطاقة، وسرعة التركيب، وانخفاض الأحمال الإنشائية، والمزايا اللوجستية الإقليمية. استكشف العوامل السوقية الرئيسية.
- 12-09-2026
كيف يؤثر تآكل القالب في ماكينة طوب AAC على جودة المنتج؟
قد يؤدي تآكل قالب ماكينة طوب AAC إلى أخطاء في الأبعاد، والتسرب، وعيوب سطحية، وتفاوت في الكثافة. تعرّف على خطوات الفحص والإصلاح العملية لحماية جودة البلوك.