¿Cuánto tiempo se tarda en capacitar a los operadores de una planta de AAC?
La formación de los operadores de una planta de AAC puede durar desde varias semanas hasta varios meses. La instrucción básica en un puesto de trabajo único y ya establecido puede llevar unas semanas, mientras que operar de forma autónoma en distintas condiciones de producción suele requerir un período más largo de trabajo supervisado. Una planta nueva, un sistema automatizado desconocido o la responsabilidad sobre autoclaves y ajustes del proceso pueden prolongar aún más el plazo.
Estas son estimaciones para la planificación, no períodos de formación garantizados. Conviene distinguir si la formación abarca únicamente la operación rutinaria o si también incluye la parada segura, la respuesta ante fallos, los controles de calidad y la coordinación con otros puestos. La asistencia a un curso no demuestra por sí sola que una persona pueda trabajar de forma autónoma durante un turno.
¿Qué abarca el período de formación?
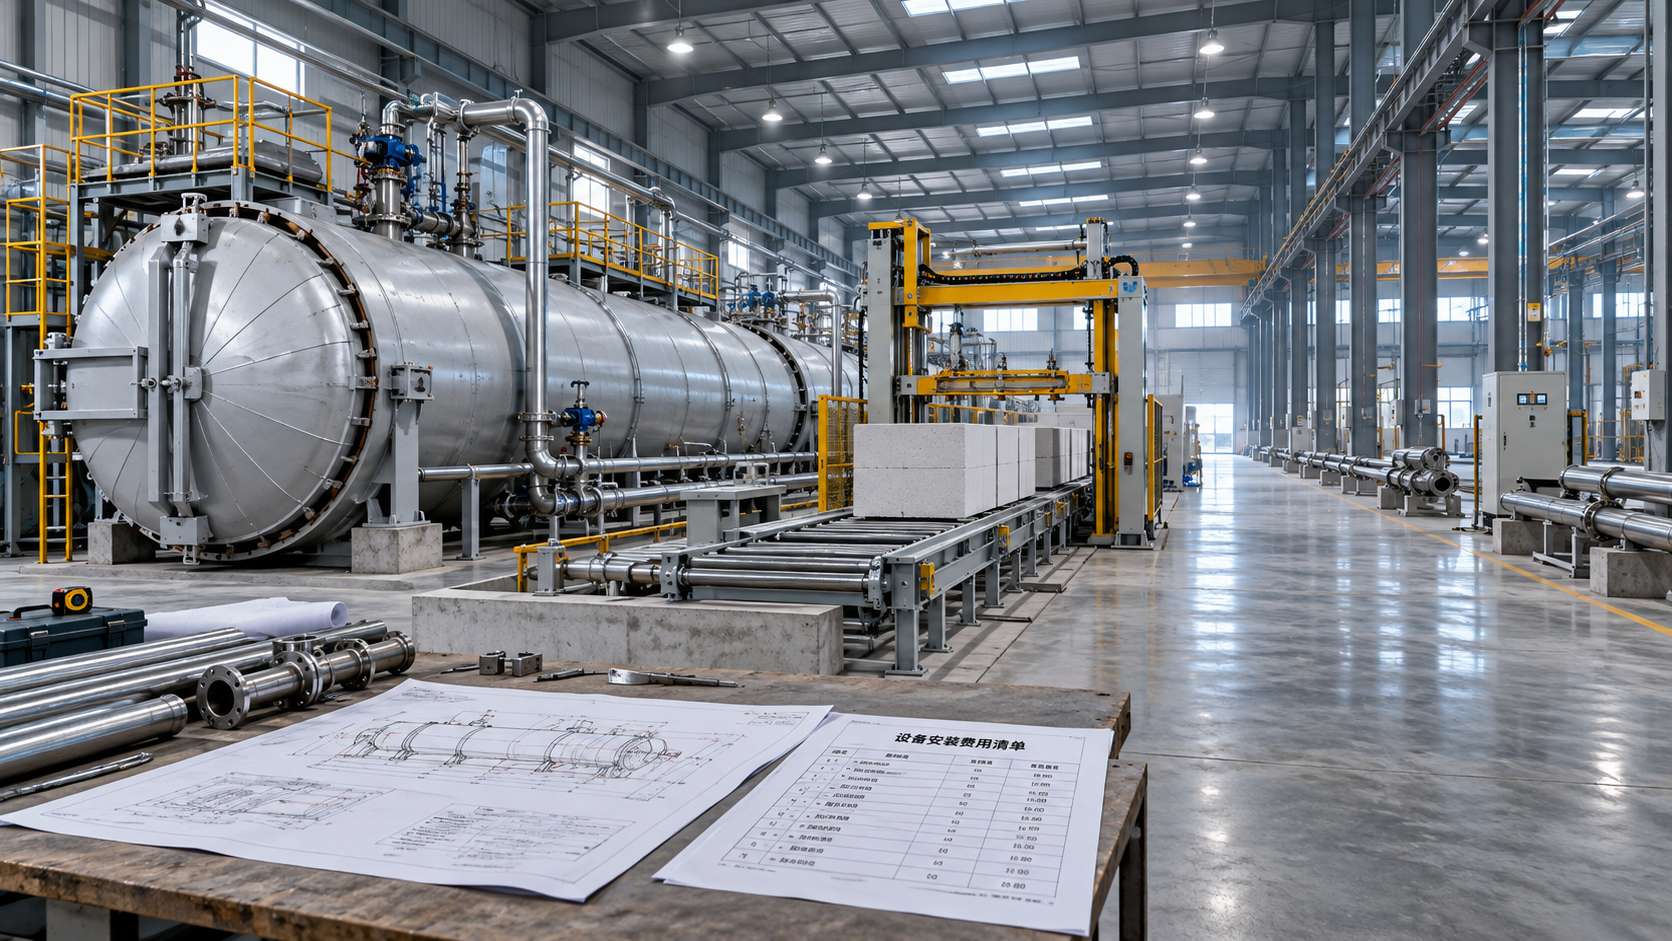
Una planta de hormigón celular curado en autoclave integra la preparación de materias primas, la mezcla, el moldeo, el precurado, el corte, el autoclavado y la manipulación del producto terminado. Pocos puestos exigen el mismo nivel de conocimientos en todas las etapas. Por ello, el tiempo de formación debe estar vinculado a un puesto de trabajo definido y a las decisiones que se permite tomar en él.
Los siguientes intervalos son referencias orientativas para la planificación, no normas establecidas del sector. Presuponen que se dispone de equipos, instrucción y oportunidades repetidas de producción; los calendarios reales deben confirmarse teniendo en cuenta los procedimientos de la planta y la experiencia del aprendiz.
Los períodos se solapan y no se suman automáticamente. El aprendiz puede empezar a trabajar en un puesto bajo supervisión durante la fase de familiarización. En cambio, una interrupción de la producción puede alargar el tiempo natural sin aportar experiencia operativa útil.
¿Qué partes de una línea de AAC requieren más tiempo de aprendizaje?
Preparación y dosificación de materias primas. Los aprendices conocen cómo llegan los materiales a la mezcladora, dónde se miden las cantidades y cómo reconocer problemas, como una alimentación obstruida o una lectura inesperada. El contenido de agua en la lechada de arena y las variaciones de las materias primas afectan a la mezcla; el aprendiz debe entender qué mediciones están disponibles y quién está autorizado a modificar una fórmula. Aprender a manejar los controles suele ser más rápido que aprender a reconocer cuándo ha cambiado el material de entrada.
Mezcla y moldeo. La instrucción abarca la secuencia de incorporación de los ingredientes, el control de la mezcla, el llenado de los moldes y el registro de los datos del lote. La etapa de expansión es sensible a la fórmula y a las condiciones del proceso. Si un molde sube de forma distinta a los lotes anteriores, hay que informar e investigar, no realizar varios ajustes a la vez. Hace falta práctica para rastrear el lote hasta sus materiales y parámetros.
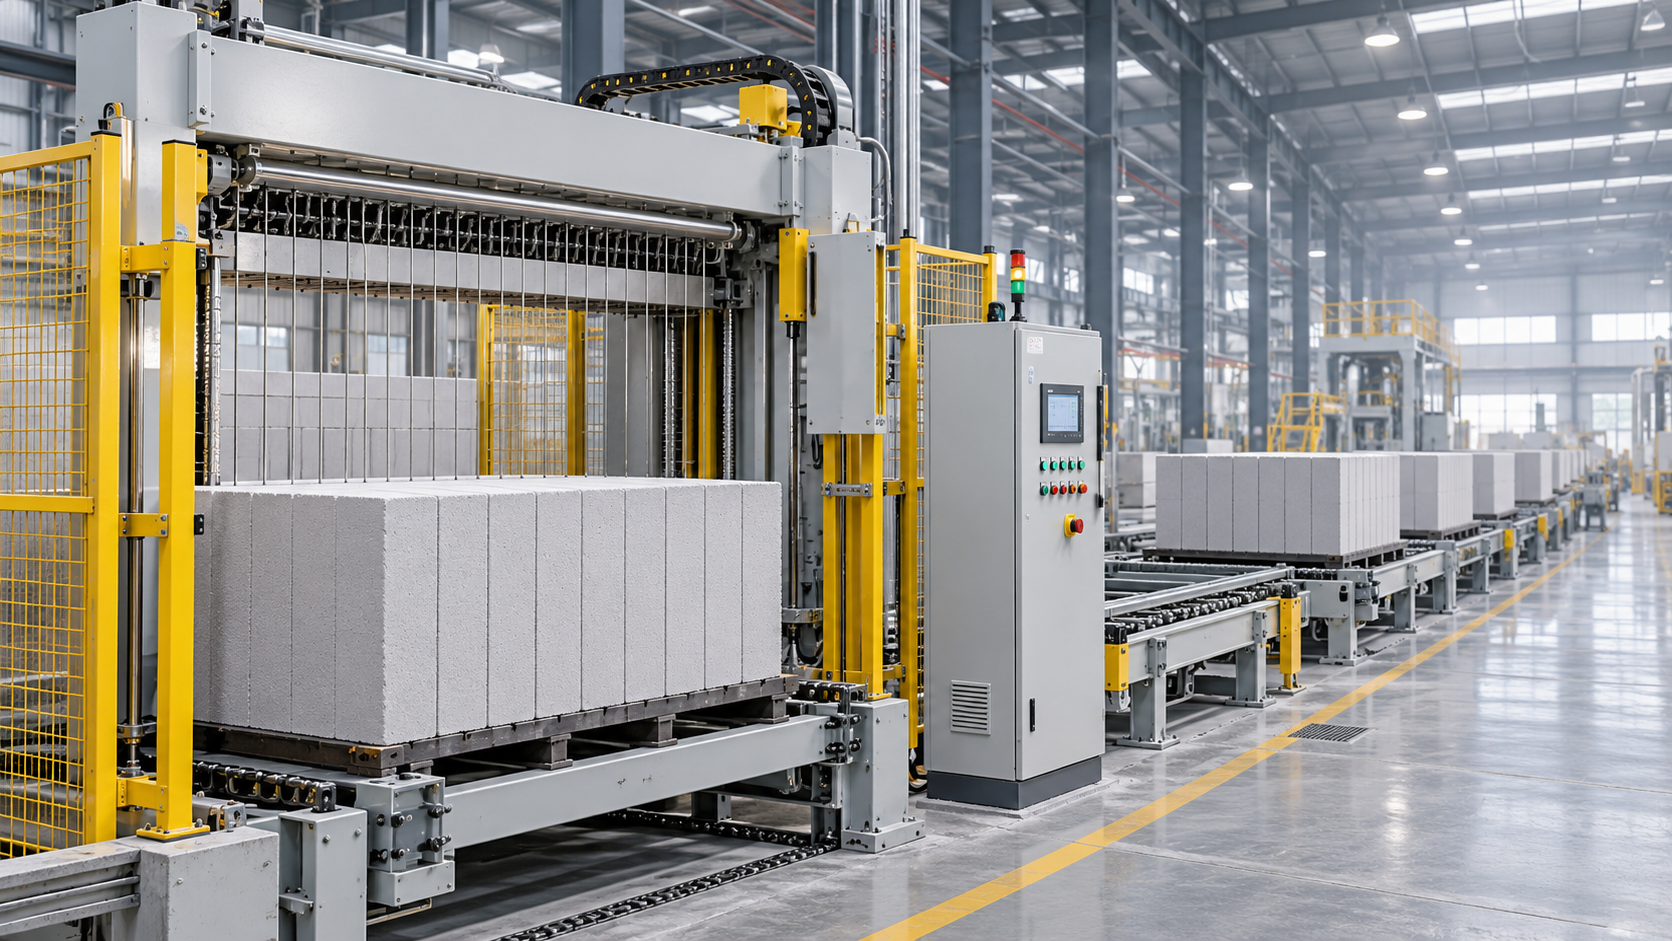
Precurado y corte. El material debe adquirir suficiente resistencia en estado verde para poder manipularse y cortarse sin sufrir daños excesivos. Por ello, la formación incluye aprender a reconocer el estado de la torta, además de manejar el equipo de corte. Si la torta se deforma durante el corte, puede deberse a una resistencia insuficiente, a daños durante la manipulación o a un problema del equipo. Cambiar únicamente los alambres de corte no resolverá todos los defectos.
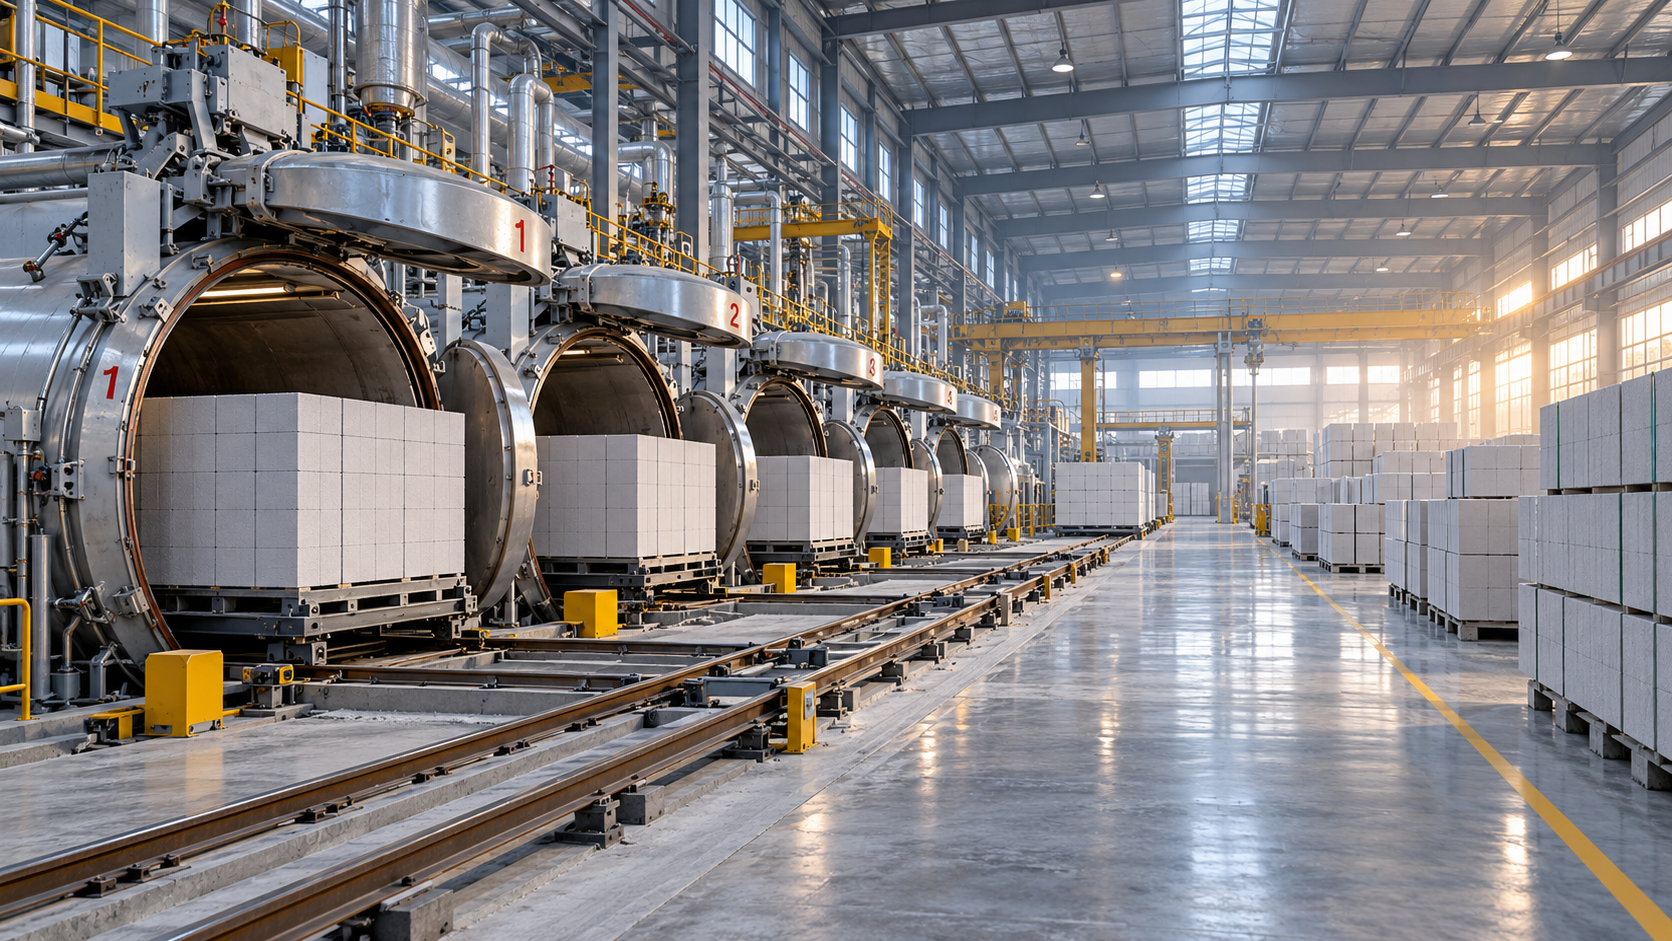
Autoclavado. Los recipientes a presión presentan riesgos que requieren instrucción específica y autorización conforme a los procedimientos de la planta. La formación abarca la secuencia de carga, los enclavamientos de la puerta, la supervisión del ciclo, la comunicación entre puestos y las condiciones necesarias antes de abrir. Ningún aprendiz debe anular un enclavamiento ni abrir un recipiente basándose únicamente en un temporizador o en la suposición de que la presión ha bajado. El trabajo práctico debe seguir bajo supervisión hasta que se cumplan los requisitos de competencia y autorización de la planta.
Manipulación del producto terminado y controles de calidad. Los daños producidos después del curado pueden confundirse con defectos originados anteriormente. El aprendiz debe distinguir los daños evidentes de manipulación de las marcas relacionadas con el corte y registrar dónde y cuándo se detectó un defecto. La medición y el muestreo deben seguir el método especificado por la planta; la apariencia visual por sí sola no demuestra que un lote cumpla los requisitos previstos.
¿La automatización reduce el tiempo de formación de los operadores?
La automatización puede reducir el número de acciones manuales necesarias durante un ciclo normal. Sin embargo, no elimina la necesidad de comprender la secuencia, el significado de las alarmas ni la relación entre una indicación en pantalla y el estado físico del equipo. Aunque un aprendiz sepa seleccionar una fórmula en una pantalla, también debe saber si están disponibles los materiales correctos y si la línea está lista para recibir el lote.
La formación puede ser más breve cuando la interfaz, las fórmulas y los mensajes de alarma son similares a los de equipos conocidos. Puede llevar más tiempo si la planta utiliza controles desconocidos o si varias máquinas intercambian señales. Por ejemplo, una estación de corte puede detenerse porque no está disponible el sistema de transferencia posterior; reiniciar la cortadora sin comprender esa dependencia puede provocar otra parada.
Las líneas manuales y automatizadas también requieren distintas habilidades. La manipulación manual exige prestar mucha atención a la secuencia y al posicionamiento físico. Una línea automatizada requiere confianza en las indicaciones de estado, los permisos y los procedimientos de recuperación. En ambos casos, deben quedar claros los límites respecto a qué fallos pueden restablecerse localmente y cuáles requieren la intervención de mantenimiento o de un supervisor.
¿Cómo influye la experiencia previa en el calendario?
La experiencia con maquinaria industrial es útil, especialmente para conocer los procedimientos de bloqueo, leer el estado del equipo y comunicarse durante los cambios de turno. La experiencia con la dosificación de hormigón también puede facilitar la introducción al pesaje y al flujo de materiales. Ninguna de las dos sustituye automáticamente la formación sobre la expansión del AAC, el corte de la torta en estado verde o el manejo de recipientes a presión.
Un punto de partida práctico es evaluar las competencias para cada puesto. Una persona familiarizada con los transportadores automatizados puede aprender rápidamente las secuencias normales de transferencia, pero aun así necesitar una formación considerable para reconocer una torta mal precurada. Un aprendiz con experiencia en AAC en otra planta puede conocer el proceso, pero necesitar tiempo para familiarizarse con distintos enclavamientos, distribuciones de equipos y fórmulas.
El idioma y la documentación también afectan al calendario. La formación avanza más despacio cuando los mensajes en pantalla, los manuales y los registros de turno no se comprenden de manera uniforme. La terminología clara para moldes, posiciones de transferencia, alarmas y estado del recipiente ayuda a evitar que el relevo de turno se convierta en un ejercicio de adivinación sobre lo ocurrido.
¿Cuándo puede el trabajo supervisado convertirse en trabajo autónomo?
El tiempo pasado junto a una máquina, por sí solo, es un indicador poco fiable. La capacidad para trabajar de forma autónoma se demuestra mejor cuando el aprendiz ejecuta la secuencia asignada de manera constante, explica los límites de su función y responde correctamente ante desviaciones realistas. La evaluación debe basarse en los procedimientos y la configuración de los equipos de la planta.
En una estación de corte, por ejemplo, podría incluir preparar el equipo, reconocer una condición anómala de la torta, detener el proceso mediante el control establecido y comunicar el problema sin entrar en una zona peligrosa. En la dosificación, podría consistir en identificar un material faltante o una lectura incoherente y seguir la vía de escalamiento aprobada, en lugar de modificar un punto de ajuste sin autorización.
Algunos eventos son demasiado infrecuentes o peligrosos como para esperar a que ocurran durante un turno normal. En esos casos, las visitas guiadas, las simulaciones o las conversaciones supervisadas sobre una situación de alarma pueden comprobar la comprensión. Complementan la práctica en producción, pero no sustituyen ninguna demostración práctica exigida por los procedimientos de la planta.
La aprobación también debe especificar qué tareas quedan fuera de la función asignada. La autorización para operar un ciclo normal no incluye automáticamente cambiar fórmulas, retirar un atasco mecánico, mantener equipos eléctricos ni autorizar la apertura de la puerta de un autoclave. Esas actividades requieren formación y permisos específicos.
¿Por qué la puesta en marcha puede prolongar la formación?
Durante la puesta en marcha, es posible que se prueben los equipos mientras todavía se están definiendo los ajustes, el comportamiento de los materiales y las rutinas de operación. El aprendiz puede aprender mucho en esta fase, pero un proceso inestable dificulta distinguir un patrón de funcionamiento normal de un ajuste temporal. Los registros de formación deben indicar si el procedimiento ya está finalizado y si los cambios posteriores requieren formación de actualización.
La producción también puede interrumpirse por trabajos de instalación, falta de materiales o ajustes mecánicos. Un aprendiz que observa un ciclo completo y luego tiene que esperar mucho tiempo hasta el siguiente dispone de menos oportunidades para repetir la secuencia. Por ello, el número de semanas transcurridas es menos informativo que la cantidad y variedad de ciclos supervisados que se han completado realmente.
La formación durante la puesta en marcha es más útil cuando las responsabilidades están claras: quién explica la secuencia de los equipos, quién controla la línea durante una demostración y quién registra los cambios en el procedimiento operativo. La documentación de los equipos, las instrucciones del sistema de control y los procedimientos de seguridad específicos de la planta deben ser coherentes antes de utilizarse como base para la operación autónoma.
¿Qué ocurre después de la aprobación inicial?
La competencia se desarrolla con la exposición a distintos turnos, condiciones de las materias primas e interrupciones de la producción. Al principio, el trabajo autónomo puede limitarse a condiciones rutinarias, con una persona experimentada disponible cuando aparezca una alarma o un problema de calidad desconocido. Revisar los registros de turno y los materiales rechazados o dañados puede revelar si la misma incertidumbre se repite.
La formación de actualización es especialmente pertinente después de un cambio en el sistema de control, una fórmula revisada, la sustitución de equipos importantes o una ausencia prolongada de un puesto de trabajo. Puede centrarse en la secuencia modificada, en lugar de repetir todas las lecciones introductorias. Si un cambio afecta a un enclavamiento o a un procedimiento para recipientes a presión, el proceso de autorización revisado prevalece sobre la aprobación anterior.
Un calendario realista deja margen para este seguimiento. El momento en que alguien opera por primera vez un puesto sin supervisión y el momento en que puede manejar una variedad más amplia de condiciones son hitos distintos, y ambos deben quedar reflejados en el registro de formación.
Recomendar
 07-11-2026
¿Quién paga a los ingenieros del proveedor durante la instalación de una planta AAC en el extranjero?
¿Quién paga a los ingenieros del proveedor durante la instalación de una planta AAC en el extranjero? Conozca los acuerdos de costos habituales y las condiciones contractuales para evitar sorpresas.
- 07-11-2026
¿Cuánto tiempo se tarda en capacitar a los operadores de una planta de AAC?
¿Cuánto tiempo se tarda en capacitar a los operadores de una planta de AAC? Descubra los plazos prácticos, los requisitos de seguridad y las habilidades necesarias para operar con confianza.
- 06-11-2026
Cómo elegir la capacidad de una planta de AAC para su mercado
¿Cómo elijo la capacidad adecuada de una planta de AAC para mi mercado? Analice la demanda, los cuellos de botella de producción y los costos para tomar una decisión de inversión con confianza.