¿En qué se diferencia una máquina hidráulica para tejas de la prensa manual?
Uma máquina hidráulica para telhas oferece maior controle sobre a pressão de conformação e a repetibilidade dos ciclos, enquanto a prensagem manual geralmente exige um investimento inicial menor e mais esforço do operador. Na produção de telhas de concreto, a diferença prática está na confiabilidade com que cada método transforma uma mistura preparada em telhas com dimensões, resistência ao manuseio e qualidade superficial consistentes.
A prensagem hidráulica geralmente é mais adequada quando pedidos regulares exigem uma produção repetível. A prensagem manual pode atender a pequenos lotes, testes de produto ou operações cuja demanda ainda não justifique equipamentos motorizados. Nenhum dos métodos compensa uma mistura inadequada, moldes imprecisos ou uma cura deficiente.
Telhas coloridas e telhas de concreto são produtos diferentes?
Se você está decidindo entre fabricar “telhas coloridas ou telhas de concreto”, esclareça a terminologia antes de comparar os equipamentos.Cor descreve a aparência; concreto descreve o material da telha. Uma telha de concreto pode conter pigmento em toda a sua massa, receber uma camada superficial colorida ou ter um revestimento aplicado em um processo separado.
“Telha colorida” também pode se referir a outros materiais de cobertura. Equipamentos destinados ao concreto não necessariamente processam argila ou conformam chapas metálicas revestidas para telhados. O material e o método de conformação devem ser compatíveis.
Esta comparação trata de telhas de concreto conformadas em moldes por meio de pressão manual ou hidráulica. Telhas de concreto também podem ser fabricadas por extrusão e outros processos; portanto, uma máquina descrita simplesmente como “máquina para telhas” pode funcionar de maneira diferente das prensas discutidas aqui.
O que realmente muda quando a pressão hidráulica substitui o esforço manual?
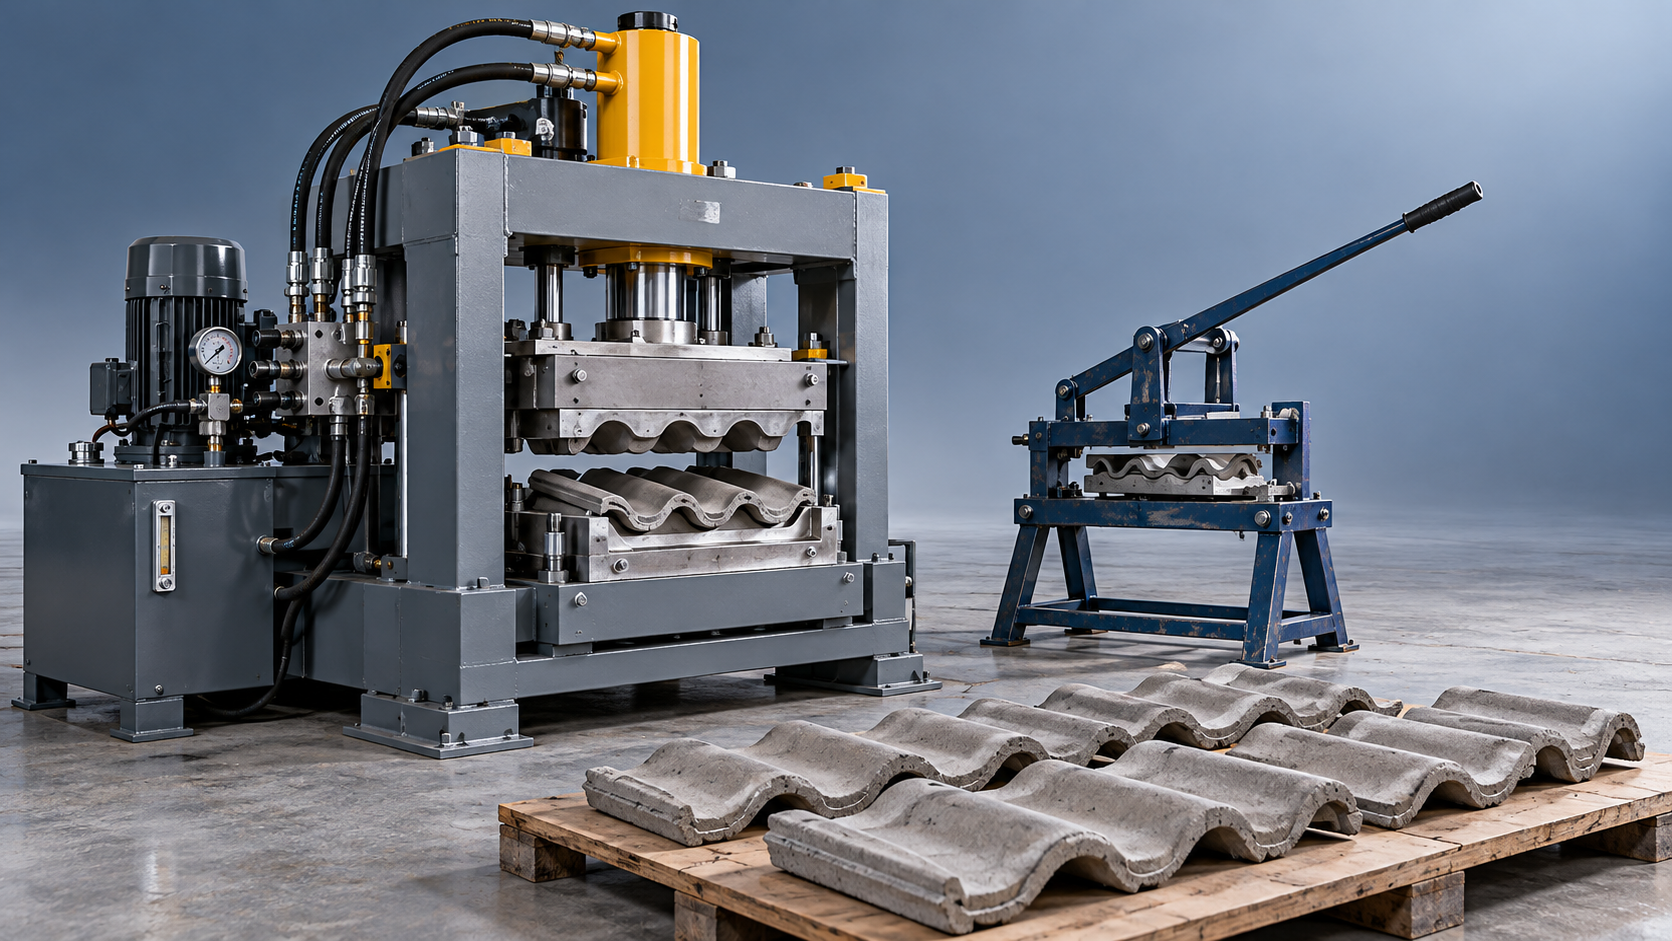
Uma prensa hidráulica utiliza fluido pressurizado para movimentar um cilindro que aplica força por meio das ferramentas. Dependendo da máquina, os operadores podem ajustar a pressão de conformação, a duração da prensagem e a sequência de movimentos. Esses controles ajudam a repetir um ciclo de conformação estabelecido.
Na prensagem manual, o operador aplica força por meio de uma alavanca, um parafuso ou outro mecanismo. O enchimento, a prensagem e a liberação da telha dependem mais da técnica e do esforço físico. Uma prensa manual bem projetada pode produzir telhas utilizáveis, mas manter a mesma rotina durante um turno exige disciplina.
As categorias podem se sobrepor. Uma prensa hidráulica operada manualmente usa força hidráulica, mas ainda depende de bombeamento manual. Uma máquina hidráulica motorizada pode exigir que os trabalhadores encham os moldes e retirem as telhas.Hidráulica descreve como a força é gerada; automática descreve como as operações são controladas e realizadas. Compare a sequência real de trabalho, não apenas a designação do equipamento.
A prensagem hidráulica produz telhas mais resistentes e uniformes?
Ela pode melhorar a uniformidade ao reduzir as variações na etapa de conformação. Quando o enchimento do molde, as condições da mistura e os ajustes da máquina permanecem estáveis, uma pressão repetível ajuda a produzir uma compactação mais uniforme. Isso pode reduzir as diferenças entre as telhas e facilitar o controle da produção.
No entanto, a resistência do produto acabado também depende da seleção do cimento e dos agregados, da granulometria das partículas, do teor de água, da mistura e da cura. Uma máquina hidráulica para telhas não transforma uma mistura mal preparada em um produto confiável para cobertura.
Mais pressão não é automaticamente melhor. A pressão adequada depende da mistura, do perfil da telha, do projeto do molde e do processo de conformação. Uma pressão excessiva ou incompatível pode causar aderência, dificultar a desmoldagem ou gerar defeitos. Os ajustes da prensa devem ser definidos com base em um processo viável, estabelecido com materiais representativos.
A precisão dimensional também depende das condições do molde, do alinhamento e da quantidade de material que entra na cavidade. Um molde desgastado pode produzir repetidamente um formato incorreto, mesmo com a pressão rigorosamente controlada. O enchimento irregular pode deixar áreas finas ou bordas inconsistentes.
No caso das telhas, esses detalhes afetam a instalação. As partes de encaixe, as sobreposições, os elementos de fixação e o apoio da telha precisam ter geometria consistente. Avalie essas características juntamente com a aparência e a resistência, em vez de julgar a qualidade apenas por uma superfície lisa.
Qual é o ganho de velocidade de uma máquina hidráulica para telhas?
Uma prensa hidráulica motorizada pode encurtar e padronizar a etapa de prensagem, mas o tempo de ciclo não determina a produção de toda a linha. A mistura, o fornecimento de material, a preparação dos moldes, a retirada das telhas e o transporte para a área de cura também consomem tempo.
Se os trabalhadores não conseguirem abastecer e desocupar a prensa no ritmo necessário, o aumento da velocidade de prensagem terá valor limitado. Se não houver espaço suficiente para a cura ou paletes para o manuseio, as telhas recém-formadas se acumularão e a produção terá de diminuir.
Compare os equipamentos com base naquantidade de telhas acabadas aceitáveis por turno, considerando paradas normais, limpeza, trocas e rejeições. Uma taxa de ciclo anunciada pode se referir à prensagem contínua em condições que sua oficina não consegue manter.
Pergunte quais premissas estão por trás de cada valor de capacidade: o perfil da telha, o número de cavidades, o quadro de pessoal, o sistema de alimentação e o método de manuseio. Verifique também se a produção declarada se refere a peças recém-formadas ou a telhas comercializáveis após a cura e a inspeção. Esses valores respondem a questões comerciais diferentes.
O equipamento hidráulico elimina a necessidade de trabalhadores qualificados?
A prensagem hidráulica reduz o esforço físico necessário para aplicar a força de conformação. Dependendo do equipamento, também pode reduzir os movimentos repetitivos. Ainda cabe aos trabalhadores controlar a consistência da mistura, o enchimento dos moldes, a desmoldagem, a inspeção e o manuseio.
A habilidade passa a se concentrar no controle do processo. O operador precisa identificar se a aderência é causada pelo acúmulo de material, por uma umidade inadequada, pelas condições de desmoldagem ou por problemas nas ferramentas. Aumentar a pressão sempre que surgir um defeito pode dificultar a identificação do problema subjacente.
A prensagem manual também exige uma técnica repetível, além de esforço. Diferenças no enchimento, no acionamento da alavanca ou no momento da desmoldagem podem afetar os resultados. A fadiga pode dificultar a manutenção dessa rotina durante períodos de produção mais longos.
Ambos os métodos exigem acesso e condições de manuseio seguros. Prensas motorizadas precisam de proteções e controles eficazes ao redor da área de prensagem; prensas manuais também criam pontos de esmagamento e exigem manuseio repetitivo. Compare toda a estação de trabalho, inclusive a forma como as telhas entram e saem dela.
Qual método tem menor custo por telha comercializável?
A prensagem manual geralmente tem menor custo inicial. Pode ser uma boa escolha quando os pedidos são esporádicos ou o projeto da telha ainda está em desenvolvimento. Comprar equipamentos de maior capacidade antes de confirmar a demanda pode deixar capital imobilizado em uma máquina subutilizada.
À medida que o volume regular aumenta, o tempo de mão de obra, a produção inconsistente e as perdas no manuseio tornam-se mais significativos. Nesse caso, o equipamento hidráulico pode justificar seus custos mais elevados de aquisição e manutenção por meio de uma produção aproveitável maior e mais repetível.
Uma comparação útil é:
Custo por telha comercializável = custo total de produção ÷ telhas aprovadas para venda.
Inclua materiais, mão de obra, energia, desgaste das ferramentas, manutenção, cura, manuseio e uma parcela adequada do custo do equipamento. Contabilize as rejeições e quebras até a inspeção final. Um custo baixo de conformação é enganoso se muitas telhas forem perdidas posteriormente.
Compare as duas opções com a mesma especificação de produto e o mesmo nível de qualidade. Uma telha mais barata, mas com encaixe ou resistência pouco confiáveis, não oferece um resultado equivalente. Baseie a decisão também em uma demanda realista: a capacidade ociosa da máquina não reduz os custos por si só.
Que equipamentos auxiliares e manutenção devem ser previstos?
Uma prensa hidráulica motorizada precisa de uma alimentação elétrica adequada e de cuidados periódicos com o estado do óleo, os filtros, as vedações, as mangueiras, as conexões e os controles. Vazamentos, contaminação ou funcionamento instável podem afetar a confiabilidade e a uniformidade da prensagem. Componentes de fácil acesso e peças de reposição disponíveis são importantes quando uma parada interrompe os pedidos.
Uma prensa manual tem menos componentes motorizados, mas ainda precisa de manutenção. Articulações desgastadas, guias soltas, moldes danificados e desalinhamento podem alterar gradualmente a qualidade das telhas. A simplicidade mecânica não elimina a necessidade de inspeção.
Para qualquer um dos métodos, planeje os equipamentos em torno da prensa: dosagem e mistura, transporte de materiais, moldes, paletes ou suportes quando necessários, instalações de cura e manuseio das telhas acabadas. Resíduos à base de cimento também exigem uma rotina de limpeza eficaz.
O layout deve permitir que os trabalhadores movimentem as telhas recém-formadas sem levantamentos ou deslocamentos desnecessários. Mesmo uma prensa bem dimensionada pode ter um desempenho ruim em uma oficina apertada, onde cada lote precisa esperar por espaço ou transporte.
Quando a prensagem manual é a opção mais prática?
A prensagem manual pode ser adequada quando os lotes são pequenos, os pedidos são irregulares e há mão de obra disponível. Também pode ajudar a definir um perfil de telha ou uma mistura viável antes de investir em mais equipamentos.
Sua adequação depende de o produto acabado atender ao nível de qualidade exigido. Mesmo uma produção em pequena escala requer dosagem consistente, moldes em boas condições, cura controlada e inspeção. Uma produção menor não torna menos importantes o encaixe dimensional ou a durabilidade.
A produção manual torna-se mais difícil de justificar quando o esforço de prensagem limita a produção diária, os resultados variam entre operadores ou os pedidos regulares exigem datas de entrega previsíveis. Registre o tempo de mão de obra efetivo e a produção aprovada antes de decidir se o processo pode sustentar uma expansão.
O que verificar antes de comprar uma prensa hidráulica?
Comece pelo produto que precisa fabricar. Defina o material, o perfil, as dimensões, o tratamento de cor e os controles de qualidade necessários. Em seguida, determine a demanda diária prevista e a disponibilidade de mão de obra, energia, espaço no piso e capacidade de cura para atendê-la.
Use esses requisitos para avaliar a máquina proposta:
- Compatibilidade de materiais: Ela consegue conformar a mistura de concreto e a geometria de telha pretendidas?
- Sequência de operação: Quais tarefas são motorizadas e quais ainda exigem trabalho manual?
- Ferramentas: Como os moldes são alinhados, limpos, trocados e substituídos?
- Ajuste do processo: Quais parâmetros de pressão e tempo os operadores podem controlar?
- Suporte à produção: Quais recursos de pessoal, alimentação, manuseio e cura são necessários para a produção proposta?
- Facilidade de manutenção: Há instruções, peças de desgaste e suporte técnico disponíveis?
Um teste de produção representativo é mais útil do que apenas conhecer a classificação de pressão. Use materiais próximos dos previstos para a produção e avalie o enchimento, a prensagem, a desmoldagem, o manuseio e a qualidade das telhas curadas. Examine o encaixe dimensional, os defeitos superficiais e as quebras, além dos requisitos pertinentes de resistência e desempenho em relação à água.
A Shandong Hongfa Scientific Industrial & Trading Co., Ltd. fabrica máquinas para materiais de construção, incluindo equipamentos para centrais de concreto e fabricação de blocos. Ao discutir um projeto de telhas com um fornecedor de máquinas, confirme quais equipamentos específicos de conformação de telhas e processos auxiliares estão incluídos na proposta. A capacidade geral de fornecimento de máquinas não determina o desempenho de uma prensa específica.
Escolha a prensagem manual quando sua produção e qualidade comprovadas atenderem a uma necessidade de produção modesta. Escolha a prensagem hidráulica quando a conformação repetível e uma produção contínua justificarem o investimento complementar. Antes de encomendar qualquer uma das opções, confirme que o processo completo pode fornecer as telhas que você pretende vender.
Recomendar
 01/11/2026
O que é melhor para a produção de AAC: areia ou cinzas volantes?
Em que a prensa hidráulica para telhas difere da prensagem manual? Descubra por que o controle do processo é importante e compare os custos, a qualidade e os requisitos de equipamento da areia e das cinzas volantes para a produção de AAC.
- 01/11/2026
¿En qué se diferencia una máquina hidráulica para tejas de la prensa manual?
¿Elegir tejas de color o tejas de hormigón? Compara el prensado hidráulico y manual en cuanto a costes, uniformidad y producción para encontrar la configuración adecuada para tus objetivos de producción.
- 31/10/2026
Qual é mais durável: telha colorida ou telha de concreto?
Qual é mais durável: telha colorida ou telha de concreto? Compare os materiais, a resistência às intempéries e a qualidade de fabricação para escolher a cobertura certa com confiança.