Можно ли безопасно эксплуатировать строительную технику, сертифицированную по ISO 14001, на прибрежных площадках с высокой влажностью без риска коррозии?
Сертификация ISO 14001 относится к системам экологического менеджмента, а не к эксплуатационным характеристикам материалов. Она подтверждает, что организация внедрила процессы для выявления, мониторинга и снижения воздействия на окружающую среду, включая образование отходов, энергопотребление, выбросы и обращение с химическими веществами. Важно отметить, что она не устанавливает и не гарантирует коррозионную стойкость, выбор материалов, долговечность покрытий или пригодность к эксплуатации в солёной среде при высокой влажности на побережье. Строительная машина, сертифицированная по ISO 14001, может быть изготовлена со стандартными компонентами из углеродистой стали, необработанными крепёжными элементами и негерметичными электрическими корпусами — материалами, крайне уязвимыми к питтинговой и щелевой коррозии, вызванной хлоридами, при постоянном воздействии морских аэрозолей.
Коррозионное разрушение на прибрежных объектах развивается по предсказуемым электрохимическим механизмам: ионы хлорида проникают через поверхностные оксидные плёнки, нарушают пассивные слои нержавеющих сталей (например, AISI 304), ускоряют гальваническое взаимодействие разнородных металлов (например, алюминиевых корпусов, закреплённых болтами на стальных рамах) и способствуют подплёночной коррозии под пылью, солевыми отложениями или накопившейся влагой в углублённых соединениях. В отличие от эксплуатации в континентальных районах, где влажность колеблется в течение суток, в прибрежных условиях относительная влажность сохраняется выше 85% длительное время, естественные циклы высыхания подавляются, а гигроскопичные соли осаждаются и остаются активными даже при температуре окружающей среды. Эти факторы делают обычные лакокрасочные системы — особенно однослойные алкидные или эпоксиэфирные покрытия — неэффективными без тщательной подготовки поверхности, многостадийного нанесения и периодического повторного покрытия.
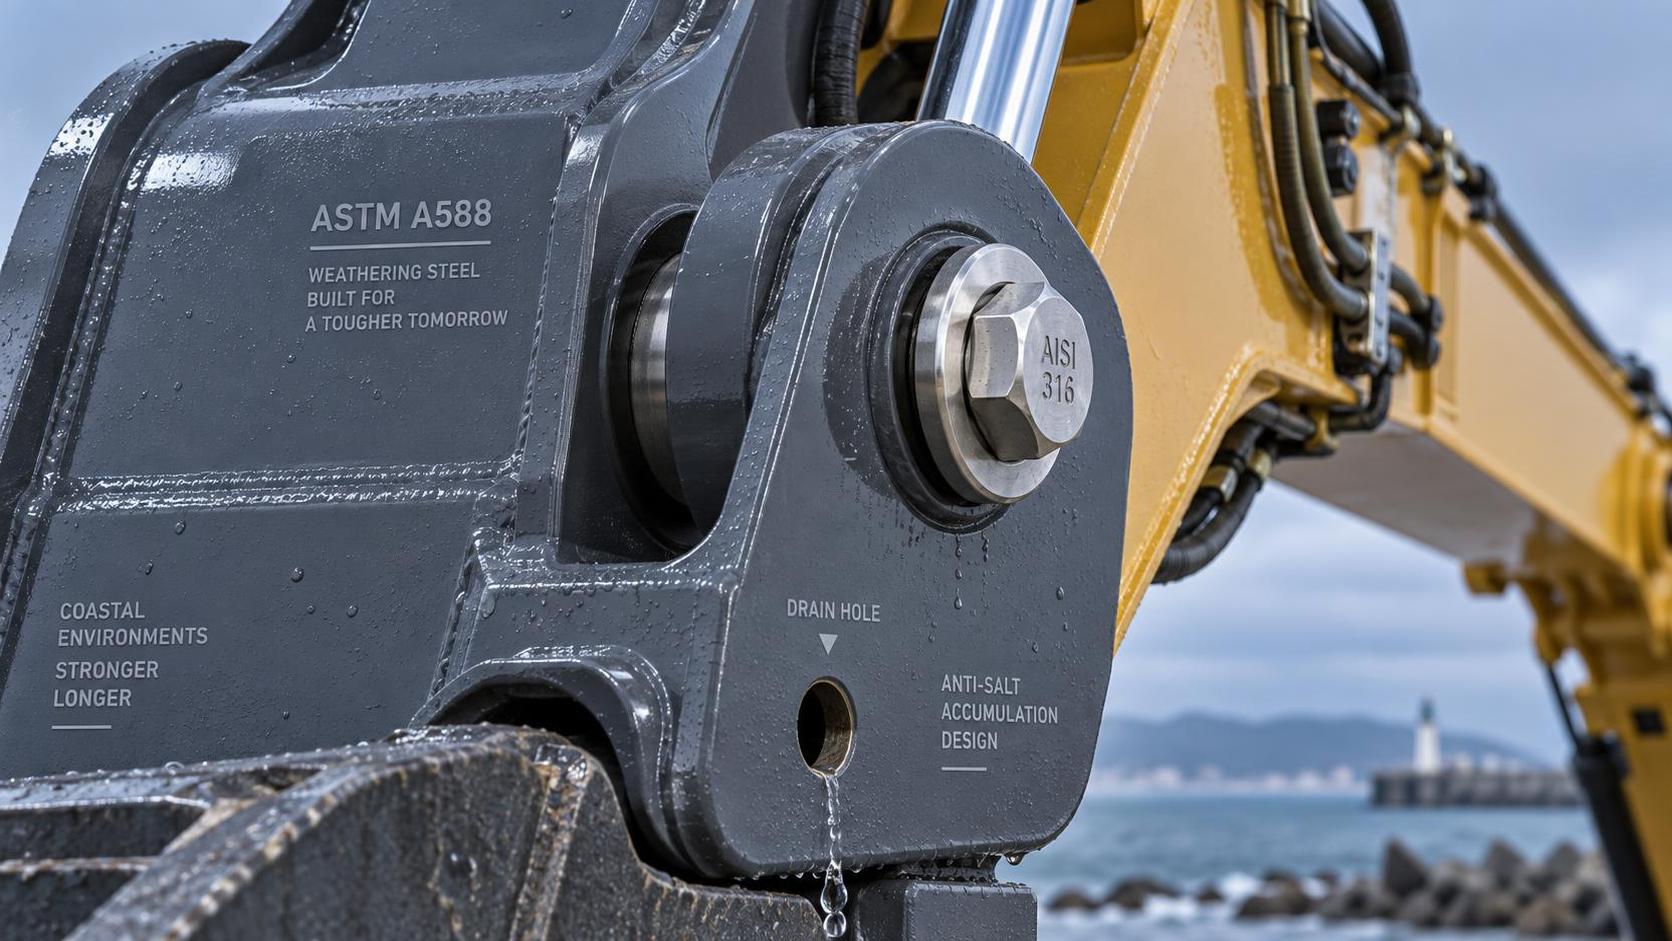
Спецификация материалов является основным фактором, определяющим стойкость в прибрежных условиях, а не статус экологической сертификации. Для несущих рам и компонентов, воспринимающих нагрузки, атмосферостойкая сталь ASTM A588 Grade K обеспечивает проверенную защиту благодаря формированию стабильной ржавой патины, но только при чередовании циклов увлажнения и высыхания; постоянное погружение или застойная солевая плёнка препятствуют пассивации и ускоряют локальное разрушение. Аустенитные нержавеющие стали, такие как AISI 316, обладают повышенной стойкостью к хлоридам благодаря содержанию молибдена (2–3%), однако остаются подверженными коррозионному растрескиванию под напряжением при растягивающей нагрузке в тёплой атмосфере с высоким содержанием хлоридов — риск усиливается в сварных конструкциях, испытывающих термические циклы во время эксплуатации. Дуплексные нержавеющие стали (например, UNS S32205) снижают этот риск за счёт баланса аустенитной и ферритной фаз, но требуют точного контроля термообработки при изготовлении во избежание охрупчивания из-за сигма-фазы — механизма разрушения, не обнаруживаемого при визуальном осмотре, но катастрофического при динамических нагрузках.
Целостность покрытия зависит не только от его химического состава, но и от точности нанесения. Грунтовки с высоким содержанием цинка должны обеспечивать минимальную толщину сухой плёнки 75–80 µm для долговременной катодной защиты; при меньшей толщине жертвенный цинк истощается до обнажения основы. Промежуточные эпоксидные слои требуют строгого соблюдения межслойных интервалов — превышение максимального интервала приводит к потере межслойной адгезии, тогда как слишком раннее нанесение следующего слоя удерживает растворители, впоследствии вызывающие вздутие финишного покрытия. Полиуретановые финишные покрытия, хотя и устойчивы к УФ-излучению, быстро разрушаются при нанесении на загрязнённые поверхности или без надлежащего контроля точки росы при распылении: температура поверхности должна превышать точку росы не менее чем на 3°C, чтобы предотвратить микроконденсацию под плёнкой, которая вызывает отслоение с первого дня.
Меры защиты на уровне конструкции имеют не меньшее значение. Дренажные отверстия в конструкционных полостях должны иметь размер ≥6 mm и располагаться так, чтобы предотвращать накопление соли: отверстия меньшего размера забиваются песком или биоплёнкой, превращая замкнутые секции в инкубаторы коррозии. При выборе крепежа необходима совместимость: болты из нержавеющей стали в сочетании с оцинкованными гайками образуют гальванические пары, если не используются изолирующие шайбы. Электрические корпуса с классом защиты IP66 обеспечивают защиту от проникновения струй воды, но не решают проблему внутренней конденсации; для долговременной надёжности герметичных шкафов, в которых размещены чувствительные ПЛК или сервоприводы, необходимы осушающие сапуны либо активное регулирование влажности.
Протоколы технического обслуживания должны соответствовать реальным прибрежным условиям, а не типовым графикам. Визуальных осмотров каждые 90 дней недостаточно: отложения хлоридов образуют невидимые проводящие плёнки, инициирующие коррозию под кромками краски или в местах сопряжения уплотнений. Измерение поверхностного сопротивления с помощью портативных кондуктометров (измерение µS/cm на протёртых поверхностях) позволяет объективно оценивать уровень загрязнения. Концентрация соли свыше 50 µg/cm² требует немедленной очистки нейтральной по pH водой для промывки без хлоридов, а не морской водой под высоким давлением, которая усиливает остаточные отложения. Точки смазки требуют комплексных литиевых загустителей с ингибиторами коррозии, а не стандартных минеральных масел, которые эмульгируются и смываются дождём, насыщенным солями.
Контроль производственных процессов напрямую влияет на эксплуатационные характеристики. Сварные швы на креплениях гидроцилиндров должны проходить послесварочную термическую обработку для снятия остаточных напряжений, вызывающих коррозионное растрескивание под напряжением в агрессивных средах. Дробеструйная очистка перед нанесением покрытия должна обеспечивать чистоту Sa 2.5 с использованием угловатого абразива для механического закрепления грунтовки — пескоструйная обработка сама по себе оставляет внедрённые загрязнения, снижающие адгезию. Даже незначительные отклонения — например, удаление сварочных брызг шлифованием вместо зачистки заподлицо или маскирование резьбовых отверстий лентой, оставляющей следы клея, — создают очаги зарождения нитевидной коррозии, которая незаметно распространяется под неповреждёнными покрытиями.
Экологическое соответствие и коррозионная стойкость относятся к разным техническим направлениям. Производитель, сертифицированный по ISO 14001, может эффективно заниматься регенерацией растворителей, очисткой сточных вод или снижением шума, однако эти возможности не распространяются на материаловедение, металлургические процессы или проектирование защитных покрытий. И наоборот, несертифицированный производитель может применять сплавы морского класса, дуплексный крепёж и многослойные эпоксидно-полиуретановые системы, подтверждённые в соответствии с категорией коррозионной активности ISO 12944-2 C5-M, обеспечивая доказуемо более длительный срок службы в прибрежных инфраструктурных проектах. Ключевое различие заключается в прослеживаемости спецификаций: каждая марка материала, система покрытия и конструктивная деталь должны быть документально подтверждены, а не предполагаться на основании статуса сертификации.
Для строительной техники, эксплуатируемой на прибрежных площадках с высокой влажностью, безопасность и конструкционная целостность зависят от чётко определённых и подтверждённых испытаниями мер противодействия коррозии, а не от документов об экологическом менеджменте. ISO 14001 подтверждает строгость процедур в области экологической ответственности; он не заменяет и не подразумевает соответствия ISO 12944 (защита стальных конструкций от коррозии), ISO 9223 (классификация коррозионной активности) или ASTM G44 (циклические испытания в солевом тумане). Надёжность обеспечивается осознанным выбором материалов, точным изготовлением, подтверждённым нанесением покрытий и обслуживанием по фактическому состоянию, а не наличием или отсутствием экологического сертификата.
Следующая:Больше нет контента
Рекомендуем
 Sep 17, 2026
Можно ли безопасно эксплуатировать строительную технику, сертифицированную по ISO 14001, на прибрежных площадках с высокой влажностью без риска коррозии?
Безопасность строительной техники на прибрежных площадках зависит от коррозионно-стойких материалов, а не от сертификации ISO 14001. Узнайте, почему соответствие экологическим требованиям ≠ эксплуатационная устойчивость.
- Sep 16, 2026
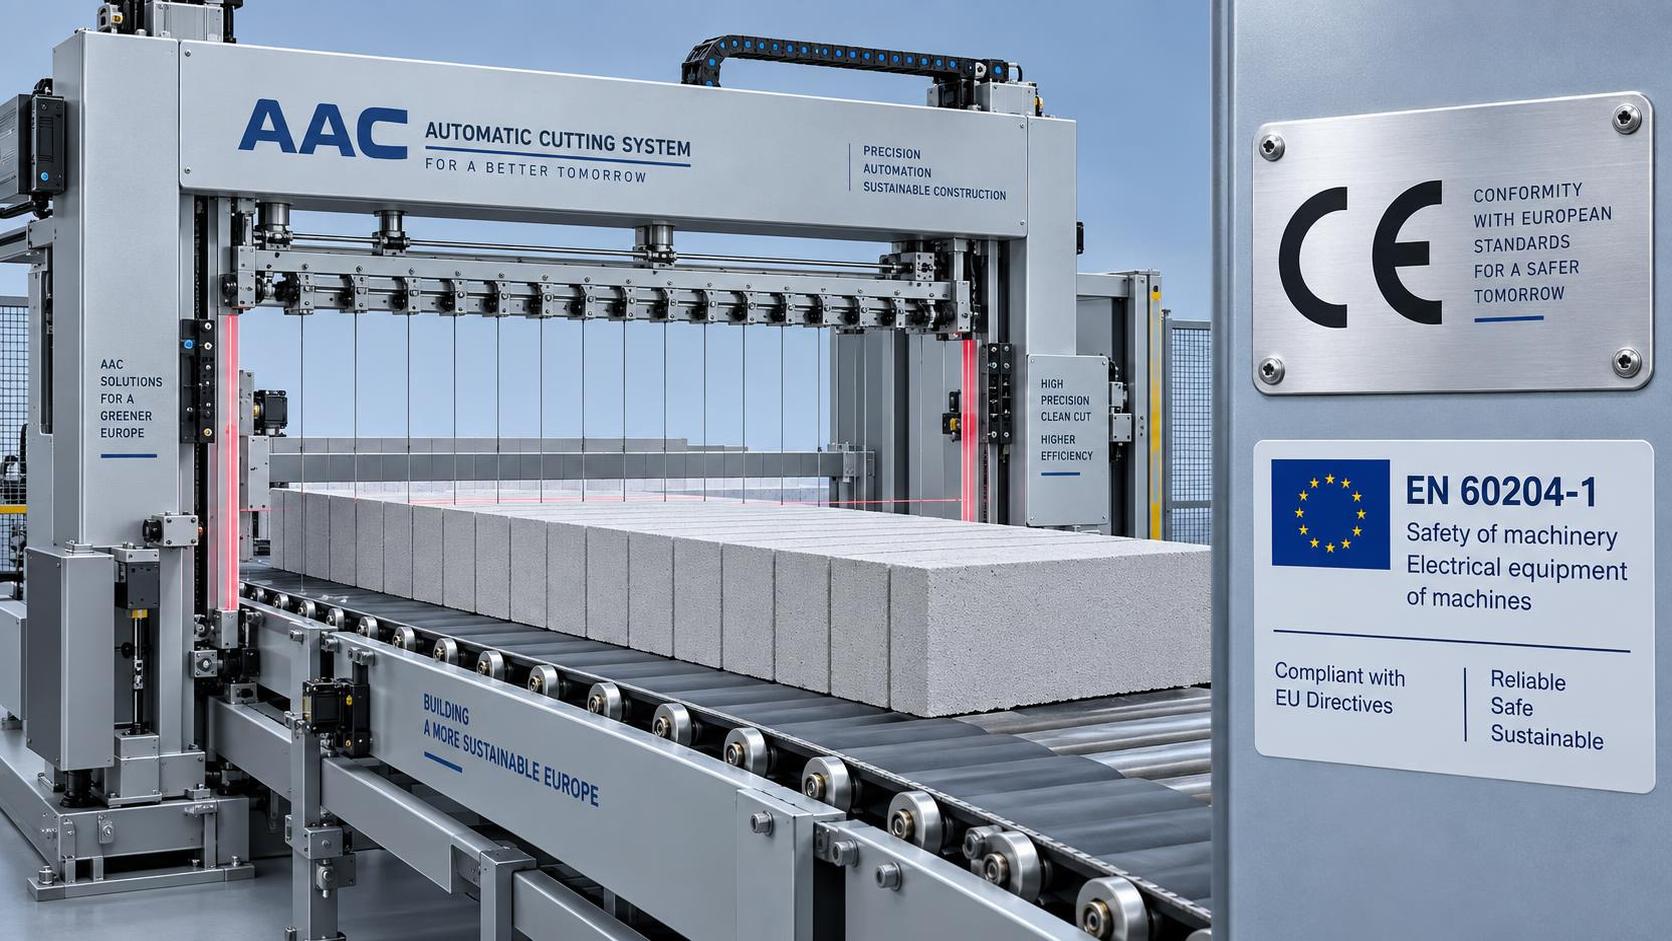
Какие сертификаты на оборудование для производства блоков AAC обязательны для экспорта на рынки ЕС и АСЕАН?
Стандарты сертификации оборудования для производства блоков AAC различаются в зависимости от региона: маркировка CE обязательна для экспорта в ЕС, в то время как АСЕАН требует одобрений, специфичных для каждой страны, — узнайте, как эффективно обеспечить соответствие требованиям.
 May 07, 2026
Награды и квалификации