كيف تؤثر محطة خلط الخرسانة في الاتساق في أعمال الخرسانة مسبقة الصب
في العديد من خطوط المنتجات مسبقة الصب، لا تكون أول علامة على وجود مشكلة إنذارًا من الآلة. بل قد تكون قالبًا يُفكّ منه المنتج بطريقة تختلف قليلًا عما هو متوقع، أو سطحًا يبدو أكثر تماسكًا قليلًا في دفعة وأكثر انفتاحًا في الدفعة التالية، أو دورة معالجة تبدو فجأة أقل قابلية للتنبؤ. هذه المشكلات محبطة لأنها غالبًا ما تبدو صغيرة في البداية، لكنها قد تمتد إلى تخطيط الإنتاج والفحص وإعادة العمل. في العمليات اليومية، نادرًا ما يُفقد الاتساق بسبب عطل كبير واحد. بل غالبًا ما يتدهور تدريجيًا.
عندما يحقق الناس في هذه التغيرات، فإنهم يبدأون عادةً بنوع الأسمنت أو رطوبة الركام أو أداء المضافات أو حالة القالب. وهذه جوانب صحيحة للنظر فيها. لكن في أعمال المنتجات مسبقة الصب، غالبًا ما تكون محطة خلط الخرسانة في صميم المشكلة، لأنها تحدد ما إذا كانت الخلطة المصممة على الورق هي نفسها الخلطة التي تُورّد فعليًا إلى الخلاط في كل مرة. إذا كنت تقارن بين المعدات أو تراجع استقرار العملية، فمن المفيد النظر إلى ما هو أبعد من السعة الاسمية والتركيز على كيفية تأثير سلوك الوزن والجرعات في قابلية التكرار.
أين يظهر عدم الاتساق عادةً أولًا
يعتمد إنتاج المنتجات مسبقة الصب على تباين مضبوط. قد تقوم بإنتاج أنواع مختلفة من العناصر، أو تغيير قيم الهبوط المستهدفة لطرق الدمك، أو تعديل جرعة المضافات وفقًا للظروف المحيطة، لكن يجب أن يظل أداء كل خلطة معتمدة ضمن نطاق ضيق. وعندما يكون الوزن والجرعات غير مستقرين، غالبًا ما تكون الأعراض الأولى غير مباشرة.
من الحالات الشائعة أن تبدو الخرسانة الطازجة قابلة للتشغيل في دفعة ما وقاسية قليلًا في الدفعة التالية، رغم عدم تغير رمز الخلطة. وأحيانًا تكون استجابة الهزاز مختلفة. وأحيانًا يطول وقت التشطيب. وفي حالات أخرى، لا يتوافق تطور المقاومة مع جدول المعالجة الذي اعتاد عليه المشغلون. لا تثبت أي من هذه العلامات تلقائيًا وجود مشكلة في الوزن والجرعات، لكنها مجتمعةً غالبًا ما تشير إلى سؤال واحد: هل تم وزن كل مكوّن وتغذيته وتفريغه بالطريقة نفسها في كل دورة؟
يكتسب هذا السؤال أهمية أكبر في المنتجات مسبقة الصب مقارنةً ببعض أعمال الصب في الموقع لأن إيقاع الإنتاج أكثر إحكامًا. فتدوير القوالب، ووضع التسليح، وتحديد مواضع الأجزاء المدمجة، وتوقيت فك القوالب، وحركة الساحة، كلها تعتمد على سلوك مادي يمكن التنبؤ به. وقد لا يؤدي الانحراف الطفيف في نسبة الماء أو الركام دائمًا إلى عيب ظاهر فورًا، لكنه قد يغير الكثافة واستجابة الدمك وجودة الحواف واتساق المعالجة بدرجة تكفي لتعقيد العملية بأكملها.
لماذا لا تكفي دقة الخلطة وحدها
أحد المفاهيم الخاطئة الأكثر استمرارًا هو أن تصميم الخلطة الصحيح يضمن خرسانة متسقة. وهذا غير صحيح. فتصميم الخلطة ليس سوى نقطة البداية. عمليًا، يعتمد الاتساق على قدرة نظام الوزن والجرعات على تحويل هذا التصميم مرارًا إلى تدفق مواد فعلي في ظل ظروف المحطة المتغيرة.
على سبيل المثال، قد تتغير رطوبة الركام خلال اليوم. وقد تتكتل المواد الناعمة أو تتغذى بشكل غير منتظم. وقد لا يتم تفريغ الأسمنت والمضافات بالمعدل نفسه تمامًا من دورة إلى أخرى. وإذا لم يكن منطق التحكم في المحطة ونظام الوزن وترتيب مناولة المواد قويًا بما يكفي، فستختلف الدفعة الفعلية حتى عندما تبقى القيم المستهدفة دون تغيير. ولهذا ينبغي أن تتعامل المراجعة الفنية مع عملية الوزن والجرعات باعتبارها جزءًا من مراقبة الجودة، لا مجرد جزء من توريد المواد.
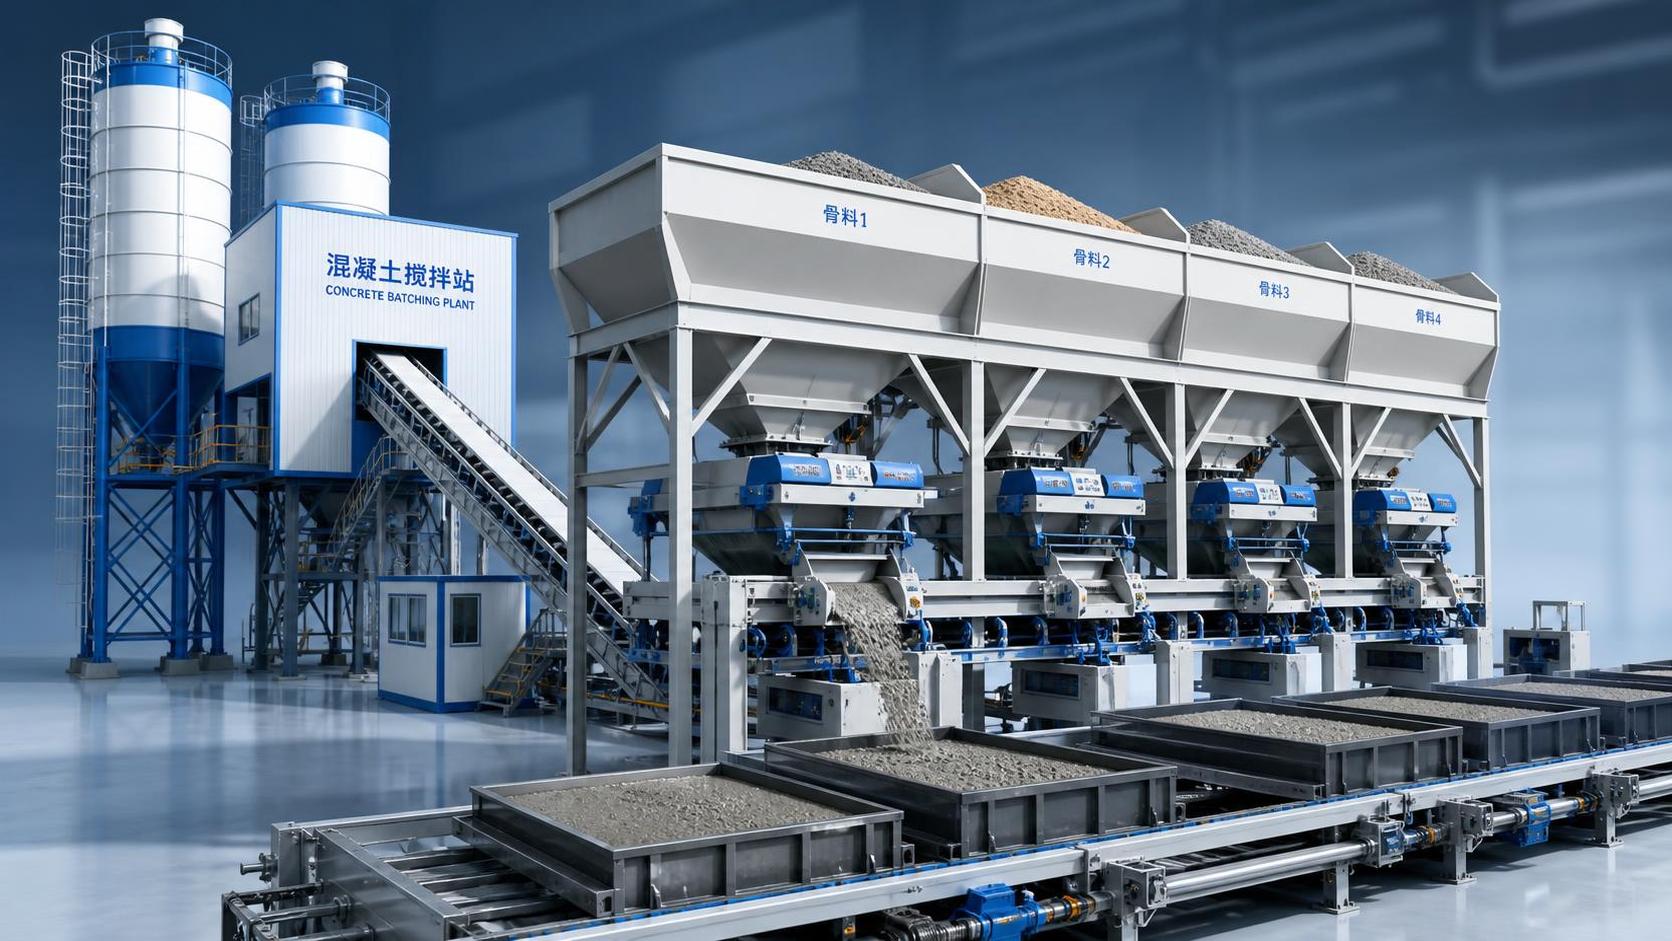
تدعم محطة خلط الخرسانة المُجهزة جيدًا الاتساق بعدة طرق مترابطة: وزن دقيق، وتغذية مستقرة، وتسلسل مضبوط، وتفريغ موثوق، وسجلات قابلة للتتبع. ويمكن أن يؤدي الضعف في أي من هذه الجوانب إلى تقويض الجوانب الأخرى. فلا تستطيع الموازين الجيدة التعويض بالكامل عن تدفق الركام المتقطع. كما لا يستطيع البرنامج الجيد تصحيح بوابة سيئة الصيانة تلتصق أثناء التفريغ. فالاستمرارية هي نتيجة لنظام متكامل.
تتبع المصدر بدلًا من التخمين
عندما يصبح تباين الخلطات مصدر قلق متكررًا، تضيع العديد من الفرق الوقت في تعديل الخلطة قبل تأكيد حالة الوزن والجرعات. وقد يجعل ذلك استكشاف الأعطال وإصلاحها أصعب. فإذا كان السبب الجذري هو عدم دقة أو عدم استقرار الوزن والجرعات، فإن تغيير محتوى الأسمنت أو جرعة المضافات قد يخفي المشكلة لفترة قصيرة فقط.
ومن الأساليب الأكثر فائدة مراقبة العملية بالتسلسل. ابدأ بتخزين المواد وتغذيتها. هل ينفصل الركام داخل الصناديق؟ هل يتم تطبيق تعويض الرطوبة بطريقة تعكس الظروف الفعلية بدلًا من افتراضات وردت من وردية سابقة؟ هل تتدفق المساحيق بسلاسة، أم توجد بقايا تغير الكمية الفعلية الموردة مع مرور الوقت؟
ثم انظر إلى سلوك الوزن. فالمسألة لا تقتصر على قدرة الموازين على الوصول إلى قيمة مستهدفة، بل تشمل أيضًا قدرتها على تحقيق ذلك باستمرار دون تجاوز أو تذبذب أو تصحيحات يدوية متكررة. في أعمال المنتجات مسبقة الصب، لا تقل قابلية التكرار أهمية عن الدقة الاسمية. فإذا كانت المحطة تقترب من القيم المستهدفة بطرق مختلفة بشكل متكرر عند تغير الأحمال أو تأخر المواد أو تدخل المشغل، فقد تكون النتيجة خرسانة غير مستقرة.
يُعد تسلسل التفريغ نقطة أخرى غالبًا ما يتم إغفالها. إذ يؤثر ترتيب وتوقيت دخول المواد إلى الخلاط في الترطيب والتوزيع والتجانس المبكر. وحتى عندما تكون الأوزان الإجمالية صحيحة، فإن عدم اتساق التسلسل قد يغير سرعة وصول الدفعة إلى حالة موحدة. وهذا مهم عند إنتاج خلطات ذات نطاقات ضيقة لقابلية التشغيل أو تحمل منخفض لتغيرات الماء.
ما الذي ينبغي أن يركز عليه اختيار المعدات فعليًا
عند مقارنة المحطات لتطبيقات المنتجات مسبقة الصب، يسهل الحصول على أرقام السعة، لكنها لا تشرح الكثير عن الاتساق. ويطرح التقييم الأفضل سؤالًا حول كيفية تصرف المحطة في ظروف التشغيل الاعتيادية، بما في ذلك الأحمال الجزئية وتغييرات الخلطات المتكررة والإنتاج المستمر خلال الورديات الطويلة.
تستحق مراقبة التغذية اهتمامًا وثيقًا. فجرعات الركام المستقرة مهمة بشكل خاص لأن الركام يشكل الجزء الأكبر من الخلطة وقد يحمل تغيرات كبيرة في الرطوبة. وعادة ما تكون الآلات التي تتيح تغذية مضبوطة ويمكن التنبؤ بها أسهل في الإدارة من الأنظمة التي تعتمد على البدء والتوقف المفاجئين. والسؤال العملي هو ما إذا كانت المعدات تستطيع الحفاظ على سلاسة عملية الجرعات بما يكفي ليبقى الوزن مستقرًا بدلًا من أن يكون تفاعليًا.
كما تهم استجابة البوابات والتفريغ المتبقي. ففي إنتاج المنتجات مسبقة الصب، يمكن أن يصبح الانتقال الطفيف للمواد من دفعة إلى أخرى مشكلة جودة أسرع مما يتوقع الناس، لا سيما عند تشغيل منتجات أو فئات خلطات مختلفة على الخط نفسه. وتساعد المحطة التي تفرغ المواد بصورة نظيفة ويمكن التنبؤ بها على تقليل التباين غير المقصود بين الدورات.
واجهة التحكم جزء من ذلك أيضًا. إذ يحتاج المشغلون إلى رؤية أوزان الدفعات والإنذارات والتصحيحات والسجلات دون التباس. فالواجهة المعقدة لا تجعل المحطة أكثر دقة. وفي كثير من المصانع، يتحسن الاتساق عندما يجعل نظام التحكم الانحرافات ظاهرة مبكرًا ويدعم التشغيل المنضبط بدلًا من التعويض اليدوي المتكرر.
في بعض التجهيزات، يُنظر إلى آلة الوزن والجرعات المخصصة باعتبارها جزءًا من معايرة نسب المواد وإدارة التغذية. والسؤال المفيد ليس ما إذا كان أحد المكونات يبدو متقدمًا، بل ما إذا كان يساعد في الحفاظ على جرعات مستقرة وتحكم واضح وتنسيق قابل للتكرار مع الخلاط وعملية المنتجات مسبقة الصب اللاحقة.
الصلة بين استقرار الوزن والجرعات وجودة المنتجات مسبقة الصب النهائية
من المغري فصل التحكم في الخرسانة الطازجة عن جودة العنصر النهائي، لكنهما مرتبطان ارتباطًا وثيقًا في المنتجات مسبقة الصب. فالمحطة التي تزن وتجرّع باستمرار تساعد في إبقاء الهبوط أو قابلية التشغيل ضمن نطاق متوقع، مما يؤثر بدوره في طاقة الدمك وملء القالب وتشكيل الزوايا وتشطيب السطح. ولا تقتصر الفائدة على المظهر فقط، إذ يجعل سلوك الخرسانة المستقر توقيت الإنتاج أكثر قابلية للتنبؤ أيضًا.
فعلى سبيل المثال، إذا استجابت دفعة ما بشكل مختلف أثناء الاهتزاز عن الدفعة السابقة، فقد يغير المشغلون مدة الاهتزاز أو أسلوب الوضع دون تسجيل التغيير رسميًا. وهذا يضيف طبقة أخرى من التباين. ومع مرور الوقت، تبدأ جودة المنتج بالاعتماد بدرجة كبيرة على تعويضات المشغل. وتقلل عملية الوزن والجرعات المستقرة الحاجة إلى هذه التصحيحات غير الرسمية.
كما يهم الاتساق عند محاولة التحكم في نوافذ المعالجة وفك القوالب. فإذا انحرف محتوى الماء أو توزيع الأسمنت أو جرعات المضافات من دفعة إلى أخرى، فقد ينحرف السلوك في الأعمار المبكرة كذلك. وحتى دون وجود عيوب واضحة، يصبح جدولة الخط أكثر صعوبة لأن الفرق لا تعود قادرة على الثقة بأن العملية ستتصرف بالطريقة نفسها في كل دورة.
علامات عملية على أن محطة الوزن والجرعات تساعد بدلًا من أن تعيق
في الإنتاج الفعلي، يمكنك غالبًا معرفة ما إذا كان أداء الوزن والجرعات يدعم الاتساق من خلال ملاحظة مدى تكرار حاجة الأشخاص إلى «إنقاذ» العملية. فإذا كان المشغلون يضيفون تصحيحات متكررة قائمة على التقدير، أو يتوقفون انتظارًا لتتصرف دفعة ما بصورة مناسبة، أو يعيدون تفسير الخلطة نفسها عبر ورديات مختلفة، فقد لا توفر المحطة استقرارًا كافيًا للعملية.
وعلى الجانب الآخر، عندما تكون عملية الوزن والجرعات تحت السيطرة، يميل الخط إلى العمل بهدوء. تنتقل الخلطات مع قدر أقل من التعطيل. ويتبع تحميل الخلاط نمطًا مألوفًا. وتؤكد فحوصات قابلية التشغيل التوقعات بدلًا من مفاجأة الفريق. ولا يزال استكشاف الأعطال وإصلاحها يحدث، لكنه يصبح محددًا وقائمًا على الأدلة بدلًا من التخمين المتكرر.
وبالنسبة للمقيّم، فهذا يعني البحث عن دليل على الانضباط التشغيلي الذي تدعمه المعدات. هل من العملي إجراء المعايرة والتحقق، أم أنهما غير مريحين إلى درجة يُرجح معها تأجيلهما؟ هل يستطيع النظام تسجيل بيانات الدفعات بوضوح كافٍ لمقارنة التشغيلات المشتبه بها بالإنتاج الطبيعي؟ وهل يتحمل ترتيب التغذية والوزن التباين الروتيني للمواد دون تقلبات كبيرة في سلوك المخرجات؟
نقاط يسهل إغفالها أثناء المراجعة الفنية
إحدى المسائل التي غالبًا ما تُغفل هي أداء التحول بين الخلطات. فكثيرًا ما تنتقل مصانع المنتجات مسبقة الصب بين المنتجات أو درجات المقاومة أو نطاقات قابلية التشغيل. وقد يواجه إعداد الوزن والجرعات الذي يعمل جيدًا في التشغيلات الطويلة والمتكررة صعوبة عند تغير الخلطات بصورة متكررة. ويمكن للمواد المتبقية أو الاستجابة المتأخرة للتغذية أو التكيف البطيء لنظام التحكم أن يسبب عدم اتساق تحديدًا في المواضع التي تحتاج فيها عمليات المنتجات مسبقة الصب إلى المرونة.
مسألة أخرى هي الحساسية للصيانة. فبعض المحطات توفر دقة مقبولة عند ضبطها حديثًا، لكنها تتدهور سريعًا عند ظهور التآكل في البوابات أو البطانات أو المستشعرات أو السيور الناقلة. وينبغي أن تأخذ المراجعة الجيدة في الاعتبار ما إذا كانت الصيانة العادية تستطيع بصورة واقعية الحفاظ على النظام ضمن ظروف تشغيل مستقرة. فالاستمرارية على الورق أقل فائدة من الاستمرارية في ظروف المصنع الفعلية.
ينبغي أيضًا فحص توافق المواد. فالركام ذو التدرج المتغير، والمساحيق ذات خصائص التدفق المختلفة، والمضافات ذات متطلبات الجرعات الصارمة، تفرض متطلبات مختلفة على نظام الوزن والجرعات. وقد تحتاج المحطة التي تتعامل بسلاسة مع مجموعة واحدة من المواد إلى عناية أكبر مع مجموعة أخرى. وهذا أحد أسباب وجوب ربط مراجعة المعدات بمزيج منتجات مسبقة الصب الفعلي، وليس فقط بالمواصفات العامة.
اتخاذ القرار مع مراعاة التحكم على المدى الطويل
عند اختيار محطة خلط الخرسانة لأعمال المنتجات مسبقة الصب، يأتي القرار الأقوى عادةً من ربط توقعات الجودة بسلوك العملية. فإذا كانت المحطة تستطيع الحفاظ على وزن قابل للتكرار وتحكم مستقر في التغذية وتفريغ نظيف وسجلات قابلة للاستخدام، فإنها تمنح فريق الإنتاج أساسًا موثوقًا. ولا يلغي ذلك الحاجة إلى مواد جيدة أو أداء جيد للخلاط أو انضباط في المعالجة، لكنه يجعل هذه الضوابط أكثر فعالية.
إذا كنت تراجع الخيارات، فمن المفيد طرح سؤال عملي بسيط: هل ستقلل هذه المعدات التباين غير المفسر، أم ستطلب من فريق الإنتاج إدارة هذا التباين يدويًا؟ في أعمال المنتجات مسبقة الصب، يكون الفرق كبيرًا. فكلما اعتمد النظام أكثر على تصحيح المشغل للبقاء ضمن الهدف، زادت صعوبة حماية الاتساق وردية بعد وردية.
في النهاية، لا تقتصر عملية الوزن والجرعات على كونها الخطوة الأولى قبل الخلط. فهي تحدد الظروف لكل ما يليها. وبالنسبة لإنتاج المنتجات مسبقة الصب، حيث تقود قابلية التكرار الجودة والجدولة والثقة في الفحص، ينبغي تقييم المحطة وفقًا لمدى ثباتها في تحويل خلطة مصممة إلى الخرسانة نفسها القابلة للاستخدام في كل مرة. هذا هو التأثير الحقيقي للوزن والجرعات في الاتساق، وهو عادةً الموضع الذي تثبت فيه خيارات المعدات الجيدة قيمتها بأوضح صورة.
يوصي
 24-09-2026
كيفية تقليل فترات التوقف الناتجة عن تآكل معدات مصنع AAC
يمكن تقليل فترات توقف معدات مصنع AAC من خلال اكتشاف التآكل مبكرًا، وإعطاء الأولوية للأجزاء الحرجة، واستخدام استراتيجيات صيانة أكثر ذكاءً للحفاظ على استقرار الإنتاج والتكاليف تحت السيطرة.
- 24-09-2026
هل آلة تصنيع الطوب الأوتوماتيكية مناسبة لإنتاج الدفعات الصغيرة؟
يمكن أن تناسب خيارات آلات تصنيع الطوب الأوتوماتيكية إنتاج الدفعات الصغيرة عندما تكون الجودة وتوفير العمالة والمرونة عوامل مهمة. تعرّف على كيفية اختيار الإعداد المناسب لتحقيق عائد أفضل على الاستثمار.
- 24-09-2026
كيف تؤثر محطة خلط الخرسانة في الاتساق في أعمال الخرسانة مسبقة الصب
يؤثر أداء محطة خلط الخرسانة بشكل مباشر في اتساق الخرسانة مسبقة الصب. تعرّف على كيفية تقليل التباين من خلال الوزن والتغذية والتفريغ المستقرة، وتحسين مراقبة الجودة، ودعم الإنتاج الموثوق.