Как бетонный завод влияет на стабильность производства сборных изделий
На многих линиях по производству сборного железобетона первым признаком проблемы становится не сигнал тревоги от оборудования. Это форма, которая распалубливается немного иначе, чем ожидалось, поверхность, которая в одной партии выглядит чуть более плотной, а в следующей — более открытой, или цикл твердения, который внезапно становится менее предсказуемым. Эти проблемы вызывают раздражение, поскольку вначале они часто кажутся незначительными, однако могут распространиться на планирование производства, контроль и переделку. В повседневной работе стабильность редко теряется из-за одного серьезного сбоя. Чаще она постепенно ухудшается.
При анализе таких изменений обычно начинают с типа цемента, влажности заполнителей, характеристик добавок или состояния форм. Это обоснованные направления для проверки. Однако в производстве сборного железобетона бетонный завод часто находится в центре проблемы, поскольку именно он определяет, соответствует ли рецептура, разработанная на бумаге, той рецептуре, которая фактически подается в смеситель каждый раз. При сравнении оборудования или оценке стабильности процесса полезно смотреть не только на номинальную производительность, но и на то, как поведение дозирования влияет на повторяемость.
Где нестабильность обычно проявляется прежде всего
Производство сборного железобетона зависит от контролируемых изменений. Возможно, вы изготавливаете различные типы элементов, меняете целевую осадку конуса в зависимости от метода уплотнения или корректируете дозировку добавок с учетом условий окружающей среды, но каждая утвержденная смесь все равно должна работать в узком диапазоне. При нестабильном дозировании первые признаки часто бывают косвенными.
Распространенная ситуация: свежий бетон в одной партии кажется удобоукладываемым, а в следующей — немного жестким, хотя код смеси не изменился. Иногда по-другому ощущается реакция на вибрацию. Иногда увеличивается время отделки. В других случаях набор прочности не соответствует привычному для операторов графику твердения. Ни один из этих признаков сам по себе не доказывает наличие проблемы с дозированием, но в совокупности они часто указывают на один вопрос: каждый ли компонент взвешивался, подавался и выгружался одинаково в каждом цикле?
Этот вопрос важнее для сборного железобетона, чем для некоторых работ по монолитному бетонированию, поскольку производственный ритм здесь более напряженный. Оборачиваемость форм, укладка арматуры, установка закладных деталей, сроки распалубливания и перемещение по площадке — все это зависит от предсказуемого поведения материала. Небольшое отклонение в количестве воды или пропорции заполнителей не всегда сразу создает видимый дефект, но может достаточно изменить плотность, реакцию на уплотнение, качество кромок и равномерность твердения, чтобы осложнить весь процесс.
Почему одной точности рецептуры недостаточно
Одно из наиболее устойчивых заблуждений заключается в том, что правильный состав смеси гарантирует стабильный бетон. Это не так. Состав смеси является лишь отправной точкой. На практике стабильность зависит от того, может ли система дозирования многократно преобразовывать этот состав в реальный поток материалов при изменяющихся условиях работы завода.
Например, влажность заполнителей может меняться в течение дня. Мелкие материалы могут зависать или подаваться неравномерно. Цемент и добавки могут выгружаться не с одинаковой скоростью от цикла к циклу. Если логика управления заводом, система взвешивания и организация перемещения материалов недостаточно надежны, фактическая партия будет различаться даже при неизменных целевых значениях. Поэтому при технической оценке процесс дозирования следует рассматривать как часть контроля качества, а не только как часть подачи материалов.
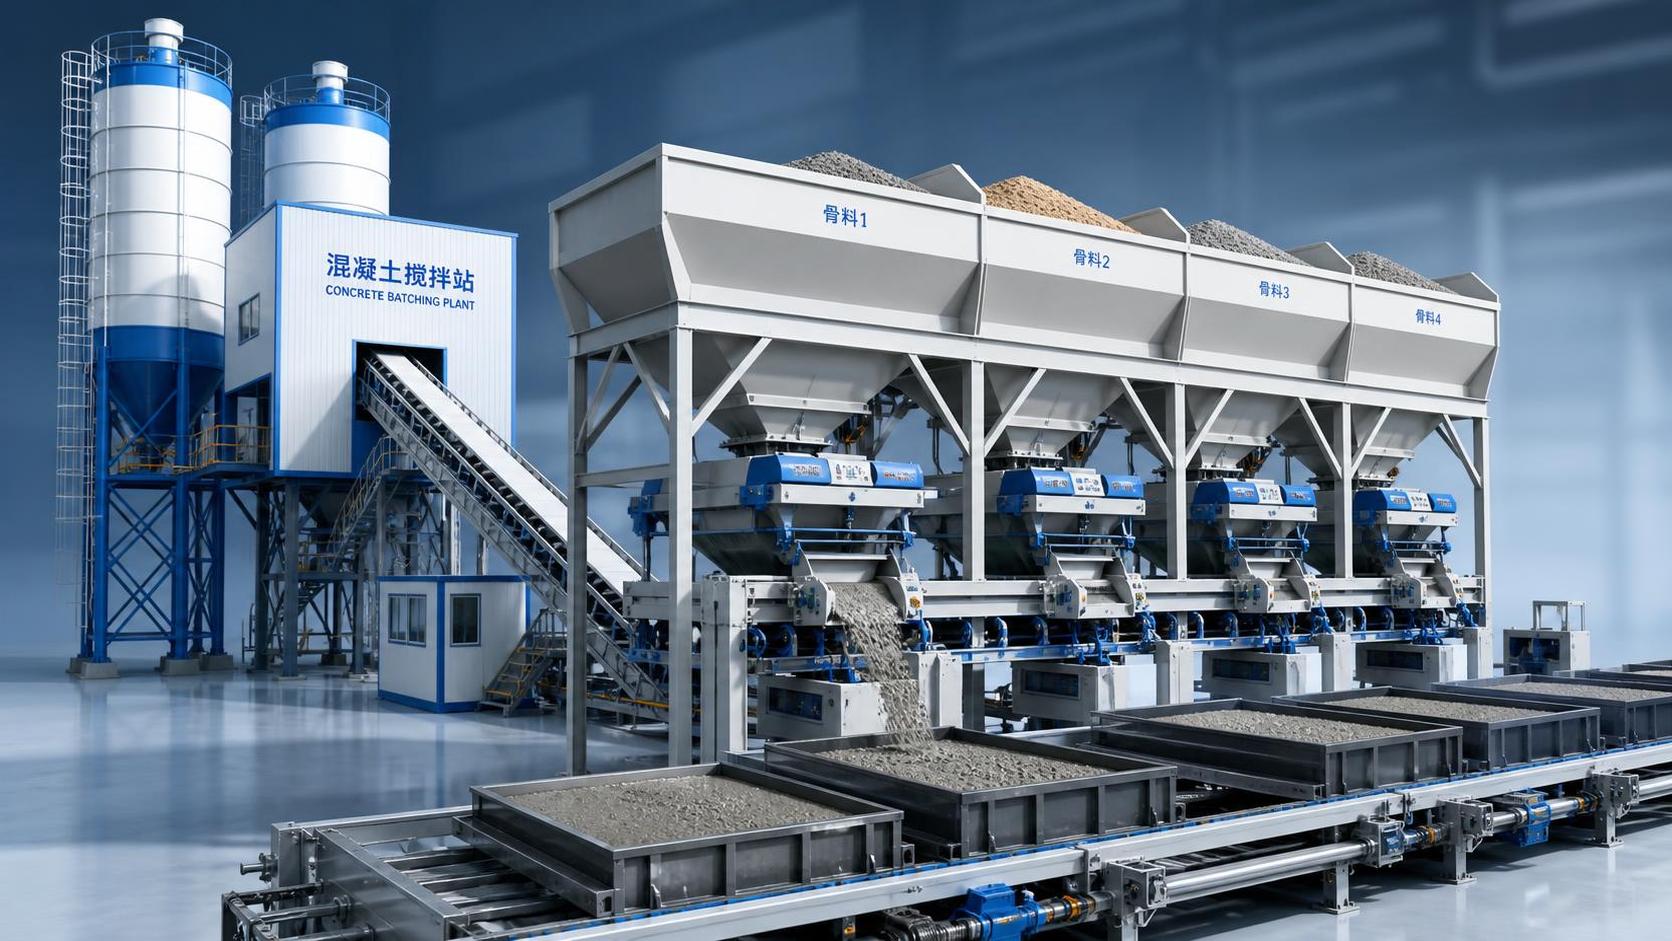
Грамотно сконфигурированный бетонный завод поддерживает стабильность несколькими взаимосвязанными способами: точным взвешиванием, устойчивой подачей, контролируемой последовательностью операций, надежной выгрузкой и отслеживаемыми записями. Слабость в любой из этих областей может подорвать остальные. Хорошие весы не могут полностью компенсировать нестабильный поток заполнителей. Хорошее программное обеспечение не может исправить плохо обслуживаемую заслонку, которая заедает при выгрузке. Стабильность является результатом работы всей системы.
Выявление источника вместо догадок
Когда вариации смеси становятся регулярной проблемой, многие команды теряют время, корректируя состав до подтверждения состояния дозирования. Это может усложнить поиск неисправности. Если первопричина заключается в неточном или нестабильном дозировании, изменение содержания цемента или дозировки добавок может лишь ненадолго скрыть проблему.
Более полезный подход — наблюдать за процессом последовательно. Начните с хранения и подачи материалов. Расслаиваются ли заполнители в бункерах? Применяется ли компенсация влажности с учетом фактических условий, а не предположений, сделанных в предыдущую смену? Свободно ли поступают порошкообразные материалы или остается осадок, который со временем меняет фактически подаваемое количество?
Затем рассмотрите поведение системы взвешивания. Вопрос состоит не только в том, могут ли весы достичь целевого значения, но и в том, делают ли они это стабильно, без превышения, колебаний или частых ручных корректировок. В производстве сборного железобетона повторяемость так же важна, как и номинальная точность. Если завод при изменении нагрузки, задержке материала или вмешательстве оператора каждый раз по-разному приближается к целевым значениям, результатом все равно может быть нестабильный бетон.
Последовательность выгрузки — еще один часто упускаемый аспект. Порядок и время подачи материалов в смеситель влияют на смачивание, диспергирование и начальную гомогенизацию. Даже при правильной общей массе непостоянная последовательность может изменить скорость достижения однородного состояния партии. Это важно при производстве смесей с узким диапазоном удобоукладываемости или низкой допустимостью колебаний содержания воды.
На чем действительно следует сосредоточиться при выборе оборудования
При сравнении заводов для производства сборного железобетона данные о производительности получить легко, но они мало говорят о стабильности. Более точная оценка рассматривает поведение завода в обычных рабочих условиях, включая частичные загрузки, частую смену рецептур и непрерывное производство в течение длительных смен.
Управление подачей заслуживает пристального внимания. Стабильное дозирование заполнителей особенно важно, поскольку заполнители составляют наибольшую часть смеси и могут иметь значительные колебания влажности. Оборудование, обеспечивающее контролируемую и предсказуемую подачу, как правило, проще в управлении, чем системы, работающие за счет резких пусков и остановок. Практический вопрос заключается в том, может ли оборудование поддерживать достаточно плавный процесс дозирования, чтобы взвешивание оставалось стабильным, а не реактивным.
Также важны быстродействие заслонок и остатки при выгрузке. В производстве сборного железобетона незначительный перенос материала из одной партии в другую может стать проблемой качества быстрее, чем ожидают, особенно когда на одной линии выпускаются разные изделия или классы смесей. Завод, который выгружается чисто и предсказуемо, помогает снизить непреднамеренные различия между циклами.
Интерфейс управления также является частью этого вопроса. Операторам необходимо без неоднозначности видеть массы партий, сигналы тревоги, корректировки и записи. Сложный интерфейс не делает завод более точным. На многих предприятиях стабильность повышается, когда система управления позволяет рано выявлять отклонения и поддерживает дисциплинированную работу, а не повторные ручные компенсации.
В некоторых конфигурациях отдельная ДОЗИРУЮЩАЯ МАШИНА рассматривается как часть пропорционирования материалов и управления подачей. Полезный вопрос заключается не в том, насколько современно звучит компонент, а в том, помогает ли он поддерживать стабильное дозирование, понятное управление и повторяемую координацию со смесителем и последующим процессом производства сборного железобетона.
Связь между стабильностью дозирования и качеством готовых сборных изделий
Может возникнуть соблазн разделить контроль свежего бетона и качество готового элемента, но в сборном железобетоне они тесно связаны. Завод, который стабильно дозирует материалы, помогает поддерживать осадку конуса или удобоукладываемость в ожидаемом диапазоне, что, в свою очередь, влияет на энергию уплотнения, заполнение формы, формирование углов и качество поверхности. Преимущество заключается не только в эстетике. Стабильное поведение бетона также делает сроки производства более предсказуемыми.
Например, если одна партия иначе реагирует на вибрацию, чем предыдущая, операторы могут изменить продолжительность вибрации или технику укладки, не зафиксировав это изменение официально. Это вносит еще один уровень вариативности. Со временем качество продукции начинает слишком сильно зависеть от компенсаций со стороны операторов. Стабильный процесс дозирования снижает потребность в таких неформальных корректировках.
Стабильность также важна при контроле режимов твердения и сроков распалубливания. Если содержание воды, распределение цемента или дозировка добавок меняются от партии к партии, поведение бетона в раннем возрасте также может изменяться. Даже при отсутствии очевидных дефектов планировать работу линии становится сложнее, поскольку команды больше не могут рассчитывать на одинаковое поведение процесса в каждом цикле.
Практические признаки того, что бетонный завод помогает, а не мешает
В реальном производстве часто можно определить, поддерживает ли дозирование стабильность, по тому, как часто людям приходится «спасать» процесс. Если операторы регулярно вносят корректировки на основе личного суждения, останавливаются в ожидании нужного поведения партии или по-разному интерпретируют одну и ту же рецептуру в разных сменах, возможно, завод не обеспечивает достаточной стабильности процесса.
С другой стороны, когда дозирование находится под контролем, работа линии обычно ощущается спокойной. Переход между рецептурами происходит с меньшими сбоями. Загрузка смесителя следует привычной схеме. Проверки удобоукладываемости подтверждают ожидания, а не удивляют команду. Поиск неисправностей все еще необходим, но он становится конкретным и основанным на фактах, а не повторяющимся угадыванием.
Для оценщика это означает необходимость искать подтверждение операционной дисциплины, поддерживаемой оборудованием. Практично ли выполнять калибровку и проверку или они настолько неудобны, что их, вероятно, будут откладывать? Может ли система достаточно четко регистрировать данные партии, чтобы сравнивать подозрительные циклы с нормальным производством? Допускает ли система подачи и взвешивания обычные изменения материалов без значительных колебаний выходных характеристик?
Аспекты, которые легко упустить при технической оценке
Один из часто упускаемых вопросов — эффективность переналадки. Заводы сборного железобетона нередко переключаются между изделиями, классами прочности или диапазонами удобоукладываемости. Система дозирования, хорошо работающая при длительных повторяющихся циклах, все же может испытывать трудности при частой смене рецептур. Остаточные материалы, задержка реакции подачи или медленная адаптация управления могут создавать нестабильность именно там, где операции со сборным железобетоном нуждаются в гибкости.
Другой вопрос — чувствительность к техническому обслуживанию. Некоторые заводы обеспечивают приемлемую точность при новой настройке, но быстро теряют ее при появлении износа заслонок, футеровок, датчиков или конвейеров. Хорошая оценка должна учитывать, может ли обычное техническое обслуживание реально поддерживать систему в стабильном рабочем состоянии. Стабильность на бумаге менее полезна, чем стабильность в реальных условиях предприятия.
Следует также изучить совместимость материалов. Заполнители с изменяющимся гранулометрическим составом, порошки с различными характеристиками текучести и добавки со строгими требованиями к дозированию предъявляют разные требования к системе дозирования. Завод, который плавно работает с одной комбинацией материалов, может требовать большего внимания при другой. Это одна из причин, по которой оценку оборудования следует связывать с фактической номенклатурой сборных изделий, а не только с общими спецификациями.
Принятие решения с учетом долгосрочного контроля
При выборе бетонного завода для производства сборного железобетона наиболее обоснованное решение обычно основывается на связи ожиданий по качеству с поведением процесса. Если завод способен обеспечивать повторяемое взвешивание, стабильное управление подачей, чистую выгрузку и пригодные для использования записи, он дает производственной команде надежную основу. Это не устраняет необходимость в качественных материалах, эффективной работе смесителя или дисциплине твердения, но делает эти меры контроля более результативными.
При рассмотрении вариантов полезно задать простой практический вопрос: уменьшит ли это оборудование необъяснимую вариативность или потребует от производственной команды вручную управлять этой вариативностью? В производстве сборного железобетона разница существенна. Чем больше система зависит от корректировок оператора для удержания в целевом диапазоне, тем сложнее обеспечивать стабильность смена за сменой.
В конечном итоге дозирование — это не просто первый этап перед смешиванием. Оно задает условия для всего последующего процесса. Для производства сборного железобетона, где повторяемость определяет качество, планирование и уверенность при контроле, завод следует оценивать по тому, насколько стабильно он каждый раз преобразует разработанную смесь в один и тот же пригодный для применения бетон. В этом заключается реальное влияние дозирования на стабильность, и именно здесь преимущества правильного выбора оборудования обычно проявляются наиболее ясно.
Рекомендуем
 Sep 24, 2026
Как сократить простои, вызванные износом оборудования завода AAC
Простои оборудования завода по производству AAC можно сократить за счёт раннего выявления износа, определения приоритетности критически важных деталей и применения более эффективных стратегий технического обслуживания для поддержания стабильного производства и контроля затрат.
- Sep 24, 2026
Подходит ли автоматическая машина для производства кирпича для мелкосерийного производства
Варианты автоматических машин для производства кирпича могут подойти для мелкосерийного производства, когда важны качество, экономия трудозатрат и гибкость. Узнайте, как выбрать подходящую конфигурацию для повышения рентабельности инвестиций.
- Sep 24, 2026
Как бетонный завод влияет на стабильность производства сборных изделий
Производительность бетонного завода напрямую влияет на стабильность производства сборных изделий. Узнайте, как стабильное взвешивание, дозирование и выгрузка снижают отклонения, улучшают контроль качества и обеспечивают надежное производство.