Como uma central dosadora de concreto influencia a consistência em trabalhos com pré-moldados
Em muitas linhas de pré-moldados, o primeiro sinal de problema não é um alarme da máquina. É um molde que desmolda de forma um pouco diferente do esperado, uma superfície que parece ligeiramente mais fechada em uma produção e mais aberta na seguinte, ou um ciclo de cura que subitamente parece menos previsível. Esses problemas são frustrantes porque frequentemente parecem pequenos no início, mas podem se espalhar pelo planejamento da produção, inspeção e retrabalho. Nas operações diárias, a consistência raramente se perde em uma única falha drástica. Com mais frequência, ela se deteriora gradualmente.
Quando as pessoas investigam essas variações, geralmente começam pelo tipo de cimento, umidade dos agregados, desempenho dos aditivos ou condição do molde. Esses são aspectos válidos a verificar. Porém, no trabalho com pré-moldados, ausina de dosagem de concreto frequentemente está no centro do problema, pois determina se a fórmula desenvolvida no papel é realmente a mesma fórmula entregue ao misturador em todas as vezes. Ao comparar equipamentos ou avaliar a estabilidade do processo, é útil olhar além da capacidade nominal e concentrar-se em como o comportamento da dosagem afeta a repetibilidade.
Onde a inconsistência geralmente aparece primeiro
A produção de pré-moldados depende de variações controladas. Podem ser fabricados diferentes tipos de elementos, alteradas as metas de abatimento para métodos de compactação ou ajustada a dosagem de aditivos conforme as condições ambientais, mas cada traço aprovado ainda precisa apresentar desempenho dentro de uma faixa estreita. Quando a dosagem é instável, os primeiros sintomas costumam ser indiretos.
Uma situação comum é o concreto fresco parecer trabalhável em um lote e ligeiramente áspero no seguinte, embora o código do traço não tenha mudado. Às vezes, a resposta ao vibrador parece diferente. Às vezes, o tempo de acabamento se prolonga. Em outros casos, o desenvolvimento da resistência não corresponde ao cronograma de cura ao qual os operadores estão acostumados. Nenhum desses sinais comprova automaticamente um problema de dosagem, mas, em conjunto, eles frequentemente levam a uma pergunta: cada componente foi pesado, alimentado e descarregado da mesma forma em todos os ciclos?
Essa pergunta é mais importante em pré-moldados do que em algumas aplicações de concreto moldado in loco porque o ritmo de produção é mais intenso. A rotatividade dos moldes, colocação das armaduras, posicionamento dos inserts, momento da desmoldagem e movimentação no pátio dependem de um comportamento previsível do material. Um pequeno desvio na proporção de água ou agregados pode não criar imediatamente um defeito visível, mas pode alterar a densidade, a resposta à compactação, a qualidade das bordas e a consistência da cura o suficiente para complicar todo o processo.
Por que a precisão da fórmula por si só não é suficiente
Um dos equívocos mais persistentes é considerar que um traço correto garante concreto consistente. Não garante. O traço é apenas o ponto de partida. Na prática, a consistência depende de o sistema de dosagem conseguir converter repetidamente esse projeto em fluxo real de materiais sob condições variáveis da planta.
Por exemplo, a umidade dos agregados pode variar ao longo do dia. Materiais finos podem formar pontes ou alimentar de maneira irregular. Cimento e aditivos podem não ser descarregados exatamente na mesma taxa de um ciclo para outro. Se a lógica de controle da planta, o sistema de pesagem e a configuração de manuseio de materiais não forem suficientemente robustos, o lote real variará mesmo quando os valores-alvo permanecerem inalterados. Por isso, uma avaliação técnica deve tratar o processo de dosagem como parte do controle de qualidade, e não apenas do fornecimento de materiais.
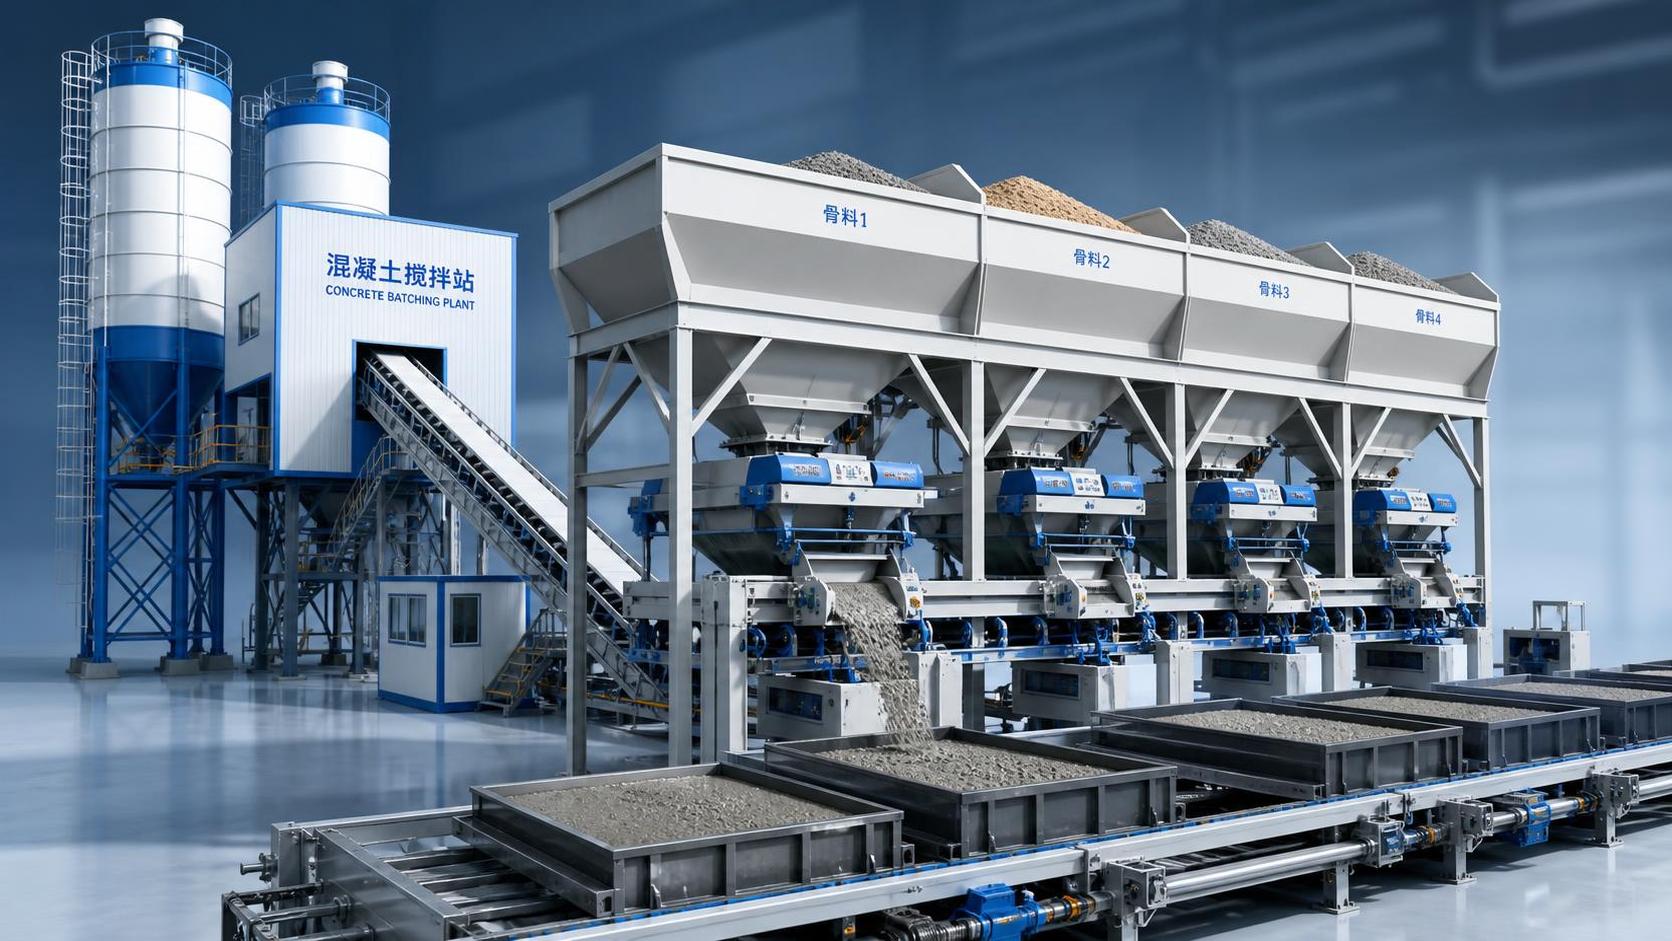
Umausina de dosagem de concreto bem configurada promove a consistência de várias formas interligadas: pesagem precisa, alimentação estável, sequenciamento controlado, descarga confiável e registros rastreáveis. A fraqueza em qualquer uma dessas áreas pode comprometer as demais. Boas balanças não conseguem compensar integralmente um fluxo irregular de agregados. Um bom software não consegue corrigir uma comporta mal mantida que trava durante a descarga. A consistência é o resultado de um sistema.
Rastrear a origem em vez de adivinhar
Quando a variação do traço se torna uma preocupação recorrente, muitas equipes perdem tempo ajustando o traço antes de confirmar as condições de dosagem. Isso pode dificultar a solução de problemas. Se a causa raiz for uma dosagem imprecisa ou instável, alterar o teor de cimento ou a dosagem de aditivo poderá apenas mascarar o problema por um curto período.
Uma abordagem mais útil é observar o processo em sequência. Comece pelo armazenamento e pela alimentação dos materiais. Os agregados estão segregando nos silos? A compensação de umidade está sendo aplicada de forma que reflita as condições reais, e não suposições de um turno anterior? Os pós estão fluindo adequadamente ou há resíduos que alteram, com o tempo, a quantidade real fornecida?
Em seguida, observe o comportamento da pesagem. A questão não é apenas se as balanças conseguem atingir um valor-alvo, mas também se o fazem de forma consistente, sem ultrapassagem, oscilação ou correções manuais frequentes. No trabalho com pré-moldados, a repetibilidade é tão importante quanto a precisão nominal. Se uma planta se aproxima repetidamente dos valores-alvo de formas diferentes sob mudanças de carga, atraso de material ou intervenção do operador, o resultado ainda pode ser concreto instável.
O sequenciamento da descarga é outro ponto frequentemente ignorado. A ordem e o momento de entrada dos materiais no misturador afetam a umidificação, a dispersão e a homogeneização inicial. Mesmo quando os pesos totais estão corretos, um sequenciamento inconsistente pode alterar a velocidade com que o lote atinge um estado uniforme. Isso é importante ao produzir traços com faixas estreitas de trabalhabilidade ou baixa tolerância à variação de água.
No que a seleção de equipamentos deve realmente se concentrar
Ao comparar plantas para aplicações de pré-moldados, os dados de capacidade são fáceis de obter, mas não explicam muito sobre a consistência. Uma avaliação melhor pergunta como a planta se comporta sob condições operacionais rotineiras, incluindo cargas parciais, mudanças frequentes de traço e produção contínua durante turnos longos.
O controle de alimentação merece atenção especial. Uma dosagem estável de agregados é particularmente importante porque eles constituem a maior parte do traço e podem apresentar variações significativas de umidade. Máquinas que permitem uma alimentação controlada e previsível são, em geral, mais fáceis de gerenciar do que sistemas que dependem de partidas e paradas bruscas. A questão prática é se o equipamento consegue manter o processo de dosagem suficientemente suave para que a pesagem permaneça estável, em vez de reativa.
A resposta das comportas e a descarga residual também são importantes. Na produção de pré-moldados, uma pequena transferência de material de um lote para outro pode se tornar um problema de qualidade mais rapidamente do que se espera, especialmente quando diferentes produtos ou classes de traço são executados na mesma linha. Uma planta que descarrega de maneira limpa e previsível ajuda a reduzir variações não intencionais entre ciclos.
A interface de controle também faz parte disso. Os operadores precisam visualizar os pesos dos lotes, alarmes, correções e registros sem ambiguidade. Uma interface complexa não torna uma planta mais precisa. Em muitas fábricas, a consistência melhora quando o sistema de controle torna os desvios visíveis precocemente e apoia uma operação disciplinada, em vez de compensações manuais repetidas.
Em algumas configurações, umaMÁQUINA DE DOSAGEM é considerada como parte do proporcionamento e da gestão da alimentação de materiais. A questão útil não é se um componente parece avançado, mas se ele ajuda a manter uma dosagem estável, controle claro e coordenação repetível com o misturador e o processo de pré-moldados posterior.
A conexão entre a estabilidade da dosagem e a qualidade final do pré-moldado
É tentador separar o controle do concreto fresco da qualidade do elemento acabado, mas, nos pré-moldados, eles estão estreitamente ligados. Uma planta que dosa de forma consistente ajuda a manter o abatimento ou a trabalhabilidade dentro de uma faixa esperada, o que, por sua vez, afeta a energia de compactação, o preenchimento do molde, a formação dos cantos e o acabamento superficial. O benefício não é apenas estético. O comportamento estável do concreto também torna o cronograma de produção mais previsível.
Por exemplo, se um lote responde de forma diferente durante a vibração em comparação ao lote anterior, os operadores podem alterar a duração da vibração ou a técnica de colocação sem registrar formalmente a mudança. Isso introduz outra camada de variabilidade. Com o tempo, a qualidade do produto passa a depender excessivamente da compensação do operador. Um processo de dosagem estável reduz a necessidade dessas correções informais.
A consistência também importa ao tentar controlar as janelas de cura e desmoldagem. Se o teor de água, a distribuição do cimento ou a dosagem de aditivos variar de lote para lote, o comportamento nas primeiras idades também poderá variar. Mesmo sem defeitos evidentes, a linha se torna mais difícil de programar porque as equipes já não podem confiar que o processo se comportará da mesma forma em todos os ciclos.
Sinais práticos de que a usina de dosagem está ajudando em vez de prejudicar
Na produção real, muitas vezes é possível perceber se o desempenho da dosagem está apoiando a consistência observando com que frequência as pessoas precisam “salvar” o processo. Se os operadores fazem frequentemente correções baseadas em julgamento, pausam para esperar que um lote se comporte de determinada forma ou reinterpretam a mesma fórmula em turnos diferentes, a planta pode não estar proporcionando estabilidade suficiente ao processo.
Por outro lado, quando a dosagem está sob controle, a linha tende a operar com tranquilidade. As fórmulas transitam com menos interrupções. O carregamento do misturador segue um padrão conhecido. As verificações de trabalhabilidade confirmam as expectativas, em vez de surpreender a equipe. A solução de problemas ainda acontece, mas se torna específica e baseada em evidências, em vez de suposições repetitivas.
Para um avaliador, isso significa buscar evidências de disciplina operacional apoiada pelo equipamento. A calibração e a verificação são práticas de executar ou tão inconvenientes que provavelmente serão adiadas? O sistema consegue registrar os dados dos lotes com clareza suficiente para comparar produções suspeitas com a produção normal? A configuração de alimentação e pesagem tolera a variação rotineira dos materiais sem grandes oscilações no comportamento da produção?
Pontos fáceis de não perceber durante uma avaliação técnica
Uma questão frequentemente negligenciada é o desempenho na troca de produtos. As plantas de pré-moldados costumam alternar entre produtos, resistências ou faixas de trabalhabilidade. Uma configuração de dosagem que funciona bem em produções longas e repetitivas ainda pode apresentar dificuldades quando as fórmulas mudam com frequência. Material residual, resposta de alimentação atrasada ou adaptação lenta do controle podem criar inconsistência exatamente onde as operações de pré-moldados precisam de flexibilidade.
Outra questão é a sensibilidade à manutenção. Algumas plantas oferecem precisão aceitável quando recém-ajustadas, mas se deterioram rapidamente quando surge desgaste em comportas, revestimentos, sensores ou transportadores. Uma boa avaliação deve considerar se a manutenção normal consegue manter realisticamente o sistema em condições operacionais estáveis. A consistência no papel é menos útil do que a consistência sob condições reais de fábrica.
A compatibilidade dos materiais também deve ser examinada. Agregados com granulometria variável, pós com diferentes características de fluxo e aditivos com requisitos rigorosos de dosagem impõem demandas distintas ao sistema de dosagem. Uma planta que manipula uma combinação de materiais de forma uniforme pode exigir mais atenção com outra. Esse é um dos motivos pelos quais a avaliação do equipamento deve estar vinculada à combinação real de produtos pré-moldados, e não apenas às especificações gerais.
Tomar a decisão com controle de longo prazo em mente
Ao escolher umausina de dosagem de concreto para trabalhos com pré-moldados, a decisão mais sólida geralmente resulta de relacionar as expectativas de qualidade ao comportamento do processo. Se a planta consegue manter pesagem repetível, controle de alimentação estável, descarga limpa e registros utilizáveis, ela oferece uma base confiável à equipe de produção. Isso não elimina a necessidade de bons materiais, desempenho adequado do misturador ou disciplina de cura, mas torna esses controles mais eficazes.
Ao avaliar opções, é útil fazer uma pergunta prática simples: este equipamento reduzirá variações inexplicáveis ou exigirá que a equipe de produção administre essa variação manualmente? No trabalho com pré-moldados, a diferença é significativa. Quanto mais o sistema depender da correção do operador para permanecer dentro da meta, mais difícil será proteger a consistência turno após turno.
No fim, a dosagem não é apenas a primeira etapa antes da mistura. Ela estabelece as condições para tudo o que vem depois. Na produção de pré-moldados, em que a repetibilidade impulsiona a qualidade, o planejamento e a confiança na inspeção, a planta deve ser avaliada pela regularidade com que transforma um traço projetado no mesmo concreto utilizável todas as vezes. Essa é a verdadeira influência da dosagem sobre a consistência e, geralmente, é onde boas escolhas de equipamento demonstram seu valor com maior clareza.
Recomendar
 24/09/2026
Como reduzir o tempo de inatividade causado pelo desgaste das máquinas da planta de AAC
O tempo de inatividade das máquinas de fábrica de AAC pode ser reduzido ao identificar o desgaste precocemente, priorizar peças críticas e utilizar estratégias de manutenção mais inteligentes para manter a produção estável e os custos sob controle.
- 24/09/2026
Uma máquina automática de fabricação de tijolos é adequada para produção em pequenos lotes
As opções de máquinas automáticas de fabricação de tijolos podem ser adequadas para produção em pequenos lotes quando a qualidade, a redução de mão de obra e a flexibilidade são importantes. Saiba como escolher a configuração certa para obter melhor ROI.
- 24/09/2026
Como uma central dosadora de concreto influencia a consistência em trabalhos com pré-moldados
O desempenho da central dosadora de concreto afeta diretamente a consistência dos pré-moldados. Saiba como a pesagem, a alimentação e a descarga estáveis reduzem variações, melhoram o controle de qualidade e contribuem para uma produção confiável.