كيف تحسب الطاقة الإنتاجية لآلة تصنيع الطوب الخرساني؟
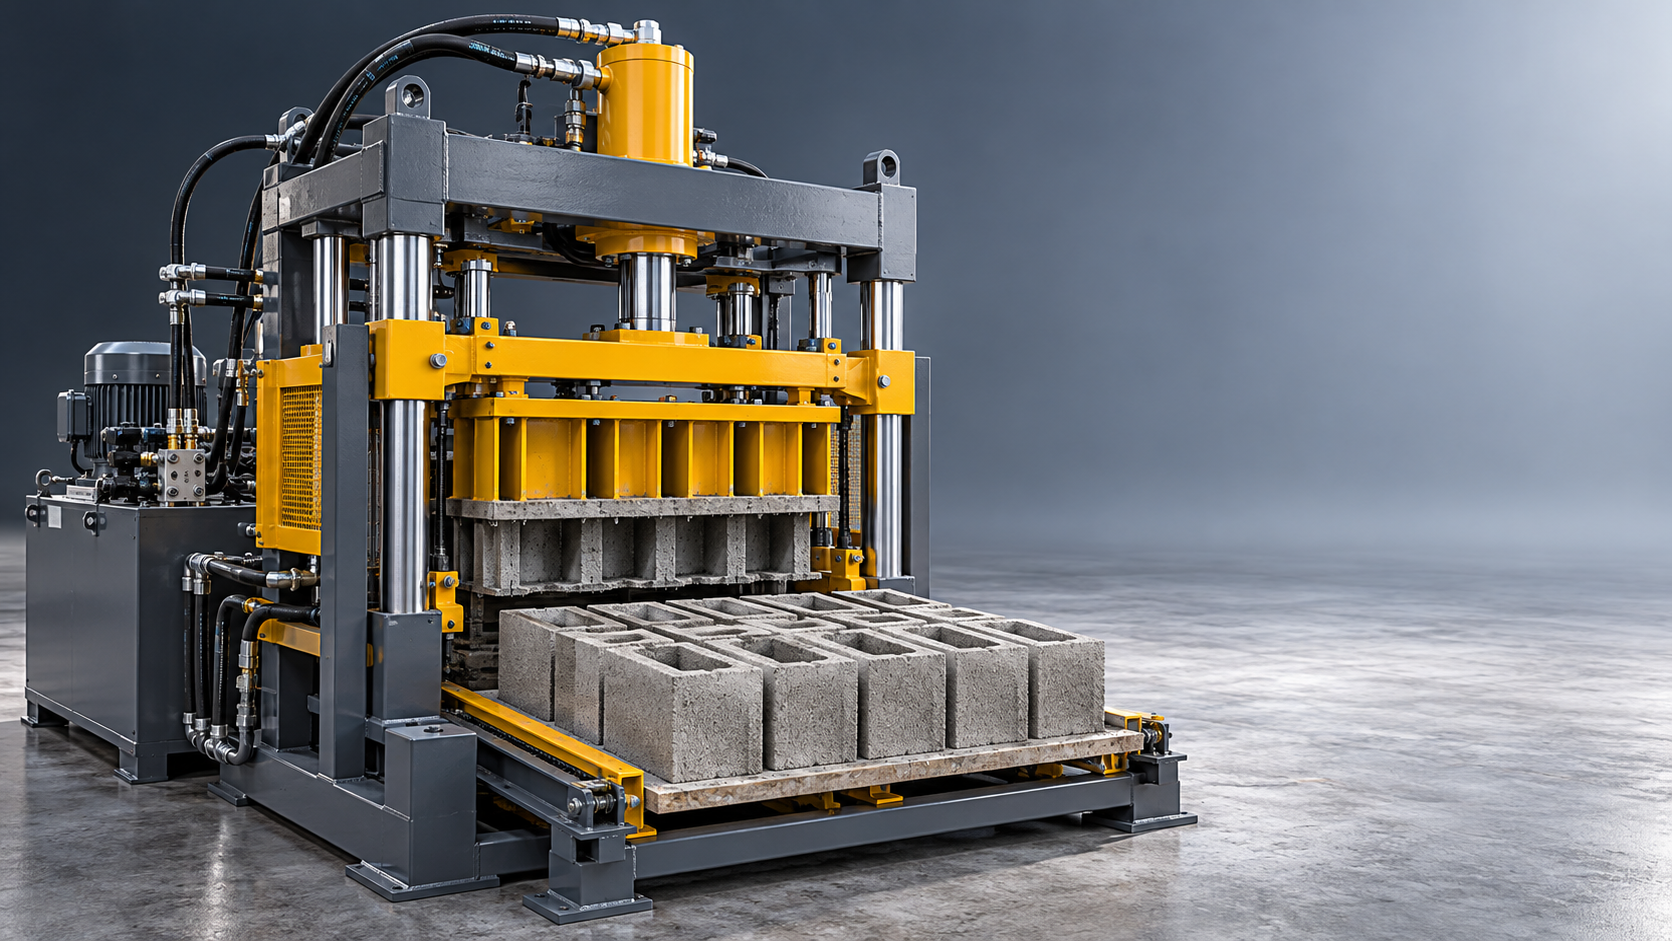
تُحسب الطاقة الإنتاجية لآلة الطوب الخرساني استنادًا إلى عدد الوحدات المنتجة في دورة التشكيل وعدد الدورات المنجزة في الساعة. ولتقدير الإنتاج اليومي القابل للاستخدام، يجب تعديل هذا الرقم النظري بعد ذلك وفقًا لوقت التشغيل المجدول، والتوقفات، وانخفاض سرعة التشغيل، والمنتجات المرفوضة.
يكمن الفرق الأساسي بين الحد الأقصى لإنتاج التشكيل والإنتاج المستدام القابل للبيع. قد تحقق الآلة زمن الدورة المعلن عنه أثناء التشغيل المتواصل، ومع ذلك قد ينتج خط الإنتاج الكامل كمية أقل بسبب نقص المواد، أو دوران المنصات، أو تأخيرات المناولة، أو قيود المعالجة. ويُظهر حساب الطاقة الإنتاجية المفيد هذه الحدود بدلًا من إخفائها ضمن رقم واحد لـ«عدد الطوب يوميًا».
الصيغة الأساسية لحساب الطاقة الإنتاجية
لإنتاج منتج واحد باستخدام تكوين قالب واحد:
الإنتاج النظري بالساعة = الوحدات في الدورة × 3,600 ÷ زمن الدورة بالثواني
إذا كان القالب ينتج 12 طوبة خرسانية في الدورة، واستغرقت الدورة الكاملة 20 ثانية:
- الدورات في الساعة = 3,600 ÷ 20 = 180
- الإنتاج النظري بالساعة = 12 × 180 = 2,160 طوبة
- الإنتاج النظري خلال ثماني ساعات = 2,160 × 8 = 17,280 طوبة
تفترض هذه الأرقام التشغيل المتواصل وفق زمن الدورة المحدد، وأن كل تجويف في القالب ينتج وحدة مقبولة. ولا تأخذ في الحسبان بعدُ التوقفات أو بطء الدورات أو تبديل القوالب أو خسائر الجودة.
ولأغراض التخطيط، يكون الحساب الموسع كما يلي:
الإنتاج المتوقع من الوحدات السليمة = الوحدات في الدورة × (3,600 ÷ زمن الدورة المرجعي) × ساعات الإنتاج المخططة × الإتاحة × الأداء × نسبة الإنتاج الجيد
تُعبّر عن عوامل التعديل الثلاثة جميعها بأعداد عشرية. وتعريفاتها مهم؛ إذ قد يؤدي احتساب عوامل متداخلة إلى التقليل من الطاقة الإنتاجية، تمامًا كما قد يؤدي تجاهل الخسائر إلى المبالغة فيها.
تحقق مما يعنيه «عدد الوحدات في الدورة» فعليًا
قيمة البداية الصحيحة هي عدد الوحدات النهائية التي تُشكّل خلال دورة إنتاج كاملة واحدة، وليس عدد التجاويف المرتبط بمنتج مختلف أو بقالب بديل.
يمكن للآلة نفسها أن تنتج كميات مختلفة من الطوب المصمت الصغير والبلوكات المجوفة ووحدات الرصف في كل دورة. ويتوقف الإنتاج على مساحة التشكيل القابلة للاستخدام، وأبعاد المنتج، وترتيب القالب، وحدود المعدة. ولا يكفي طراز الآلة وحده لإثبات طاقتها الإنتاجية.
سجّل أبعاد المنتج الدقيقة وتكوين القالب وعدد الوحدات في منصة الإنتاج. وتحقق أيضًا مما إذا كانت الكمية المذكورة تشير إلى وحدات منفردة أو منصات أو أمتار مربعة من الرصف. فلا يمكن مقارنة هذه المقاييس مباشرةً.
عند تحويل إنتاج وحدات الرصف إلى مساحة، استخدم مساحة التغطية المحددة لكل وحدة، بما في ذلك طريقة احتساب الفواصل المتفق عليها عند الاقتضاء. وعند مقارنة البلوكات المجوفة من حيث استهلاك المواد، لا تستخدم الأبعاد الخارجية كما لو كان كل بلوك مصنوعًا من خرسانة مصمتة؛ فحجم الخرسانة الصافي يختلف عن الحجم الاسمي الخارجي.
استخدم زمن الدورة الكاملة، لا زمن حركة منفردة للآلة
قِصر زمن الاهتزاز لا يعني قِصر دورة الإنتاج. والفترة ذات الصلة هي الزمن بين نقطتين متماثلتين في دورتين متتاليتين، مثل الزمن من بداية عملية ملء القالب إلى بداية عملية الملء التالية.
بحسب تصميم الآلة، تشمل هذه الفترة تغذية المواد والاهتزاز والكبس وإخراج المنتج وتبديل المنصات وأي حركات يجب إتمامها قبل بدء دورة أخرى. وتتداخل بعض العمليات، لذلك قد يؤدي جمع أزمنة كل حركة على حدة إلى نتيجة غير صحيحة أيضًا.
يجب أن يتوافق زمن الدورة مع المنتج والخلطة المستهدفين. وقد تؤدي التغييرات في ارتفاع الوحدة أو هندسة القالب أو سلوك الملء أو متطلبات الدمك إلى تغيير المعدل الممكن تحقيقه. ولا يُعد تقليل زمن الدورة تحسينًا صالحًا للطاقة الإنتاجية إذا أدى إلى زوايا غير ممتلئة أو تفاوت في الأبعاد أو أداء غير كافٍ للمنتج.
هناك طريقتان سليمتان للحساب:
- طريقة الدورة المرجعية: استخدم زمن دورة مرجعيًا مثبتًا، ثم طبّق معامل أداء لمراعاة بطء التشغيل والانقطاعات الطفيفة.
- طريقة القياس أثناء التشغيل: استخدم متوسط زمن الدورة المُلاحظ أثناء التشغيل، ثم عدّل الحساب بشكل منفصل لمراعاة التوقفات وخسائر الجودة.
لا تطبّق بدلًا ثانيًا لفقد السرعة إذا كان متوسط زمن الدورة المقاس يتضمن هذا الفقد بالفعل. وبالمثل، إذا كان قياس الإنتاج وفق الزمن المنقضي يشمل التوقفات، فإن تطبيق بدل التوقفات نفسه مرة أخرى سيؤدي إلى احتسابها مرتين.
مثال حسابي: من الإنتاجية الاسمية إلى الوحدات السليمة في الوردية
لننظر إلى آلة افتراضية تنتج 12 طوبة في الدورة بزمن دورة مرجعي يبلغ 20 ثانية. تستمر الوردية ثماني ساعات، لكن يُخصص 30 دقيقة للاستراحة والتنظيف المخطط لهما، وخلالهما يتوقف الإنتاج. وبذلك يكون وقت الإنتاج المخطط 7.5 ساعات.
افترض أن الإتاحة خلال فترة الإنتاج المتبقية تبلغ 88%، والأداء 92%، ونسبة الإنتاج الجيد 97%. وهذه افتراضات حسابية وليست معايير مرجعية للقطاع.
بلغ الرقم النظري لثماني ساعات 17,280 طوبة. وبناءً على الافتراضات المذكورة، يبلغ الإنتاج المتوقع من الوحدات السليمة نحو 12,722 طوبة في الوردية. وينشأ الفرق من خسائر الوقت والجودة المحددة صراحةً، لا من تخفيض اعتباطي للإنتاجية المعلنة.
عند الالتزام بخطط الإنتاج، استخدم رقمًا تخطيطيًا مقربًا على نحو مناسب بدلًا من التعامل مع النتيجة المحسوبة على أنها عدد دقيق مضمون.
أبقِ عوامل التعديل منفصلة
الإتاحة هي وقت التشغيل مقسومًا على وقت الإنتاج المخطط. وهي تأخذ في الحسبان التوقفات، مثل الأعطال وانقطاع المواد والتعديلات، وفقًا لقواعد التسجيل في المصنع. وفي هذا المثال، استُبعدت فترة الثلاثين دقيقة المخطط لها بالفعل قبل حساب الإتاحة.
الأداء يقارن الإنتاج الفعلي أثناء التشغيل بالإنتاج الممكن عند زمن الدورة المرجعي خلال وقت التشغيل. وهو يشمل بطء الدورات والانقطاعات القصيرة التي لا تُسجّل على أنها توقفات. ويجب احتساب كل خسارة ضمن فئة واحدة فقط.
نسبة الإنتاج الجيد هي عدد الوحدات المقبولة مقسومًا على إجمالي عدد الوحدات المنتجة. حدّد نقطة الفحص؛ فالوحدات المقبولة مباشرةً بعد التشكيل لا تعادل بالضرورة الوحدات المقبولة بعد المعالجة والمناولة.
يُستخدم حاصل ضرب الإتاحة والأداء والجودة عادةً بوصفه الفعالية الإجمالية للمعدات، أو OEE. ولا تكون نسبة OEE ذات معنى إلا إذا كانت حدود وقت الإنتاج وزمن الدورة المرجعي معروفين.
تحقق مما إذا كان باقي خط الإنتاج قادرًا على مواكبة المعدل المحسوب
تضع آلة التشكيل حدًا واحدًا للطاقة الإنتاجية، لكن نظام الإنتاج الكامل قد يفرض حدًا أدنى. قارن كل مرحلة على أساس موحد، مثل عدد الوحدات المكافئة في الساعة للمنتج نفسه.
خلط الخرسانة وتوريدها
يجب حساب احتياج المواد استنادًا إلى إجمالي إنتاج الوحدات المشكّلة، لأن الوحدات المرفوضة تستهلك المواد أيضًا. إذا كان المعدل النظري 2,160 وحدة في الساعة، وكان حجم الخرسانة المدموكة في كل وحدة، على سبيل المثال، 0.004 متر مكعب، فإن صافي الاحتياج المقابل هو:
2,160 × 0.004 = 8.64 متر مكعب في الساعة
هذا حساب لحجم المنتج، وليس مواصفة مباشرة لخلط المواد السائبة. يجب أن يراعي حساب الخلط تصميم الخلطة والمردود والرطوبة وخسائر العملية. وتتطلب المنتجات المجوفة احتساب محتواها الفعلي الصافي من المواد.
قارن الطلب بحجم التفريغ القابل للاستخدام للخلاطة وزمن دورة الخلط الكاملة، بما يشمل الشحن والخلط والتفريغ والنقل. ولا يكفي الحجم الاسمي لحوض الخلاطة لإثبات قدرتها على التوريد المستمر. ويمكن لقادوس وسيط أن يستوعب فروق التوقيت، لكنه لا يعوض إلى ما لا نهاية عن نظام خلط صغير السعة.
توريد المنصات ومناولة المنتجات الخضراء
إذا كانت كل دورة تتطلب منصة إنتاج واحدة، فإن زمن الدورة المرجعي البالغ 20 ثانية يتطلب 180 منصة في الساعة. ويجب أن تتمكن أنظمة تغذية المنصات والناقلات والمصاعد ومعدات النقل من مواكبة هذا المعدل من دون إتلاف المنتجات الطازجة.
يعتمد عدد المنصات المتداولة المطلوبة على مدة بقاء كل منصة خارج الخدمة:
عدد المنصات المتداولة المطلوبة ≈ عدد المنصات المستهلكة في الساعة × زمن عودة المنصة بالساعات
أضف احتياطًا للتنظيف والفحص والمنصات التالفة وهوامش التشغيل. وعندما يتوقف الإنتاج ليلًا، احسب الحد الأقصى للعدد المشغول خلال الجدول الفعلي بدلًا من ضرب معدل الساعة المستمر في كامل مدة المعالجة المنقضية.
لا يساوي زمن عودة المنصة تلقائيًا زمن المعالجة الكامل. فهو يعتمد على الوقت الذي يمكن فيه إزالة المنتج بأمان وفق عملية المناولة والمعالجة الفعلية.
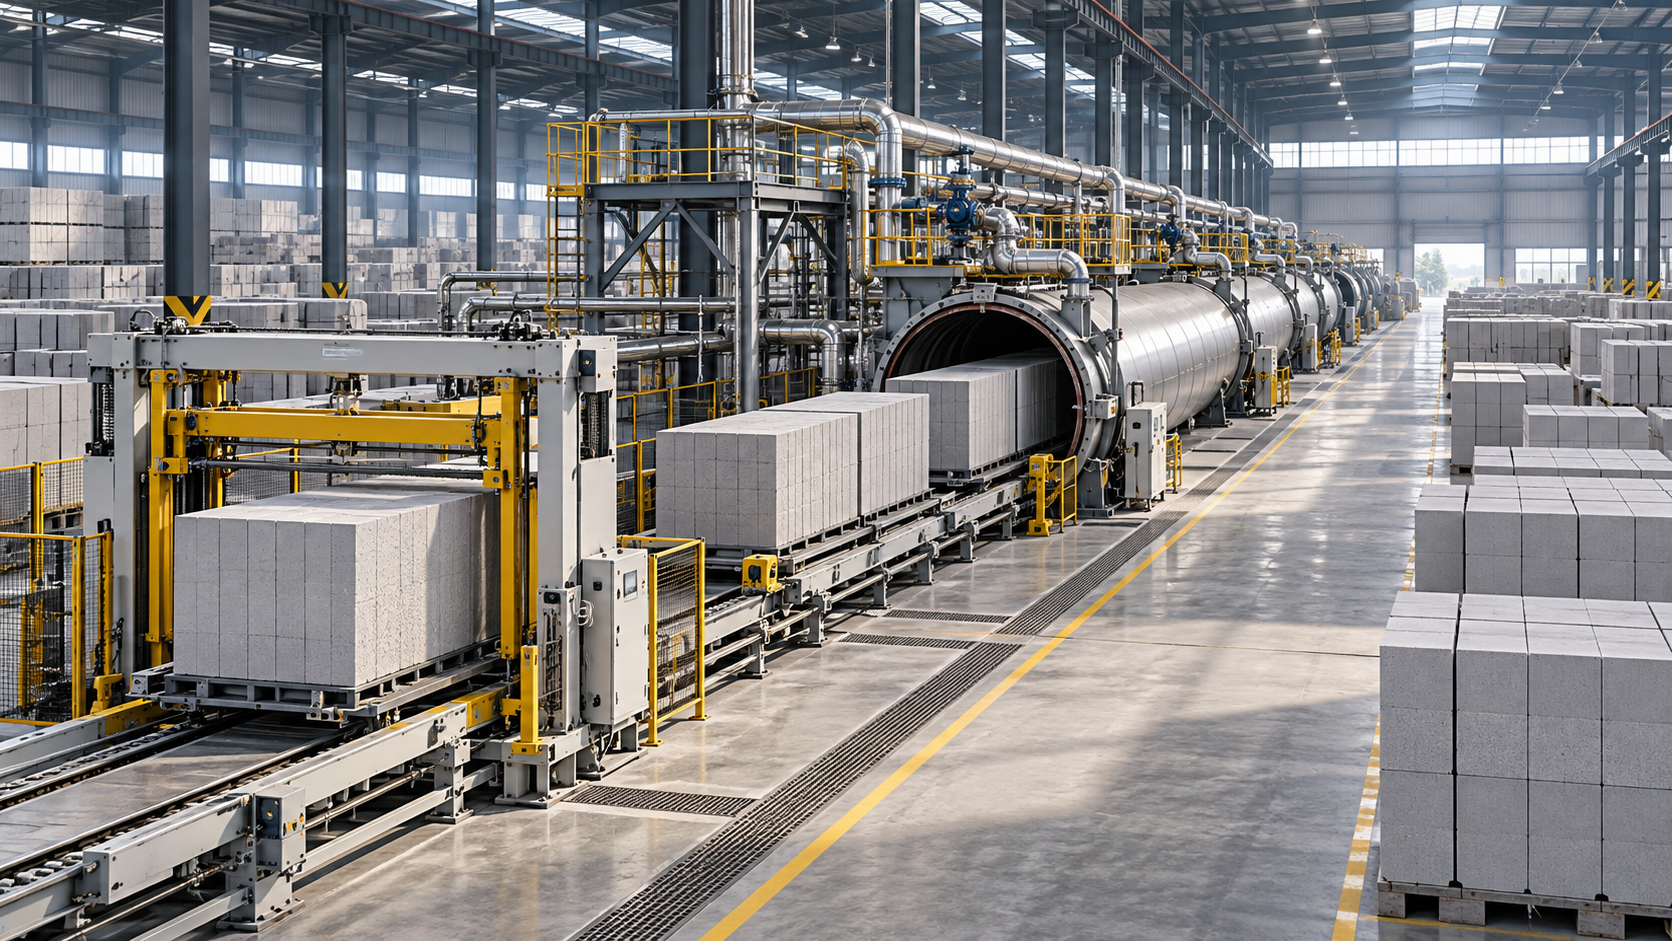
المعالجة ومناولة المنتجات النهائية
تُعد المعالجة قيدًا على الطاقة الإنتاجية لأن المنتجات تشغل مواقع قبل أن تصبح جاهزة للتخريج. وفي التشغيل المستقر، تكون العلاقة كما يلي:
مواقع المعالجة المشغولة المطلوبة ≈ عدد المنصات الواردة في الساعة × مدة البقاء بالساعات
بالنسبة إلى الورديات المتقطعة، ارسم أوقات الوصول والتخريج الفعلية لتحديد ذروة الإشغال. وأدرج مساحة النقل والمواقع غير المتاحة أثناء التحميل أو التفريغ.
لا يمكن تقصير مدة المعالجة ببساطة لاستيعاب زيادة إنتاج الآلة. يجب أن يظل التخريج متوافقًا مع متطلبات مقاومة المنتج للمناولة ومواصفات الجودة المعمول بها. كما يجب أن تكون مراحل تكعيب المنتجات وربطها بالأشرطة ونقلها إلى المخزن قادرة على إخلاء الإنتاج بالسرعة الكافية لمنع الازدحام.
إذا لم تتمكن مرحلة لاحقة من مواكبة الإنتاج، فلن تؤدي مكبس أكبر أو دورة تشكيل أقصر إلى زيادة مقابلة في الإنتاج القابل للبيع؛ بل قد تملأ المخزون الوسيط المتاح بسرعة أكبر فحسب.
احسب جداول المنتجات المتنوعة بحسب الوقت، لا متوسط عدد الوحدات
تتطلب الخطة اليومية التي تشمل عدة منتجات حسابًا منفصلًا لكل قالب وزمن دورة. ويؤدي جمع الطاقات الإنتاجية الاسمية بالساعة أو حساب متوسط عدد الوحدات في الدورة إلى نتائج مضللة.
إجمالي الإنتاج الجيد = مجموع الإنتاج المتوقع من الوحدات السليمة لكل منتج خلال وقت الإنتاج المخصص له
اطرح أوقات تبديل القوالب وضبط الإعدادات والتنظيف والإنتاج التجريبي من الجدول المتاح، ما لم تكن هذه الخسائر مدرجة بالفعل في معامل الإتاحة المختار. وينبغي أن يحتفظ كل منتج بنسبة الإنتاج الجيد الخاصة به عند اختلاف الأداء.
لا يمكن مقارنة وردية تنتج 10,000 طوبة صغيرة مباشرةً بورديّة تنتج 5,000 بلوك أكبر حجمًا. تفيد أعداد الوحدات في تلبية الطلبات، لكن معدل تدفق المواد ووقت الإنتاج المشغول يوضحان تحميل المعدات بدقة أكبر.
حوّل الحساب إلى متطلبات طاقة إنتاجية قابلة للتحقق
ينبغي أن يحدد أي ادعاء موثوق بشأن الطاقة الإنتاجية لآلة الطوب الخرساني رسمة المنتج وتجويفات القالب وزمن الدورة الكاملة وجدول التشغيل، وما إذا كان الإنتاج يشير إلى الوحدات المشكّلة أم المنتجات النهائية المقبولة. كما ينبغي أن يوضح المعدات المساندة المشمولة.
يجب أن يستمر اختبار إثبات الطاقة الإنتاجية مدة كافية لكشف التفاعلات المتكررة بين الخلط وتبديل المنصات والمناولة. فتسجيل أسرع دورات قليلة لا يثبت سوى سرعة ممكنة للآلة، لا إنتاج خط مستدامًا.
تشمل السجلات المفيدة الزمن المنقضي والدورات المكتملة وإجمالي الوحدات المشكّلة ومدة التوقفات وأسبابها والوحدات المرفوضة والتراكم في المراحل اللاحقة. وينبغي أن يغطي القبول بالجودة متطلبات المنتج المتفق عليها؛ فالقبول البصري مباشرةً بعد إخراج المنتج من القالب لا يثبت أداءه النهائي بعد المعالجة.
عند عدم توفر سجل تشغيلي، احسب عدة سيناريوهات باستخدام افتراضات واضحة بدلًا من عرض نسبة كفاءة واحدة على أنها حقيقة. ويمكن لسيناريو الإنتاج الأقل اختبار مدى قابلية خطة الإنتاج للتنفيذ في ظل التشغيل الأبطأ أو زيادة التوقفات.
ينبغي أن يكون الرقم التخطيطي النهائي هو الإنتاج الممكن لخط الإنتاج المقيّد، بعد تعديله وفق الجودة، لا أسرع إنتاج نظري لآلة التشكيل فحسب. إن توحيد القالب وأساس الوقت وفئات الخسائر ونقطة القبول يجعل هذا الرقم مفيدًا لمقارنة المعدات وجدولة الإنتاج والالتزام بمواعيد التسليم.
يوصي
 31-10-2026
أيهما أكثر متانة: قرميد الأسقف الملوّن أم القرميد الخرساني؟
أيهما أكثر متانة: قرميد الأسقف الملوّن أم القرميد الخرساني؟ قارن بين المواد ومقاومة العوامل الجوية وجودة التصنيع لاختيار السقف المناسب بثقة.
- 31-10-2026
ما الذي تتضمنه استشارات تخطيط مصنع Hongfa لإنتاج الخرسانة الخلوية المعقمة (AAC)؟
اكتشف ما ينبغي أن تغطيه استشارات Hongfa لتخطيط مصنع الخرسانة الخلوية المعقمة (AAC)، بدءًا من المواد الخام والتخطيطات وصولًا إلى المرافق والمخرجات، لاتخاذ قرارات استثمارية مدروسة.
- 30-10-2026
ما مواصفات ماكينة هونغفا الهيدروليكية لصناعة الطوب التي ينبغي للمشترين التحقق منها؟
قارن مواصفات ماكينة هونغفا الهيدروليكية لصناعة الطوب، بدءًا من ضغط التشكيل والإنتاج وصولًا إلى القوالب ومتطلبات الطاقة. تعرّف على ما ينبغي التحقق منه قبل الاستثمار في خط الإنتاج لديك.