كيف تختار آلة هيدروليكية لتصنيع بلاط الرصف؟
اختر آلة هيدروليكية لإنتاج بلاط الرصف بما يتناسب مع مواصفات البلاط المطلوبة، وحجم المبيعات اليومي الواقعي، والمواد المتاحة، وإمكانات المصنع، لا بمجرد مقارنة الضغط الهيدروليكي أو سعر الشراء. وأقوى دليل على ملاءمة الآلة هو إجراء تجربة إنتاج باستخدام مواد وقوالب ممثلة لظروف التشغيل الفعلية، مع دعم ذلك بحساب واضح للطاقة الإنتاجية، واختبارات للمنتج النهائي، والتزامات مكتوبة بشأن الخدمة.
قد تبدو الآلة منتجة أثناء عرض قصير، لكنها قد تسبب مشكلات عند بدء الإنتاج المنتظم، مثل تكسّر الحواف أثناء المناولة، أو تفاوت الارتفاعات، أو كثرة المنتجات المرفوضة، أو تراكم المنصات بانتظار مساحة المعالجة. وقد تنتج هذه المشكلات عن آلة التشكيل، لكنها قد تنتج أيضًا عن الخلط، أو تفاوت المواد، أو حالة المنصات، أو عدم توازن خط الإنتاج. لذلك، يجب أن تدرس عملية الاختيار مسار الإنتاج كاملًا، من تخزين الركام إلى إنتاج بلاط رصف صالح للبيع.
حدّد مواصفات بلاط الرصف قبل مقارنة الآلات
ابدأ بجدول للمنتجات بدلًا من كتالوج المورد. سجّل الأشكال والأبعاد والسماكات والتشطيبات السطحية والألوان التي تنوي بيعها. وافصل المنتجات التي ستُنتج بانتظام عن الطلبات العرضية، لأن التغييرات المتكررة للقوالب والإنتاج على دفعات صغيرة يؤثران في الإنتاج الفعلي المفيد.
تحدد متطلبات المنتج أكثر من حجم القالب. فقد تحتاج الآلة المخصصة أساسًا لإنتاج بلاط رصف خرساني عادي إلى معدات إضافية للتغذية والخلط كي تنتج طبقة وجه ملونة منفصلة. وتتطلب الوحدات السميكة عمق قالب مناسبًا وسعة تعبئة وترتيبات مناولة ملائمة. ولا يعني كِبر مساحة التشكيل المعلنة بالضرورة أن الآلة تدعم كل شكل أو سماكة مطلوبة.
- رسومات المنتج: أدرج الأبعاد والتفاوتات والحواف المشطوفة وخصائص الفواصل ومتطلبات السطح.
- متطلبات الأداء: حدّد مواصفات السوق المعمول بها لمقاومة الضغط والتآكل وامتصاص الماء وغيرها من الخصائص المطلوبة.
- مزيج الإنتاج: وضّح المنتجات التي ستُنتج غالبًا، ومدى تكرار تغيير القوالب أو الألوان.
- أساس التسليم: عبّر عن الطلب بالمتر المربع أو عدد الوحدات يوميًا، مع ذكر أبعاد بلاط الرصف المقابلة.
اربط المواصفات بالمنتج النهائي. فقد لا تكفي مقاومة الضغط وحدها لإثبات ملاءمة المنتج لتطبيقات الرصف؛ إذ تعتمد خصائص الاختبار المطلوبة وطرقه على المنتج وسوق الوجهة. اطلب من الموردين توضيح كيفية دعم المعدات المقترحة لهذه المتطلبات، من دون اعتبار مواصفات الآلة بديلًا عن اختبار المنتج.
حوّل الطاقة الإنتاجية المعلنة إلى إنتاج صالح للبيع
تفترض الطاقة الإنتاجية الواردة في الكتالوجات عادةً استخدام قالب معين، واستمرار التغذية بلا انقطاع، وزمن دورة محدد. ولا تكون هذه الأرقام مفيدة إلا إذا تطابقت افتراضاتها مع ظروف التشغيل لديك. ولا يمكن نقل معدل إنتاج معلن لحجم معين من بلاط الرصف مباشرةً إلى حجم آخر، لأن عدد التجاويف والمساحة المُشكّلة يتغيران.
عدد الوحدات المقدّر الصالحة للبيع لكل وردية = الوحدات في الدورة × الدورات لكل ساعة تشغيل × ساعات الوردية المجدولة × نسبة التوافر التشغيلي × نسبة الإنتاج الصالح للبيع.
استخدم تعريفات متسقة عند تطبيق هذا الحساب. فإذا كان معدل الإنتاج الساعي المعلن يشمل بالفعل فترات التوقف المعتادة، فلا تخصم الخسائر نفسها مرة أخرى. وحوّل عدد الوحدات إلى أمتار مربعة باستخدام مساحة التغطية المحددة للمنتج، بدلًا من افتراض أن جميع الأشكال لها المساحة نفسها.
اسأل عمّا يشمله «زمن الدورة» لدى المورد. يجب احتساب التعبئة والاهتزاز والضغط وإخراج المنتج من القالب وحركة المنصات جميعًا. كما أن تغيير القوالب والتنظيف ونقص المواد والضبط تقلل إنتاج الوردية الفعلي، حتى عندما تعمل الآلة بالسرعة المعلنة بين فترات الانقطاع.
لا تستطيع آلة التشكيل مواصلة الإنتاج إذا تأخر الخلاط أو نظام إعادة المنصات أو منطقة المعالجة. اطلب مخططًا لموازنة خط الإنتاج يبيّن سعة كل مرحلة. وعند تفاوت الطلب، قارن تكلفة تشغيل خط أكبر بأقل من طاقته مع قيود الخط الأصغر عند ذروة الطلبات.
انظر إلى ما يتجاوز تصنيف الضغط الهيدروليكي
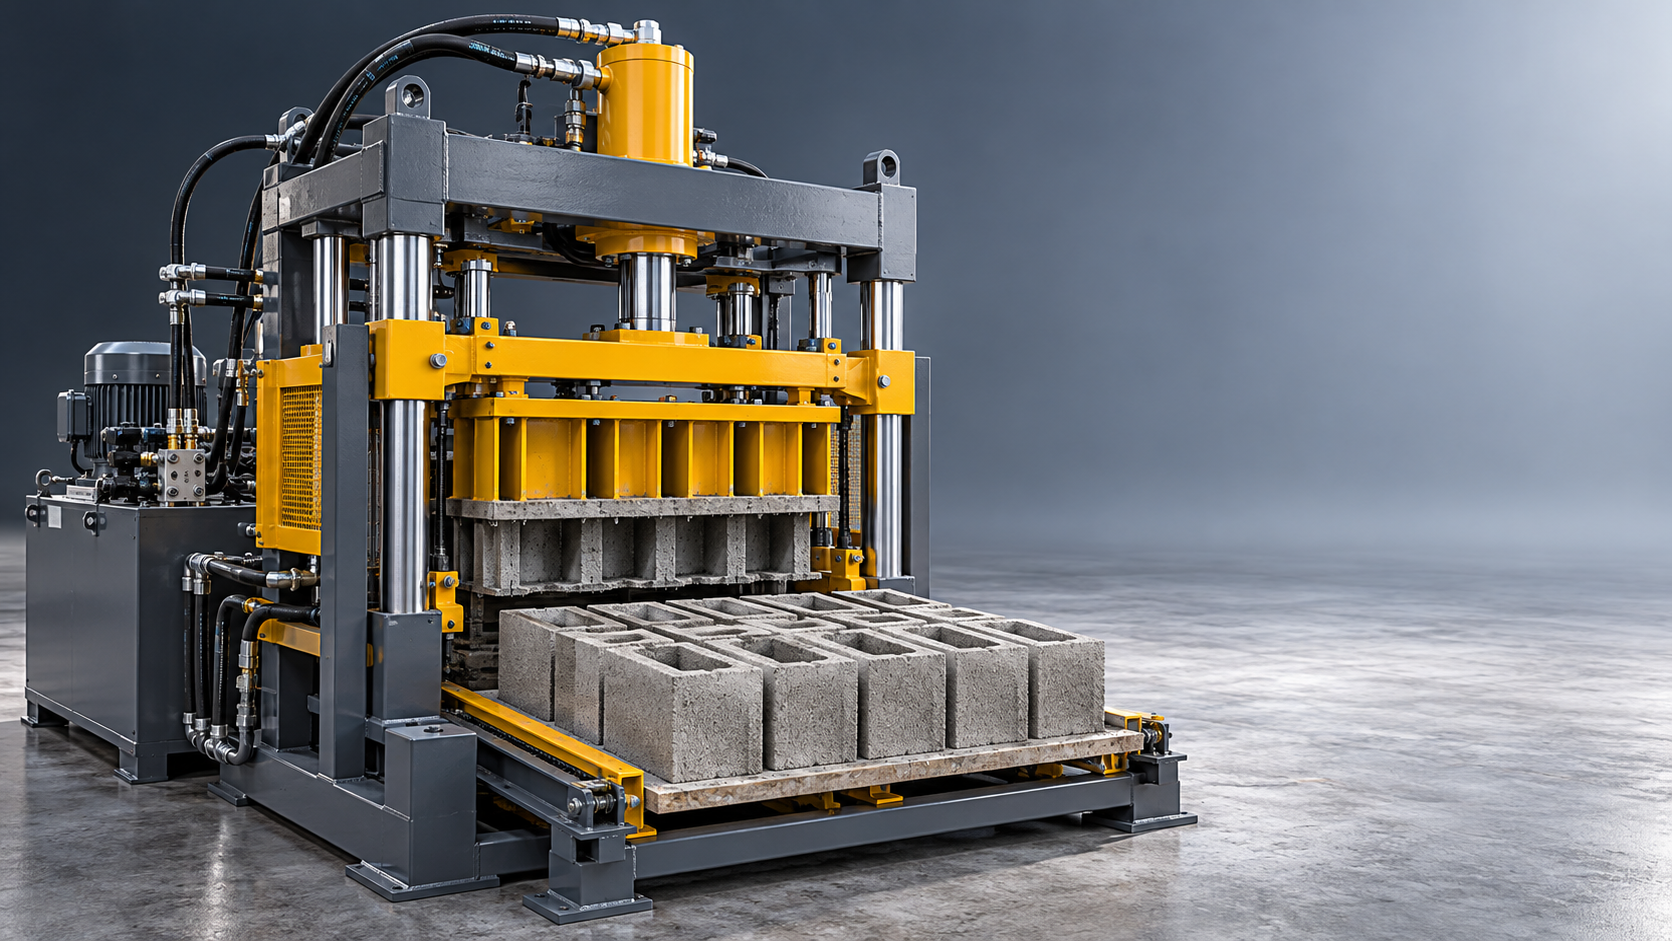
في الإنتاج المعتاد لبلاط الرصف بطريقة الصب الجاف، يعمل الاهتزاز والضغط المطبق معًا على دمك خلطة خرسانية منخفضة الرطوبة. وقد تشغّل الأنظمة الهيدروليكية رأس الضغط وحركة القالب ووظائف أخرى في الآلة. وتتوقف قيمتها على حركة مضبوطة ومتكررة، لا على أعلى ضغط مدرج في الكتيب فحسب.
الضغط الهيدروليكي ليس هو نفسه قوة الدمك. فأبعاد الأسطوانة والترتيب الميكانيكي يؤثران في القوة المنقولة، بينما تؤثر المساحة المحمّلة في علاقة تلك القوة بالمنتج. لذلك، يجب أن تشمل المقارنات القوة المعلنة وأساس قياسها وترتيب التشكيل في الآلة.
أثناء العرض التوضيحي، قارن بلاط الرصف من مواضع مختلفة على المنصة. وقد تستدعي الاختلافات المستمرة في الارتفاع أو وضوح الحواف أو الكثافة التحقق من توزيع التعبئة والاهتزاز وحالة القالب وصلابة المنصة. ولا تُعد زيادة الضغط عشوائيًا حلًا موثوقًا لسوء توزيع المواد.
تحقق من التوافق مع المواد الخام الفعلية لديك
ينبغي تقييم آلة هيدروليكية لإنتاج بلاط الرصف باستخدام خلطة خرسانية تمثل الأسمنت والركام والمواد الناعمة والأصباغ المتاحة لديك. وقد يوضح العرض التوضيحي باستخدام مواد غير مألوفة ومضبوطة بعناية قدرات الآلة، لكنه لا يثبت أن ظروف الإنتاج المخطط لها قابلة للتطبيق.
تتطلب خلطات الصب الجاف رطوبة مضبوطة وتدرجًا مناسبًا لحبيبات الركام. وقد تعيق الرطوبة الزائدة إخراج المنتج من القالب والحفاظ على شكله، في حين قد تعوق الرطوبة غير الكافية الدمك والقوة في الحالة الطازجة. كما أن تغير رطوبة الركام يغير محتوى الماء الفعلي ما لم تُراعَ هذه التغيرات في ضبط الدفعات.
اسأل عن كيفية قياس خط الإنتاج المقترح للمواد، وضبطه لإضافة الماء، وتعاملِه مع تفاوت الرطوبة. وافحص ترتيبات تخزين الركام وتجهيزه على دفعات بعناية مماثلة لفحص المكبس. فالمخزون الملوث أو التغذية غير المنتظمة قد يجعلان آلة قادرة تبدو غير موثوقة.
بالنسبة إلى المنتجات ذات طبقة الوجه، تحقّق مما إذا كان عرض السعر يشمل خلاطًا منفصلًا ونقل المواد ونظام تغذية طبقة الوجه. وتأكد من كيفية ضبط سماكة الطبقة وتنظيف المعدات عند تغيير اللون. ويتوقف مظهر السطح والترابط على المواد والعملية، إلى جانب قدرة الآلة على وضع الطبقات.
وائم القوالب ومستوى الأتمتة مع طريقة تشغيلك
القوالب أدوات إنتاج تُستخدم باستمرار، وليست ملحقًا ثانويًا. تحقّق من نطاق ارتفاعات المنتجات التي تدعمها الآلة، ونظام تثبيت القالب، وإجراءات التغيير، وتوافر مكونات التآكل البديلة. واسأل عمّا إذا كان تغيير القوالب يتطلب معدات رفع، وما إذا كانت ترتيبات الرفع اللازمة تلائم مبناك.
وضّح ترتيبات الملكية والتوريد الخاصة برسومات القوالب المخصصة. فقد يصبح سعر الآلة المنخفض مبدئيًا عاملًا مقيّدًا إذا كانت أدوات التشكيل البديلة باهظة أو بطيئة التوريد أو متاحة من مصدر واحد فقط. وفي المقابل، يحتاج القالب المتوافق اسميًا إلى التحقق من الملاءمة والخلوصات وإعدادات التشغيل.
اختر مستوى الأتمتة بما يتناسب مع العمالة وسير العمل
قد تلائم المعدات شبه الآلية العمليات ذات أحجام الإنتاج القابلة للإدارة والمناولة اليدوية الموثوقة. ومع ذلك، قيّم الأعمال الفعلية المطلوبة لتحريك المنصات ونقل المنتجات وتكديسها. فقد تصبح المناولة اليدوية المرحلة المحدِّدة للإنتاج قبل أن تبلغ آلة التشكيل طاقتها القصوى.
تكون الأتمتة الأعلى فائدة عندما تستطيع العمليات المحيطة دعمها، من خلال تجهيز دفعات متسق، ودوران موثوق للمنصات، وتنظيم المعالجة، ووجود فنيي صيانة مدرّبين. وقد تقلل الأتمتة المناولة المتكررة وتحسن قابلية تكرار العملية، لكنها تضيف مستشعرات ومحركات وأنظمة تحكم وآليات نقل تحتاج إلى دعم فني.
اطلب خطة للعمالة حسب المهمة بدلًا من الاكتفاء بعدد إجمالي للمشغلين. وأدرج تجهيز الدفعات وحركة الرافعات الشوكية وفحوص الجودة والتنظيف وتغيير القوالب والصيانة. وتحقق كذلك مما إذا كان بوسع المشغلين حفظ وصفات المنتجات وتشخيص الإنذارات واستعادة التشغيل بأمان بعد انقطاع الدورة.
تحقق من مخطط المصنع قبل تقديم الطلب
احصل على مخطط بأبعاد واضحة يشمل نظام الإنتاج بأكمله. فمساحة آلة التشكيل ليست سوى جزء من المساحة المطلوبة. وقد تحدد حاويات الركام والناقلات والخلاطات وتخزين المنصات وترتيبات المعالجة والتكديس ومسارات المركبات مدى ملاءمة خط الإنتاج المقترح للتطبيق العملي.
- المرافق: تحقّق من مصدر الكهرباء ومتطلبات القدرة المركبة والتشغيلية وإمدادات المياه والهواء المضغوط عند الاقتضاء.
- الأعمال المدنية: احصل على أحمال المعدات ومتطلبات الأساسات وتفاصيل التثبيت وأي متطلبات للحفر قبل بدء الإنشاء.
- تدفق المواد: افصل، حيثما أمكن، بين تسليم المواد الخام ونقل المنتجات الطازجة وشحن المنتجات النهائية.
- المعالجة والمنصات: احسب المساحة ومخزون المنصات استنادًا إلى الإنتاج المخطط وترتيبات المناولة ودورة المعالجة المقصودة.
تستحق مواصفات المنصات اهتمامًا خاصًا. إذ تؤثر الاستواء والصلابة والأبعاد والحالة في دعم المنتج أثناء الدمك والنقل. تحقّق من أنواع المنصات المعتمدة ومعايير استبدالها بدلًا من الشراء بناءً على السعر وحده.
كما تحتاج بلاطات الرصف التي تُخرج حديثًا من القوالب إلى مناولة ومعالجة مضبوطة. ولن تعوّض الآلة الأسرع عن الأضرار التي تحدث أثناء النقل أو عن ظروف المعالجة غير المتسقة. ويجب معالجة هذه القيود اللاحقة قبل اختيار سعة ضغط إضافية.
قارن تكلفة بلاط الرصف المقبول، لا أسعار المعدات فحسب
اطلب عروض أسعار مفصلة تشمل نطاقًا موحدًا. فقد يشمل أحد العروض تجهيز الدفعات والقوالب والمنصات والتركيب والتدريب، بينما يقتصر عرض آخر على آلة التشكيل. قارن تكاليف الشحن والأعمال المدنية وتوصيلات المرافق ومواد التشغيل التجريبي وقطع الغيار كلًّا على حدة، حتى تظل البنود المستثناة واضحة.
لحساب تكاليف التشغيل، استخدم التكلفة المتوقعة لكل متر مربع صالح للبيع أو لكل وحدة مقبولة. وأدرج الأسمنت والركام والطاقة والعمالة وقطع التآكل واستبدال القوالب واستبدال المنصات والصيانة والمنتجات المرفوضة. واسأل عن طريقة قياس أي رقم معلن لاستهلاك الطاقة والمعدات التي يشملها.
يمكن لترتيبات الخدمة أن تؤثر تأثيرًا كبيرًا في تكلفة الملكية. حدّد مكونات الأنظمة الهيدروليكية والكهربائية وأنظمة التحكم القياسية، والمكونات الحصرية، والمهل الزمنية اللازمة لتوريد البدائل. وتأكد من إمكانية الحصول على أدلة التشغيل والمخططات الكهربائية والرسوم التخطيطية الهيدروليكية وجداول الصيانة والنسخ الاحتياطية لأنظمة التحكم، حيثما توفر ذلك.
لا يكون استكشاف الأعطال عن بُعد مفيدًا إلا إذا كانت المسؤوليات وإمكانية الوصول واضحتين. وثّق كتابيًا دعم التشغيل الأولي وتدريب المشغلين واستثناءات الضمان وإجراءات الحصول على المساعدة الفنية. ولا تفترض أن دعم المبيعات العام يشمل الإصلاحات في الموقع أو التوافر الفوري لقطع الغيار.
اجعل تجربة القبول جزءًا من اتفاقية الشراء
قبل الالتزام بالشراء، اتفق على تجربة تمثل الإنتاج المقصود بدلًا من عرض قصير لحركة الآلة. سجّل القالب والخلطة وحالة المواد والعمالة وإعدادات الآلة والمعدات المساعدة المشمولة. وينبغي أن تستمر التجربة مدة تكفي لملاحظة اتساق التغذية وسلوك درجات الحرارة والتوقفات والمناولة، لا أن تقتصر على منصة واحدة ناجحة.
- راقب الإنتاج: سجّل الدورات الكاملة والانقطاعات وتدخلات المشغل والعيوب الظاهرة.
- افحص المنتجات الطازجة: قِس الأبعاد وافحص الزوايا والحواف وملمس السطح والثبات أثناء النقل.
- قيّم المنتجات بعد المعالجة: استخدم ظروف المعالجة المتفق عليها وطرق الاختبار المعمول بها لتقييم الأداء المطلوب.
- تحقق من سهولة الصيانة والسلامة: راجع إمكانية الوصول ونقاط التشحيم والحواجز وأقفال التعشيق ومفاتيح إيقاف الطوارئ وإجراءات عزل الطاقة بالتعاون مع أشخاص مؤهلين.
حدّد معايير القبول قبل التجربة، بما في ذلك اتساق الأبعاد وقياس الإنتاج والعيوب المسموح بها وكيفية التعامل مع النتائج غير المطابقة. ويتوقف أداء المنتج على تصميم الخلطة والمعالجة، إلى جانب التشكيل؛ لذلك وثّق الطرف المسؤول عن ضبط كل متغير. وينبغي أن يحدد الطلب النهائي التهيئة التي خضعت للاختبار والمعدات المورّدة والمرافق المطلوبة وأدوات التشكيل والوثائق والتزامات التشغيل الأولي. وبذلك يصبح الشراء اتفاقية إنتاج قابلة للتحقق بدلًا من مجرد مقارنة بين ادعاءات الكتيبات.
يوصي
 31-10-2026
أيهما أكثر متانة: قرميد الأسقف الملوّن أم القرميد الخرساني؟
أيهما أكثر متانة: قرميد الأسقف الملوّن أم القرميد الخرساني؟ قارن بين المواد ومقاومة العوامل الجوية وجودة التصنيع لاختيار السقف المناسب بثقة.
- 31-10-2026
ما الذي تتضمنه استشارات تخطيط مصنع Hongfa لإنتاج الخرسانة الخلوية المعقمة (AAC)؟
اكتشف ما ينبغي أن تغطيه استشارات Hongfa لتخطيط مصنع الخرسانة الخلوية المعقمة (AAC)، بدءًا من المواد الخام والتخطيطات وصولًا إلى المرافق والمخرجات، لاتخاذ قرارات استثمارية مدروسة.
- 30-10-2026
ما مواصفات ماكينة هونغفا الهيدروليكية لصناعة الطوب التي ينبغي للمشترين التحقق منها؟
قارن مواصفات ماكينة هونغفا الهيدروليكية لصناعة الطوب، بدءًا من ضغط التشكيل والإنتاج وصولًا إلى القوالب ومتطلبات الطاقة. تعرّف على ما ينبغي التحقق منه قبل الاستثمار في خط الإنتاج لديك.