¿Qué compone el desglose de la inversión inicial de una planta de HCA a base de arena en 2026?
Fecha de publicación:14-09-2026
Lecturas:La fecha de publicación se muestra aquí
¿Qué compone realmente el desglose de la inversión inicial de una planta de AAC de arena en 2026?
Si está evaluando una planta de hormigón celular curado en autoclave (AAC) a base de arena para 2026, la pregunta no es solo «¿Cuánto cuesta?», sino *en qué* se destina ese dinero, *por qué* determinados componentes representan proporciones mayores y *qué se pasa por alto* hasta que la puesta en marcha se estanca o la producción no alcanza las previsiones. El desglose de la inversión inicial de una planta de AAC de arena no es un gráfico de porcentajes estático. Refleja decisiones de ingeniería reales: capacidad de manejo de materiales frente al tiempo de ciclo del autoclave, nivel de automatización frente a disponibilidad de operadores cualificados, preparación de servicios públicos frente a complejidad de preparación del terreno.
Y esto es lo que la mayoría de los planificadores de proyectos no detectan al principio: la partida más importante no es el autoclave, sino el sistema integrado que lo rodea. Un autoclave de alta especificación es inútil sin una dosificación precisa de la mezcla, una generación de vapor estable, un desmoldeo fiable y condiciones de curado uniformes. Esa integración —no las especificaciones de cada equipo— define la eficiencia del CAPEX.Equipos principales: dónde se destina realmente el capital
Una planta típica de AAC de arena de capacidad media (150–250 m³/día) destina aproximadamente el 60–68% de la inversión inicial total a los equipos principales de producción. Sin embargo, dentro de esta partida, las prioridades han cambiado desde 2022:
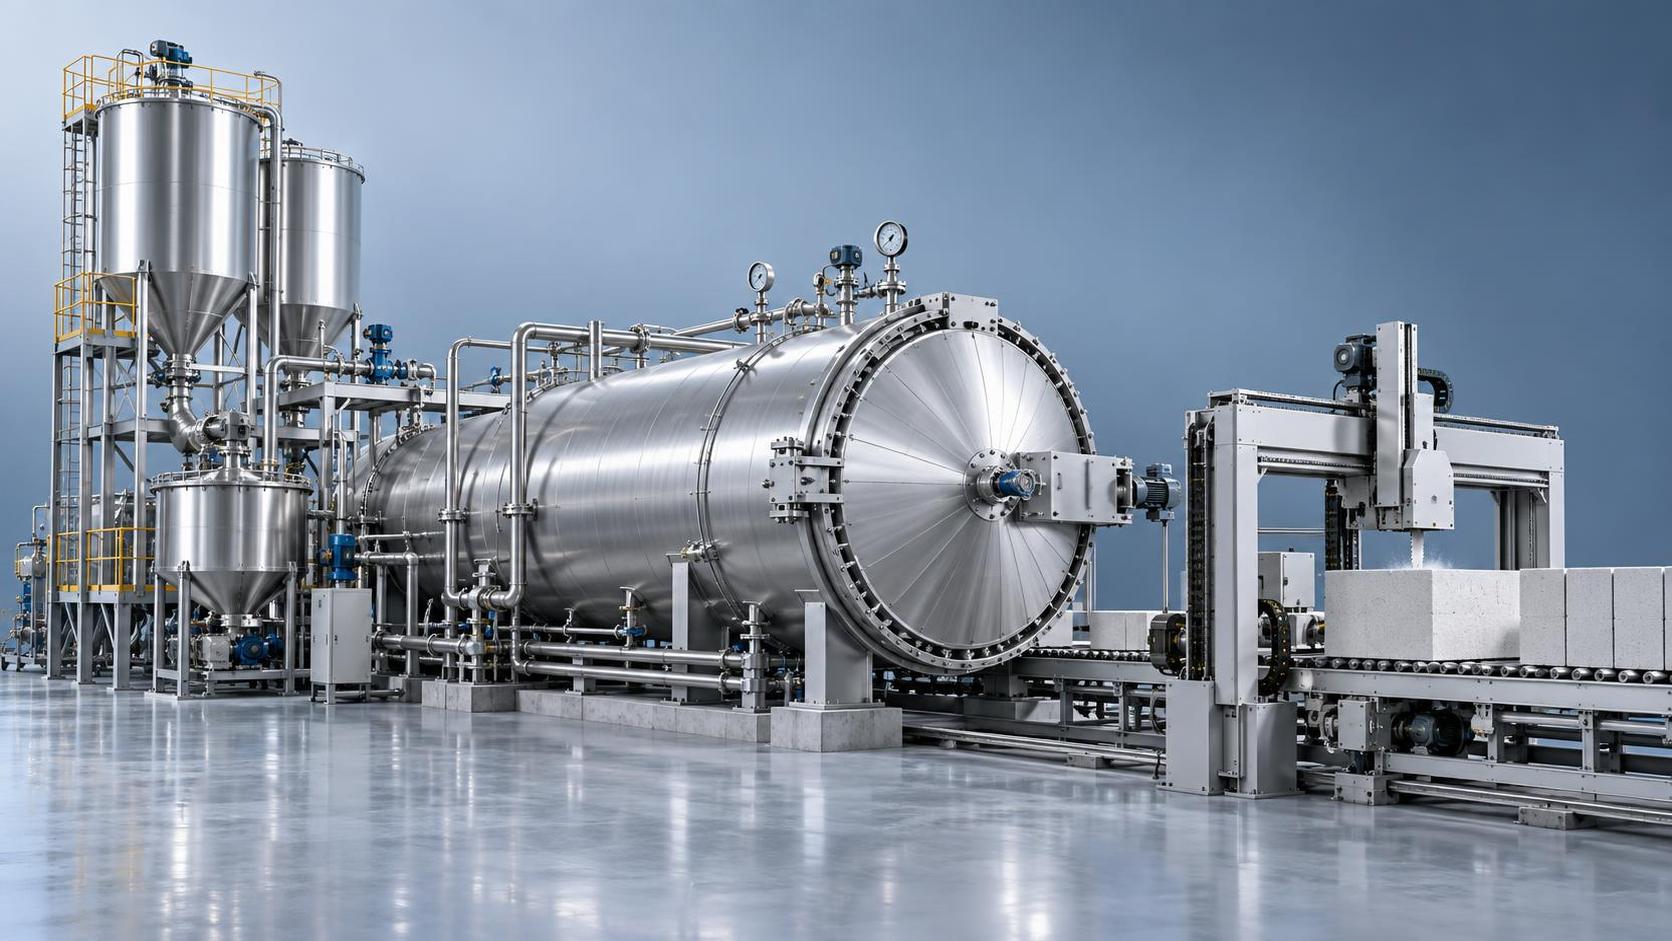
-Autoclaves aún representan aproximadamente el 22–26% del CAPEX total, pero los diseños modernos priorizan la eficiencia térmica sobre el mero volumen. Las unidades de doble cámara con distribución de vapor optimizada superan ahora a los antiguos modelos de cámara única en consumo energético por m³, incluso con un mayor coste inicial.
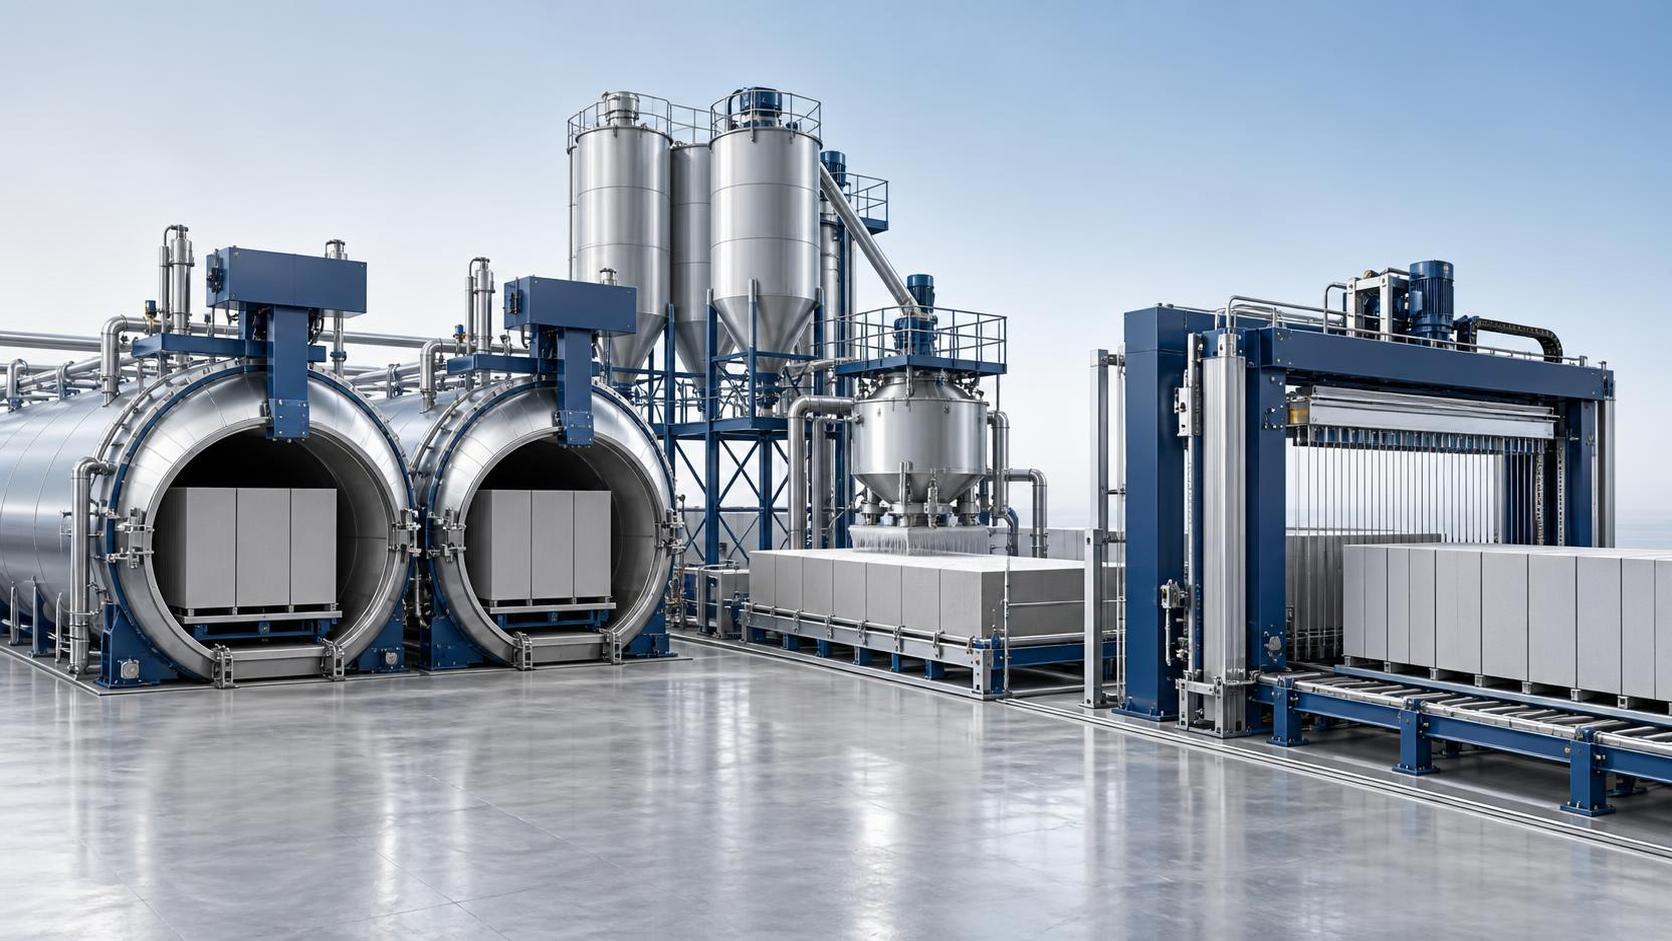
- Los sistemas de preparación y vertido de mezcla representan aproximadamente el 18–22%. Incluyen molinos de molienda de arena (especialmente críticos para arena de sílice con alto contenido de cuarzo), bombas de dosificación de precisión, geometría de mezcladores y transporte de moldes. Reducir costes en este aspecto afecta directamente a la uniformidad de densidad y a la variabilidad de resistencia de los bloques.
- Las líneas de desmoldeo y corte representan aproximadamente el 12–15%. Las cortadoras multihilo totalmente automatizadas con posicionamiento CNC ya no son opciones premium: son la base para mantener tolerancias dimensionales estables. Los sistemas manuales o semiautomáticos introducen pérdidas de rendimiento y cuellos de botella de mano de obra que se agravan con el tiempo.
- El manejo y almacenamiento de materias primas (~6–8%) suele subestimarse. La variación de humedad de la arena de sílice exige un secado o acondicionamiento robusto, no solo transportadores y silos. Ignorar esto provoca inestabilidad de la mezcla y lotes rechazados.Infraestructura e integración de servicios: el 25% oculto
Esta parte rara vez aparece como una partida independiente en las cotizaciones de los proveedores; sin embargo, absorbe con frecuencia el 22–28% de la inversión total y provoca la mayoría de los retrasos del calendario.
- La generación de vapor (calderas + tratamiento de agua de alimentación) consume aproximadamente el 9–12%. El vapor saturado de alta presión (1.0–1.3 MPa) debe suministrarse de forma continua, fiable y con fluctuaciones mínimas. Las calderas industriales estándar suelen requerir importantes modificaciones, incluida la certificación de recipientes a presión, tuberías de retorno de condensado y capacidad de ablandamiento de agua dimensionada para la demanda real del proceso AAC, no para especificaciones genéricas de caldera.
- La infraestructura eléctrica (~7–10%) incluye actualizaciones de transformadores, centros de control de motores (MCC) con filtrado de armónicos y circuitos dedicados para controles sensibles. Las caídas de tensión durante la activación de la cortadora o los ciclos de apertura de puerta del autoclave pueden bloquear los PLC, un problema que solo se hace visible después de la puesta en marcha.
- La preparación del terreno y las cimentaciones (~4–6%) va más allá de la nivelación. Los autoclaves y los bastidores pesados de corte requieren cimentaciones aisladas y amortiguadas contra vibraciones. Las losas de hormigón estándar se agrietan bajo esfuerzos térmicos cíclicos, lo que provoca desviaciones de alineación y rotura de hilos.
Nada de esto son «extras opcionales». Son requisitos previos operativos, y su diseño debe coordinarse con los proveedores de equipos *antes* de que comiencen las obras civiles.Automatización, controles y puesta en marcha: no solo software
La automatización representa aproximadamente el 5–8% de la inversión inicial, pero su impacto abarca todo el ciclo de vida de la planta. Un sistema PLC básico con pantallas HMI locales no es suficiente para AAC de arena. Necesita:
- Trazabilidad integrada de lotes (desde la recepción de arena hasta el palé de bloques terminados)
- Circuitos de retroalimentación en tiempo real de densidad y temperatura de la mezcla
- Registro de ciclos del autoclave vinculado a la presión de vapor, tasas de aumento de temperatura y tiempos de mantenimiento
- Alertas de mantenimiento preventivo basadas en ciclos de actuadores e historial de carga de motores
Fundamentalmente, esta capa requiere un profundo conocimiento del proceso, no solo habilidades de programación. Los integradores de automatización genéricos suelen interpretar erróneamente la lógica específica del AAC (por ejemplo, cómo el fraguado retardado de la mezcla afecta al tiempo de corte o cómo la humedad ambiental modifica las ventanas óptimas de desmoldeo). Por ello, los proveedores llave en mano con ingenieros internos especializados en procesos AAC, como Shandong Hongfa, que integra la arquitectura de control con su cartera de 21 productos para líneas AAC, ofrecen sistemáticamente una puesta en producción más rápida y menos revisiones de lógica posteriores a la puesta en marcha.Qué no debe incluirse en el desglose de la inversión inicial (pero a menudo se introduce)
- El capital circulante para materias primas: la arena, la cal, el cemento, el polvo de aluminio y los aditivos no son CAPEX, sino gastos operativos. Incluirlos infla la barrera de entrada percibida.
- Los costes de formación facturados por separado: si un proveedor cobra un importe adicional por la formación de operadores, es una señal de alerta. Una puesta en marcha adecuada incluye la transferencia de competencias, no solo la entrega de manuales.
- Los módulos de «expansión futura» añadidos de antemano: espacio adicional para silos o transformadores sobredimensionados pueden parecer prudentes, hasta que retrasan el ROI entre 6–9 meses y aumentan la carga de intereses sin beneficio inmediato.
¿El enfoque más inteligente? Diseñar para el rendimiento de la primera fase, validar el desempeño y luego ampliar los servicios y el almacenamiento basándose en datos de consumo *reales*, no en la capacidad máxima teórica.Por qué 2026 cambia el cálculo
Tres cambios prácticos afectan al desglose de la inversión inicial de una planta de AAC de arena en 2026:
1. Endurecimiento de la regulación energética: las nuevas normas provinciales de emisiones en China y el Sudeste Asiático exigen ahora ratios documentados de eficiencia de vapor y estudios de viabilidad de recuperación de calor, lo que añade costes de revisión de ingeniería y puede exigir economizadores o depósitos de expansión de condensado.
2. Volatilidad en el abastecimiento de arena de sílice: el aumento de las restricciones mineras implica que más proyectos requieren clasificación o prelavado de arena in situ, elevando el CAPEX de preparación de materias primas en un 3–5%.
3. Localización de la cadena de suministro: los mayores plazos de entrega para recipientes de autoclave o válvulas especiales importados requieren compromisos de adquisición más tempranos, aumentando la inmovilización de capital circulante antes incluso de que comiencen las obras civiles.
Nada de esto modifica la *estructura* del desglose, pero desplaza el peso entre categorías y acorta los plazos de decisión.Conclusión: se trata de la lógica del sistema, no de las partidas
Un desglose significativo de la inversión inicial de una planta de AAC de arena no enumera precios: traza dependencias. Si su proveedor de autoclaves no diseña conjuntamente las tuberías de vapor con el proveedor de calderas, pagará dos veces. Si su sistema de corte no se valida frente a su distribución específica de partículas de arena, reemplazará los hilos cada mes. Y si su sistema de control no se diseñó teniendo en cuenta la cinética de curado del AAC, gastará más en resolución de problemas que en optimización.
Ahí es donde importa la experiencia, no solo en la fabricación de equipos, sino en haber suministrado líneas de producción AAC durante más de 34 años y contar con 46 patentes nacionales (incluidas 28 patentes de invención) en control de mezclas, gestión térmica de autoclaves y lógica de dosificación integrada. Significa que la hoja de ruta de inversión refleja no solo el hardware, sino cómo se comporta cada componente *en secuencia*, bajo condiciones reales del sitio, porque la primera tonelada de AAC no se produce cuando se instala el autoclave. Se produce cuando cada subsistema responde de forma predecible y conjunta.
Anterior:Proyectos internacionales
Recomendar
 17-09-2026
Por qué los plazos de entrega de plantas de HCA llave en mano suelen superar los 6–8 meses cotizados y dónde se producen los retrasos con mayor frecuencia
Descubra por qué los plazos de las plantas de HCA llave en mano suelen superar los 6–8 meses y dónde se producen realmente los retrasos. Obtenga información práctica para proteger su calendario y el ROI.
- 18-09-2026
¿Qué compone el desglose de la inversión inicial de una planta de HCA a base de arena en 2026?
Desglose de la inversión inicial de una planta de HCA a base de arena: descubra los verdaderos factores de CAPEX en 2026 — autoclaves, integración, servicios auxiliares y automatización — no solo las etiquetas de precio.
 19-08-2026
Proyectos internacionales