Из чего складываются первоначальные инвестиции в завод по производству газобетона на основе песка в 2026 году?
Время публикации:Sep 14, 2026
Просмотры:Здесь отображается время добавления
Из чего на самом деле складывается структура первоначальных инвестиций в завод по производству газобетона AAC на песке в 2026 году?
Если вы оцениваете завод по производству автоклавного газобетона (AAC) на основе песка на 2026 год, вопрос заключается не только в том, «Сколько это стоит?», но и в том, *на что* идут эти средства, *почему* отдельные компоненты занимают большую долю и *что упускается из виду* до тех пор, пока пусконаладка не затягивается или производительность не оказывается ниже прогнозной. Структура первоначальных инвестиций в завод AAC на песке — это не статичная процентная диаграмма. Она отражает реальные инженерные компромиссы: производительность транспортировки материалов в сравнении с продолжительностью цикла автоклава, глубина автоматизации в сравнении с доступностью квалифицированных операторов, готовность инженерных коммуникаций в сравнении со сложностью подготовки площадки.
И вот что большинство планировщиков проектов упускает на раннем этапе: крупнейшая статья расходов — не автоклав, а интегрированная система вокруг него. Высокотехнологичный автоклав бесполезен без точного дозирования шлама, стабильного парообразования, надежной распалубки и стабильных условий твердения. Именно такая интеграция, а не спецификации отдельного оборудования, определяет эффективность CAPEX.Основное оборудование: куда фактически направляется капитал
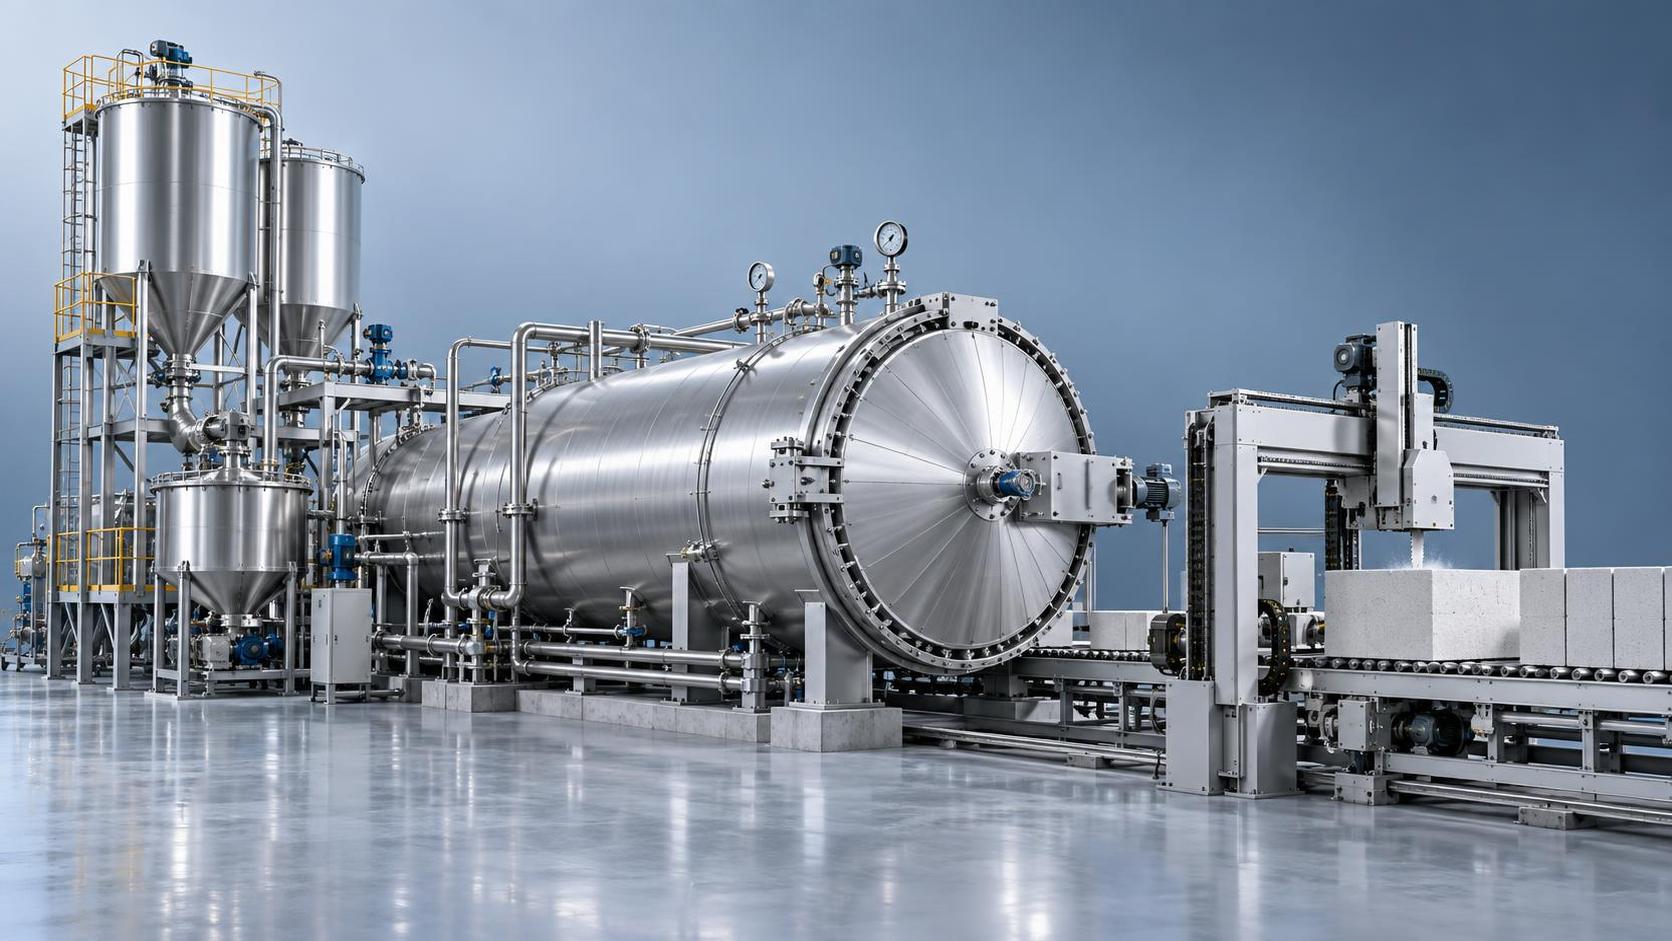
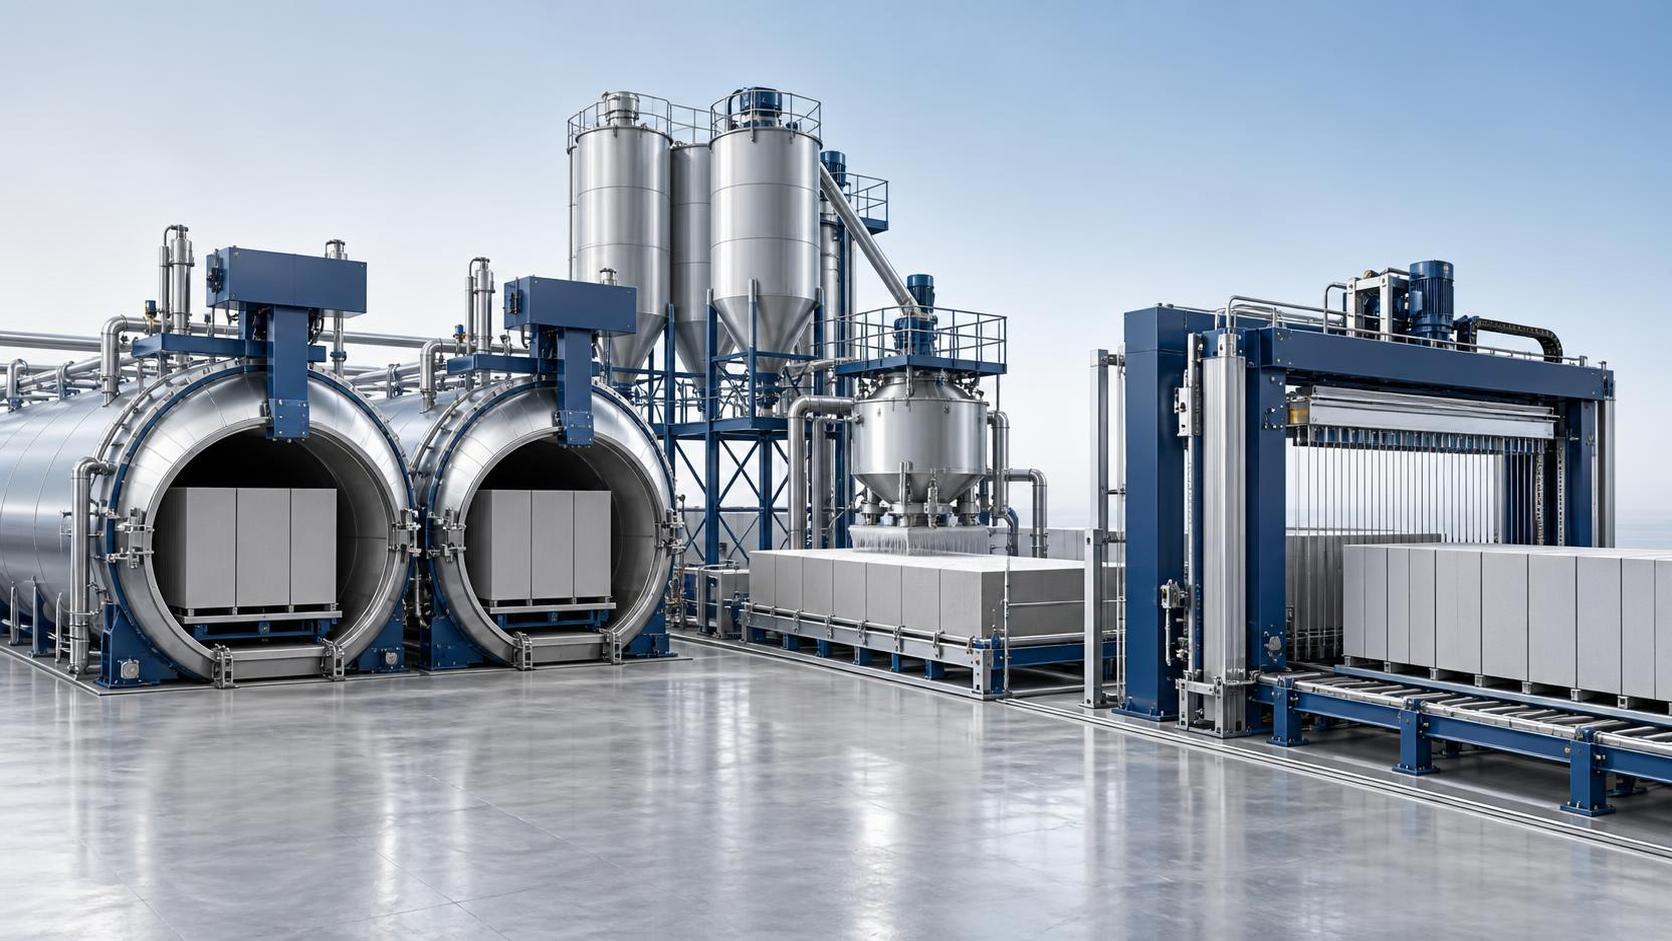
Типичный завод AAC на песке средней производительности (150–250 м³/день) направляет примерно 60–68% общего объема первоначальных инвестиций на основное производственное оборудование. Однако с 2022 года приоритеты внутри этой категории изменились:
-Автоклавы по-прежнему составляют около 22–26% общего CAPEX, однако современные конструкции ориентированы на тепловую эффективность, а не только на объем. Двухкамерные установки с оптимизированным распределением пара теперь превосходят старые однокамерные модели по энергопотреблению на м³, даже при более высоких первоначальных затратах.
- Системы подготовки шлама и заливки составляют около 18–22%. Сюда входят мельницы для помола песка (особенно важные для кремнеземистого песка с высоким содержанием кварца), высокоточные дозирующие насосы, геометрия смесителей и транспортировка форм. Экономия на этом оборудовании напрямую влияет на стабильность плотности и разброс прочности блоков.
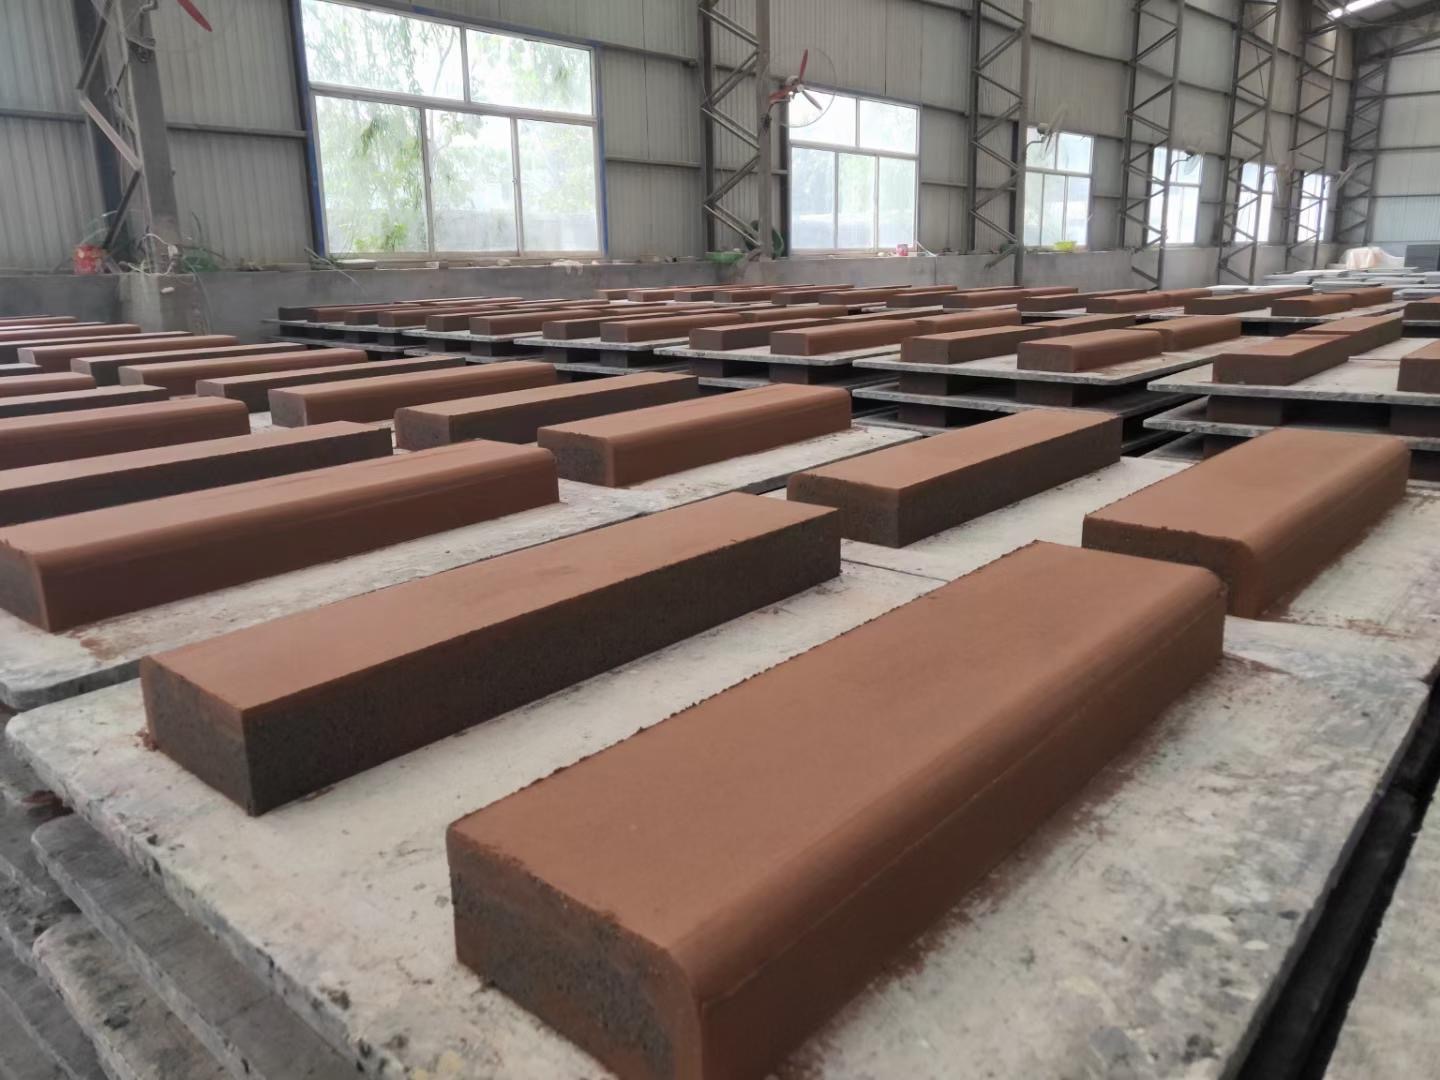
- Линии распалубки и резки занимают около 12–15%. Полностью автоматические многопроволочные резательные машины с ЧПУ-позиционированием больше не являются премиальным вариантом — это базовое требование для стабильных допусков по размерам. Ручные или полуавтоматические системы создают потери выхода продукции и трудовые узкие места, которые со временем накапливаются.
- Транспортировка и хранение сырья (~6–8%) часто недооцениваются. Изменчивость влажности кремнеземистого песка требует надежной сушки или кондиционирования, а не только конвейеров и силосов. Игнорирование этого приводит к нестабильности шлама и браку партий.Инфраструктура и интеграция инженерных коммуникаций: скрытые 25%
Эта часть редко появляется в коммерческих предложениях поставщиков отдельной строкой, однако она нередко поглощает 22–28% общих инвестиций и вызывает наибольшие задержки по графику.
-Парогенерация (котлы + водоподготовка) потребляет около 9–12%. Насыщенный пар высокого давления (1.0–1.3 MPa) должен подаваться непрерывно, надежно и с минимальными колебаниями. Стандартные промышленные котлы часто требуют существенной модернизации, включая сертификацию сосудов под давлением, трубопроводы возврата конденсата и производительность умягчения воды, рассчитанную на фактические потребности процесса AAC, а не на типовые параметры котла.
- Электрическая инфраструктура (~7–10%) включает модернизацию трансформаторов, центры управления двигателями (MCC) с фильтрацией гармоник и выделенные цепи для чувствительных систем управления. Просадки напряжения при включении резательной машины или циклировании двери автоклава могут вывести из строя PLC — проблема, проявляющаяся только после запуска.
- Подготовка площадки и фундаменты (~4–6%) не ограничиваются планировкой территории. Автоклавы и тяжелые рамы резательных линий требуют изолированных виброгасящих фундаментов. Обычные бетонные основания трескаются под воздействием циклических тепловых нагрузок, что приводит к нарушению выравнивания и обрывам проволоки.
Ничто из этого не является «дополнительной опцией». Это обязательные условия эксплуатации, и их проектирование должно координироваться с поставщиками оборудования *до* начала строительных работ.Автоматизация, управление и пусконаладка: не только программное обеспечение
Автоматизация составляет около 5–8% первоначальных инвестиций, но ее влияние распространяется на весь жизненный цикл завода. Базовой системы PLC с локальными экранами HMI для песчаного AAC недостаточно. Вам необходимы:
- Интегрированное отслеживание партий (от приема песка до поддона с готовыми блоками)
- Контуры обратной связи в реальном времени по плотности и температуре шлама
- Регистрация циклов автоклава, связанная с давлением пара, скоростью повышения температуры и временем выдержки
- Сигналы профилактического обслуживания на основе циклов срабатывания приводов и истории нагрузки двигателей
Критически важно, что этот уровень требует глубоких знаний технологического процесса, а не только навыков программирования. Универсальные интеграторы систем автоматизации часто неверно интерпретируют логику, специфичную для AAC (например, как задержка схватывания шлама влияет на время резки или как влажность окружающего воздуха изменяет оптимальные интервалы распалубки). Именно поэтому поставщики комплексных решений с собственными инженерами по процессам AAC, такие как Shandong Hongfa, которая интегрирует архитектуру управления со своим портфелем из 21 продуктов линии AAC, стабильно обеспечивают более быстрый выход на проектную мощность и меньшее число корректировок логики после пусконаладки.Что не относится к структуре первоначальных инвестиций (но часто туда включается)
-Оборотный капитал на сырье: Песок, известь, цемент, алюминиевая пудра и добавки — это не CAPEX, а операционные расходы. Их включение завышает воспринимаемый порог входа.
- Отдельно выставляемые расходы на обучение: Если поставщик взимает дополнительную плату за обучение операторов, это тревожный сигнал. Надлежащая пусконаладка включает передачу компетенций, а не только передачу руководств.
- Модули для «будущего расширения», добавляемые заранее: Дополнительное пространство для силосов или трансформаторы завышенной мощности кажутся разумным решением, пока они не задерживают окупаемость на 6–9 месяцев и не увеличивают процентную нагрузку без немедленной выгоды.
Более разумный подход? Проектировать под производительность первого этапа, подтверждать показатели, а затем масштабировать инженерные коммуникации и складские мощности на основе *фактических* данных о потреблении, а не теоретической максимальной производительности.Почему 2026 год меняет расчеты
Три практических изменения влияют на структуру первоначальных инвестиций в завод AAC на песке в 2026 году:
1.Ужесточение энергетического регулирования: Новые провинциальные стандарты выбросов в Китае и Юго-Восточной Азии теперь требуют документированного подтверждения коэффициентов эффективности пара и исследований осуществимости рекуперации тепла, что увеличивает затраты на инженерную экспертизу и потенциально требует установки экономайзеров или баков мгновенного испарения конденсата.
2. Нестабильность поставок кремнеземистого песка: Усиление ограничений на добычу означает, что все больше проектов требуют классификации или предварительной промывки песка на площадке, повышая CAPEX на подготовку сырья на 3–5%.
3. Локализация цепочек поставок: Более длительные сроки поставки импортных корпусов автоклавов или специализированных клапанов требуют более ранних обязательств по закупкам, увеличивая блокировку оборотного капитала еще до начала строительных работ.
Ни один из этих факторов не меняет *структуру* распределения, но они смещают вес между категориями и сокращают сроки принятия решений.Итог: дело в логике системы, а не в отдельных статьях затрат
Содержательная структура первоначальных инвестиций в завод AAC на песке не перечисляет цены — она отображает взаимозависимости. Если поставщик вашего автоклава не участвует в совместном проектировании паропроводов с поставщиком котла, вы заплатите дважды. Если ваша система резки не проверена с учетом конкретного гранулометрического состава вашего песка, вам придется ежемесячно заменять проволоку. А если ваша система управления не была разработана с учетом кинетики твердения AAC, вы потратите на устранение неисправностей больше, чем на оптимизацию.
Именно здесь важен опыт — не только в производстве оборудования, но и в поставке линий по производству AAC на протяжении более 34 лет, а также в наличии 46 национальных патентов, включая 28 патентов на изобретения, в области управления шламом, теплового управления автоклавами и интегрированной логики дозирования. Это означает, что инвестиционная дорожная карта отражает не только оборудование, но и то, как каждый компонент работает *последовательно* в реальных условиях площадки, поскольку первая тонна AAC производится не тогда, когда установлен автоклав. Она производится тогда, когда каждая подсистема совместно реагирует предсказуемо.
Предыдущая:Международные проекты
Рекомендуем
 Sep 17, 2026
Почему сроки поставки комплексного завода AAC часто превышают заявленные 6–8 месяцев — и где чаще всего возникают задержки
Узнайте, почему сроки реализации комплексного завода AAC часто превышают 6–8 месяцев и где действительно возникают задержки. Получите практические рекомендации для защиты вашего графика и ROI.
- Sep 18, 2026
Из чего складываются первоначальные инвестиции в завод по производству газобетона на основе песка в 2026 году?
Структура первоначальных инвестиций в завод по производству песчаного AAC: реальные факторы CAPEX в 2026 году — автоклавы, интеграция, инженерные коммуникации и автоматизация, а не только ценники.
 Aug 19, 2026
Международные проекты