¿Es rentable la producción de bloques de hormigón celular curado en autoclave (AAC) en los países en desarrollo?
Sí, la producción de bloques de AAC puede ser rentable en países en desarrollo, pero solo cuando la planta se adapta a las materias primas locales, la demanda de construcción, el suministro energético y la capacidad de ventas. Una fuerte demanda de vivienda por sí sola no garantiza una operación viable. El AAC es un material intensivo en capital con un proceso que debe mantenerse estable desde la preparación de la lechada hasta el curado en autoclave, el corte, el embalaje y la entrega. Una planta obtiene su margen produciendo bloques uniformes con una tasa de utilización efectiva, no simplemente instalando una línea con una alta capacidad nominal.
El caso comercial es más sólido donde los ladrillos de arcilla cocida son costosos, están restringidos o son difíciles de transportar; donde los proyectos valoran materiales de pared más ligeros; y donde pueden asegurarse arena, cal, cemento, yeso, polvo de aluminio, agua y energía eléctrica fiable con una calidad predecible. Cuando estas condiciones no existen, la misma línea de AAC puede afrontar altas tasas de rechazo, una lenta rotación de inventario o costes de flete que eliminen su ventaja material.
De dónde procede la rentabilidad
Los bloques de AAC se valoran porque combinan baja densidad con precisión dimensional y rendimiento térmico. Su menor carga muerta puede reducir el esfuerzo de manipulación e influir en el diseño de la estructura circundante, mientras que las unidades más grandes pueden reducir el número de juntas en comparación con unidades de mampostería pequeñas. Estos beneficios tienen valor económico únicamente cuando los contratistas aceptan el material, los albañiles comprenden el método de colocación y los bloques llegan sin roturas excesivas.
El margen está condicionado por tres magnitudes relacionadas: el coste por metro cúbico producido, el rendimiento comercializable obtenido de ese metro cúbico y el precio alcanzado en la zona de entrega. Centrarse únicamente en el precio de venta por bloque ofrece una imagen engañosa, ya que las dimensiones de los bloques y los grados de densidad difieren. Una comparación más adecuada utiliza el volumen comercializable, el coste entregado y la superficie de pared cubierta tras considerar las juntas, las pérdidas de corte y los daños.
La fabricación de AAC también convierte los costes fijos en una parte importante del cálculo. Los autoclaves, las calderas o los sistemas de vapor, los equipos de corte, los moldes, los equipos de preparación de lechada, los sistemas eléctricos, la infraestructura de curado y los equipos de manipulación de materiales siguen siendo costosos tanto si una línea opera cerca de su capacidad como muy por debajo de ella. Con una producción baja, la depreciación, el mantenimiento, la supervisión y las pérdidas de energía se distribuyen entre muy pocos bloques comercializables. Por ello, una planta más pequeña pero utilizada de forma constante puede producir un mejor resultado financiero que una línea mayor con pedidos irregulares.
La idoneidad de los materiales locales cambia la respuesta
El material que contiene sílice no es intercambiable simplemente porque se denomine arena, ceniza volante o relaves. Su finura, composición mineral, comportamiento frente a la humedad, contaminantes y uniformidad afectan la preparación de la lechada y las reacciones durante el curado. La arena que requiere una molienda intensiva incrementa el consumo eléctrico y el desgaste de los molinos. El material húmedo puede complicar la dosificación y la gestión de las reservas de material. Una fuente cuya calidad cambia según la estación puede provocar variaciones de densidad, bordes débiles o tortas verdes inestables antes del corte.
La calidad de la cal es igualmente importante. La reactividad, el contenido de cal disponible y el tamaño de partícula influyen en el comportamiento de la lechada y el desarrollo inicial de resistencia. El cemento, el yeso y el polvo de aluminio se utilizan en proporciones relativamente controladas; sin embargo, pequeños errores de dosificación pueden tener grandes efectos sobre la formación de poros y el ascenso de la torta. El polvo de aluminio debe manipularse en condiciones secas y seguras, con un sistema de dosificación diseñado para evitar adiciones inexactas y una exposición innecesaria a la humedad.
El coste de las materias primas debe evaluarse como coste entregado y procesado, en lugar de basarse en un precio a pie de cantera o en una cotización del proveedor. Una fuente de arena de bajo coste situada lejos de la planta puede requerir manipulación repetida, transporte por carretera, espacio de almacenamiento y secado o molienda. A la inversa, un material local más caro con una química estable puede reducir los ajustes del proceso y la producción rechazada. La elección adecuada depende de toda la ruta de producción, no de un único precio de compra.
Los ensayos de materiales deben preceder al dimensionamiento de los equipos
Un diseño de mezcla de laboratorio es útil, pero no basta para confirmar la viabilidad comercial. Los lotes de prueba deben examinar cómo se comportan los materiales seleccionados en mezclado, moldeo, precurado, corte con alambre, curado en autoclave y secado a escala de producción tras la descarga. El resultado relevante no es solo la resistencia a compresión. La uniformidad de densidad, la integridad de los bordes, la contracción, el estado de humedad, la precisión de corte y la proporción de bloques que siguen siendo comercializables después de la manipulación son igualmente importantes.
Cuando un proyecto supone que cualquier fuente de sílice disponible puede utilizarse sin preparación, es probable que las estimaciones de capital y operación estén subestimadas. Puede requerirse capacidad de molienda, almacenamiento de lechada, filtración, gestión de aguas residuales y control de calidad adicional. Estas incorporaciones se justifican cuando hacen fiable una materia prima local disponible; no deben descubrirse después de que las obras civiles y las principales compras de maquinaria ya estén comprometidas.
La demanda debe respaldar un ritmo de producción continuo
El AAC suele resultar atractivo en ciudades con rápida construcción residencial, paredes de relleno para edificios con estructura y proyectos que requieren mejor aislamiento o menores cargas estructurales. Sin embargo, la demanda debe comprobarse a nivel de aplicación. Un distribuidor puede expresar interés en el AAC mientras los contratistas reales siguen utilizando mampostería convencional porque no tienen experiencia con mortero de capa fina, herramientas de corte de bloques, anclajes para paredes o detalles de protección contra la humedad.
El mercado comercializable no es todo el mercado de materiales de construcción. Es la parte en la que las dimensiones, los grados de resistencia, la densidad y el radio de entrega del AAC se adaptan a la práctica constructiva local. Un bloque utilizado para relleno no portante no debe presentarse como sustituto de todos los productos para muros sin confirmar los requisitos de diseño y normativa de la aplicación prevista. La confusión sobre este punto puede conducir a devoluciones de material, pagos demorados o especificaciones que cambian después de iniciada la producción.
El transporte es especialmente importante porque el AAC ocupa un volumen considerable en relación con su peso. Un camión puede alcanzar su límite de volumen antes de alcanzar su límite de carga útil. Esto encarece las entregas a larga distancia y aumenta la importancia de la ubicación de la planta, el acceso por carretera, la configuración de palés y el control de roturas. Un plan de ventas que parece rentable a la salida de fábrica puede fracasar después de incluir los viajes de retorno, los daños durante la descarga, los márgenes del distribuidor y el coste de sustituir los palés dañados.
La capacidad suele interpretarse incorrectamente
La capacidad nominal normalmente se expresa bajo supuestos definidos sobre las dimensiones del producto, la densidad, las horas de operación, el mantenimiento y el comportamiento de los materiales. No debe considerarse como un volumen de ventas mensual garantizado. La capacidad utilizable de una planta de AAC está limitada por la parte más lenta del sistema: preparación de materias primas, circulación de moldes, precurado, corte, programación de autoclaves, descarga, embalaje o expedición.
La disponibilidad de autoclaves merece especial atención porque vincula los lotes de producción con la demanda de vapor y el tiempo de curado. Añadir capacidad de corte no resuelve un cuello de botella en la generación de vapor o en el tiempo de ciclo del autoclave. Del mismo modo, un autoclave grande no crea una ventaja cuando el llenado de moldes, la estabilidad de la torta verde o la capacidad de embalaje no pueden seguir el ritmo. La estimación de producción más creíble se basa en un diagrama de ciclo equilibrado que incluye limpieza, espera, mantenimiento, movimiento de moldes y controles rutinarios de calidad.
Existe una tensión práctica entre la escala y la entrada al mercado. Las líneas grandes pueden reducir determinados costes unitarios cuando la demanda está consolidada y la disciplina operativa es sólida. También incrementan el efectivo inmovilizado en equipos, edificios, repuestos, servicios auxiliares e inventario de productos terminados. La elección de capacidad debe basarse en un volumen de expedición realista durante el periodo operativo inicial, con margen para el crecimiento de la demanda, en lugar de basarse en la máxima producción teórica que pueda cotizarse.
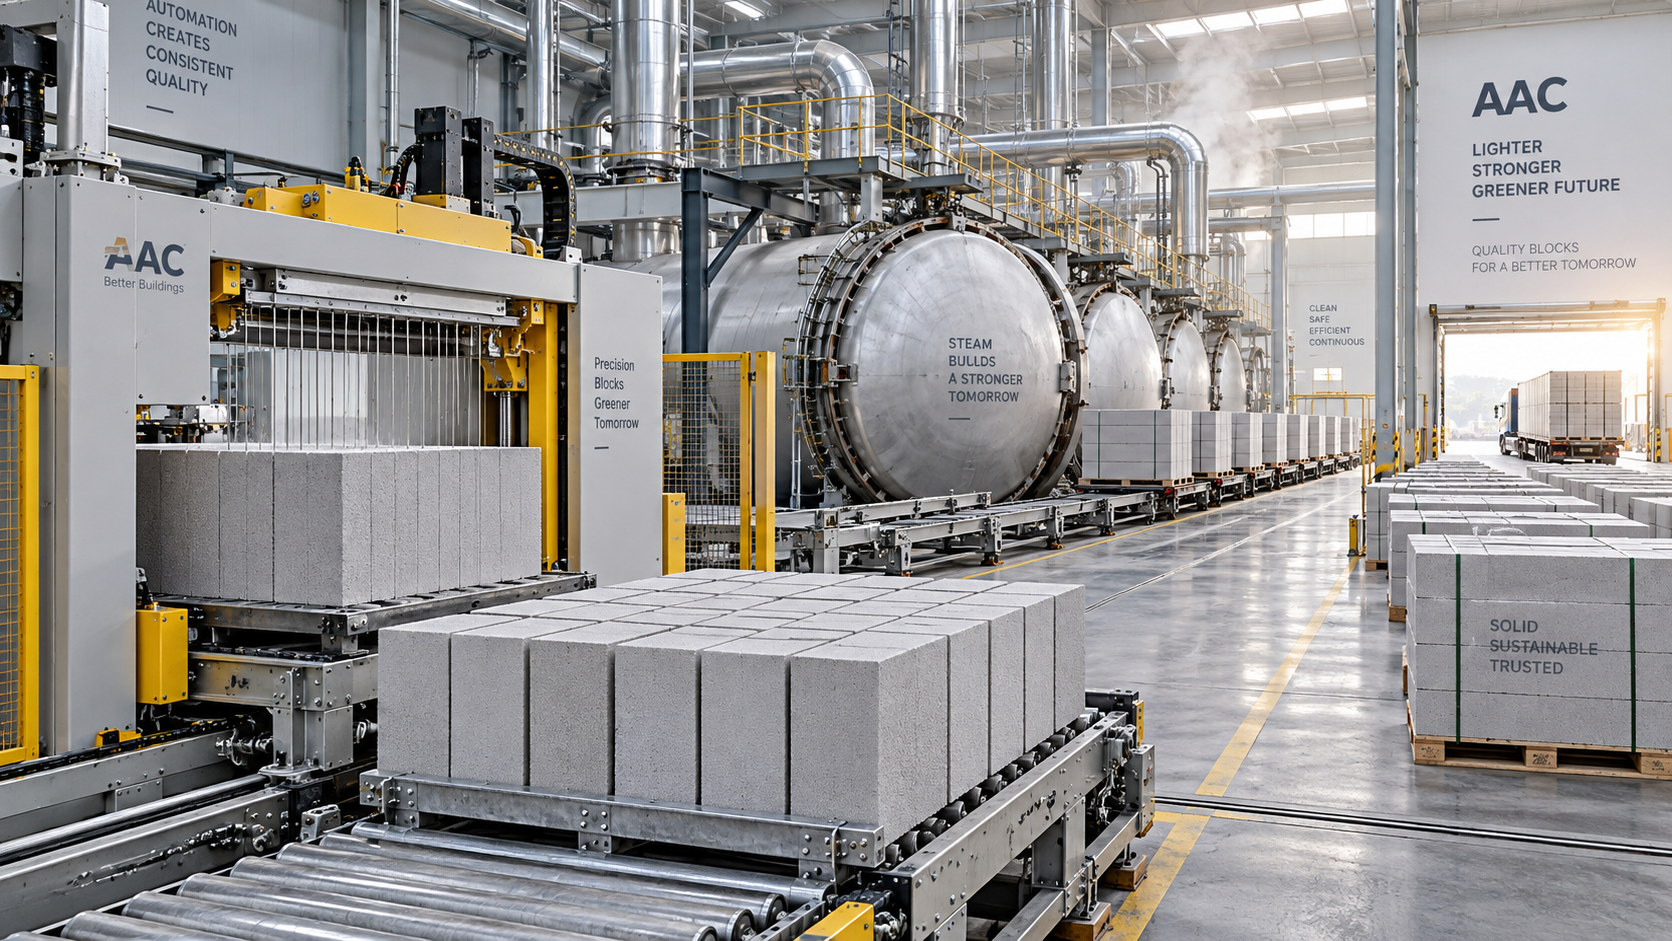
La automatización protege la uniformidad, pero no elimina la responsabilidad del proceso
La automatización puede mejorar la precisión de la dosificación, la manipulación de moldes, la repetibilidad del corte y los registros de producción. Es especialmente útil donde la disponibilidad de mano de obra varía o la manipulación manual causa daños. Sin embargo, los equipos automatizados no pueden compensar materias primas inestables, calidad de vapor inadecuada, alambres de corte mal mantenidos o temperatura incorrecta de la lechada. Una planta puede estar altamente automatizada y aun así perder dinero debido a variaciones evitables.
El nivel adecuado de automatización depende de la escala de producción, las condiciones laborales, el soporte técnico y la capacidad de mantenimiento. Los sistemas complejos necesitan sensores fiables, componentes eléctricos, rutinas de calibración y acceso a piezas de repuesto. Una configuración más simple puede ser financieramente adecuada cuando puede mantenerse localmente y operarse de forma constante. La decisión debe comparar los requisitos totales de propiedad, incluida la recuperación tras tiempos de inactividad, en lugar de comparar las funciones de automatización de forma aislada.
El control de calidad debe estar vinculado a las decisiones del proceso. Medir la densidad y la resistencia solo después de que los bloques se hayan curado identifica un problema demasiado tarde para evitar la pérdida. Los puntos de control útiles incluyen el estado del material entrante, la densidad de la lechada, la temperatura, el tiempo de mezcla, el nivel de llenado del molde, el ascenso de la torta, el estado de corte de la torta verde, los registros de temperatura y presión del autoclave, y las dimensiones posteriores al curado. Un registro trazable ayuda a distinguir entre un cambio de materia prima, un error de dosificación, un problema del ciclo de vapor y un desgaste mecánico.
Supuestos de costes comunes que conducen a previsiones deficientes
- Contar todos los bloques producidos como producción comercializable. Deben considerarse los daños por corte, desconchados de bordes, desviaciones dimensionales, material con resistencia insuficiente y roturas durante el transporte. Incluso una pequeña pérdida de calidad es financieramente significativa cuando se repite en una producción de gran volumen.
- Utilizar una única cifra de energía para todas las estaciones. Los requisitos de combustible y electricidad pueden cambiar según la humedad del material, las condiciones ambientales, las interrupciones operativas, las pérdidas de vapor y la cantidad de producción que debe reiniciarse después de una interrupción.
- Ignorar el capital circulante. Las materias primas, el embalaje, los salarios, los servicios públicos, los repuestos, las existencias terminadas, el crédito a distribuidores y los cobros retrasados generan necesidades de efectivo separadas de la inversión inicial en maquinaria.
- Suponer que las prácticas habituales de mortero se transferirán directamente. Las paredes de AAC suelen requerir materiales de junta y detalles adecuados. Un espesor excesivo de mortero puede reducir la ventaja dimensional de los bloques cortados con precisión y causar insatisfacción en obra.
- Excluir el acceso para mantenimiento de la decisión sobre equipos. Los bastidores de alambre, componentes de desgaste, válvulas, bombas, reductores, rodamientos, dispositivos de control y piezas relacionadas con la caldera necesitan una ruta de mantenimiento definida. Un tiempo de inactividad prolongado tiene un efecto directo sobre la absorción de costes fijos.
Las condiciones de instalación y operación importan tanto como la propia línea
El rendimiento de la planta comienza con la preparación del emplazamiento. Las cimentaciones deben adaptarse a las cargas dinámicas y a la alineación de los rieles donde los moldes o carros de corte se desplazan sobre vías. La logística interna debe evitar que los vehículos de materias primas, los camiones de productos terminados y los trabajos de mantenimiento se obstaculicen entre sí. Se necesita un drenaje adecuado de las áreas de acopio porque el agua de lluvia no controlada modifica la humedad del material y añade incertidumbre a la dosificación.
La generación de vapor y la gestión del agua merecen la misma atención de diseño que la sección de conformado. La mala calidad del agua puede contribuir a la formación de incrustaciones en las calderas y equipos asociados. Las fugas de vapor, los daños en el aislamiento y una gestión inadecuada de condensados incrementan el consumo de combustible y hacen que las condiciones del autoclave sean menos estables. Estos problemas pueden parecer un problema energético, pero también pueden manifestarse como curado inconsistente y variación del producto.
La puesta en marcha debe establecer una receta y una ventana operativa repetibles antes de ampliar la producción. Los primeros lotes constituyen un periodo para validar la preparación de materiales, el comportamiento de expansión, los parámetros de corte, los ciclos de curado y la resistencia del embalaje. Acelerar directamente hacia una producción de gran volumen puede convertir ajustes de configuración manejables en grandes cantidades de inventario fuera de especificación.
Cuándo es menos probable que la producción de AAC sea rentable
El proyecto es débil cuando la demanda es especulativa, la planta debe entregar mucho más allá de un radio económico o el mercado previsto no reconoce los requisitos de instalación del producto. También es débil cuando los materiales clave solo están disponibles a través de canales de suministro inestables, la disponibilidad de combustible es incierta o los servicios del emplazamiento no pueden sostener un ciclo de autoclave constante.
Una cotización inicial baja de equipos no corrige estas condiciones. Puede aumentar la exposición si elementos esenciales como el procesamiento de materiales, los sistemas de caldera, los equipos de control, los equipos de manipulación, el soporte de puesta en marcha o los repuestos se excluyen del alcance inicial. La inversión debe evaluarse como un sistema operativo con una ruta de materiales y una ruta de expedición definidas, no como un grupo de máquinas.
La rentabilidad es realista cuando la producción puede mantenerse estable, los bloques terminados pueden suministrarse regularmente a obras cercanas y el producto se vende por su rendimiento y valor de instalación, en lugar de basarse únicamente en una comparación de precio unitario con ladrillos convencionales. La decisión final debe basarse en ensayos verificados de materias primas, un programa de producción equilibrado, cálculos de costes entregados y pruebas de que los proyectos locales utilizarán repetidamente los grados especificados de bloques de AAC.
Siguiente:No hay más contenido
Recomendar
 30-09-2026
¿Es rentable la producción de bloques de hormigón celular curado en autoclave (AAC) en los países en desarrollo?
¿Es rentable la producción de bloques AAC en los países en desarrollo? Descubra cómo los materiales, la demanda, la energía, la capacidad y la logística determinan la rentabilidad real.
 29-09-2026
¿Cuándo debe actualizarse una máquina para fabricar tejas para aumentar la producción?
Descubra cuándo actualizar una máquina para fabricar tejas para lograr una mayor producción comercializable, menos tiempos de inactividad, un mejor control de calidad y una eficiencia de producción escalable.
- 17-09-2026
¿Qué requisitos de inspección de seguridad se aplican a los sistemas de autoclave para AAC conforme a ISO 4126 y las normativas locales?
Requisitos de inspección de seguridad de los sistemas de autoclave para AAC conforme a ISO 4126 y las normativas locales: conozca cómo Shandong Hongfa garantiza el cumplimiento, la fiabilidad y cero tiempo de inactividad.