A produção de blocos AAC é rentável em países em desenvolvimento?
Sim, a produção de blocos de AAC pode ser rentável em países em desenvolvimento, mas somente quando a planta é compatível com as matérias-primas locais, a demanda da construção, o fornecimento de energia e a capacidade de vendas. Uma forte demanda habitacional, por si só, não garante uma operação viável. O AAC é um material de uso intensivo de capital, com um processo que deve permanecer estável desde a preparação da lama até a autoclavagem, o corte, a embalagem e a entrega. Uma planta obtém sua margem produzindo blocos consistentes com uma taxa de utilização eficiente, e não simplesmente instalando uma linha com alta capacidade nominal.
O caso comercial é mais forte onde os tijolos de argila cozida são caros, restritos ou difíceis de transportar; onde os projetos valorizam materiais de parede mais leves; e onde areia, cal, cimento, gesso, pó de alumínio, água e energia confiável podem ser obtidos com qualidade previsível. Quando essas condições não existem, a mesma linha de AAC pode enfrentar altas taxas de rejeição, baixa rotatividade de estoque ou custos de frete que eliminam sua vantagem material.
De onde vem o lucro
Os blocos de AAC são valorizados porque combinam baixa densidade com precisão dimensional e desempenho térmico. Sua menor carga permanente pode reduzir o esforço de manuseio e influenciar o projeto da estrutura ao redor, enquanto unidades maiores podem reduzir o número de juntas em comparação com unidades pequenas de alvenaria. Esses benefícios só têm valor econômico quando os empreiteiros aceitam o material, os pedreiros entendem o método de assentamento e os blocos chegam sem quebras excessivas.
A margem é influenciada por três quantidades relacionadas: o custo por metro cúbico produzido, o rendimento comercializável desse metro cúbico e o preço obtido na área de entrega. Concentrar-se apenas no preço de venda por bloco cria uma visão enganosa, porque as dimensões dos blocos e as classes de densidade diferem. Uma comparação melhor utiliza volume comercializável, custo entregue e a área de parede coberta após considerar juntas, perdas de corte e danos.
A fabricação de AAC também faz dos custos fixos uma parte importante do cálculo. Autoclaves, caldeiras ou sistemas de vapor, equipamentos de corte, moldes, equipamentos de preparação de lama, sistemas elétricos, infraestrutura de cura e equipamentos de movimentação de materiais continuam onerosos, quer uma linha opere próxima da capacidade ou muito abaixo dela. Em baixa produção, depreciação, manutenção, supervisão e perdas de energia são distribuídas por poucos blocos comercializáveis. Portanto, uma planta menor, mas utilizada de forma constante, pode gerar um resultado financeiro melhor do que uma linha maior com pedidos irregulares.
A adequação dos materiais locais muda a resposta
O material contendo sílica não é intercambiável apenas por ser chamado de areia, cinza volante ou rejeito. Sua finura, composição mineral, comportamento de umidade, contaminantes e consistência afetam a preparação da lama e as reações durante a cura. A areia que exige moagem intensa aumenta a demanda de eletricidade e o desgaste dos moinhos. Material úmido pode complicar a pesagem e a gestão de estoques. Uma fonte cuja qualidade muda conforme a estação pode produzir variação de densidade, bordas fracas ou bolos verdes instáveis antes do corte.
A qualidade da cal é igualmente importante. A reatividade, o teor de cal disponível e o tamanho das partículas influenciam o comportamento da lama e o desenvolvimento inicial de resistência. Cimento, gesso e pó de alumínio são utilizados em proporções relativamente controladas, mas pequenos erros de dosagem podem ter grandes efeitos na formação dos poros e na expansão do bolo. O pó de alumínio deve ser manuseado em condições secas e seguras, com um sistema de dosagem projetado para evitar adições imprecisas e exposição desnecessária à umidade.
O custo da matéria-prima deve ser avaliado como custo entregue e processado, e não como preço na saída da pedreira ou cotação do fornecedor. Uma fonte de areia de baixo custo localizada longe da planta pode exigir manuseio repetido, transporte rodoviário, espaço de armazenamento e secagem ou moagem. Por outro lado, um material local mais caro, com química estável, pode reduzir ajustes de processo e produção rejeitada. A escolha adequada depende de toda a rota de produção, não de um único preço de compra.
Os testes de materiais devem preceder o dimensionamento dos equipamentos
Um traço de mistura em laboratório é útil, mas não é suficiente para confirmar a viabilidade comercial. Os lotes de teste precisam examinar como os materiais selecionados se comportam na mistura, moldagem, pré-cura, corte com fios, autoclavagem e secagem após a descarga em escala de produção. O resultado relevante não é apenas a resistência à compressão. Uniformidade de densidade, integridade das bordas, retração, condição de umidade, precisão de corte e a proporção de blocos que permanecem comercializáveis após o manuseio são igualmente importantes.
Quando um projeto pressupõe que qualquer fonte de sílica disponível pode ser utilizada sem preparação, é provável que as estimativas de capital e operação estejam subestimadas. Podem ser necessários capacidade de moagem, armazenamento de lama, filtração, tratamento de águas residuais e controle de qualidade adicional. Essas adições se justificam quando tornam confiável uma matéria-prima local disponível; elas não devem ser descobertas depois que as obras civis e as principais compras de máquinas já estiverem comprometidas.
A demanda deve sustentar um ritmo contínuo de produção
O AAC costuma ser atrativo em cidades com rápida construção residencial, paredes de vedação para edifícios estruturados e projetos que necessitam de melhor isolamento ou menor carga estrutural. No entanto, a demanda deve ser testada no nível da aplicação. Um distribuidor pode demonstrar interesse em AAC enquanto os empreiteiros reais continuam utilizando alvenaria convencional porque não têm experiência com argamassa de camada fina, ferramentas de corte de blocos, fixações de parede ou detalhes de proteção contra umidade.
O mercado comercializável não é todo o mercado de materiais de construção. É a parcela em que as dimensões, classes de resistência, densidade e raio de entrega do AAC se adequam à prática construtiva local. Um bloco utilizado para vedação não estrutural não deve ser apresentado como substituto para todos os produtos de parede sem confirmar os requisitos de projeto e de normas da aplicação pretendida. A confusão sobre esse ponto pode levar à devolução de material, pagamentos atrasados ou especificações que mudam após o início da produção.
O transporte é particularmente importante porque o AAC ocupa um volume considerável em relação ao seu peso. Um caminhão pode atingir seu limite de volume antes de atingir seu limite de carga útil. Isso torna as entregas de longa distância caras e aumenta a importância da localização da planta, do acesso rodoviário, da configuração dos paletes e do controle de quebras. Um plano de vendas que parece rentável na saída da fábrica pode falhar após incluir viagens de retorno, danos no descarregamento, margens de distribuidores e o custo de substituir paletes danificados.
A capacidade é frequentemente mal interpretada
A capacidade nominal é normalmente expressa sob premissas definidas sobre dimensões do produto, densidade, horas de operação, manutenção e comportamento dos materiais. Ela não deve ser tratada como volume mensal de vendas garantido. A capacidade utilizável de uma planta de AAC é limitada pela parte mais lenta do sistema: preparação da matéria-prima, circulação de moldes, pré-cura, corte, programação de autoclaves, descarregamento, embalagem ou expedição.
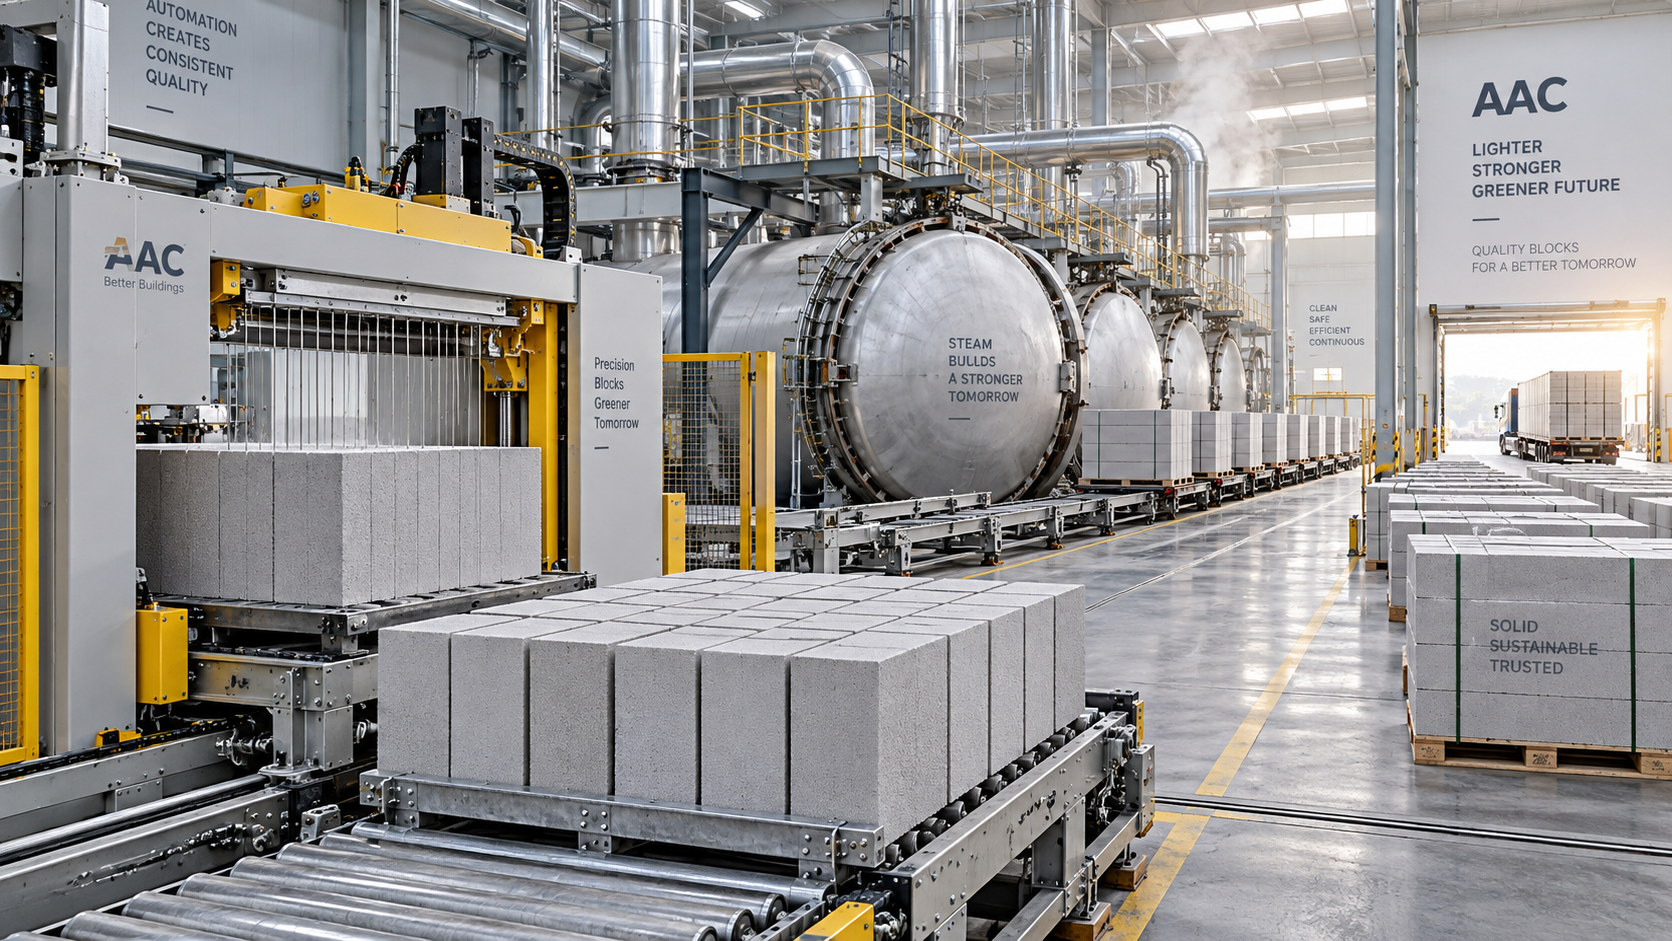
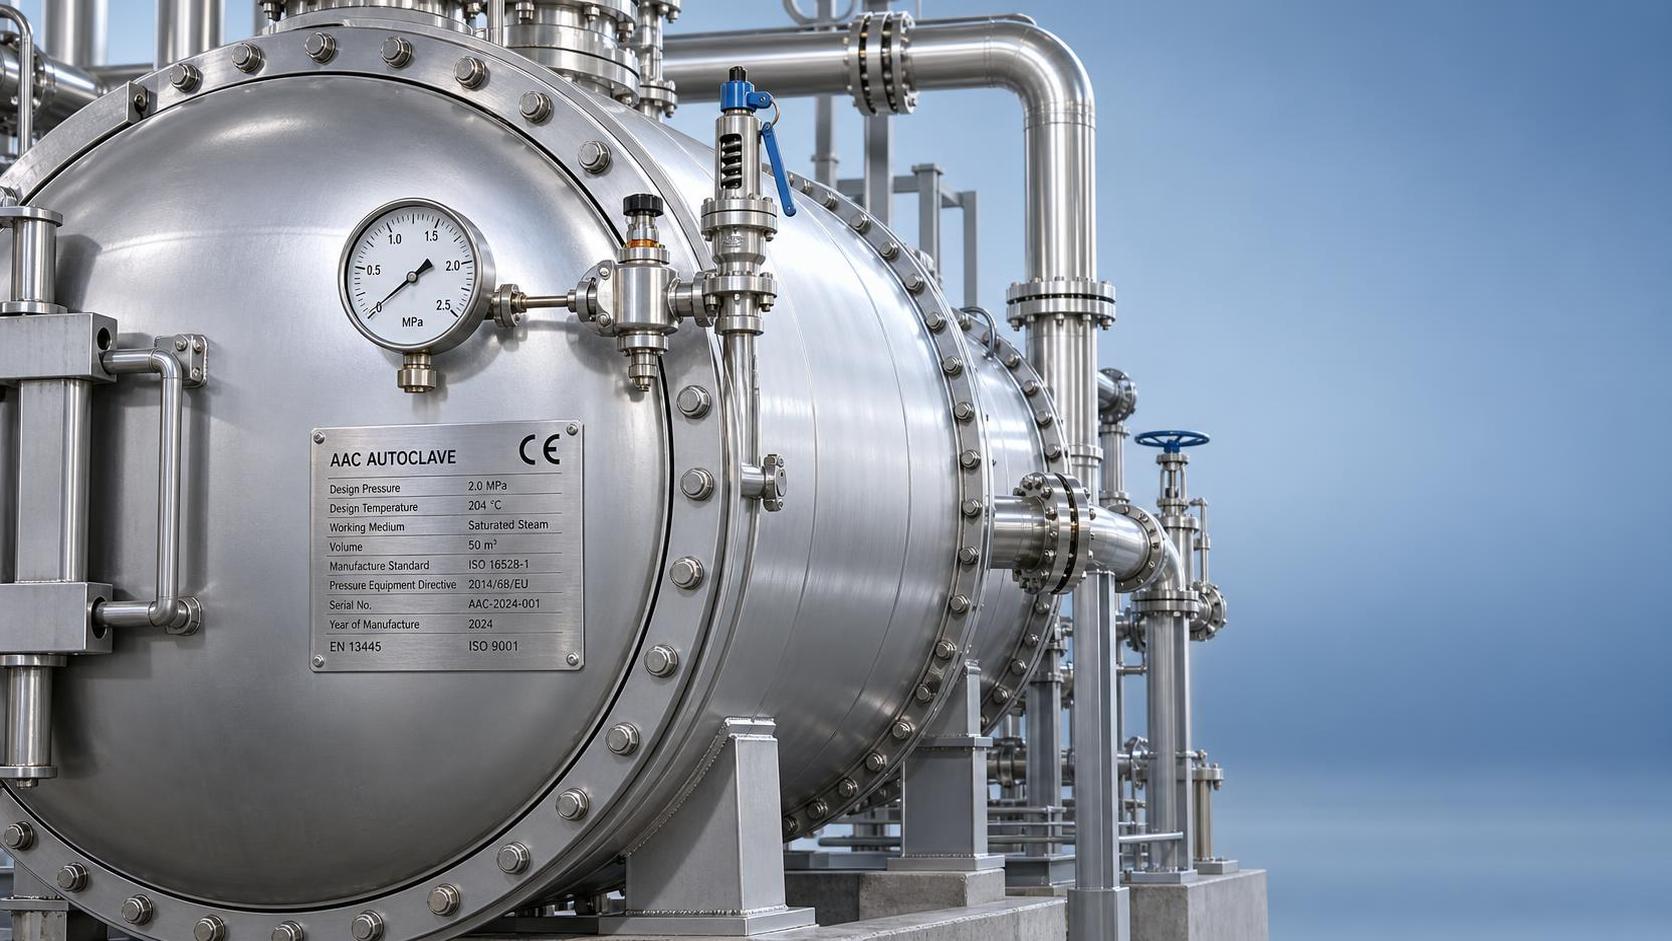
A disponibilidade da autoclave merece atenção especial porque conecta os lotes de produção à demanda de vapor e ao tempo de cura. Adicionar capacidade de corte não resolve um gargalo na geração de vapor ou no tempo de retorno da autoclave. Da mesma forma, uma autoclave grande não cria vantagem quando o enchimento dos moldes, a estabilidade do bolo verde ou a capacidade de embalagem não conseguem acompanhar o ritmo. A estimativa de produção mais confiável baseia-se em um gráfico de ciclo equilibrado que inclua limpeza, espera, manutenção, movimentação de moldes e verificações rotineiras de qualidade.
Há uma tensão prática entre escala e entrada no mercado. Linhas grandes podem reduzir determinados custos unitários quando a demanda está estabelecida e a disciplina operacional é forte. Elas também aumentam o capital imobilizado em equipamentos, edifícios, peças de reposição, utilidades e estoque de produtos acabados. A escolha da capacidade deve basear-se no volume realista de expedição durante o período operacional inicial, com espaço para crescimento da demanda, e não na maior produção teórica que pode ser cotada.
A automação protege a consistência, mas não elimina a responsabilidade pelo processo
A automação pode melhorar a precisão da dosagem, o manuseio dos moldes, a repetibilidade do corte e os registros de produção. É especialmente útil onde a disponibilidade de mão de obra varia ou o manuseio manual causa danos. Contudo, equipamentos automatizados não podem compensar matérias-primas instáveis, qualidade inadequada de vapor, fios de corte mal mantidos ou temperatura incorreta da lama. Uma planta pode ser altamente automatizada e ainda perder dinheiro devido a variações evitáveis.
O nível adequado de automação depende da escala de produção, das condições de mão de obra, do suporte técnico e da capacidade de manutenção. Sistemas complexos precisam de sensores confiáveis, componentes elétricos, rotinas de calibração e acesso a peças de reposição. Uma configuração mais simples pode ser financeiramente adequada quando puder ser mantida localmente e operada de forma consistente. A decisão deve comparar os requisitos totais de propriedade, incluindo a recuperação após paradas, em vez de comparar recursos de automação isoladamente.
O controle de qualidade deve estar conectado às decisões de processo. Medir densidade e resistência somente após a cura dos blocos identifica um problema tarde demais para evitar a perda. Pontos de controle úteis incluem a condição do material recebido, densidade da lama, temperatura, tempo de mistura, nível de enchimento do molde, crescimento do bolo, condição de corte do bolo verde, registros de temperatura e pressão da autoclave e dimensões após a cura. Um registro rastreável ajuda a distinguir entre uma alteração de matéria-prima, um erro de dosagem, um problema no ciclo de vapor e desgaste mecânico.
Premissas de custo comuns que levam a previsões inadequadas
- Considerar todos os blocos produzidos como produção comercializável. Danos no corte, lascamento de bordas, desvio dimensional, material com resistência insuficiente e quebras no transporte devem ser considerados. Mesmo uma pequena perda de qualidade é financeiramente significativa quando se repete em produção de alto volume.
- Utilizar um único indicador de energia para todas as estações. As necessidades de combustível e eletricidade podem mudar conforme a umidade do material, as condições ambientais, as interrupções operacionais, as perdas de vapor e o volume de produção que precisa ser reiniciado após uma interrupção.
- Ignorar o capital de giro. Matérias-primas, embalagens, salários, utilidades, peças de reposição, estoque acabado, crédito a distribuidores e recebimentos atrasados geram necessidades de caixa separadas do investimento inicial em máquinas.
- Supor que práticas comuns de argamassa serão transferidas diretamente. Paredes de AAC frequentemente exigem materiais de junta e detalhamento adequados. Espessura excessiva de argamassa pode reduzir a vantagem dimensional de blocos cortados com precisão e causar insatisfação na obra.
- Excluir o acesso à manutenção da decisão sobre equipamentos. Estruturas de fios, componentes de desgaste, válvulas, bombas, redutores, rolamentos, dispositivos de controle e peças relacionadas à caldeira necessitam de uma rota de manutenção definida. Longos períodos de parada têm efeito direto sobre a absorção de custos fixos.
As condições de instalação e operação importam tanto quanto a própria linha
O desempenho da planta começa com a preparação do local. As fundações devem ser adequadas às cargas dinâmicas e ao alinhamento dos trilhos onde moldes ou carrinhos de corte se movimentam sobre trilhos. A logística interna deve impedir que veículos de matéria-prima, caminhões de produtos acabados e trabalhos de manutenção obstruam uns aos outros. É necessária drenagem adequada dos pátios de estoque, pois a água da chuva sem controle altera a umidade dos materiais e aumenta a incerteza na dosagem.
A geração de vapor e a gestão da água merecem a mesma atenção de projeto que a seção de moldagem. A má qualidade da água pode contribuir para incrustações nas caldeiras e equipamentos associados. Vazamentos de vapor, danos ao isolamento e manuseio inadequado de condensado aumentam o consumo de combustível, ao mesmo tempo que tornam as condições da autoclave menos estáveis. Esses problemas podem parecer uma questão de energia, mas também podem se manifestar como cura inconsistente e variação do produto.
O comissionamento deve estabelecer uma receita e uma faixa operacional repetíveis antes da ampliação da produção. Os lotes iniciais são um período para validar a preparação dos materiais, o comportamento de expansão, os parâmetros de corte, os ciclos de cura e a resistência da embalagem. Apressar-se diretamente para uma produção de alto volume pode transformar ajustes de configuração administráveis em grandes quantidades de estoque fora de especificação.
Quando a produção de AAC tem menor probabilidade de ser rentável
O projeto é fraco quando a demanda é especulativa, a planta precisa realizar entregas muito além de um raio econômico ou o mercado pretendido não reconhece os requisitos de instalação do produto. Ele também é fraco quando materiais essenciais estão disponíveis somente por meio de canais de fornecimento instáveis, a disponibilidade de combustível é incerta ou as utilidades do local não conseguem sustentar um ciclo de autoclave consistente.
Uma cotação inicial baixa de equipamentos não corrige essas condições. Ela pode aumentar a exposição se itens essenciais, como processamento de materiais, sistemas de caldeira, equipamentos de controle, equipamentos de movimentação, suporte de comissionamento ou peças de reposição, forem excluídos do escopo inicial. O investimento deve ser avaliado como um sistema operacional com uma rota de materiais e uma rota de expedição definidas, e não como um grupo de máquinas.
A rentabilidade é realista onde a produção pode permanecer estável, os blocos acabados podem ser movimentados regularmente para obras próximas e o produto é vendido com base em desempenho e valor de instalação, em vez de apenas em uma comparação de preço unitário com tijolos convencionais. A decisão final deve basear-se em testes verificados de matérias-primas, um cronograma de produção equilibrado, cálculos de custo entregue e evidências de que projetos locais utilizarão repetidamente as classes especificadas de blocos AAC.
Seguinte:Não há mais conteúdo
Recomendar
 30/09/2026
A produção de blocos AAC é rentável em países em desenvolvimento?
A produção de blocos AAC é rentável em países em desenvolvimento? Saiba como materiais, demanda, energia, capacidade e logística determinam os retornos reais.
 29/09/2026
Quando uma máquina de fabricação de telhas deve ser atualizada para aumentar a produção?
Descubra quando atualizar uma máquina de fabricação de telhas para obter maior produção comercializável, menos paradas, melhor controle de qualidade e eficiência de produção escalável.
- 17/09/2026
Quais requisitos de inspeção de segurança se aplicam aos sistemas de autoclave AAC segundo a ISO 4126 e as regulamentações locais?
Requisitos de inspeção de segurança para sistemas de autoclave AAC segundo a ISO 4126 e as regulamentações locais — saiba como a Shandong Hongfa garante conformidade, confiabilidade e zero tempo de inatividade.