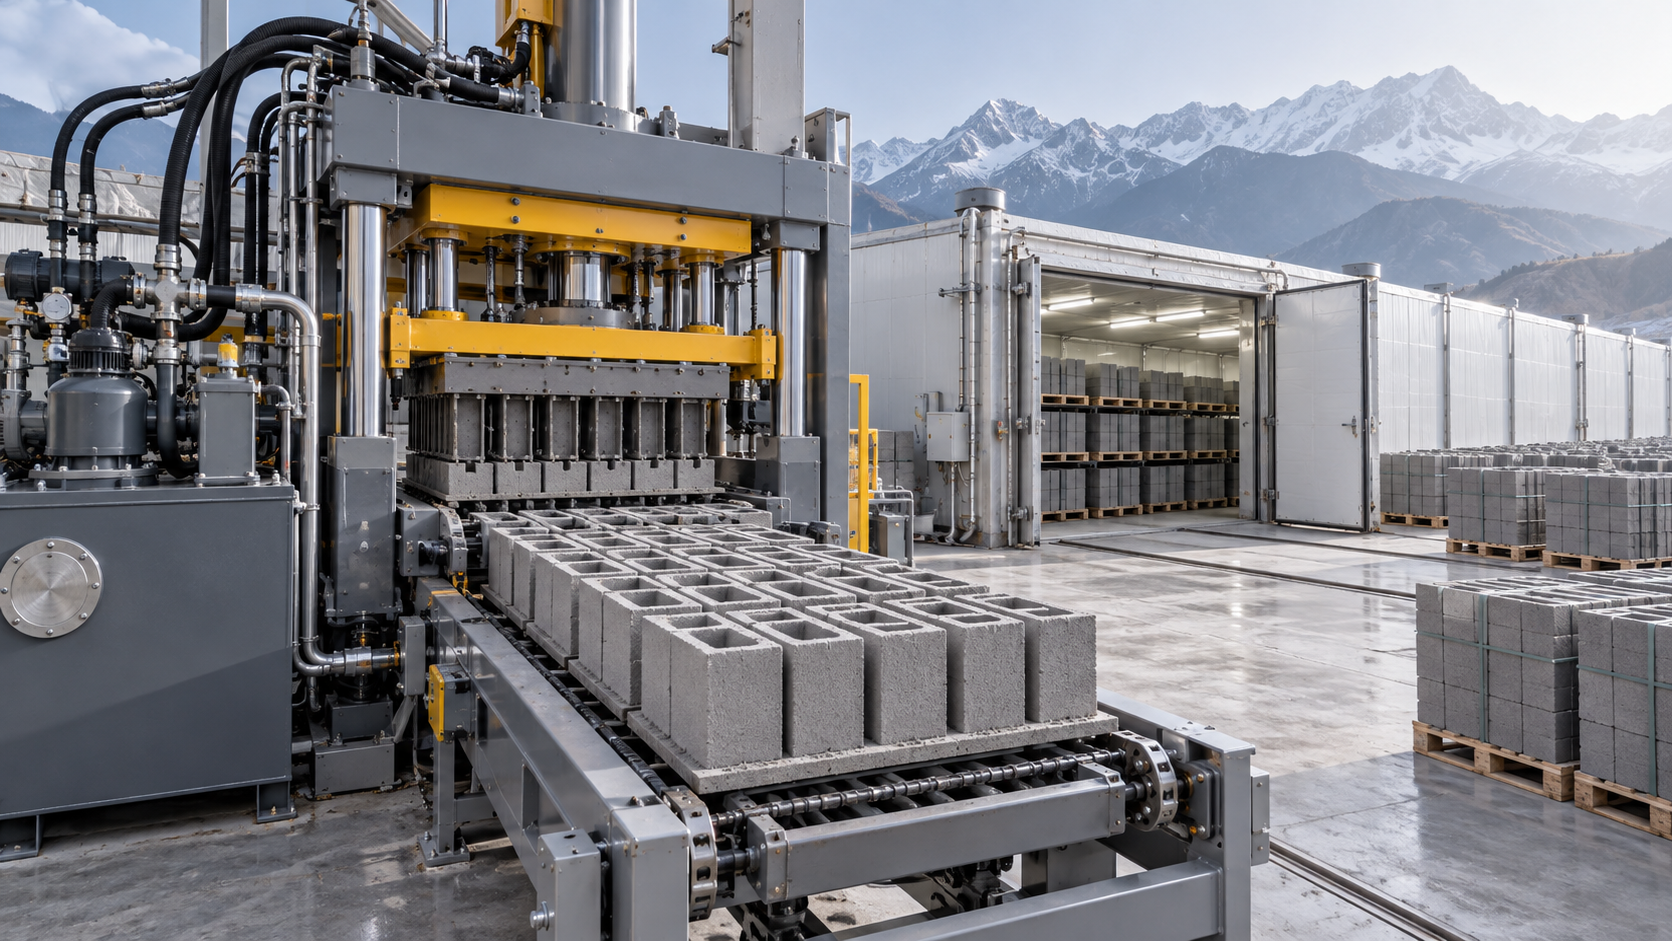
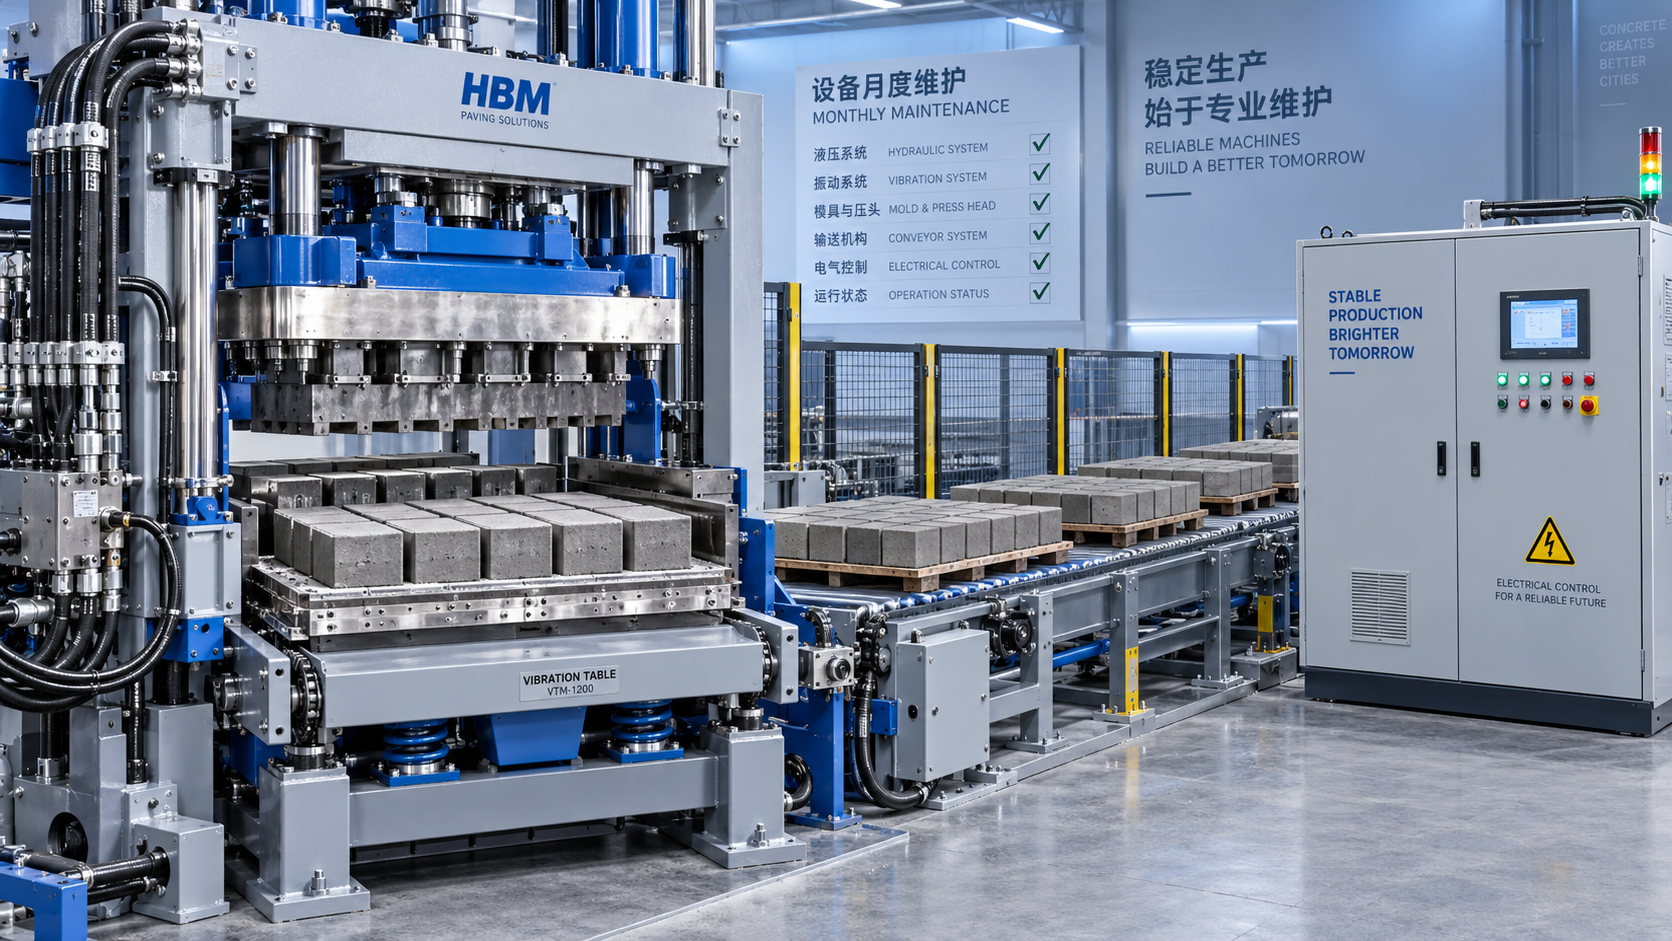
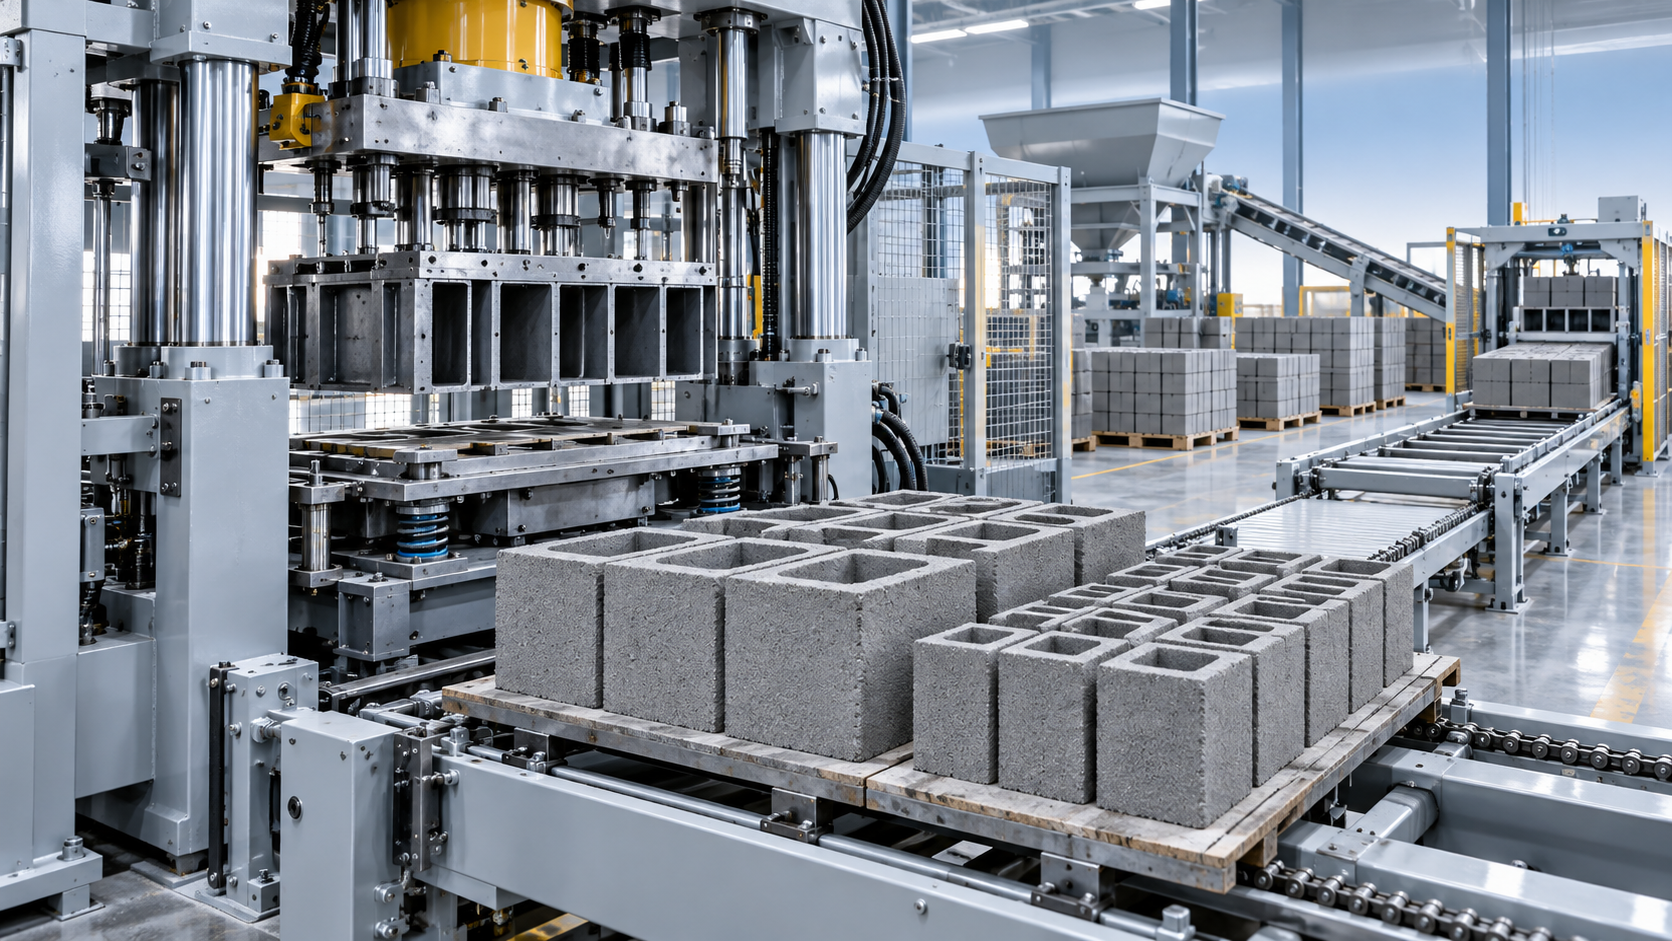
Cómo la planificación de una fábrica de AAC evita cuellos de botella antes de la instalación
Una planificación eficaz de una fábrica de AAC es la base para un proyecto fluido y escalable de producción de bloques de hormigón celular curado en autoclave. Determina si los equipos instalados pueden lograr una producción fiable sin retrasos recurrentes.
Para los responsables de proyecto, la cuestión central es práctica: ¿puede alcanzarse la capacidad propuesta de la planta de forma segura, constante y rentable después de la puesta en marcha, y no solo sobre el papel?
La respuesta depende menos de comprar máquinas individuales que de coordinar el flujo de materiales, las interfaces de los equipos, los servicios auxiliares, los controles, las obras civiles y las futuras ampliaciones antes de que comience la instalación.
Lo que los responsables del proyecto deben decidir antes de que comience la construcción
Las personas que buscan información sobre la planificación de fábricas de AAC suelen necesitar un marco para la toma de decisiones, no una descripción genérica de los equipos. Quieren identificar los riesgos antes de que estos se conviertan en hormigón, acero y retrasos en el cronograma.
Los responsables de proyecto suelen comparar opciones de capacidad, revisar distribuciones preliminares, seleccionar proveedores, estimar los requisitos del emplazamiento o preparar documentos de aprobación interna para una inversión en fabricación de bloques de AAC.
Su principal preocupación es si cada etapa de producción puede respaldar el objetivo de producción seleccionado. Una planta está limitada por su proceso fiable más lento, no por su máquina más grande.
También necesitan claridad sobre los límites de responsabilidad. Los contratistas de obra civil, los proveedores de equipos, los proveedores de servicios auxiliares, los equipos de automatización y el personal de operación deben comprender dónde termina una responsabilidad y comienza otra.
Por lo tanto, un proceso de planificación útil convierte los objetivos comerciales en decisiones de ingeniería medibles. Estas incluyen el volumen anual de producción, la mezcla de productos, las horas de operación, los objetivos de calidad, el modelo de mano de obra y el tiempo de inactividad aceptable.
Las afirmaciones generales sobre tecnología avanzada aportan poco valor durante esta etapa. Los responsables de proyecto se benefician más de capacidades verificadas, programas de interfaces, balances de servicios auxiliares, planos de distribución y supuestos de contingencia.
Comience por el rendimiento, no por una lista de máquinas
Muchos problemas de instalación comienzan cuando un proyecto parte de una configuración de máquinas preferida en lugar de un modelo de rendimiento validado. La selección de equipos debe seguir los requisitos de producción, y nunca definirlos prematuramente.
Primero, calcule la producción anual comercializable prevista por tipo de producto. Luego, convierta esa cifra en requisitos diarios, por turno, por hora y por lote utilizando una disponibilidad operativa realista.
No suponga que todos los días del calendario producen bloques de AAC comercializables. Considere las paradas de mantenimiento, los ciclos de autoclave, los cambios de moldes, las limpiezas programadas, las pérdidas de puesta en marcha y las tasas de rechazo relacionadas con la calidad.
Una capacidad declarada de 300.000 metros cúbicos anuales puede requerir configuraciones de equipos muy diferentes según los patrones de turnos, la disponibilidad local de mano de obra, las dimensiones del producto y los días de operación planificados.
El cálculo de capacidad también debe distinguir entre el volumen de torta verde y el producto terminado comercializable. Las pérdidas de corte, las roturas, el material fuera de especificación y los daños en el embalaje afectan a la tasa de producción requerida en las etapas anteriores.
Una vez que el modelo operativo esté claro, identifique la etapa del proceso con la menor capacidad efectiva. Puede ser la dosificación, el vertido, el corte, el precurado, el autoclavado, la manipulación, el embalaje o la expedición.
Una revisión práctica de la planificación de una fábrica de AAC utiliza la capacidad efectiva en lugar de la capacidad nominal. La capacidad efectiva refleja tiempos de ciclo realistas, cambios de formato, disponibilidad de equipos y la variación inevitable de las operaciones diarias.
Por ejemplo, añadir moldes puede no aumentar la producción si las posiciones de precurado son limitadas. Incrementar la velocidad de corte puede no ayudar si la carga de autoclaves sigue siendo la restricción determinante.
Este análisis proporciona a la dirección una base creíble para aprobar inversiones. Evita gastar en mejoras aisladas que trasladan la congestión aguas abajo en lugar de aumentar la producción de producto terminado.
Trace el flujo de materiales desde las materias primas hasta los bloques terminados
La producción de AAC implica varios materiales con distintas características de manipulación, entre ellos arena o cenizas volantes, cal, cemento, yeso, polvo de aluminio, agua y residuos de proceso reciclados.
Cada material necesita una estrategia definida de recepción, almacenamiento, transporte, dosificación y limpieza. Un flujo de materiales mal planificado puede generar retrasos ocultos mucho antes de que los equipos principales de producción se conviertan en un problema.
Comience en la entrada del emplazamiento. Confirme cómo llegan los materiales a granel, dónde esperan los camiones, cómo descargan los vehículos y si las actividades de recepción pueden continuar sin obstaculizar la carga del producto terminado.
La capacidad de almacenamiento debe proteger la producción frente a variaciones normales del suministro sin inmovilizar un capital circulante excesivo. El inventario de seguridad adecuado depende de la fiabilidad de los proveedores, la distancia de transporte, las interrupciones estacionales y el consumo de materiales.
El procesamiento de arena merece especial atención cuando se utiliza arena en bruto. La trituración, molienda, preparación de lechada y almacenamiento de lechada deben equilibrarse con el ritmo continuo de producción de la planta de dosificación.
Para las plantas de AAC basadas en cenizas volantes, revise la variación de humedad, la consistencia de las cenizas, el comportamiento durante el almacenamiento y los sistemas de descarga. Las propiedades inconsistentes de las materias primas pueden provocar inestabilidad de calidad y correcciones inesperadas en la dosificación.
Las rutas de transferencia de materiales deben evitar cruces innecesarios con el personal, el acceso de mantenimiento, las carretillas elevadoras y los productos terminados. El tráfico cruzado parece menor en un plano de distribución, pero se convierte en una interrupción operativa repetida.
Los buffers intermedios son igualmente importantes. Los tanques de lechada, silos de polvo, moldes, posiciones de precurado y sistemas de transferencia necesitan suficiente capacidad de amortiguación para absorber la variación normal del proceso sin ocultar problemas crónicos.
Sin embargo, los buffers sobredimensionados no son automáticamente beneficiosos. Aumentan el espacio, el coste de capital, las necesidades de limpieza y el riesgo de envejecimiento del material, al tiempo que dificultan reconocer un proceso previo con bajo rendimiento.
Diseñe la secuencia de producción en torno a la restricción de la autoclave
En la mayoría de las plantas de AAC, la sección de autoclaves tiene una influencia decisiva en el ritmo de toda la fábrica. Su tiempo de ciclo, patrón de carga, demanda de vapor y momento de descarga determinan la programación de producción aguas arriba.
Las autoclaves deben planificarse como parte de un sistema integrado, no tratarse como una máquina final de curado añadida después de completar el resto de la distribución.
Revise el ciclo completo de la autoclave, incluyendo la carga, operación de la puerta, aumento de presión, periodo de mantenimiento, despresurización, enfriamiento, descarga, inspección y movimiento de retorno de los equipos de manipulación.
Las pequeñas pérdidas de tiempo se vuelven significativas cuando se repiten en cada ciclo. Unos pocos minutos de espera por un carro de transferencia, la alineación de los rieles o la confirmación de un operador pueden reducir considerablemente la producción anual.
Determine si el número seleccionado de autoclaves admite la capacidad objetivo con duraciones de ciclo realistas. Incluya el tiempo de inactividad por mantenimiento y evite depender de una sincronización perfecta durante todo el año.
El suministro de vapor debe ajustarse al perfil de demanda máxima, y no simplemente al consumo promedio. La capacidad de la caldera, la estabilidad de la presión de vapor, el retorno de condensado, las pérdidas de distribución y los sistemas de respaldo influyen en la disponibilidad de la autoclave.
Una infraestructura de vapor insuficiente crea un cuello de botella grave porque prolonga directamente los ciclos de curado. La instalación de más equipos aguas arriba no puede compensar el funcionamiento retrasado de la autoclave.
Los rieles, carros de transferencia, sistemas de elevación y plataformas de carga requieren una cuidadosa planificación de interfaces. Sus trayectorias de desplazamiento deben permitir un movimiento seguro sin bloquear el acceso de mantenimiento ni las rutas de emergencia.
Los equipos de proyecto también deben considerar la mezcla de productos. Diferentes densidades, dimensiones o requisitos de curado pueden complicar las secuencias de carga y reducir la eficiencia teórica de la capacidad de autoclave.
Compruebe las interfaces de los equipos antes de finalizar las órdenes de compra
Los cuellos de botella de los equipos suelen surgir en las interfaces entre sistemas suministrados por distintas partes. Una máquina puede cumplir su propia especificación y, aun así, no integrarse de manera fiable con los equipos adyacentes.
Cree un registro de interfaces que identifique cada conexión mecánica, eléctrica, de automatización, de proceso y civil. Asigne una parte responsable de confirmar cada interfaz antes de la fabricación y la instalación.
Las interfaces mecánicas incluyen cotas de elevación, direcciones de transferencia, alineación de rieles, velocidades de transportadores, dimensiones de moldes, holguras de carga, capacidades de elevación y requisitos de acceso para piezas de repuesto.
Las interfaces eléctricas incluyen carga conectada, tensión, rutas de cableado, demanda de arranque de motores, ubicaciones de cuadros de control, requisitos de puesta a tierra y prioridades de alimentación de respaldo para sistemas de control críticos.
Las interfaces de automatización requieren una disciplina especial. Confirme los protocolos de comunicación, listas de señales, responsabilidades de alarmas, lógica de enclavamientos, modos de operación, propiedad de datos y requisitos de soporte remoto.
Una planta puede perder días durante la puesta en marcha si un transportador espera una señal de liberación que el sistema de control de otro proveedor no proporciona. Estos fallos son previsibles mediante una revisión temprana.
Los planos de cimentación solo deben congelarse después de verificar las cargas de los equipos, ubicaciones de anclajes, aberturas de servicio, requisitos de drenaje y rutas de retirada para mantenimiento respecto a la distribución final.
También es esencial comprobar las tolerancias. Los sistemas de rieles, equipos de corte, moldes y mecanismos de transferencia dependen de niveles y alineaciones precisos que no pueden corregirse de forma económica después de la instalación.
Un proveedor competente de equipos de AAC debe proporcionar documentación técnica coordinada, no solo planos de máquinas individuales. Esto acelera el proceso de revisión del responsable de proyecto y reduce la ambigüedad en las interfaces.
Planifique los servicios auxiliares como capacidad de producción, no como infraestructura de apoyo
A veces los servicios auxiliares se tratan como paquetes de construcción secundarios, pero determinan directamente si una línea de AAC puede operar a la tasa de producción y el nivel de calidad prometidos.
Prepare un balance de servicios auxiliares que cubra energía eléctrica, vapor, agua, aire comprimido, combustible, drenaje, ventilación y aguas residuales de proceso. Cada demanda debe vincularse a escenarios operativos.
La planificación eléctrica debe considerar las cargas simultáneas en lugar de sumar mecánicamente las potencias nominales. Las corrientes de arranque, los variadores de frecuencia, los periodos de máxima producción y las futuras ampliaciones afectan al dimensionamiento de transformadores y distribución.
La calidad del agua es importante porque influye en la consistencia de la lechada, la precisión de dosificación, la limpieza de los equipos y la estabilidad del proceso. Confirme tanto la fiabilidad de la fuente como los requisitos de tratamiento para las condiciones locales del agua.
Los sistemas de aire comprimido deben diseñarse para mantener la estabilidad de presión en el punto de uso más exigente. Las tuberías subdimensionadas o un control deficiente de la humedad pueden interrumpir las válvulas neumáticas y los componentes de automatización.
El drenaje debe revisarse desde el principio, especialmente alrededor de la preparación de lechada, el corte, la limpieza de moldes y las zonas de mantenimiento. El agua estancada genera problemas de seguridad y complica los sistemas de reciclaje de residuos.
Los requisitos ambientales deben integrarse en la distribución. La captación de polvo, el control de ruido, el tratamiento de aguas residuales, el reciclaje de residuos sólidos y la supervisión de emisiones necesitan espacio físico, energía, acceso y disposiciones de mantenimiento.
Cuando el diseño de los servicios auxiliares se completa tarde, los equipos suelen recurrir a rutas de tuberías expuestas, zanjas subdimensionadas, conexiones temporales o cambios constructivos disruptivos. La coordinación temprana protege tanto el cronograma como la apariencia de la planta.
Utilice la planificación de distribución para proteger el mantenimiento y las operaciones seguras
Una distribución compacta de fábrica puede reducir los costes de construcción, pero una compresión excesiva genera penalizaciones operativas a largo plazo. El personal necesita un acceso seguro y repetible para inspeccionar, limpiar, reparar y sustituir componentes críticos.
Revise cada máquina principal desde la perspectiva de un técnico de mantenimiento. Pregunte cómo se alcanzarán y retirarán motores, bombas, rodamientos, cilindros, rodillos, sensores y piezas de desgaste.
Las holguras de mantenimiento deben incluir rutas de elevación y áreas de trabajo temporales, no solo la distancia mínima necesaria para que una persona se sitúe junto a una máquina durante la operación normal.
Las plataformas de acceso, escaleras, pasamanos, iluminación y puntos de bloqueo deben incorporarse al paquete de ingeniería. Adaptarlos después del arranque es más costoso y suele ser menos eficaz.
Separe las rutas peatonales de los movimientos de carretillas elevadoras, carros de transferencia y camiones siempre que sea posible. Una circulación claramente planificada reduce el riesgo de incidentes y limita las paradas no planificadas causadas por el tráfico cruzado.
El almacenamiento de productos terminados necesita cálculos realistas de espacio. Incluya el momento de liberación tras el curado, embalaje, inspección de calidad, preparación de pedidos, carriles de carga, manipulación de productos dañados y cambios estacionales de inventario.
La congestión del almacén puede convertirse en un cuello de botella pasado por alto. Incluso cuando la producción funciona correctamente, una capacidad limitada de expedición puede obligar a acumular bloques terminados y restringir el movimiento alrededor de la línea de producción.
Incorpore flexibilidad de ampliación en la primera fase
Muchas inversiones en AAC se construyen por fases porque la demanda del mercado se desarrolla gradualmente. Una buena planificación de fábricas de AAC permite que la primera línea opere eficientemente y, al mismo tiempo, preserve opciones prácticas de ampliación.
La futura ampliación no significa dejar espacio vacío sin utilizar en todas partes. Significa reservar corredores definidos, previsiones estructurales, capacidad de servicios auxiliares, flexibilidad del sistema de control y rutas de flujo de materiales para las incorporaciones planificadas.
Las áreas potenciales de ampliación incluyen moldes adicionales, autoclaves, capacidad de corte, almacenamiento de materias primas, estaciones de embalaje, espacio de almacén y capacidad de caldera. Cada opción tiene diferentes dependencias.
Por ejemplo, añadir una autoclave posteriormente puede requerir más que superficie de suelo. Puede requerir cimentaciones más resistentes, sistemas de rieles ampliados, mayor producción de vapor, lógica de manipulación revisada y distribución eléctrica adicional.
Documente los supuestos de ampliación en el diseño inicial. Sin una intención de diseño registrada, los equipos futuros pueden ocupar las rutas reservadas con almacenamiento, oficinas, servicios auxiliares o estructuras costosas de reubicar.
La dirección debe comparar el coste de las previsiones iniciales con el coste esperado de las interrupciones posteriores. Algunas disposiciones son económicas durante la construcción, pero extremadamente difíciles una vez que comienza la producción.
Controle el riesgo de puesta en marcha con un plan claro de preparación
La puesta en marcha no debe considerarse como el momento en que se encienden los equipos. Es un proceso de validación estructurado que confirma que la fábrica instalada funciona como un sistema de producción integrado.
Desarrolle una lista de verificación de preparación que cubra la finalización de obras civiles, servicios auxiliares, instalación de máquinas, lubricación, dispositivos de seguridad, señales de control, piezas de repuesto, formación, materias primas e instrumentos de prueba.
Secuencie la puesta en marcha desde las comprobaciones de equipos individuales hasta las pruebas de subsistemas, pruebas en seco, ensayos con materiales, calificación de productos y operación continua estable. Omitir etapas dificulta innecesariamente el diagnóstico de fallos.
Establezca criterios de aceptación antes de comenzar las pruebas. Estos deben cubrir producción, dimensiones del producto, densidad, resistencia a la compresión, tasa de residuos, consumo de energía, fiabilidad de la automatización y estabilidad operativa planificada.
Realice el seguimiento de defectos por causa raíz y no por departamento. Un problema de corte puede originarse en la calidad de la lechada, la preparación del molde, las condiciones de precurado, la calibración de sensores o el tiempo de transferencia.
La formación debe cubrir la operación rutinaria, la respuesta a condiciones anormales, el mantenimiento preventivo, los controles de calidad y el relevo entre turnos. La comprensión de los operadores es esencial para mantener la capacidad diseñada después de que disminuya el soporte del proveedor.
Los responsables de proyecto deben mantener un proceso final de lista de pendientes con responsables, plazos y registros de verificación. Corregir rápidamente los pequeños defectos evita que las soluciones temporales se conviertan en restricciones operativas permanentes.
Una lista de verificación práctica de planificación para proyectos de AAC
Antes de la instalación, confirme que la demanda anual, la mezcla de productos, el calendario operativo y los objetivos de producción comercializable se hayan convertido en un modelo de producción realista por hora y por lote.
Verifique que las capacidades de dosificación, moldeo, precurado, corte, autoclavado, manipulación, embalaje, almacenamiento y expedición estén equilibradas utilizando supuestos operativos efectivos en lugar de valores nominales optimistas.
Revise la logística de materias primas desde la llegada del camión hasta la dosificación. Compruebe los niveles de almacenamiento, rutas de transporte, variabilidad de materiales, requisitos de limpieza y medidas de respaldo para interrupciones de suministro.
Valide el plan de autoclaves frente a los ciclos de curado reales, picos de vapor, movimientos de transferencia, lógica de carga, previsiones de mantenimiento y cambios esperados en las dimensiones o densidad del producto.
Mantenga un registro de interfaces para las conexiones civiles, mecánicas, eléctricas, de automatización y de servicios auxiliares. Exija confirmación documentada antes de que el trabajo avance más allá del punto en que las correcciones se vuelven costosas.
Confirme que los operadores y el personal de mantenimiento puedan acceder de forma segura a cada componente crítico. Incluya en la revisión espacio de elevación, drenaje, pasarelas, puntos de aislamiento, iluminación y almacenamiento de piezas de repuesto.
Por último, defina tempranamente las previsiones de ampliación y los criterios de aceptación de puesta en marcha. Estos dos elementos ayudan a proteger la inversión tanto durante el primer arranque como a lo largo del futuro crecimiento del mercado.