¿Vale la pena el costo del embalaje automático para una planta de bloques de AAC?
El embalaje automático puede justificar su coste en una planta de bloques AAC cuando elimina un verdadero cuello de botella en los despachos, reduce las pérdidas evitables por manipulación o disminuye lo suficiente las necesidades recurrentes de mano de obra como para justificar la inversión. Resulta menos conveniente cuando los volúmenes de producción son bajos, los requisitos de embalaje cambian con frecuencia o la verdadera limitación se encuentra en otra parte de la línea.
Pensemos en una planta donde los bloques terminados se acumulan después del autoclave porque los paquetes no pueden prepararse al mismo ritmo al que salen. Añadir equipos de envoltura o flejado puede ayudar, pero solo si el transporte previo, la formación de paquetes, el espacio de almacenamiento y la manipulación para el despacho pueden sostener el mismo flujo. La decisión debe partir de medir la operación actual, no de comparar únicamente los precios de las máquinas.
Identifique las tareas que realmente necesitan automatización
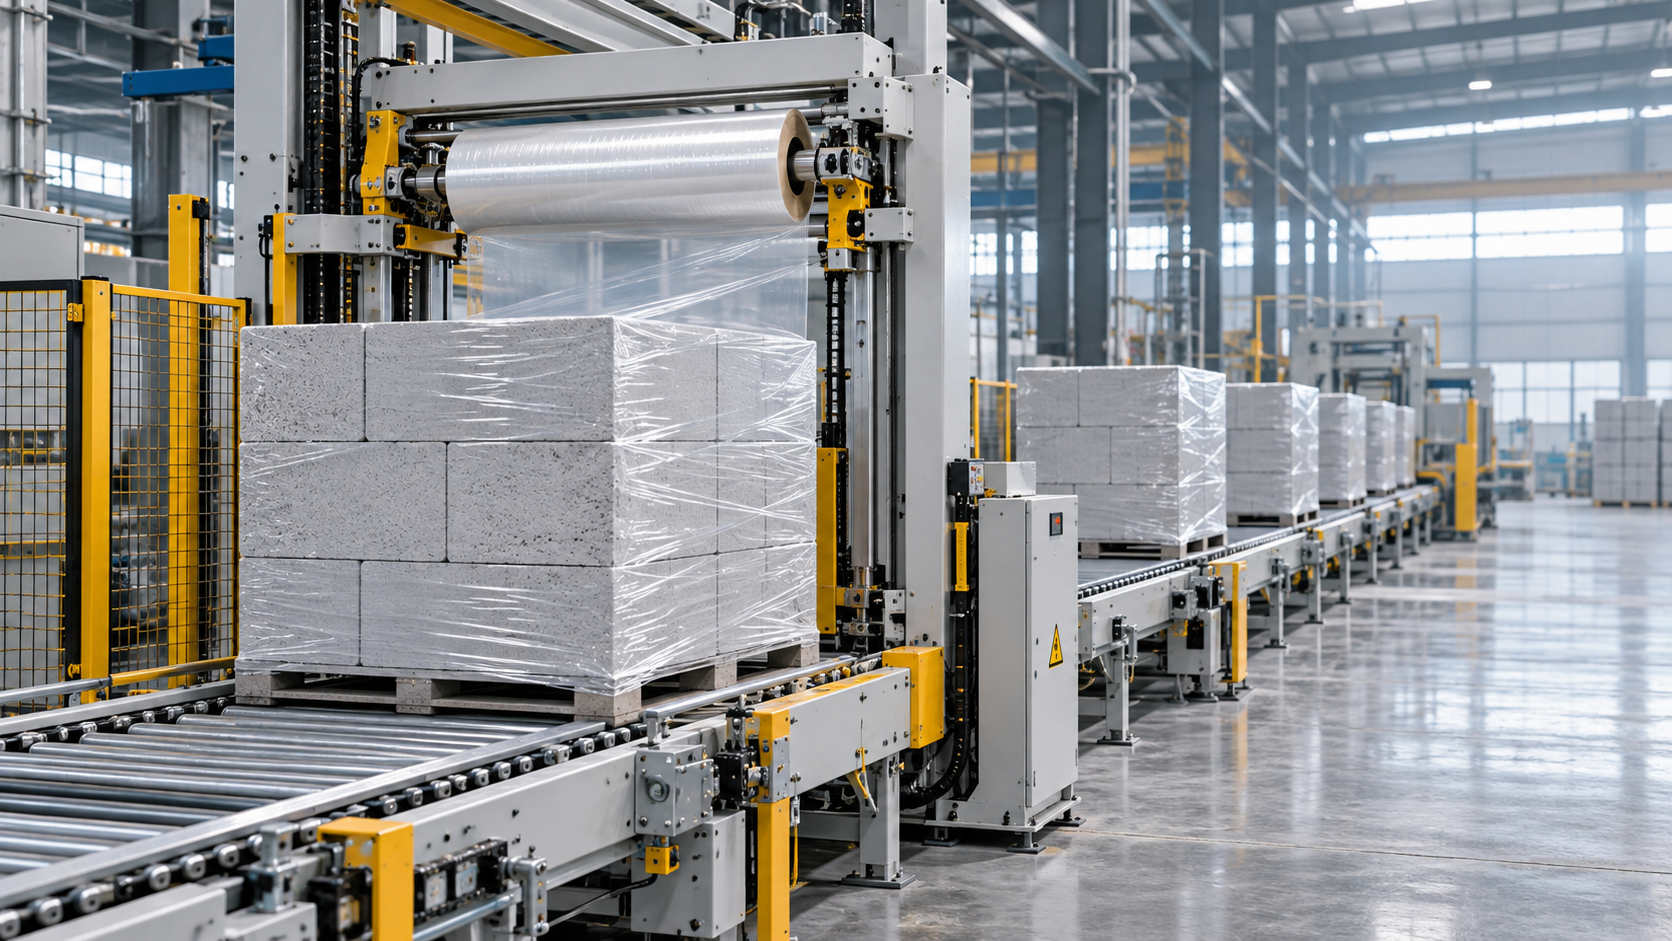
«Embalaje automático» puede describir varias configuraciones. Una planta puede necesitar una máquina que aplique film a paquetes ya formados; otra quizá necesite también agrupación automática, flejado, manipulación de palés y descarga. El alcance determina tanto la inversión como la mano de obra que seguirá siendo necesaria tras la instalación.
Trace el recorrido desde los bloques AAC terminados hasta la carga lista para el despacho. Registre dónde se separan o agrupan los bloques, dónde se incorporan los palés u otros soportes, cómo se aseguran los paquetes y cómo se trasladan las cargas terminadas al almacenamiento. Incluya las esperas y la manipulación adicional, no solo el tiempo dedicado a aplicar los materiales de embalaje. Los bloques AAC pueden dañarse por impactos, un soporte inadecuado o una sujeción excesiva; por eso, una mejora que acelere el envoltorio pero aumente las roturas no es necesariamente una mejora.
En cada operación, distinga entre el trabajo que puede eliminarse y el que simplemente se traslada a otra parte. Por ejemplo, una envolvedora automática puede reducir la aplicación manual del film, pero alguien seguirá teniendo que reponerlo, retirar los paquetes rechazados, comprobar la estabilidad de las cargas y gestionar el tránsito de carretillas elevadoras. El ahorro de mano de obra debe reflejar el plan de personal que realmente sería posible, incluidos los descansos, la supervisión y la cobertura de mantenimiento.
Adapte la capacidad de embalaje al funcionamiento de la planta
Empiece por determinar cuántos paquetes comercializables deben salir de la zona de embalaje durante un turno normal y durante los periodos de mayor descarga. La producción de AAC y la descarga de los autoclaves pueden generar llegadas irregulares, por lo que una máquina dimensionada únicamente según el promedio diario podría tener dificultades cuando varias cargas lleguen casi al mismo tiempo a la zona posterior del proceso.
Utilice una unidad común para comparar los equipos: paquetes por hora con un tamaño de paquete y unas condiciones de funcionamiento especificados. Convierta la producción de bloques en paquetes usando la cantidad real de bloques por paquete y, a continuación, compare el ritmo necesario con la capacidad del proveedor para la configuración propuesta. Pregunte si el ritmo indicado incluye la manipulación de palés, la aplicación de film, el flejado, el posicionamiento y la descarga, o si se refiere solo a un ciclo de máquina.
La velocidad nominal no equivale a una producción sostenida. Los cambios de film, la reposición de flejes, los problemas de alineación, los cambios de producto y la limpieza programada consumen tiempo. Una evaluación práctica debe tener en cuenta estas interrupciones y el tiempo necesario para reiniciar de forma segura después de una parada. Una zona de acumulación puede ayudar a absorber fluctuaciones breves, pero requiere suficiente espacio en el suelo y un sistema controlado que evite que los paquetes choquen entre sí.
La misma distinción es importante al comparar preguntas sobre la producción de materiales de construcción. No es posible responder de forma fiable a «¿Cuántas tejas de hormigón puede producir una máquina al día?» basándose solo en el nombre de la máquina; también importan la velocidad del ciclo, la configuración del producto, las horas de funcionamiento y los tiempos de inactividad. Del mismo modo, la capacidad de embalaje de AAC debe evaluarse en función de los paquetes terminados y del patrón de funcionamiento real de la planta, no de una cifra de producción ajena al proceso.
Calcule la inversión con criterios comparables
El presupuesto de compra es solo una parte del coste. Compare los sistemas actual y propuesto durante el mismo periodo, utilizando cifras de su planta y un alcance del equipo claramente definido. Incluya los costes que podrían no estar contemplados en el presupuesto del proveedor de embalaje:
- Equipo, instalación, puesta en marcha, transporte y modificaciones necesarias en las instalaciones.
- Transportadores, posicionamiento de paquetes, resguardos, trabajos eléctricos y conexiones con los controles existentes.
- Materiales de embalaje, palés u otros soportes, electricidad, aire comprimido cuando sea necesario y eliminación de residuos.
- Repuestos, mantenimiento preventivo, formación de operarios e interrupciones de producción previstas durante la transición.
- Mano de obra residual para reponer consumibles, resolver fallos, realizar controles de calidad y trasladar los paquetes terminados.
A continuación, estime los beneficios anuales utilizando solo los costes que cambiarían. Estos pueden incluir una menor inversión en mano de obra para el embalaje, un menor consumo de film o flejes, menos daños en bloques comercializables, menos manipulación adicional o una contribución adicional derivada de la producción que la planta realmente pueda vender y despachar. No contabilice la mayor capacidad teórica de la máquina como ingresos si el proceso previo, el patio de almacenamiento o la demanda del mercado no pueden respaldarla.
El periodo de recuperación simple se calcula dividiendo la inversión total instalada entre el beneficio neto anual. El beneficio neto anual es el coste evitado y cualquier contribución adicional debidamente justificada, menos los nuevos costes anuales de funcionamiento y mantenimiento. Para una comparación financiera más completa, incluya la financiación, los impuestos, la vida útil del activo y el valor temporal del dinero, de acuerdo con el método contable de la planta. El periodo de recuperación simple es útil para una evaluación preliminar, pero no describe el rendimiento total durante la vida útil del equipo.
Ponga a prueba los supuestos que podrían cambiar el resultado
Realice el cálculo con más de un escenario operativo. Utilice el volumen de producción esperado y luego evalúe un volumen menor y una puesta en marcha más lenta. Repita el cálculo con un ahorro de mano de obra más conservador o un mayor consumo de consumibles. Si la inversión solo parece atractiva cuando todos los supuestos son favorables, el proyecto entraña más riesgos de los que sugiere una única cifra de recuperación.
Sea prudente al calcular el ahorro por daños. Registre la cantidad y el tipo de bloques dañados, dónde se detectaron los daños y si su causa puede atribuirse razonablemente al embalaje o a la manipulación posterior. No atribuya a una nueva envolvedora las roturas producidas en etapas anteriores. Del mismo modo, un embalaje más resistente puede reducir las pérdidas durante el transporte y, a la vez, aumentar el consumo de film o flejes; ambos efectos deben incluirse en la comparación.
Elija el nivel de automatización que se ajuste a la limitación
Una configuración semiautomática puede ser suficiente cuando los volúmenes de paquetes son moderados, los formatos de producto varían o los trabajadores tienen otras tareas que no pueden eliminarse. Puede reducir una tarea físicamente repetitiva sin exigir que la planta automatice todos los traslados. Su limitación es que la producción y la uniformidad aún pueden depender mucho de la disponibilidad de los operarios.
La automatización más amplia resulta más fácil de justificar cuando la zona de embalaje funciona durante periodos prolongados, los formatos de los paquetes son relativamente uniformes y la manipulación posterior limita repetidamente la producción. El posicionamiento, la sujeción y la descarga automáticos de paquetes pueden reducir la intervención manual, pero el equipo necesita una alimentación fiable y una ruta despejada para los paquetes terminados. Una estación totalmente automatizada situada entre transportadores poco fiables y un patio congestionado puede limitarse a trasladar la cola de espera.
También existe la opción de avanzar por etapas: preparar la disposición y los controles para una ampliación posterior y automatizar primero la operación más restrictiva. Antes de optar por esta vía, determine qué componentes pueden reutilizarse, qué interfaces necesitarán los equipos futuros y si una actualización posterior interrumpiría la producción o exigiría reconstruir la instalación inicial.
Proteja los bloques sin embalarlos en exceso
El método de embalaje adecuado depende de las dimensiones de los bloques, la geometría del paquete, las condiciones de almacenamiento, los equipos de manipulación, la distancia de transporte y los requisitos del cliente. El film, los flejes, las protecciones de esquina y los palés u otros soportes cumplen funciones distintas. Un paquete envuelto no es automáticamente lo bastante estable para cualquier método de elevación o transporte, y una tensión excesiva de los flejes o puntos de contacto mal situados pueden dañar el producto.
Compruebe si el sistema propuesto puede adaptarse a toda la gama de tamaños de bloque y alturas de paquete. Revise cómo se seleccionan las recetas, cómo se ajustan las guías o abrazaderas y si un operario puede verificar los ajustes antes de introducir en la máquina un nuevo formato. Los ajustes manuales frecuentes pueden anular parte del aumento de productividad previsto, especialmente cuando los pedidos incluyen lotes pequeños.
Acuerde las condiciones requeridas para el paquete terminado antes de seleccionar el equipo. Una muestra de aceptación útil debe definir las dimensiones del paquete, la estabilidad, la colocación de los flejes o el film, la identificación y los daños visibles en el producto. Si se requiere protección contra las condiciones meteorológicas, especifique las condiciones previstas de almacenamiento y exposición, en lugar de dar por sentado que cualquier configuración de film ofrecerá una protección completa.
Compruebe la integración antes de aprobar el proyecto
Los planos de distribución deben mostrar más que el espacio ocupado por la máquina. Reserve espacio para los transportadores de entrada y salida, el acceso a las bobinas de film o fleje, las aberturas de mantenimiento, los pasillos seguros, la circulación de carretillas elevadoras y el espacio necesario para retirar un paquete dañado. Compruebe que las cargas sobre el suelo y los requisitos de servicios se ajusten a las condiciones de las instalaciones. Se debe poder acceder a cualquier zona de acumulación sin situar a los trabajadores en la trayectoria de los equipos en movimiento.
La integración de los controles merece la misma atención. Determine qué ocurre cuando se detiene la envolvedora: si el transportador anterior se detiene automáticamente, dónde esperan los paquetes acumulados y cómo se reinicia la línea. Defina las señales que se intercambiarán con los equipos existentes y quién será responsable de resolver los fallos de interfaz. Confirme que los resguardos, los enclavamientos, las paradas de emergencia y las condiciones de acceso seguro sean adecuados para toda la instalación, no solo para cada máquina por separado.
Pida a los proveedores que especifiquen el rendimiento propuesto en función de sus propios requisitos de producto y funcionamiento. Los criterios de aceptación pueden abarcar el ritmo de paquetes en condiciones definidas, los daños aceptables, la aplicación de consumibles, el procedimiento de cambio de formato y la gestión de fallos. Indique qué bloques, soportes, film, flejes, operarios y servicios estarán disponibles para las pruebas; de lo contrario, las partes podrían interpretar de manera distinta lo que constituye una demostración satisfactoria.
Cuándo conviene aplazar la compra
Aplace una inversión importante en embalaje si los registros de producción aún no muestran que el embalaje sea una limitación o si la planta se detiene con frecuencia en etapas anteriores. Resolver atascos en los traslados, mejorar la presentación de los paquetes o reorganizar la zona de despacho puede aportar un valor más inmediato. Del mismo modo, si se prevé cambiar las dimensiones de los bloques o el formato de los paquetes, conviene confirmar las especificaciones futuras antes de pedir equipos de configuración fija.
Cuando se haya demostrado que el embalaje limita los envíos, base la decisión en el alcance mínimo que resuelva esa limitación y en una justificación financiera que siga siendo aceptable con supuestos conservadores. La propuesta más sólida no es necesariamente la máquina más rápida; es la que puede producir paquetes estables y comercializables al ritmo requerido, adaptándose a las condiciones reales de mano de obra, mantenimiento y despacho de la planta.
Recomendar
 12-11-2026
¿Cuánto cuesta un equipo de molienda de arena para AAC?
¿Vale la pena el costo del envasado automático para una planta de bloques de AAC? Analice el periodo de recuperación, compare los costos de los equipos de molienda de arena para AAC y planifique una inversión más inteligente.
- 12-11-2026
¿Vale la pena el costo del embalaje automático para una planta de bloques de AAC?
¿Cuántas tejas de hormigón puede producir una máquina al día? Descubra cómo las tasas reales de producción y el análisis del retorno de la inversión orientan la inversión en embalaje para AAC.
- 11-11-2026
¿Cuántas tejas de hormigón puede producir una máquina al día?
¿Puede una sola máquina de corte trabajar con paneles AAC de distintos tamaños? Descubra la respuesta y aprenda a calcular una producción diaria realista de tejas de hormigón.