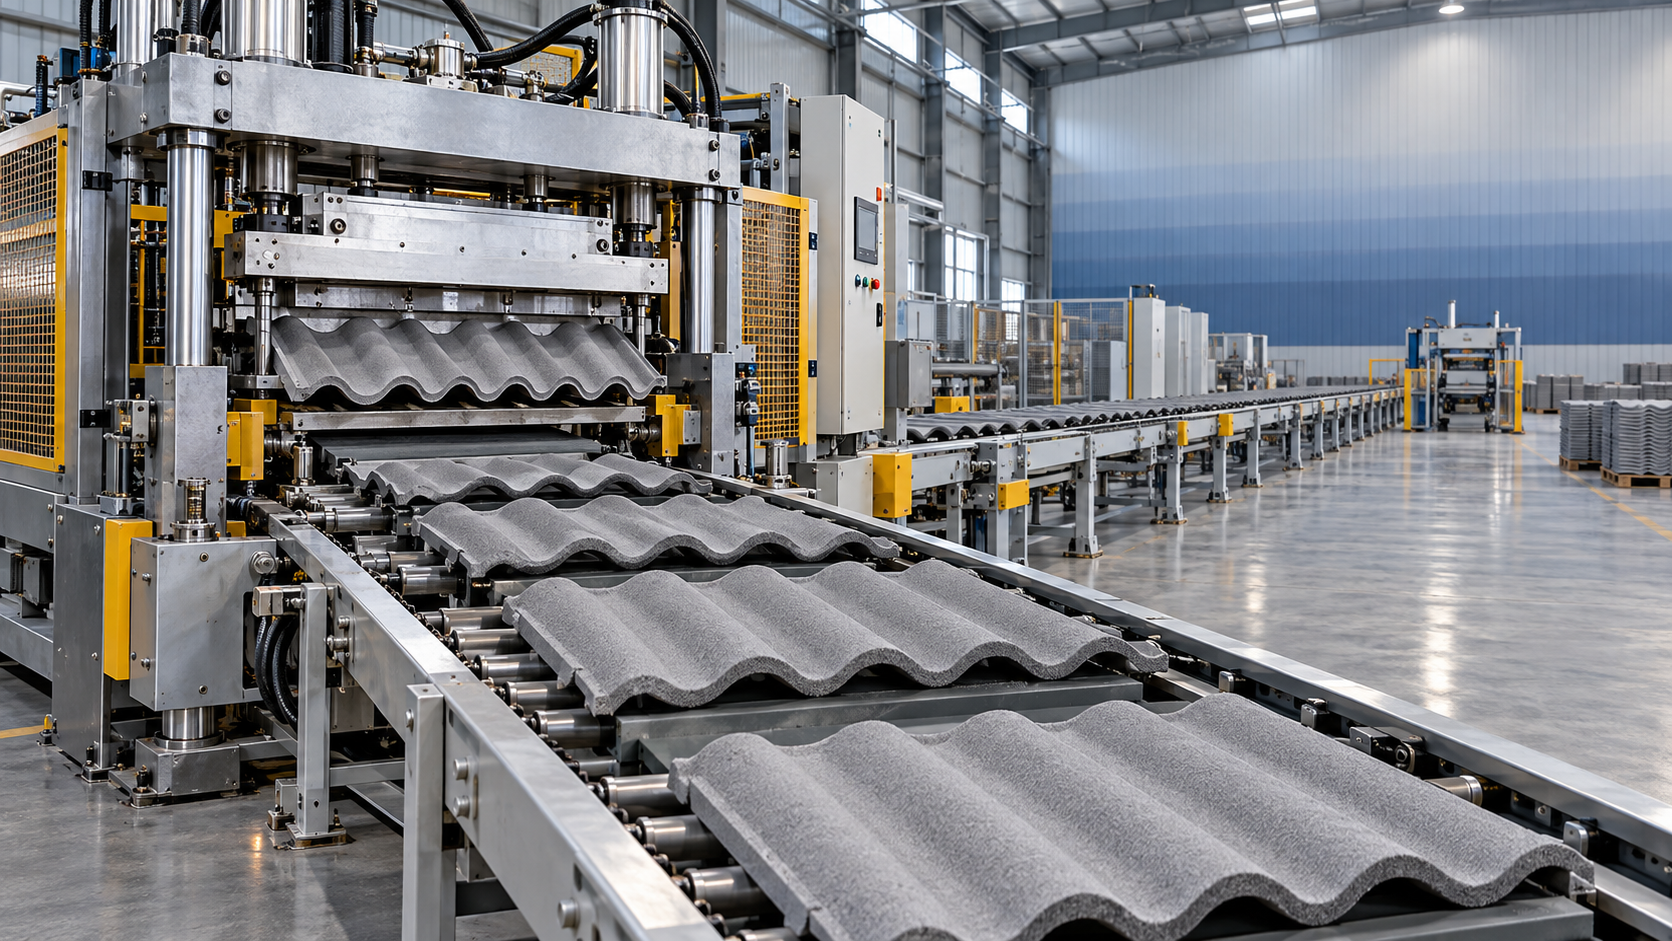
¿Cuántas tejas de hormigón puede producir una máquina al día?
La producción diaria de una máquina para fabricar tejas de hormigón se calcula multiplicando su ritmo de producción por el tiempo que realmente está en funcionamiento y ajustando después el resultado según las tejas rechazadas. No existe una cifra diaria única que se aplique a todas las máquinas: el resultado depende del perfil de la teja, el horario de funcionamiento, las interrupciones y el rendimiento de calidad. La capacidad horaria indicada por un proveedor es un punto de partida útil, pero no debe considerarse automáticamente como producción terminada y comercializable.
Esta distinción es importante cuando una fábrica debe planificar pedidos, espacio de curado y personal en función de una cantidad prometida. Una máquina capaz de moldear el número de tejas requerido durante un funcionamiento ininterrumpido puede quedarse corta tras los cambios de configuración, la limpieza, los retrasos en el suministro de materiales y las pérdidas de calidad. Por tanto, la pregunta práctica no es solo «¿A qué velocidad puede funcionar?», sino «¿Cuántas tejas aceptables puede entregar todo el proceso durante la jornada prevista?»
Empiece con un ritmo adecuado para la teja
La capacidad de una máquina suele expresarse en tejas por hora, por turno o por día. Antes de comparar cifras, averigüe qué incluye cada una. El ritmo indicado para un perfil de teja puede no ser aplicable a otro tamaño, grosor o forma. Del mismo modo, es difícil interpretar una capacidad diaria si el proveedor no especifica cuántas horas de funcionamiento contempla y si presupone un funcionamiento continuo.
Pregunte si la cifra indicada corresponde a las tejas moldeadas en la máquina, a las tejas trasladadas a curado o a las tejas terminadas que han superado la inspección. Se trata de distintos puntos de recuento. La producción moldeada puede incluir piezas dañadas o fuera de especificación que nunca llegarán a ser existencias comercializables.
Compruebe también si la capacidad corresponde únicamente a la máquina o a toda una línea de producción. El equipo de conformado puede alcanzar cierta velocidad, pero no es posible mantener esa producción si la mezcladora, los transportadores de tejas, los equipos de manipulación o las estaciones posteriores no pueden seguir el ritmo. Una oferta útil especifica los equipos incluidos y las condiciones en las que se puede alcanzar el ritmo indicado.
Calcule una estimación diaria realista
Utilice el siguiente método si conoce la capacidad de la máquina y el horario de funcionamiento previsto:
- Confirme la producción horaria nominal para el perfil de teja y la configuración de máquina previstos.
- Determine las horas de producción programadas para el día, excluyendo los periodos en que la línea no deba funcionar.
- Estime el tiempo real de funcionamiento restando las paradas previstas durante ese horario, por ejemplo, para limpieza, ajustes e interrupciones en el suministro de materiales.
- Multiplique el ritmo horario por el tiempo de funcionamiento, teniendo en cuenta cualquier velocidad sostenida inferior a la nominal.
- Reste los rechazos previstos para estimar las tejas aceptables, en lugar del total de piezas moldeadas.
Como ejemplo ilustrativo, supongamos que una máquina tiene una capacidad nominal de 1,000 tejas por hora para el perfil especificado. La línea está programada para funcionar ocho horas, pero se detiene una hora en total. Si durante el tiempo de funcionamiento opera, en promedio, al 90% de la velocidad nominal y el 95% de las tejas moldeadas supera la inspección, la estimación sería:
1,000 × 7 × 0.90 × 0.95 = 5,985 tejas aceptables por día.
Estas cifras son supuestos utilizados para mostrar el cálculo, no afirmaciones sobre una máquina en particular. El factor del 90% representa la reducción de velocidad durante las siete horas de funcionamiento; no incluye la hora ya descontada como tiempo de inactividad. Mantener estas pérdidas separadas evita contar dos veces la misma interrupción.
Cuando no se dispone de registros de funcionamiento fiables, calcule un intervalo utilizando distintos supuestos e identifique cuáles influyen más en el resultado. Una vez iniciada la producción, sustituya las estimaciones por las horas reales de funcionamiento, el ritmo medio de operación y el recuento real de rechazos. No se debe utilizar un único día excepcionalmente fluido como base para comprometer entregas a largo plazo.
No confunda la producción de la máquina con las tejas listas para su expedición
Por lo general, las tejas de hormigón necesitan curarse y manipularse posteriormente antes de considerarse existencias terminadas. La cantidad moldeada hoy no es necesariamente la cantidad disponible para su envío hoy, especialmente durante la puesta en marcha o cuando el proceso de curado aún no ha completado un ciclo de producción.
Para planificar, registre al menos dos cantidades: las tejas moldeadas durante el día y las tejas aceptables liberadas tras el curado y la inspección requeridos. Si la línea puede moldear tejas más rápido de lo que la capacidad de curado disponible puede recibirlas, tarde o temprano habrá que ralentizar o detener la producción, aunque la máquina de conformado pueda producir más.
Dónde suele perderse capacidad diaria
Preparación de materiales. La máquina de conformado necesita un suministro constante de hormigón con propiedades adecuadas para la teja y el proceso. Las interrupciones en la dosificación o las variaciones en la mezcla pueden obligar a los operarios a ralentizar la producción, ajustar los parámetros o rechazar tejas. Confirme que la mezcla y el suministro de materiales puedan mantener el ritmo de conformado durante todo el turno, no solo durante una demostración breve.
Perfil de la teja y cambios de configuración. Los distintos perfiles pueden requerir ajustes, herramientas o métodos de manipulación diferentes. Una jornada de producción repartida entre varios diseños puede producir menos tejas que una jornada dedicada a un solo perfil, ya que la configuración y la inspección de las primeras piezas consumen tiempo. Pregunte al proveedor del equipo qué componentes deben cambiarse y si la producción propuesta presupone una única serie ininterrumpida.
Transportadores, palés y flujo de retorno. Algunos procesos dependen de moldes, palés o transportadores que acompañan a las tejas durante parte de la producción. Su disponibilidad puede limitar la línea incluso cuando la estación de conformado está lista para funcionar. La cantidad necesaria depende del proceso, del ciclo de manipulación y del tiempo que tardan los elementos en poder reutilizarse. Confirme el sistema completo de circulación en lugar de dar por sentado que bastará con una pequeña reserva.
Curado y manipulación. Las tejas recién moldeadas deben trasladarse sin dañarlas y mantenerse en las condiciones que requiera el proceso de producción. La falta de espacio, los retrasos en el traslado o los daños durante la manipulación pueden reducir la producción aprovechable. Registre por separado los daños de manipulación y los defectos de conformado para que las medidas correctivas se apliquen a la etapa adecuada.
Personal y paradas rutinarias. La cuestión pertinente es si cada estación puede ser atendida cuando sea necesario. Una línea puede perder producción mientras espera materiales, transportadores, inspección o la retirada de piezas terminadas. El mantenimiento programado y la limpieza también deben figurar en el plan de capacidad; asignar a la producción cada minuto programado da lugar a una cifra poco realista.
Identifique el cuello de botella antes de elegir una máquina más grande
Un ritmo de conformado más alto solo aumenta la producción diaria si el resto de la línea puede absorberlo. Trace la secuencia prevista, desde la preparación de materiales hasta el conformado, el traslado, el curado, la inspección y el embalaje. Para cada etapa, registre su ritmo sostenible en la misma unidad, por ejemplo, tejas por hora, e indique cuándo está disponible.
La etapa más lenta durante el periodo pertinente determina el límite práctico. Por ejemplo, si la máquina de conformado puede producir más rápido de lo que se pueden trasladar las tejas a curado, una máquina de mayor capacidad podría generar congestión en vez de más tejas terminadas. A la inversa, una zona de curado puede tener espacio suficiente y, aun así, estar infrautilizada si la preparación de materiales no puede abastecer la máquina de forma constante.
Las capacidades deben compararse en periodos equivalentes. La capacidad de una mezcladora expresada por lote debe convertirse teniendo en cuenta el ciclo completo del lote, incluida la carga y la descarga. La capacidad de manipulación debe incluir el trayecto de retorno y las interrupciones normales, no solo el movimiento más rápido observado. Si se producen distintos diseños de teja en la misma línea, repita la evaluación para cada diseño y para la combinación de producción prevista.
Convierta un objetivo diario de ventas en un requisito de equipo
Parta del número de tejas aceptables necesarias al día. Divida ese objetivo por el rendimiento de calidad previsto para determinar cuántas tejas deben moldearse. A continuación, divida esa cantidad por las horas de funcionamiento disponibles y el factor de velocidad de operación previsto para determinar la capacidad horaria nominal necesaria.
Con los supuestos ilustrativos anteriores, un objetivo de 5,985 tejas aceptables, un rendimiento del 95%, siete horas de funcionamiento y un factor de velocidad de operación del 90% requieren una capacidad nominal de 1,000 tejas por hora. Si cambia cualquiera de los supuestos, también cambia la capacidad requerida. Un turno más corto o un rendimiento menor no pueden compensarse utilizando la capacidad nominal original en el cálculo.
Incluya las interrupciones normales de producción en el plan, pero trate por separado los sucesos excepcionales. Los cambios de perfil previstos, la limpieza diaria y la reposición rutinaria de materiales forman parte del horario de funcionamiento. Es preferible considerar una avería grave del equipo por separado como un riesgo para la continuidad, en lugar de ocultarla en un porcentaje de eficiencia sin explicación. Así, resulta más fácil revisar y mejorar la estimación.
Preguntas que conviene resolver al comparar ofertas
Solicite información sobre la capacidad para las dimensiones y el perfil exactos de las tejas que se prevé producir. Una comparación útil también debe incluir:
- Las horas de funcionamiento presupuestas en cualquier cifra de producción diaria y si se incluyen las pausas, la limpieza o los cambios de configuración.
- La velocidad nominal de conformado y la velocidad sostenible prevista en las condiciones de producción propuestas.
- El alcance y la capacidad de los equipos de mezcla, traslado, curado, manipulación y embalaje incluidos en la oferta.
- Las herramientas, los transportadores o los palés necesarios para cada diseño de teja, incluidas las cantidades previstas para un funcionamiento continuo.
- El punto de inspección utilizado para definir la producción aceptable y el método de recuento de rechazos.
- Los servicios, el personal y las condiciones de suministro de materiales necesarios para operar la configuración propuesta.
Pida a los proveedores que indiquen qué cifras son capacidades nominales de los equipos y cuáles son proyecciones basadas en supuestos. Si una oferta indica el total de tejas moldeadas y otra, las tejas terminadas tras la inspección, conviértalas a una misma base antes de compararlas. Una cifra principal menor puede deberse simplemente a un criterio de recuento más restrictivo o a una jornada de funcionamiento más corta.
Mantenga separadas las capacidades de producción de tejas para tejado y de corte de AAC
Los compradores que evalúan más de un proceso de materiales de construcción también pueden preguntar: «¿Puede una máquina de corte manejar distintos tamaños de paneles de AAC?». Según su diseño, una máquina de corte puede admitir una variedad de dimensiones de panel mediante ajustes o herramientas regulables, pero es necesario confirmar las dimensiones compatibles y los requisitos de cambio de configuración para la máquina específica.
Esa respuesta no determina la capacidad de producción de tejas de hormigón para tejado. El corte de AAC y el conformado de tejas para tejado utilizan materiales, procesos y medidas de producción distintos. Para cualquiera de las dos compras, especifique las dimensiones del producto previsto y solicite la capacidad correspondiente a la etapa pertinente; no extrapole la cifra de producción de un proceso al otro.
Mida la producción tras la instalación
Una vez que la línea esté en funcionamiento, registre las horas programadas, las horas reales de funcionamiento, las piezas moldeadas y las piezas aceptadas para cada perfil de teja. Anote la duración y el motivo de cada parada importante. Estos registros permiten determinar si la producción insuficiente se debe a una velocidad reducida, a tiempo perdido o a rechazos: tres problemas que requieren respuestas diferentes.
Compare los resultados de jornadas de producción representativas en lugar de basarse en un único turno. Si la máquina alcanza el ritmo de conformado previsto, pero la producción aceptable sigue siendo baja, revise los registros de defectos y manipulación antes de aumentar la velocidad. Si la producción disminuye porque no hay transportadores o espacio de curado disponibles, resuelva primero esa limitación. La cifra de capacidad diaria es útil cuando identifica la etapa que puede mejorarse, no simplemente el número más alto de una ficha técnica.
Siguiente:No hay más contenido
Recomendar
 11-11-2026
¿Cuántas tejas de hormigón puede producir una máquina al día?
¿Puede una sola máquina de corte trabajar con paneles AAC de distintos tamaños? Descubra la respuesta y aprenda a calcular una producción diaria realista de tejas de hormigón.
- 11-11-2026
¿Puede una máquina de corte manejar diferentes tamaños de paneles AAC?
¿Cómo elegir la capacidad adecuada para una mezcladora de lechada AAC? Descubra los factores de dimensionamiento y cómo la capacidad de la mezcladora permite una producción flexible de paneles AAC.
- 10-11-2026
¿En qué se diferencian las líneas de producción de AAC semiautomáticas y totalmente automáticas?
¿Qué diferencias hay entre una línea de producción de AAC semiautomática y una totalmente automática? Compare los costos, la capacidad, la mano de obra y el mantenimiento para elegir la solución adecuada para su planta.