¿En qué se diferencian las líneas de producción de AAC semiautomáticas y totalmente automáticas?
¿Cómo se compara una línea semiautomática de AAC con una totalmente automática? La respuesta depende de sus objetivos de producción, la disponibilidad de mano de obra, el presupuesto y los planes de crecimiento. Aunque los sistemas semiautomáticos suelen tener un menor costo inicial, las líneas totalmente automáticas pueden reducir la manipulación manual y permitir una producción de gran volumen más uniforme. Este artículo compara ambos enfoques en función de factores clave para ayudarle a elegir una línea de producción de hormigón celular curado en autoclave (AAC) que se adapte a sus necesidades operativas.
La diferencia está en las transferencias, no en el proceso de AAC
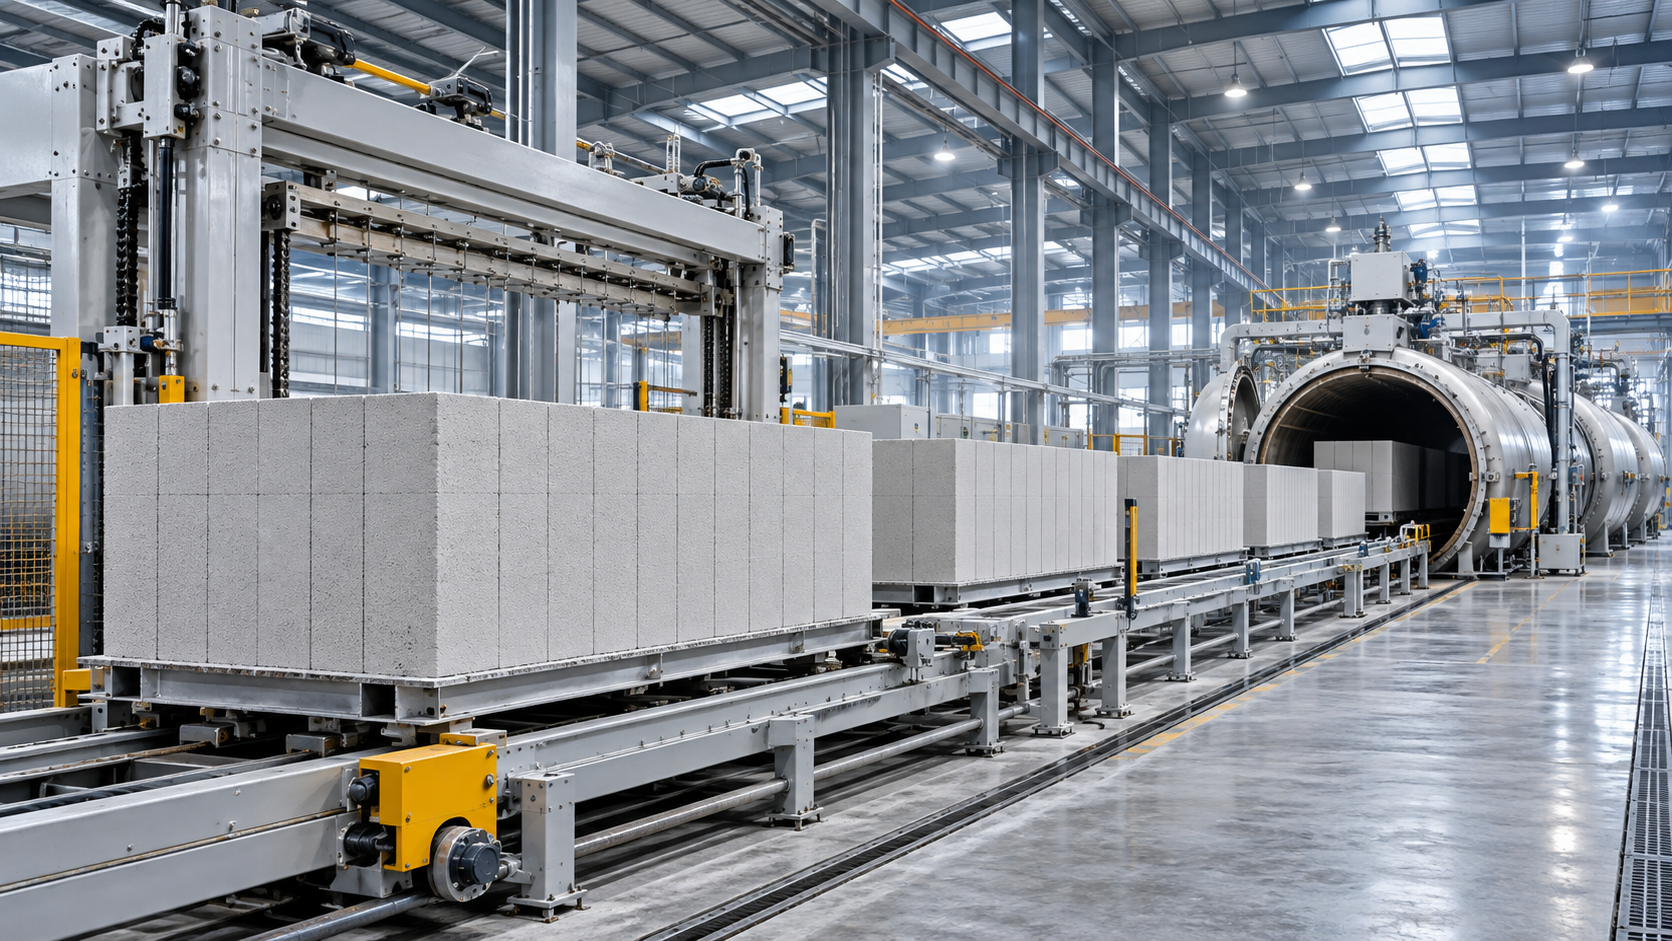
Ambos tipos de línea siguen la misma ruta de producción básica. Las materias primas se preparan y dosifican, la lechada se mezcla y se vierte en moldes, y el material se expande y adquiere la resistencia suficiente para el corte. A continuación, los bloques cortados se curan con vapor en autoclaves, antes de separar, inspeccionar y embalar los productos terminados.
La diferencia radica en cuánto de esta secuencia se controla y se mueve automáticamente. Una línea semiautomática de AAC puede utilizar pesaje automatizado y una máquina de corte motorizada, y depender más de los operarios para manipular los moldes, mover las grúas, cargar los autoclaves o embalar los bloques terminados. Por lo general, una línea totalmente automática integra más de estos movimientos mediante controles programados, sensores y transportadores.
Estas denominaciones no corresponden a listas de equipos estandarizadas. La propuesta «totalmente automática» de un proveedor aún podría requerir inspección manual, conducción de carretillas elevadoras o flejado. Otro proveedor podría incluir el embalaje automático, pero excluir la alimentación de materias primas del alcance cotizado. Antes de comparar precios, solicite una descripción de cada estación.
Cómo cambia la jornada de trabajo con la automatización
En una planta semiautomática, los operarios suelen coordinar los puntos de transferencia: colocar un molde en posición, comprobar si un bloque está listo para el corte u organizar el material curado para su embalaje. Esto puede funcionar bien cuando el volumen de producción es moderado y el equipo tiene tiempo para responder a las variaciones del proceso. También significa que la producción depende más directamente de la disponibilidad de los operarios y de la coordinación entre turnos.
Una línea muy automatizada reduce algunas de estas intervenciones repetitivas. Las secuencias de dosificación, los ciclos de corte y las transferencias de material pueden vincularse para que la siguiente operación comience cuando las condiciones del equipo y de seguridad lo permitan. Esto puede hacer que el flujo de producción sea más predecible, especialmente durante turnos largos.
Sin embargo, la automatización no elimina la necesidad de personal cualificado. Sigue siendo necesario gestionar las recetas, inspeccionar los alambres de corte, supervisar los sistemas de vapor, diagnosticar averías y mantener los sensores. Puede ser posible trabajar con un equipo operativo más reducido, pero el equipo de mantenimiento necesitará una combinación de habilidades distinta. Antes de decidir el modelo de dotación de personal, pregunte al proveedor qué tareas siguen siendo manuales y qué formación se incluye.
Las afirmaciones sobre capacidad deben respaldarse con un programa de producción
Un mezclador o una máquina de corte rápidos no garantizan que toda la planta sea rápida. La producción de AAC es un proceso interconectado, y el volumen producido está limitado por las etapas más largas o con menor capacidad disponible. Estas pueden incluir el espacio de precurado, la circulación de moldes, la disponibilidad de autoclaves, la capacidad de la caldera y la manipulación de los bloques terminados.
Por ejemplo, la incorporación de la manipulación automática de moldes puede acortar los tiempos de transferencia, pero no compensará una capacidad insuficiente de autoclaves. Del mismo modo, una línea de corte automática puede quedar inactiva si los bloques aún no han alcanzado la resistencia adecuada para el corte. La cuestión práctica no es simplemente cuántos metros cúbicos puede procesar una máquina, sino cuánto producto comercializable puede producir la planta completa con un programa de funcionamiento acordado.
Al revisar una propuesta, determine si la capacidad indicada se refiere al rendimiento nominal de la máquina, a la producción anual calculada sobre unos días de funcionamiento supuestos o al volumen de producto comercializable previsto una vez descontados los tiempos de inactividad y las pérdidas. Confirme las dimensiones de producto, el rango de densidad, el patrón de turnos y el ciclo de curado considerados. Sin estas condiciones, dos cifras de capacidad podrían no ser comparables.
Precio inicial frente al costo de funcionamiento de la planta
Por lo general, una configuración semiautomática cuesta menos porque puede incluir menos dispositivos de manipulación automatizados, sensores y sistemas de control. Para un productor nuevo con una demanda incierta, este menor compromiso inicial puede ser una opción sensata. Deja más margen presupuestario para el edificio, los servicios, el capital circulante y los ajustes inevitables durante la puesta en marcha.
Por lo general, una línea totalmente automática requiere una inversión inicial mayor. Su rentabilidad depende de que el equipo se utilice lo suficiente para recuperar esa diferencia. La reducción de la manipulación manual puede disminuir los requisitos de mano de obra por unidad de producción, pero el ahorro depende de los salarios locales, la dotación real de personal, los costos de mantenimiento y el volumen de producción.
Compare los costos totales del proyecto, no solo los precios de los equipos. Es posible que los autoclaves, la generación de vapor, el suministro eléctrico, el tratamiento del agua, los cimientos, las grúas, la recogida de polvo, la instalación y la formación de los operarios se coticen por separado. Los costos de transporte e importación también dependen de la ubicación del proyecto y de las condiciones del contrato.
Un cálculo útil consiste en dividir la inversión adicional en automatización por el ahorro neto anual estimado en los costos operativos. Utilice el resultado como herramienta de evaluación preliminar, no como garantía de recuperación de la inversión: la cifra es sensible al nivel de utilización, los salarios, los tiempos de inactividad y el costo de financiación. Si se prevé que la planta funcione bastante por debajo de su capacidad durante varios años, podría llevar más tiempo justificar una configuración muy automatizada.
La uniformidad depende tanto del control del proceso como de la maquinaria
La dosificación automática y los movimientos de corte repetibles pueden reducir algunas fuentes de variación. Esto es importante cuando un productor necesita dimensiones uniformes o suministra a clientes con requisitos estrictos de instalación. Una menor manipulación manual también puede reducir las posibilidades de dañar los bloques verdes, que son frágiles, antes del curado.
Sin embargo, un sistema de control no puede compensar indefinidamente una granulometría irregular de la arena, una humedad variable de las materias primas, una mezcla inadecuada o prácticas de curado deficientes. Los operarios deben seguir comprobando el material que entra en el proceso y los bloques terminados que salen de él. Por ejemplo, cortar en una etapa inadecuada de resistencia en verde puede causar daños incluso en una línea sofisticada.
Por tanto, la calidad del producto debe abordarse mediante un plan de control integral: análisis de materias primas, ajuste de recetas, calibración de los dispositivos de medición, mantenimiento de los alambres de corte, registros de curado e inspección del producto terminado. Deben confirmarse las especificaciones del producto pertinentes y los requisitos locales del mercado previsto; la automatización por sí sola no demuestra el cumplimiento.
Mantenimiento y tiempo de inactividad: dos tipos de exposición
Los equipos semiautomáticos pueden ser más fáciles de diagnosticar y reparar para un equipo mecánico local con experiencia, especialmente si el diseño utiliza menos controles integrados. A cambio, dependen más de las personas en los puntos de transferencia. Las ausencias, la manipulación irregular o la coordinación lenta pueden interrumpir el programa incluso cuando las máquinas están disponibles.
Una línea totalmente automática incorpora componentes como sensores, accionamientos, controles programables y enlaces de comunicación. Una avería en una parte de una secuencia integrada puede detener los equipos posteriores hasta que se resuelva el problema. Esto no significa que la automatización sea poco fiable, pero hace que el acceso a herramientas de diagnóstico, las piezas de repuesto y el soporte técnico sean más importantes.
Antes de firmar, solicite una lista recomendada de piezas de repuesto, la documentación del sistema de control y una explicación clara del soporte remoto y presencial. Compruebe qué componentes se pueden adquirir localmente, quién es el propietario de las copias de seguridad de los programas y si se formará al personal de mantenimiento para diagnosticar averías habituales. Pregunte también cómo se puede restablecer la línea de forma segura después de un corte de suministro eléctrico o una parada de emergencia.
Elegir para hoy sin limitar las opciones de mañana
Conviene considerar una línea semiautomática cuando la demanda aún está desarrollándose, el capital es limitado y se dispone de un equipo operativo fiable. También puede ser adecuada para un proyecto que prioriza un mantenimiento sencillo frente a la mínima necesidad posible de mano de obra. El riesgo es adquirir una capacidad insuficiente o no dejar una vía práctica para ampliarla cuando aumenten los pedidos.
Una línea totalmente automática es más fácil de justificar cuando la demanda está consolidada, la planta funcionará de forma constante y el propietario puede dar soporte a un sistema de control más integrado. Merece especial consideración cuando resulta difícil contratar personal para la manipulación manual repetitiva o cuando se prioriza un flujo fiable entre turnos. Aun así, automatizar por completo todas las estaciones no es necesariamente la mejor inversión; algunos compradores podrían obtener mayores beneficios automatizando un cuello de botella específico.
Un proyecto por fases puede ser una solución intermedia viable, siempre que la ampliación se planifique desde el principio. Reserve espacio para moldes adicionales, equipos de manipulación o autoclaves, cuando corresponda, y compruebe si los cimientos, los servicios y las interfaces de control pueden admitirlos. Adaptar la instalación a un espacio saturado o a un sistema de vapor de capacidad insuficiente puede anular el ahorro aparente de la compra inicial.
Aspectos que se deben acordar con el proveedor de equipos
Proporcione a todos los posibles proveedores el mismo resumen del proyecto: productos y dimensiones previstos, volumen de producción planificado, materias primas, servicios disponibles, restricciones del emplazamiento y turnos previstos. Pida a cada proveedor que identifique las operaciones manuales, los supuestos de dotación de personal, los equipos excluidos y la base de su cálculo de capacidad. Un diagrama de flujo del proceso y un plano de distribución de los equipos suelen revelar diferencias que no aparecen en una cotización resumida.
Shandong Hongfa Scientific Industrial & Trading Co., Ltd., establecida en 1990, fabrica maquinaria para la construcción, incluidas líneas de producción de AAC. Al analizar una configuración con Hongfa o con otro proveedor, solicite un alcance específico para el proyecto y confirme cómo se integran los equipos de manipulación, control y curado propuestos. Siempre que las credenciales históricas de la empresa sean relevantes para una decisión de compra, deben comprobarse con documentación actualizada.
La comparación más útil concluye con un plan de funcionamiento realista, no con la elección entre dos etiquetas. Identifique el cuello de botella previsto, calcule el costo de la planta completa y acuerde qué demostrará el proveedor durante la puesta en marcha. A continuación, seleccione el nivel de automatización que su equipo pueda operar y mantener con un volumen de producción que su mercado pueda absorber.
Siguiente:No hay más contenido
Recomendar
 10-11-2026
¿En qué se diferencian las líneas de producción de AAC semiautomáticas y totalmente automáticas?
¿Qué diferencias hay entre una línea de producción de AAC semiautomática y una totalmente automática? Compare los costos, la capacidad, la mano de obra y el mantenimiento para elegir la solución adecuada para su planta.
- 09-11-2026
¿Cuáles son los requisitos de importación de maquinaria de construcción?
Conozca los requisitos para importar maquinaria de construcción, desde los documentos aduaneros y los aranceles hasta el cumplimiento de las normas de seguridad y la instalación, antes de realizar el envío.
- 09-11-2026
¿Qué tan preciso es un sistema de dosificación de AAC?
Compare el coste de los equipos de molienda de arena para AAC y descubra qué factores afectan a la precisión de la dosificación, desde el control de la lechada hasta la calibración, antes de invertir en su línea de producción.