Como as linhas de AAC semiautomáticas e totalmente automáticas se comparam?
Como uma linha de AAC semiautomática se compara a uma totalmente automática? A resposta depende das suas metas de produção, da disponibilidade de mão de obra, do orçamento e dos planos de crescimento. Embora os sistemas semiautomáticos geralmente tenham um custo inicial menor, as linhas totalmente automáticas podem reduzir o manuseio manual e favorecer uma produção mais consistente e em grande volume. Este artigo compara as duas abordagens com base em fatores essenciais, ajudando você a escolher uma linha de produção de concreto celular autoclavado (AAC) adequada às suas necessidades operacionais.
A diferença está nas transferências, não no processo de produção de AAC
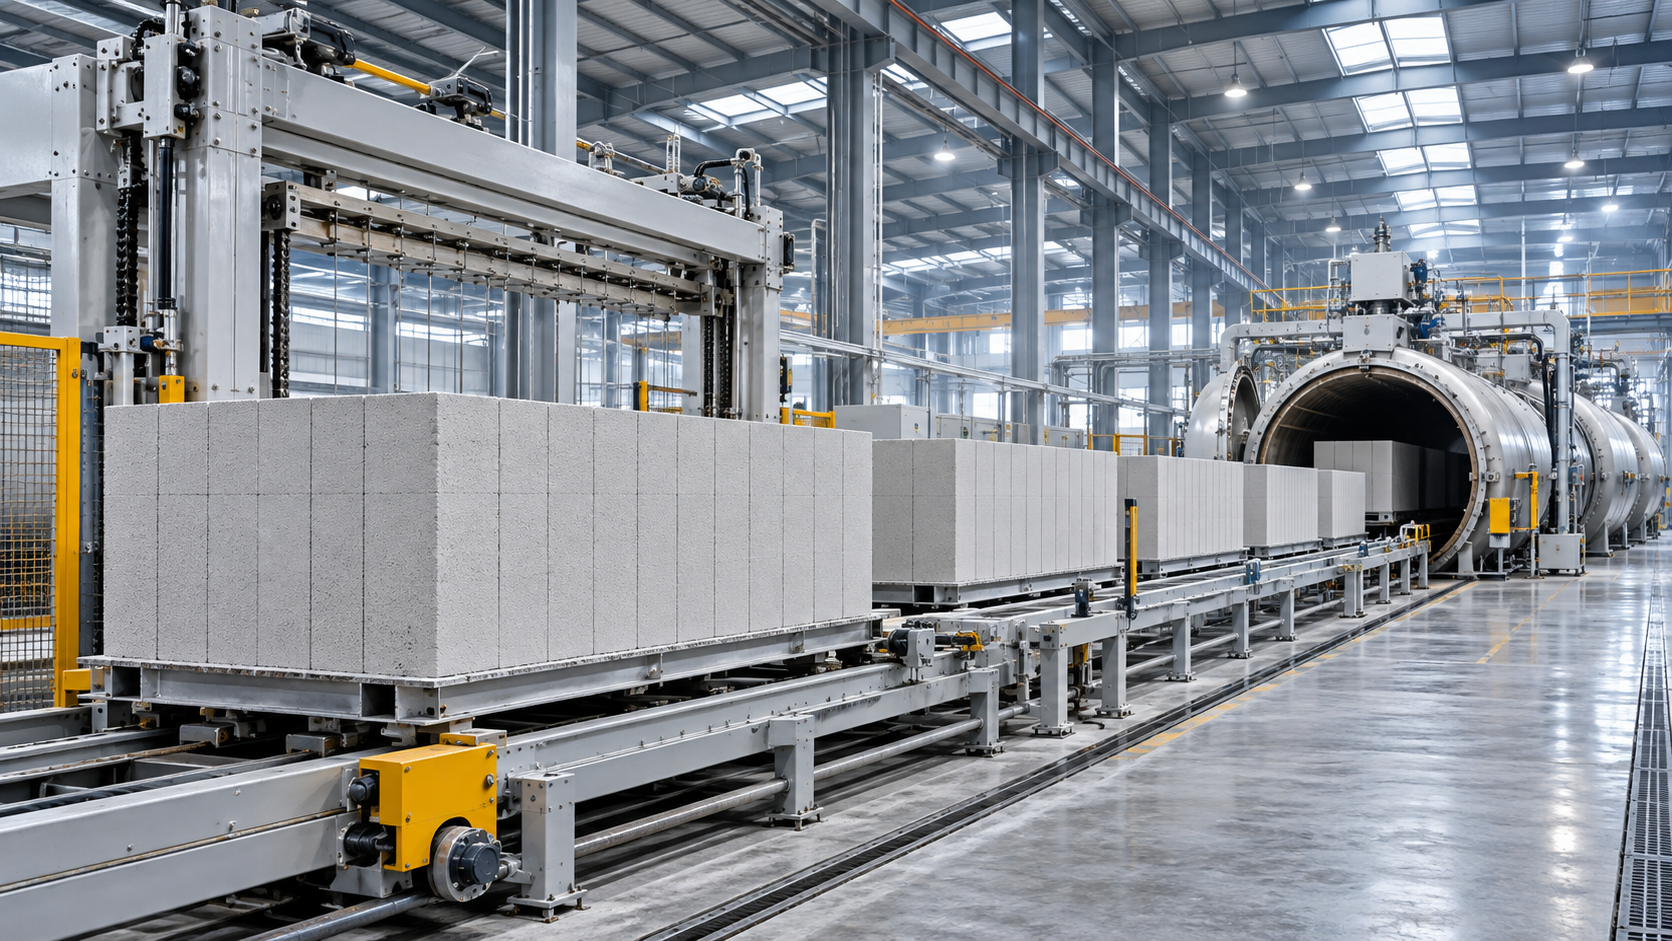
Ambos os tipos de linha seguem o mesmo processo básico de produção. As matérias-primas são preparadas e dosadas, a mistura é preparada e despejada em moldes, e o material expande e ganha resistência suficiente para ser cortado. Em seguida, os blocos cortados são curados a vapor em autoclaves antes que os produtos acabados sejam separados, inspecionados e embalados.
A diferença está em quanto dessa sequência é controlada e movimentada automaticamente. Uma linha de AAC semiautomática pode usar pesagem automatizada e uma máquina de corte motorizada, enquanto depende mais dos operadores para movimentar moldes, operar guindastes, carregar autoclaves ou embalar blocos acabados. Em geral, uma linha totalmente automática integra mais dessas movimentações por meio de controles programados, sensores e transportadores.
Essas designações não correspondem a listas padronizadas de equipamentos. A proposta de um fornecedor para uma linha “totalmente automática” ainda pode exigir inspeção manual, operação de empilhadeira ou cintagem. Outro fornecedor pode incluir embalagem automática, mas deixar a alimentação de matérias-primas fora do escopo cotado. Peça uma descrição estação por estação antes de comparar os preços.
Onde a automação muda a rotina de trabalho
Em uma fábrica semiautomática, os operadores costumam coordenar os pontos de transferência: posicionar um molde, verificar se um bloco está pronto para o corte ou organizar o material curado para embalagem. Isso pode funcionar bem quando o volume de produção é moderado e a equipe tem tempo para reagir às variações do processo. Também significa que a produção depende mais diretamente da disponibilidade dos operadores e da coordenação entre turnos.
Uma linha altamente automatizada reduz algumas dessas intervenções repetitivas. As sequências de dosagem, os ciclos de corte e as transferências de material podem ser interligados para que a operação seguinte comece quando as condições do equipamento e de segurança permitirem. Isso pode tornar o fluxo de produção mais previsível, especialmente em turnos longos.
Mas a automação não elimina a necessidade de profissionais qualificados. Alguém ainda precisa gerenciar as receitas, inspecionar os fios de corte, monitorar os sistemas de vapor, diagnosticar falhas e fazer a manutenção dos sensores. Pode ser possível operar com uma equipe menor, mas a equipe de manutenção precisará de um conjunto diferente de competências. Antes de definir o modelo de pessoal, pergunte ao fornecedor quais tarefas continuam sendo manuais e qual treinamento está incluído.
As estimativas de capacidade precisam estar fundamentadas em um cronograma de produção
Um misturador ou uma máquina de corte rápida não garante uma fábrica rápida. A produção de AAC é um processo interligado, e o volume de produção é limitado pelas etapas mais demoradas ou com menor capacidade disponível. Isso pode incluir o espaço de pré-cura, a circulação dos moldes, a disponibilidade de autoclaves, a capacidade da caldeira e o manuseio dos blocos acabados.
Por exemplo, a automatização do manuseio de moldes pode reduzir o tempo de transferência, mas não compensará uma capacidade insuficiente de autoclaves. Da mesma forma, uma linha de corte automática pode ficar parada se os blocos ainda não tiverem atingido a resistência adequada para o corte. A questão prática não é simplesmente quantos metros cúbicos uma máquina pode processar, mas quanto produto comercializável a fábrica completa pode produzir de acordo com um cronograma de operação acordado.
Ao analisar uma proposta, determine se a capacidade informada se refere à produtividade nominal da máquina, à produção anual baseada em dias de operação presumidos ou à produção comercializável esperada após considerar paradas e perdas. Confirme as dimensões dos produtos, a faixa de densidade, o regime de turnos e o ciclo de cura presumidos. Sem essas condições, dois valores de capacidade podem não ser comparáveis.
Preço inicial versus custo de operação da fábrica
Uma configuração semiautomática geralmente custa menos porque pode incluir menos dispositivos automatizados de manuseio, sensores e sistemas de controle. Para um novo produtor com demanda incerta, esse menor investimento inicial pode ser uma escolha sensata. Isso deixa mais espaço no orçamento para o edifício, os serviços públicos, o capital de giro e os ajustes inevitáveis durante o comissionamento.
Uma linha totalmente automática geralmente exige um investimento inicial maior. Sua viabilidade econômica depende de utilizar os equipamentos o suficiente para recuperar essa diferença. A redução do manuseio manual pode diminuir a necessidade de mão de obra por unidade produzida, mas as economias dependem dos salários locais, do quadro de funcionários efetivamente necessário, dos custos de manutenção e do volume de produção.
Compare os custos totais do projeto, não apenas os preços dos equipamentos. Autoclaves, geração de vapor, fornecimento de energia elétrica, tratamento de água, fundações, guindastes, coleta de poeira, instalação e treinamento de operadores podem ser cotados separadamente. Os custos de transporte e importação também dependem da localização do projeto e dos termos do contrato.
Um cálculo útil é dividir o investimento adicional em automação pela economia operacional líquida anual estimada. Use o resultado como uma ferramenta preliminar de avaliação, não como uma garantia de retorno: ele é sensível à utilização, aos salários, ao tempo de parada e ao custo do financiamento. Se a fábrica deverá operar bem abaixo da capacidade durante vários anos, pode levar mais tempo para justificar uma configuração altamente automatizada.
A consistência depende tanto do controle do processo quanto das máquinas
A dosagem automática e os movimentos de corte repetíveis podem reduzir algumas fontes de variação. Isso é importante quando o produtor precisa manter dimensões consistentes ou atende clientes com requisitos rigorosos de instalação. Menos movimentação manual também pode reduzir o risco de danos aos blocos verdes frágeis antes da cura.
No entanto, um sistema de controle não pode compensar indefinidamente a granulometria inconsistente da areia, a variação da umidade das matérias-primas, uma mistura inadequada ou práticas de cura deficientes. Os operadores ainda precisam verificar os materiais que entram no processo e os blocos acabados que dele saem. Cortar no estágio errado de resistência do material verde, por exemplo, pode causar danos mesmo em uma linha sofisticada.
Por isso, a qualidade do produto deve ser discutida como um plano de controle completo: ensaios de matérias-primas, ajuste de receitas, calibração dos instrumentos de medição, manutenção dos fios de corte, registros de cura e inspeção do produto acabado. As especificações do produto pertinente e os requisitos locais devem ser confirmados para o mercado pretendido; a automação, por si só, não comprova conformidade.
Manutenção e tempo de parada: dois tipos de exposição
Pode ser mais fácil para uma equipe mecânica local experiente diagnosticar problemas em equipamentos semiautomáticos, especialmente quando o projeto usa menos controles integrados. A desvantagem é a maior dependência de pessoas nos pontos de transferência. Ausências, manuseio inconsistente ou coordenação lenta podem interromper o cronograma mesmo quando as máquinas estão disponíveis.
Uma linha totalmente automática acrescenta componentes como sensores, acionamentos, controles programáveis e links de comunicação. Uma falha em uma parte de uma sequência integrada pode parar os equipamentos a jusante até que o problema seja resolvido. Isso não significa que a automação seja pouco confiável, mas torna mais importantes o acesso ao diagnóstico, as peças de reposição e o suporte técnico.
Antes de assinar, solicite uma lista de peças de reposição recomendadas, a documentação do sistema de controle e uma explicação clara do suporte remoto e presencial. Verifique quais componentes podem ser adquiridos localmente, quem é responsável pelos backups dos programas e se a equipe de manutenção receberá treinamento para diagnosticar falhas de rotina. Pergunte também como recuperar a linha com segurança após uma interrupção de energia ou uma parada de emergência.
Escolher para hoje sem limitar o futuro
Uma linha semiautomática merece consideração quando a demanda ainda está se desenvolvendo, o capital é limitado e há uma equipe operacional confiável disponível. Também pode ser adequada a um projeto que prioriza uma manutenção simples em vez da menor necessidade possível de mão de obra. O risco é comprar capacidade insuficiente ou não deixar uma forma prática de expansão quando os pedidos aumentarem.
Uma linha totalmente automática é mais fácil de justificar quando a demanda está estabelecida, a fábrica operará de forma consistente e o proprietário pode dar suporte a um sistema de controle mais integrado. Vale especialmente a pena considerá-la quando é difícil contratar pessoas para tarefas manuais repetitivas ou quando o fluxo confiável entre turnos é uma prioridade. Mesmo assim, automatizar todas as estações não é necessariamente o melhor investimento; alguns compradores podem se beneficiar mais da automação de um gargalo específico.
Um projeto em fases pode ser uma solução intermediária viável, desde que a expansão seja planejada desde o início. Reserve espaço para moldes adicionais, equipamentos de manuseio ou autoclaves, quando apropriado, e verifique se as fundações, os serviços públicos e as interfaces de controle podem acomodá-los. Fazer adaptações em um layout congestionado ou com um sistema de vapor subdimensionado pode eliminar a economia aparente da compra inicial.
O que definir com o fornecedor dos equipamentos
Forneça aos potenciais fornecedores o mesmo briefing do projeto: produtos e dimensões pretendidos, volume de produção planejado, matérias-primas, serviços disponíveis, limitações do local e turnos esperados. Peça a cada um que identifique as operações manuais, as premissas de pessoal, os equipamentos excluídos e a base de cálculo da capacidade. Um diagrama do fluxo do processo e um layout dos equipamentos costumam revelar diferenças que não aparecem em uma cotação resumida.
A Shandong Hongfa Scientific Industrial & Trading Co., Ltd., fundada em 1990, produz máquinas para construção, incluindo linhas de produção de AAC. Ao discutir uma configuração com a Hongfa ou outro fornecedor, solicite um escopo específico para o projeto e confirme como os equipamentos de manuseio, controle e cura propostos se integram. Credenciais históricas da empresa devem ser verificadas com base na documentação atual sempre que forem pertinentes a uma decisão de compra.
A comparação mais útil termina com um plano operacional realista, não com a escolha entre dois rótulos. Identifique o gargalo esperado, calcule o custo da fábrica completa e combine o que o fornecedor demonstrará durante o comissionamento. Em seguida, escolha o nível de automação que sua equipe possa operar e manter, considerando o volume de produção que seu mercado pode absorver.
Seguinte:Não há mais conteúdo
Recomendar
 10/11/2026
Como as linhas de AAC semiautomáticas e totalmente automáticas se comparam?
Como uma linha de AAC semiautomática se compara a uma totalmente automática? Compare custos, capacidade, mão de obra e manutenção para escolher a solução certa para sua fábrica.
- 09/11/2026
Quais são os requisitos de importação de máquinas para construção?
Entenda os requisitos de importação de máquinas para construção, desde os documentos alfandegários e impostos até a conformidade com as normas de segurança e a instalação, antes de enviar a mercadoria.
- 09/11/2026
Qual é a precisão de um sistema de dosagem de AAC?
Compare o custo dos equipamentos de moagem de areia para AAC e saiba o que afeta a precisão da dosagem, do controle da pasta à calibração, antes de investir em sua linha de produção.