¿Vale la pena la inversión adicional en una planta de bloques totalmente automatizada?
¿Merece la pena la inversión adicional en una planta de bloques totalmente automatizada?
¿Merece la pena la inversión adicional en una planta de bloques totalmente automatizada? Para los fabricantes que sopesan unos costes iniciales más elevados frente a la eficiencia de producción a largo plazo, la respuesta depende de los objetivos de producción, los costes laborales, los requisitos de calidad del producto y la demanda del mercado local. La automatización puede reducir la manipulación manual y mejorar la uniformidad del proceso, pero su valor financiero varía según la operación. La decisión se aclara al incluir en el cálculo toda la ruta de producción, no solo la máquina bloquera.
¿Qué incluye realmente una planta «totalmente automatizada»?
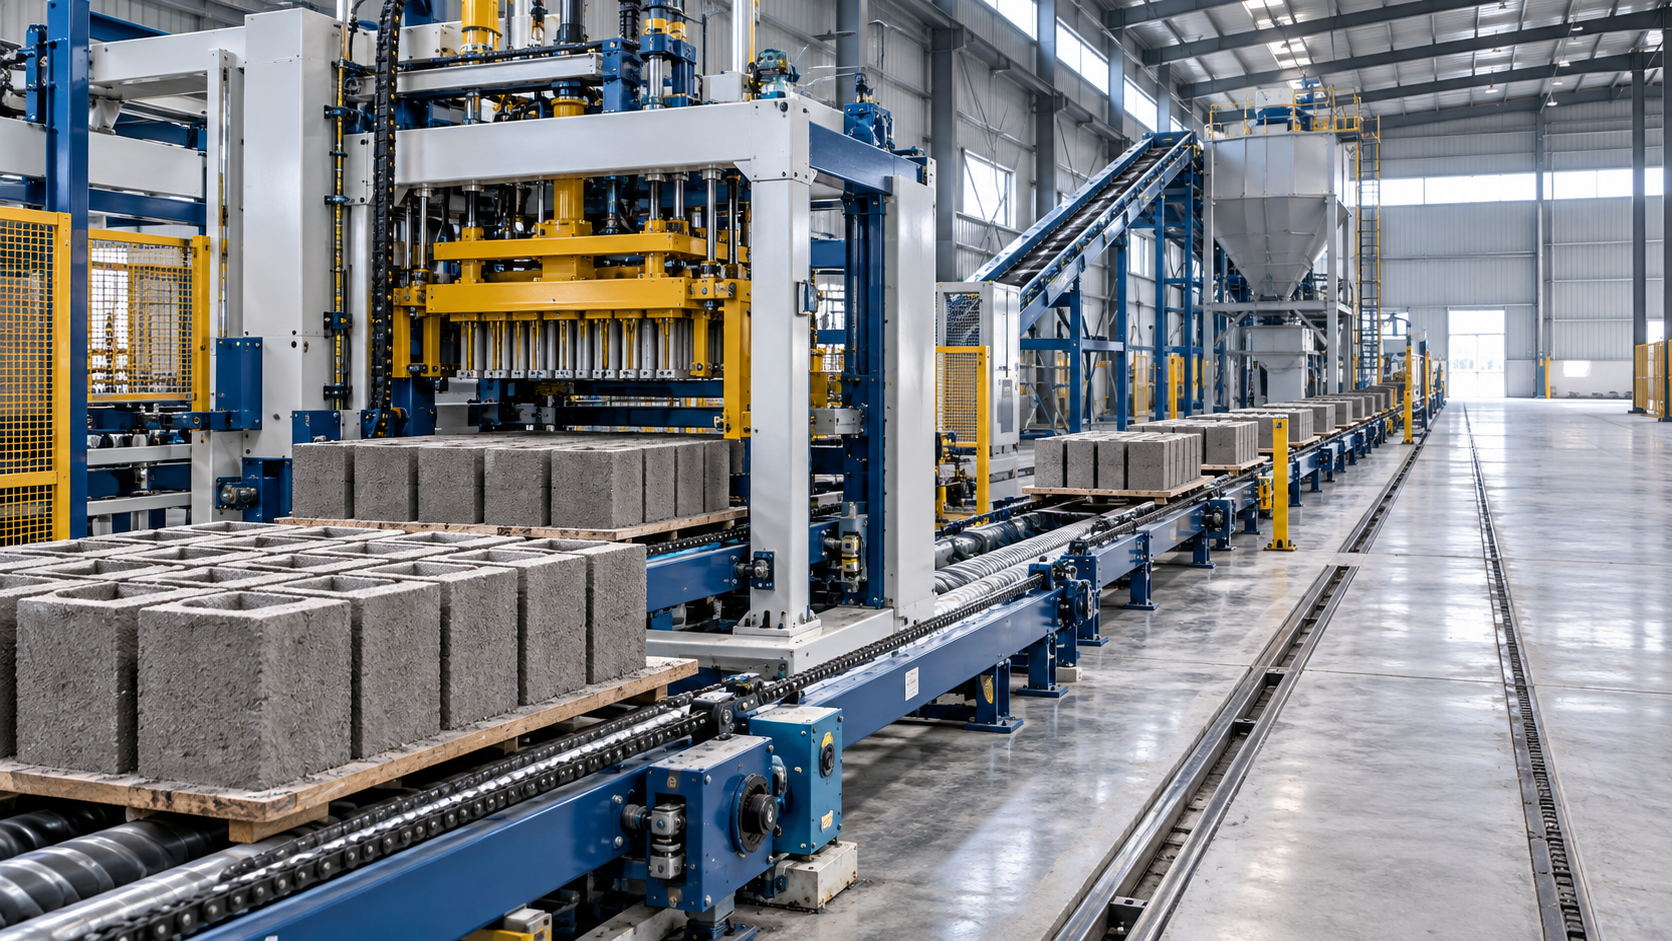
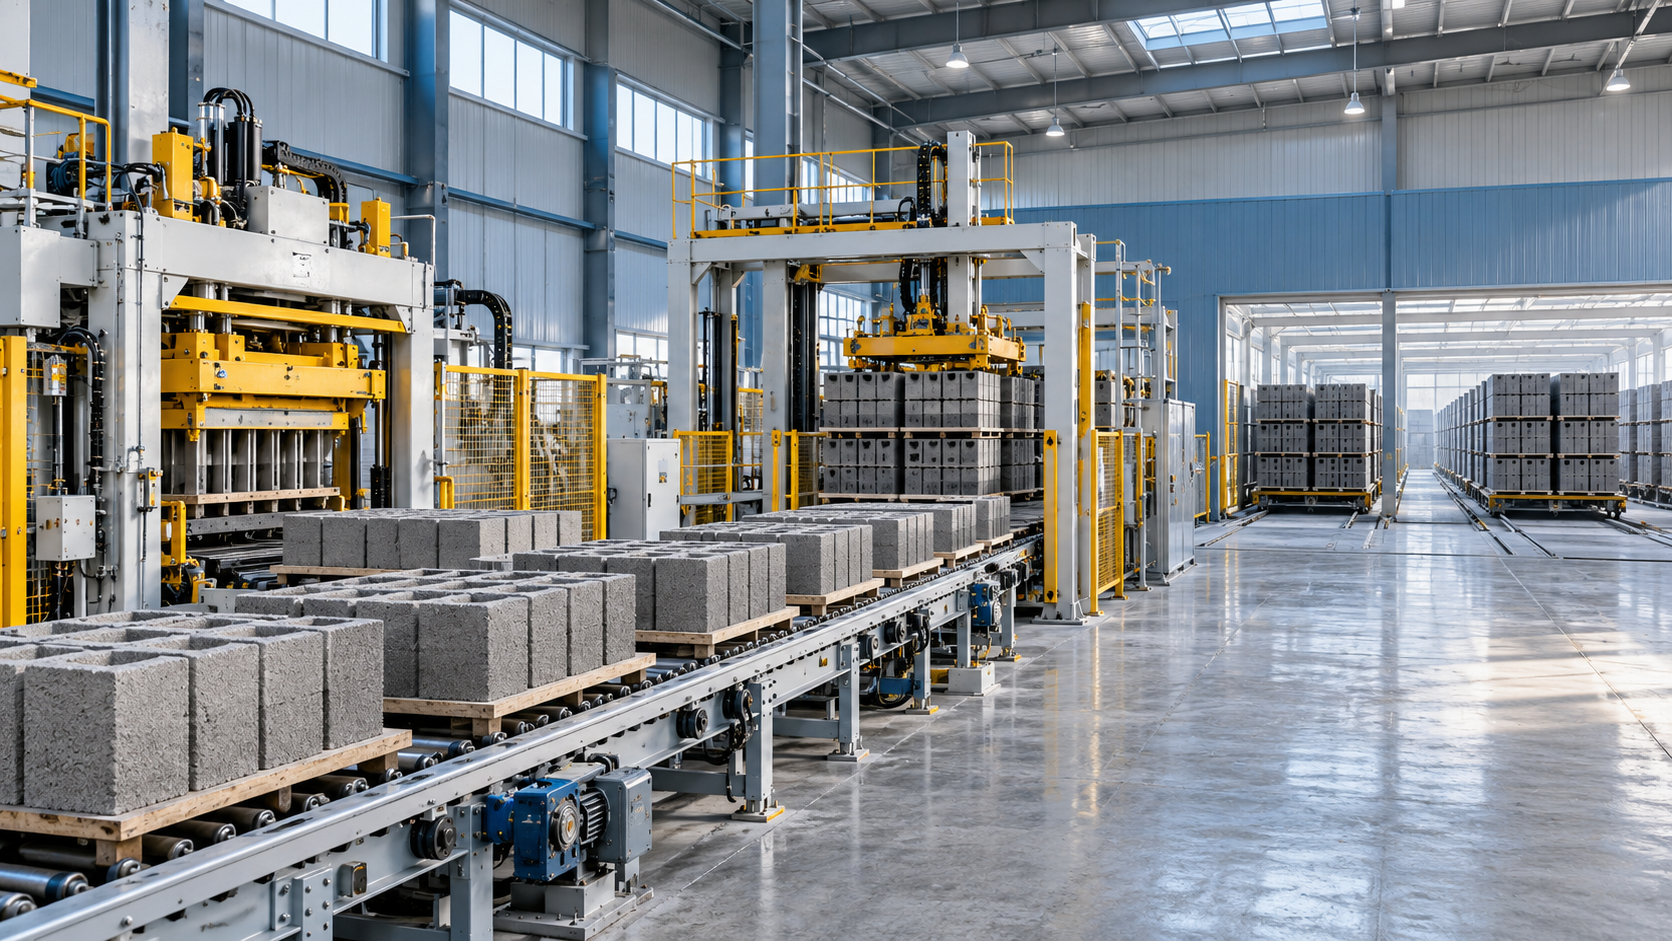
En una planta de bloques de hormigón, la automatización puede abarcar la dosificación de áridos, la mezcla, la alimentación, el moldeo, la manipulación de palés, el traslado hacia y desde el curado, el apilado en cubos y el embalaje. El alcance exacto varía según la propuesta. Un proveedor puede describir una línea como totalmente automática porque el ciclo de moldeo y transferencia de palés funciona sin intervención manual; otro puede incluir la manipulación automática en las cámaras de curado y el apilado de los productos terminados.
Esta diferencia afecta tanto al precio como a la plantilla. Una máquina que moldea bloques automáticamente puede seguir necesitando carretillas elevadoras, operarios en la zona de curado o personal para apilar y flejar los productos terminados. Incluso una línea muy automatizada necesita personal para el suministro de materias primas, los controles de calidad, la limpieza, el mantenimiento y la respuesta a averías.
Pida a cada proveedor que marque en un diagrama de flujo del proceso las etapas automatizadas y las manuales. Incluya el movimiento de materiales entre edificios o patios. Un breve traslado manual entre dos máquinas puede convertirse en un cuello de botella cuando la línea funciona de forma continua.
¿En qué casos suele ser rentable la automatización?
El argumento más sólido se da en una planta con una demanda fiable de una gama limitada de productos, suficientes horas de funcionamiento para aprovechar los equipos y un proceso de manipulación costoso o difícil de dotar de personal. El transporte automático de palés y el apilado en cubos, por ejemplo, pueden reducir los movimientos repetitivos en las zonas de curado y embalaje. Esto puede ser más importante que aumentar la velocidad nominal de la prensa bloquera.
La uniformidad es otro beneficio potencial. Una dosificación controlada, ciclos de moldeo repetibles y una menor manipulación de los bloques recién moldeados pueden ayudar a reducir la variabilidad y los daños. Sin embargo, la automatización no corrige una granulometría deficiente de los áridos, una humedad fluctuante, una mezcla inadecuada, moldes desgastados ni un curado insuficiente. Si esos factores son inestables, una línea más rápida simplemente producirá bloques irregulares con mayor rapidez.
También es importante distinguir entre la capacidad disponible y la producción vendible. Los bloques que se astillan durante el traslado, no superan los controles de calidad o quedan sin vender no permiten recuperar la inversión en equipos. Compare las propuestas según las unidades conformes que se espera entregar a los clientes, no solo según el número máximo de bloques moldeados por hora.
¿Cuándo es mejor optar por una línea semiautomática?
Una planta semiautomática puede ser una inversión más sensata cuando los pedidos son irregulares, las series de producción son cortas o la empresa necesita reservar efectivo para terrenos, capital circulante y distribución. También puede ser más fácil de justificar cuando la manipulación manual resulta económica y fiable.
La variedad de productos también importa. Una planta que cambia con frecuencia entre tamaños de bloques, adoquines y formas especiales debe tener en cuenta los cambios de moldes, los ajustes, la limpieza y el almacenamiento. La automatización puede seguir siendo útil, pero la velocidad de ciclo anunciada resulta menos significativa si la línea pasa una parte considerable del turno realizando cambios.
Existe una solución intermedia: automatizar la operación que limita la producción o causa más daños, en lugar de adquirir de una vez todas las opciones disponibles. No obstante, antes de elegir una implantación por etapas, compruebe si la distribución, los controles, los cimientos y la capacidad eléctrica permitirán añadir equipos más adelante sin costosas modificaciones.
¿Cómo se debe calcular el periodo de recuperación?
Compare la propuesta totalmente automatizada con una alternativa realista, no con una planta que nunca podría alcanzar la producción requerida. Empiece por lainversión incremental: la diferencia entre los costes de instalación de las dos opciones. Incluya el transporte, los aranceles cuando corresponda, los cimientos, los servicios, la puesta en marcha, la formación, las piezas de repuesto y cualquier equipo adicional de curado o manipulación necesario para que la línea funcione según lo previsto.
A continuación, calcule la diferencia anual en el flujo de caja operativo. Entre los beneficios potenciales pueden figurar una menor mano de obra para la manipulación, menos daños en los productos y ventas adicionales cuando realmente sea posible vender la mayor producción. Reste los costes adicionales de energía, mantenimiento, consumibles, asistencia de software y personal especializado. Si una producción mayor requiere más materias primas, palés, espacio en el patio o capacidad de entrega, incluya también esos costes.
Periodo de recuperación simple = inversión incremental instalada ÷ beneficio neto incremental anual en efectivo. Solo a modo de ejemplo, si la inversión adicional instalada es de 400,000 y el beneficio neto anual estimado de forma fiable es de 100,000 en la misma moneda, el periodo de recuperación simple es de cuatro años. Esto no es una previsión: excluye los costes de financiación, los impuestos, el valor temporal del dinero y las diferencias en el valor residual. Si el beneficio anual es incierto o negativo, el cálculo del periodo de recuperación por sí solo no justifica la compra.
Realice el cálculo también con una utilización conservadora, además del horario de producción previsto. Una planta diseñada para funcionar en dos turnos, pero que habitualmente opera en uno, repartirá sus costes fijos entre menos bloques vendibles. Del mismo modo, no contabilice todos los ahorros teóricos de mano de obra si los operarios serán reasignados en lugar de dejar de formar parte de la nómina.
¿Qué cuellos de botella pueden poner en riesgo la inversión?
La máquina de moldeo es solo una parte del sistema. Si la mezcladora no puede suministrar material al ritmo requerido, la prensa se queda esperando. Si no hay suficientes estanterías de curado, palés o capacidad en las cámaras, los productos recién moldeados no tendrán dónde colocarse. Si la retirada de los bloques terminados es lenta, la línea puede detenerse aunque la prensa sea capaz de funcionar con un ciclo más rápido.
Compruebe la capacidad de cada etapa con el mismo producto, patrón de turnos y supuestos operativos. El tiempo de ciclo de un proveedor puede servir para comparar equipos de moldeo, pero no equivale a la producción diaria después de tener en cuenta la puesta en marcha, la limpieza, las paradas, los cambios de moldes y los rechazos. Pregunte qué incluye la cifra de producción indicada y qué condiciones deben cumplirse.
Las condiciones del emplazamiento también importan. Un suministro eléctrico poco fiable, un acceso limitado al agua, un acceso restringido para los vehículos o un patio cuyo uso se dificulta con lluvia pueden limitar las ventajas de unos controles sofisticados. Resuelva esos problemas prácticos antes de suponer que una mayor automatización permitirá aumentar la producción.
¿La automatización reduce los costes de mantenimiento?
No necesariamente. La automatización puede reducir cierto desgaste por manipulación manual y algunos daños durante el manejo, pero añade sensores, accionamientos, componentes de control, transportadores y dispositivos de seguridad que requieren inspección y diagnóstico de averías. Una avería menor de un sensor puede interrumpir una línea de producción que, por lo demás, funciona bien, si el equipo no puede diagnosticar el problema u obtener un repuesto.
Antes de realizar el pedido, solicite una lista recomendada de piezas de repuesto, un programa de mantenimiento, planos eléctricos y una explicación clara de la asistencia remota y presencial. Confirme quién suministra las copias de seguridad de los controladores programables, cómo se identifican los componentes de sustitución y si el equipo de mantenimiento recibirá formación en un idioma que pueda utilizar.
Pregunte también qué componentes son productos estándar y cuáles son específicos del proveedor. Un precio más bajo para los equipos puede resultar menos atractivo si las piezas críticas tienen plazos de entrega prolongados o requieren la intervención de especialistas para su sustitución rutinaria.
¿Una planta totalmente automatizada mejorará la calidad de los bloques?
Puede mejorar la repetibilidad, especialmente cuando la manipulación manual daña los bloques recién moldeados o provoca traslados irregulares. La dosificación automatizada y los ciclos controlados también pueden facilitar la reproducción de los ajustes del proceso. Aun así, el resultado depende de la calidad de las materias primas, el diseño de la mezcla, el estado de los moldes, la compactación y las prácticas de curado.
Especifique los productos y los criterios de aceptación antes de comparar equipos. Las dimensiones, la resistencia, el aspecto y las tolerancias permitidas dependen del uso previsto y de los requisitos locales aplicables. Pregunte cómo controlará la planta propuesta las variables que afectan a esos criterios y cómo se comprobarán las muestras durante la puesta en marcha. Una demostración de la máquina con una mezcla o un producto diferentes puede ser útil, pero no demuestra el rendimiento en las condiciones de su emplazamiento.
¿Qué se debe aclarar antes de comparar ofertas?
Una oferta útil describe más que un modelo de máquina y su capacidad por hora. Debe identificar los equipos incluidos desde el almacenamiento de materiales hasta la manipulación del producto terminado, así como los supuestos en los que se basa la cifra de producción. Compare el número y tipo de moldes, los palés, las instalaciones de curado, el alcance de la instalación, la formación, las condiciones de garantía y los elementos excluidos del precio.
Se debe prestar especial atención a la responsabilidad sobre las interfaces. Si la planta de dosificación, la máquina bloquera, el sistema de curado y el equipo de embalaje proceden de distintos proveedores, establezca quién coordinará los controles, resolverá las diferencias de altura en los puntos de transferencia y probará la línea completa. Las lagunas entre los paquetes de suministro suelen convertirse en un problema para el comprador durante la instalación.
Shandong Hongfa Scientific Industrial & Trading Co., Ltd., fundada en 1990, produce maquinaria para la construcción, incluidas líneas de producción de bloques y plantas de dosificación de hormigón. En un proyecto relacionado con este tipo de equipos, la conversación con un fabricante debe abordar cómo funcionarán conjuntamente las etapas de dosificación, moldeo, manipulación y curado. Solicite planos y supuestos de rendimiento específicos para el proyecto, en lugar de basarse en descripciones generales de la automatización.
¿Cuál es el siguiente paso práctico?
Elabore dos planes de producción comparables: uno semiautomático y otro con un nivel de automatización mayor. Utilice la misma combinación de productos, un volumen de ventas realista, los mismos requisitos de calidad, el mismo horario de turnos y las mismas limitaciones del emplazamiento. Pida a los proveedores que indiquen el personal necesario en cada puesto y expliquen qué ocurre cuando se detiene una sección.
Si la opción automatizada sigue siendo rentable con supuestos conservadores de ventas y disponibilidad, y su equipo puede mantenerla, la inversión adicional podría estar justificada. Si el resultado depende de vender todos los bloques al máximo de capacidad nominal de la línea, resuelva los riesgos relacionados con la demanda y los cuellos de botella antes de comprometer capital.
Recomendar
 06-11-2026
Cómo elegir la capacidad de una planta de AAC para su mercado
¿Cómo elijo la capacidad adecuada de una planta de AAC para mi mercado? Analice la demanda, los cuellos de botella de producción y los costos para tomar una decisión de inversión con confianza.
- 06-11-2026
¿Vale la pena la inversión adicional en una planta de bloques totalmente automatizada?
¿Vale la pena la inversión adicional en una planta de bloques totalmente automatizada? Compare el plazo de recuperación, el ahorro de mano de obra, la capacidad de producción y los costos de mantenimiento antes de decidir.
- 05-11-2026
¿Cuánta mano de obra puede ahorrar una línea automatizada de producción de bloques?
¿Cuánta mano de obra puede ahorrar una línea automatizada de producción de bloques? Descubra ejemplos prácticos de dotación de personal, calcule los ahorros y tome una decisión de inversión con mayor confianza.