¿Cuánta mano de obra puede ahorrar una línea automatizada de producción de bloques?
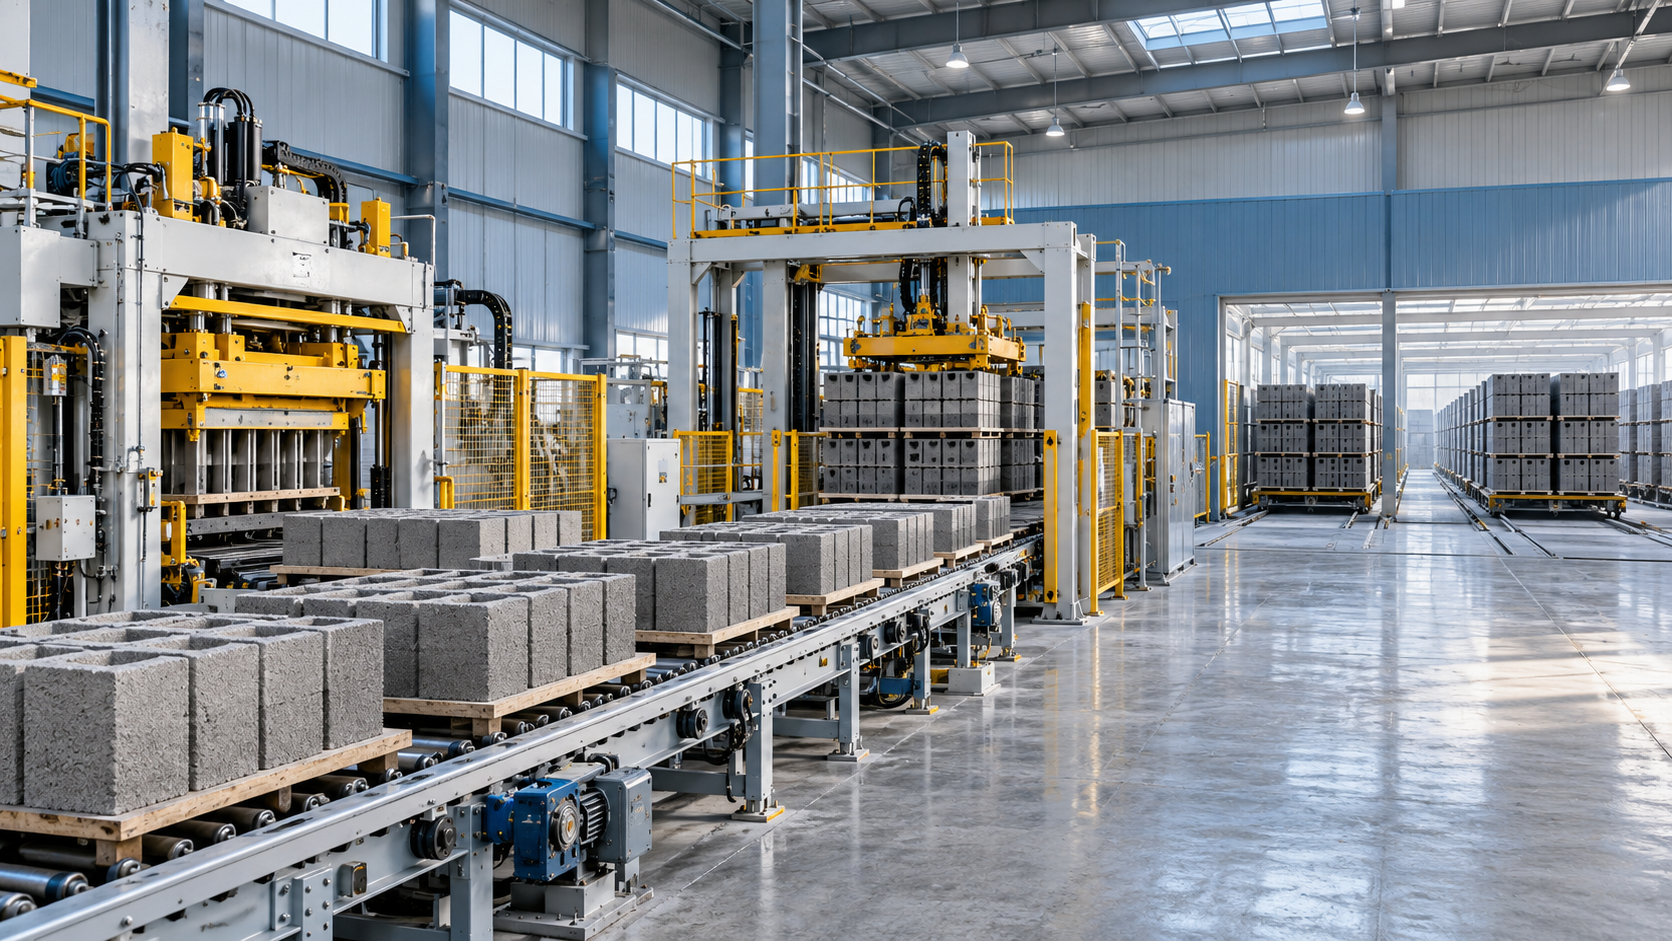
Una línea automatizada de producción de bloques puede ahorrar varios trabajadores por turno al sustituir la manipulación manual de materiales, el movimiento de palés y el apilado, además del moldeo de bloques. En una planta que ya utiliza manipulación mecánica, la reducción puede ser menor. El resultado depende de la plantilla inicial, del equipo incluido en la línea y del volumen de producción que se compare.
La medida más útil no es el número de personas que trabajan junto a la máquina de bloques. Es la mano de obra total necesaria para producir la misma cantidad de bloques aceptables, desde la dosificación hasta el curado y la manipulación final. Una línea que funciona con menos operarios, pero requiere conductores adicionales de carretillas elevadoras, técnicos de mantenimiento o trabajos de reprocesamiento, puede ahorrar menos mano de obra de lo que indica su panel de control.
¿Cuánta mano de obra puede ahorrar la automatización en la práctica?
No existe una reducción de personal única que se aplique a todas las plantas de bloques. En una operación con mucha intervención manual, puede haber trabajadores que alimenten los equipos con materiales, muevan palés, trasladen bloques frescos a las zonas de curado y apilen productos terminados. Automatizar esos traslados puede eliminar varias tareas repetitivas de un turno. En cambio, sustituir una máquina semiautomática en una planta que ya dispone de transportadores y apilado mecánico puede modificar el personal necesario solo de forma moderada.
Veamos una comparación ilustrativa. Una planta emplea a 12 personas por turno en las áreas de dosificación, moldeo, manipulación y apilado. Una configuración automatizada propuesta requiere 7 personas para cubrir el mismo alcance y produce el mismo número de bloques aceptables en el mismo tiempo de trabajo. La reducción directa es de 5 personas por turno, aproximadamente el 42 % de la plantilla original del turno. Es un ejemplo aritmético, no una previsión para una línea concreta.
Esta comparación solo es válida si la cifra de siete personas incluye todo el trabajo que antes realizaba el equipo de doce. Si se necesita un conductor adicional de carretilla elevadora en la zona de curado o aumenta el apoyo de mantenimiento, deben añadirse esas horas. También deben incluirse la cobertura de descansos, la limpieza y los cambios de producto cuando difieran entre las dos configuraciones.
El número de empleados por sí solo puede inducir a error si cambia la producción. Supongamos que la línea automatizada necesita siete personas, pero produce menos bloques aceptables debido a paradas o a un proceso posterior más lento. La planta podría seguir utilizando menos mano de obra por turno, mientras que la mejora de las horas de trabajo por bloque vendible sería menor de lo esperado. Antes de asignar un valor al ahorro, compare tanto el personal como la producción.
¿Qué puestos puede sustituir realmente la línea?
La automatización elimina tareas con más fiabilidad que puestos de trabajo completos. Un operario puede repartir su turno entre varias funciones, algunas de las cuales seguirán siendo necesarias después de la instalación. Analizar el trabajo por proceso permite realizar una estimación más realista.
Dosificación y alimentación de materiales
El pesaje, la dosificación y el transporte automatizados pueden reducir la alimentación manual y las mediciones repetidas. El ahorro es mayor cuando los trabajadores trasladan o miden materiales durante todo el turno. Es posible que aún se necesite alguien para reponer las tolvas, supervisar el suministro de materiales, inspeccionar los cambios relacionados con la humedad y responder a mezclas inconsistentes.
La automatización de la dosificación también depende de lo que incluya el proceso previo. Un sistema de dosificación no puede eliminar el trabajo de descarga y suministro de áridos si esas tareas siguen siendo manuales. Averigüe dónde empieza el proceso automatizado y cómo llegan los materiales hasta él.
Moldeo y movimiento de palés
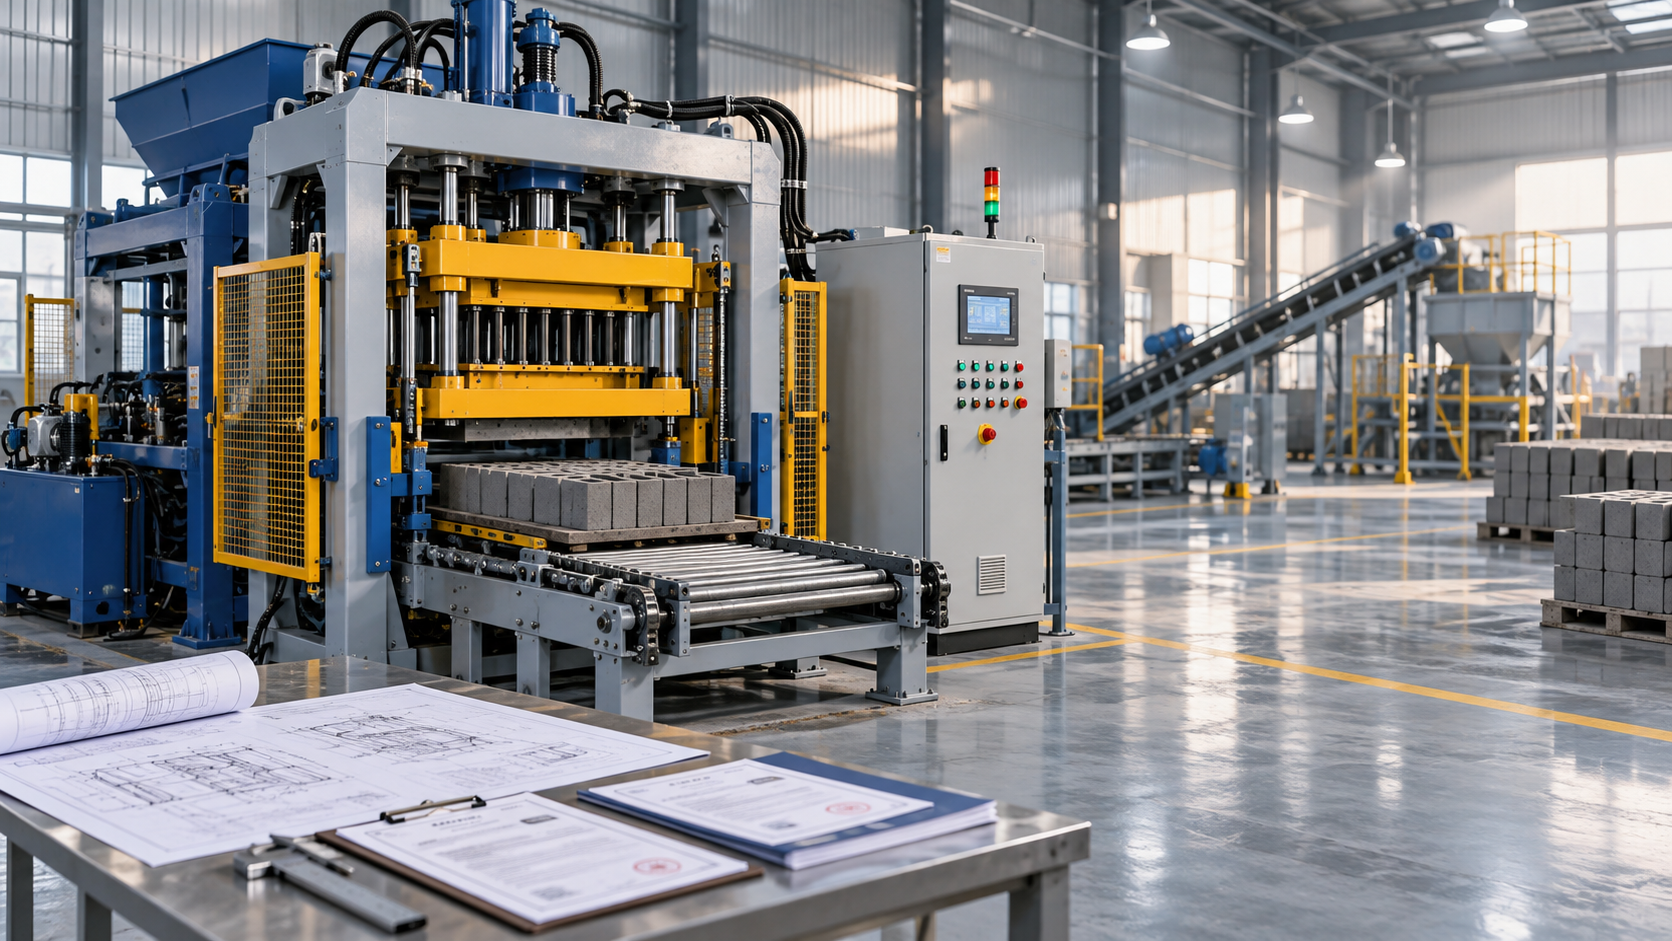
Una máquina automática de bloques puede ejecutar un ciclo de moldeo programado y transferir palés entre estaciones conectadas. Puede reducir el número de personas necesarias para operar y alimentar la máquina, especialmente cuando los palés se trasladan actualmente a mano.
Sigue siendo necesario un operario para supervisar el proceso, comprobar el aspecto del producto y responder a atascos. Los cambios de molde, la limpieza y los ajustes pueden requerir más de una persona durante períodos breves. Estas tareas intermitentes son importantes cuando una planta fabrica varios tipos de bloques o cambia la producción con frecuencia.
Curado, apilado y preparación para el despacho
La manipulación en la zona de curado suele determinar si el ahorro previsto se extiende a toda la planta. Los bloques frescos deben trasladarse sin dañarlos, las posiciones de curado deben cargarse y descargarse, y los bloques terminados deben apilarse o prepararse de otro modo para su almacenamiento.
Si estos traslados se automatizan y se conectan con la línea de moldeo, el ahorro de mano de obra puede extenderse más allá de los operarios de la máquina. Si siguen siendo manuales, una planta puede tener una máquina de moldeo automatizada y mantener un equipo numeroso de manipulación. Deben contabilizarse los desplazamientos de las carretillas elevadoras, la recogida de palés y el movimiento de productos terminados, incluso cuando esos trabajadores dependan de otro departamento.
¿Cómo debe calcular una planta su propio ahorro?
Empiece por un período de producción representativo, que incluya las paradas habituales y la combinación de productos que la planta prevé fabricar. Registre las horas pagadas por tarea en lugar de basarse únicamente en los cargos. Incluya a los operarios, ayudantes, personal de manipulación de materiales, limpieza, supervisión y mantenimiento, en la medida en que cada función forme parte del proceso comparado.
A continuación, calcule:
- Horas de mano de obra por bloque aceptable: horas totales de mano de obra pertinentes divididas por el número de bloques que cumplen los requisitos de calidad comercializable de la planta.
- Horas de mano de obra ahorradas por período: horas de mano de obra de referencia menos horas proyectadas, ajustadas al mismo volumen de bloques aceptables.
- Coste de mano de obra ahorrado: horas ahorradas multiplicadas por el coste laboral total aplicable, incluidos los costes de empleo que realmente cambien con la dotación de personal.
Por ejemplo, si una planta utiliza 96 horas de mano de obra pertinentes para fabricar 8,000 bloques aceptables, la referencia es de 0.012 horas de mano de obra por bloque. Si la línea propuesta necesita 64 horas para obtener la misma producción aceptable, la reducción es de 32 horas, es decir, un tercio de la referencia. Tanto el volumen como las horas de este ejemplo son ilustrativos; la planta debe sustituirlos por sus propios datos operativos.
Separe las horas que desaparecen de las que se reasignan. Trasladar a un trabajador del apilado al suministro de materiales puede mejorar el flujo, pero no supone un ahorro de horas de mano de obra a menos que el trabajo restante se cubra sin reemplazar esas horas. Del mismo modo, una vacante que ya no sea necesario cubrir puede representar un ahorro, aunque ningún empleado actual se marche.
Utilice una referencia que refleje el horario de funcionamiento previsto. Comparar un turno manual con la dotación completa con una línea automatizada que funcione menos horas, o comparar la producción máxima con la de un turno promedio, puede distorsionar el resultado. Cuando la demanda varíe, calcule varios volúmenes de producción: algunos operarios deben estar presentes incluso cuando la línea funcione por debajo de su capacidad.
¿Por qué pueden ser inferiores los ahorros previstos?
La automatización termina donde acaba el equipo suministrado. Una oferta puede describir el apilado automático, pero dejar fuera del paquete el traslado de las pilas al almacén. Una máquina puede transferir palés a un sistema de curado sin incluir el equipo necesario para cargar y descargar la zona de curado. Cada punto de conexión puede generar una tarea manual.
La capacidad nominal no equivale a la producción vendible. Las averías, los ajustes de mezcla, los cambios de molde y los defectos de producto consumen tiempo. Una mayor velocidad de ciclo de la máquina solo ayuda si la dosificación, el curado, la manipulación y el almacenamiento pueden seguirle el ritmo. Un cuello de botella en otra parte puede dejar la línea parada mientras sus operarios permanecen en el turno.
El mantenimiento y los cambios de producto requieren planificación. Los sensores, accionamientos, transportadores y sistemas de control reducen la manipulación repetitiva, pero introducen tareas de mantenimiento y resolución de problemas. Parte de ese trabajo puede asumirlo el equipo existente; otra parte puede requerir horas adicionales o asistencia externa. Incluya la diferencia entre la configuración anterior y la nueva, no solo el presupuesto de mantenimiento de la nueva línea.
Los controles de calidad siguen siendo necesarios. Los operarios deben seguir supervisando las dimensiones, el aspecto y otros requisitos pertinentes para el producto. Los bloques dañados durante el traslado o rechazados después del curado consumen materiales y mano de obra sin contribuir a la producción vendible. Una previsión basada únicamente en la producción bruta puede exagerar el beneficio.
El programa de producción afecta a la utilización. Una línea muy automatizada puede ofrecer una alta productividad laboral durante ciclos largos y estables, pero la ventaja puede reducirse cuando los pedidos son pequeños, los cambios son frecuentes o la demanda deja el equipo inactivo. La planta debe contrastar su estimación de personal con el patrón de funcionamiento previsto, no solo con un escenario continuo a plena capacidad.
¿Cuándo justifica el ahorro de mano de obra la inversión?
El ahorro de mano de obra resulta más convincente cuando la manipulación repetitiva consume una parte importante de las horas actuales, los volúmenes de producción se mantienen y el equipo propuesto cubre los traslados que generan esas horas. El caso es menos favorable cuando la línea existente ya está mecanizada, la producción es intermitente o la manipulación posterior sigue siendo manual.
Un cálculo básico del período de recuperación puede servir como primera evaluación: divida la inversión total instalada por el beneficio neto anual previsto. Para una estimación centrada en la mano de obra, deben restarse de los ahorros laborales anuales los costes adicionales de operación y mantenimiento atribuibles a la nueva configuración. La inversión debe incluir la instalación, las modificaciones del emplazamiento, la formación y otros costes necesarios para poner la línea en funcionamiento.
No contabilice la capacidad teórica como un beneficio si no existe un plan creíble para utilizarla. Una producción adicional puede mejorar la justificación económica, pero debe evaluarse por separado del ahorro de mano de obra y tener en cuenta los costes de producción y venta de esa producción. Un cálculo sencillo del período de recuperación tampoco incluye los costes de financiación ni el calendario de los flujos de efectivo, por lo que es un punto de partida para una decisión de inversión, no una evaluación financiera completa.
¿Qué debe comprobarse antes de aceptar una estimación de personal?
Solicite un plano de distribución del proceso que muestre dónde entran y salen los materiales, los palés y los bloques de cada sección automatizada. Para cada traslado, identifique si lo realiza el equipo suministrado, el equipo existente o una persona. Después, prepare un programa de turnos basándose en ese plano, incluido el trabajo necesario durante el arranque, los cambios de producto, la limpieza y las interrupciones habituales.
Acuerde las condiciones en las que se basa el nivel de personal propuesto: tipo de bloque, horas de funcionamiento, ritmo de producción previsto, calidad aceptable y responsabilidades asignadas a cada operario. La estimación también debe indicar qué apoyo se presupone por parte del personal de mantenimiento, suministro de materiales y conducción de carretillas elevadoras.
Una comprobación final útil consiste en repasar sobre el papel un turno completo. Si el programa de personal contempla todas las tareas necesarias y la producción coincide con la demanda real de la planta, el ahorro de mano de obra previsto se convierte en una cifra de planificación viable. Si alguna tarea no tiene responsable, las horas correspondientes deben incluirse en el cálculo antes de aprobar la inversión.
Siguiente:No hay más contenido
Recomendar
 05-11-2026
¿Cuánta mano de obra puede ahorrar una línea automatizada de producción de bloques?
¿Cuánta mano de obra puede ahorrar una línea automatizada de producción de bloques? Descubra ejemplos prácticos de dotación de personal, calcule los ahorros y tome una decisión de inversión con mayor confianza.
- 05-11-2026
¿Qué certificaciones se necesitan para importar maquinaria de construcción?
¿Qué certificaciones se necesitan para importar maquinaria de construcción a mi país? Infórmese sobre los requisitos de seguridad, eléctricos, de emisiones y aduaneros antes de comprar.
- 04-11-2026
Cómo comprobar que la maquinaria importada cumple con la normativa eléctrica local
¿Cómo puedo comprobar si la maquinaria importada cumple con los requisitos eléctricos locales? Descubra una lista de verificación práctica para reducir los riesgos de seguridad, las costosas modificaciones y los retrasos.