¿Cuándo resulta rentable una línea automatizada de producción de materiales de construcción?
Una línea automatizada de producción de materiales de construcción resulta rentable cuando resuelve una limitación de producción que ya está generando costes para la empresa. Esa limitación puede ser una producción diaria limitada, una calidad de producto inconsistente, escasez de mano de obra, pérdidas excesivas de material, cambios de producción lentos o la incapacidad de cumplir los compromisos de entrega. La automatización no es automáticamente rentable simplemente porque una línea sea más rápida o más moderna. Se vuelve rentable cuando la planta puede mantenerla suficientemente utilizada y convertir su capacidad técnica en producción vendible.
Para los productores de bloques de hormigón, productos de hormigón celular, losas de piedra de cuarzo y materiales similares, la decisión debe comenzar con una pregunta práctica:¿qué está impidiendo actualmente que la fábrica produzca más material rentable y conforme con las especificaciones? Si el cuello de botella es una demanda débil, un suministro poco fiable de materias primas, un control deficiente del curado o un capital circulante limitado, comprar una línea altamente automatizada puede aumentar la presión financiera sin resolver el problema subyacente.
La automatización resulta rentable cuando la producción está limitada por el proceso existente
Una operación manual o semiautomática suele tener pérdidas ocultas de capacidad. Los trabajadores pueden esperar la manipulación de materiales, la dosificación puede variar entre turnos, los moldes pueden permanecer inactivos entre ciclos y los productos terminados pueden desplazarse lentamente o dañarse antes de la expedición. Cada demora aislada puede parecer menor. Sin embargo, a lo largo de un turno completo, estas interrupciones reducen la producción utilizable y dificultan la planificación de entregas.
Una línea automatizada de producción de materiales de construcción tiene la justificación comercial más sólida cuando estas pérdidas se producen regularmente y existe demanda para la producción adicional. Los signos habituales incluyen:
- Los pedidos se retrasan porque la producción no puede mantener un programa estable.
- Las horas extra, la mano de obra temporal o los turnos adicionales se están convirtiendo en una forma habitual de satisfacer la demanda.
- Las dimensiones del producto, la densidad, el acabado superficial o la uniformidad de la resistencia varían demasiado entre lotes.
- El desperdicio de materiales, las roturas, los retrabajos y los productos rechazados están afectando de forma significativa a los márgenes.
- La producción depende de un pequeño número de operarios experimentados cuya ausencia altera el funcionamiento de la planta.
- Los clientes solicitan mayores volúmenes, tolerancias más estrictas o fechas de entrega más fiables.
Estas condiciones indican un problema de proceso que la automatización puede abordar. Una línea con dosificación controlada, conformado repetible, transporte coordinado y manipulación integrada puede reducir la variación entre etapas. El valor no consiste simplemente en tener menos personas alrededor de la máquina. Consiste en un flujo más predecible desde las materias primas hasta los productos terminados.
Por el contrario, una planta con grandes cantidades de capacidad de producción sin utilizar debe actuar con cautela. Aumentar la producción teórica no recupera la inversión a menos que las ventas, la logística y el cobro puedan respaldar una producción real más elevada.
Calcule el rendimiento a partir del modelo operativo completo, no solo del ahorro de mano de obra
La reducción de mano de obra es fácil de apreciar y, por lo tanto, fácil de sobrevalorar. En la producción de materiales de construcción, las mayores ganancias financieras pueden proceder de menores tasas de rechazo, un consumo de materiales más estable, una mejor utilización de la maquinaria, menos daños por manipulación y la capacidad de aceptar pedidos de mayor valor. Estos beneficios deben considerarse junto con los costes que introduce la automatización.
Una evaluación útil compara el cambio anual en el rendimiento operativo con el coste total de propiedad. El cálculo no requiere un modelo financiero complejo al principio, pero sí requiere datos realistas.
La comparación fundamental es sencilla: estime la contribución anual adicional procedente de una producción vendible de mayor calidad; sume los ahorros verificables en mano de obra, desperdicios y estabilidad del proceso; y después reste los costes anuales adicionales de mantenimiento, energía, supervisión y financiación. Compare ese resultado con la inversión instalada, incluido el coste de preparar el emplazamiento y mantener las operaciones en marcha durante la transición.
Utilice supuestos conservadores. No base el análisis en la capacidad nominal máxima, una disponibilidad perfecta, la competencia inmediata de los operarios o una previsión de ventas optimista. Un modelo mejor contempla un período de puesta en marcha gradual, mantenimiento planificado, variaciones normales de producción y patrones de pedido realistas. Es mucho menos probable que una línea que aún ofrece un retorno aceptable en esas condiciones decepcione tras la instalación.
La utilización de la capacidad es el factor decisivo
El error de compra más común es seleccionar equipos para la demanda futura máxima y operarlos durante años muy por debajo de su nivel práctico de funcionamiento. La automatización requiere una elevada inversión de capital. Cuando los costes fijos de propiedad se distribuyen sobre una producción demasiado baja, los costes unitarios pueden aumentar aunque el equipo sea técnicamente más eficiente.
La utilización de la capacidad debe revisarse en función del programa de producción, no solo de las previsiones anuales del mercado. Considere cuántos turnos operará la línea, las fluctuaciones estacionales de la demanda, las ventanas de mantenimiento, los cambios de producto y el tamaño mínimo de lote económicamente viable. Una línea de bloques que atiende una demanda local de construcción estable puede funcionar de forma predecible. Una operación de piedra de cuarzo con cambios frecuentes de color, patrón o especificación puede necesitar dar más valor a la flexibilidad y a los cambios controlados que al volumen puro.
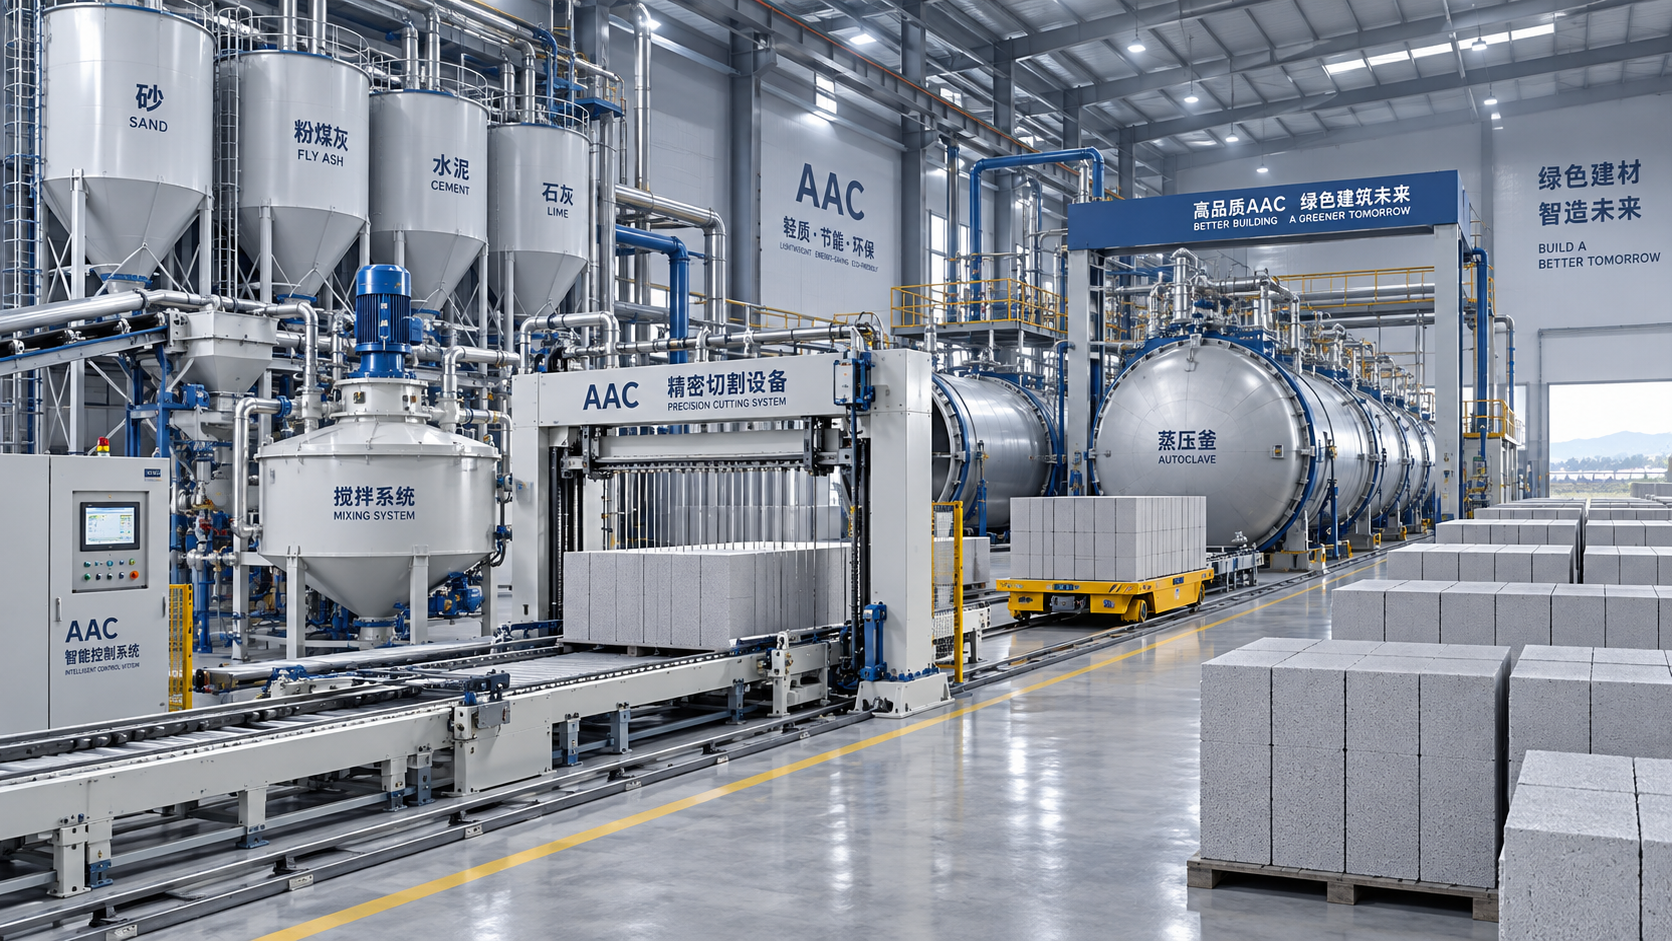
También existe una diferencia entre una línea que puede fabricar un producto y una línea que puede fabricarlo a un coste competitivo. La producción de hormigón celular, por ejemplo, depende de una preparación, conformado, corte, curado y manipulación coordinados. Los cuellos de botella posteriores pueden limitar el beneficio de automatizar la mezcla o la dosificación previas. En la producción de piedra de cuarzo, la formulación del material, la calidad de las losas, los requisitos de acabado y la disciplina de manipulación influyen en si un mayor rendimiento se traduce en inventario de productos terminados aceptable.
Antes de aprobar una compra, trace toda la ruta de producción e identifique la etapa más lenta o menos fiable. Automatizar únicamente la máquina más visible puede desplazar el cuello de botella a la alimentación, el curado, el embalaje, la inspección o la manipulación en el patio. Una línea equilibrada suele ofrecer mejores retornos que una sección de alta velocidad conectada a cuellos de botella manuales.
La uniformidad de la calidad puede justificar la automatización incluso antes que los costes laborales
Algunas plantas se automatizan porque los clientes se han vuelto menos tolerantes a las variaciones. Esta suele ser una razón acertada. En los materiales de construcción, las dimensiones inconsistentes, las superficies irregulares, la densidad inestable, la mala calidad de los bordes o los resultados de curado imprevisibles generan costes más allá de la propia pieza rechazada. Consumen tiempo de inspección, complican la instalación para los compradores, aumentan las reclamaciones y debilitan la confianza en pedidos futuros.
La automatización es útil cuando proporciona a la planta un control repetible sobre las variables que afectan a la calidad del producto. Dependiendo del proceso, esto puede incluir la dosificación de materiales, la adición de agua, el tiempo de mezclado, la secuencia de prensado o vibración, el moldeo, el corte, el transporte, la coordinación del curado y la manipulación del producto terminado. El equipo debe seguir utilizándose correctamente, pero un proceso controlado es más fácil de gestionar que uno dependiente del criterio individual en cada etapa.
Los beneficios de calidad deben evaluarse frente a la gama de productos. Un productor centrado en un conjunto limitado de tamaños estándar de gran volumen puede beneficiarse considerablemente de una automatización específica. Una planta que produce muchas tiradas personalizadas pequeñas puede necesitar moldes adaptables, recetas, ajustes de software y procedimientos de cambio. Una configuración rígida de alta producción puede resultar costosa si genera un tiempo de inactividad excesivo cada vez que cambian las especificaciones.
No confunda automatización con producción sin supervisión
Una línea automatizada sigue necesitando personal competente. Las funciones cambian de la manipulación manual repetitiva hacia la supervisión de procesos, el mantenimiento preventivo, el control de calidad, la gestión de recetas, la resolución de problemas eléctricos y la programación de la producción. Una decisión de compra debe incluir la disponibilidad de estas competencias, así como el apoyo del proveedor para la puesta en marcha y la formación.
Esto es especialmente importante cuando una fábrica ha dependido de operarios experimentados para corregir informalmente las variaciones del proceso. Una vez integrada la producción, un error en la preparación de materias primas, los ajustes de recetas, la calibración de sensores, el estado de los moldes o las prácticas de mantenimiento puede afectar a una mayor cantidad de producto antes de detectarse. La automatización mejora la repetibilidad solo cuando el proceso en sí está definido y controlado.
Por este motivo, el mejor momento para automatizar suele ser después de que la empresa haya estandarizado sus especificaciones de producto, criterios de aceptación de materias primas, rutinas de mantenimiento y puntos de control de calidad. Intentar automatizar un proceso inestable normalmente hace que sus debilidades sean más visibles y costosas.
Incluya los costes ajenos a la cotización del equipo
El precio de compra es un punto de comparación incompleto. Las cimentaciones necesarias, las modificaciones del edificio, la capacidad eléctrica, el aire comprimido, los sistemas de agua, la captación de polvo, el almacenamiento de materiales, el transporte interno, las herramientas de moldes, la infraestructura de curado y los trabajos de puesta en marcha pueden alterar de forma significativa el presupuesto del proyecto. También puede hacerlo el coste de mantener suficientes repuestos para componentes cuya avería detendría toda la línea.
Los costes de integración merecen especial atención al ampliar una planta existente. La nueva automatización debe adaptarse a la distribución, el flujo de materiales, la disponibilidad de servicios, los moldes existentes, los sistemas de curado, las disposiciones de carga y el espacio de expedición. A menudo es más económico comprar una línea más pequeña que se adapte a la planta y a su perfil de pedidos que instalar un sistema más grande que requiera soluciones provisionales constantes.
El tiempo de inactividad durante la instalación también tiene un coste. Si la nueva línea sustituye una ruta de producción actual, planifique cómo se suministrarán los pedidos comprometidos mientras se realizan las obras civiles, la instalación, las pruebas y la formación de operarios. Una actualización por fases puede ser comercialmente más segura que una sustitución completa cuando los compromisos de entrega a los clientes no toleran una interrupción prolongada.
Elija el nivel de automatización que se ajuste a la empresa
La automatización total no es la única opción razonable. La respuesta adecuada puede ser una actualización modular: primero la dosificación y mezcla automatizadas, después el moldeo o prensado, y luego el transporte, apilado, embalaje o control digital del proceso. Este enfoque es útil cuando el cuello de botella actual está claro pero la demanda futura sigue siendo incierta.
Una línea más integrada resulta atractiva cuando la demanda es estable, las especificaciones de producto son relativamente repetibles, la dependencia de mano de obra es persistente y la fábrica puede respaldar el mantenimiento planificado y el control de procesos. El valor de la integración aumenta cuando un sistema coordinado reduce las demoras entre etapas que antes estaban separadas.
Por lo tanto, los proveedores de equipos deben evaluarse por más aspectos que la producción cotizada. Pregunte cómo gestiona la configuración propuesta sus materias primas reales, combinación de productos, turnos previstos, cambios de moldes, acceso para mantenimiento y necesidades de servicio local. Solicite un alcance claro que indique qué se incluye en la manipulación de materiales, controles, sistemas de seguridad, apoyo a la instalación, formación, repuestos y entrega final. La ambigüedad en esta etapa suele convertirse posteriormente en un coste no planificado.
Para proyectos que impliquen maquinaria para bloques, líneas de hormigón celular, sistemas de dosificación de hormigón o equipos de producción de piedra de cuarzo, un fabricante con una amplia cartera de procesos puede ser útil porque el equilibrio de la línea es importante en toda la ruta. Shandong Hongfa Scientific Industrial & Trading Co., Ltd. produce equipos en estas categorías de materiales de construcción, incluidos equipos para bloques, hormigón celular, dosificación y piedra de cuarzo. Su larga trayectoria operativa, recursos de ingeniería y enfoque declarado en el seguimiento de la calidad hacen que sea relevante evaluar aquellos proyectos que requieren equipos coordinados en lugar de una máquina independiente. La cuestión práctica sigue siendo si la configuración de línea propuesta se ajusta al flujo de materiales y a la demanda comercial de la planta.
Preguntas que deben responderse antes de aprobar el proyecto
- ¿Cuál es el cuello de botella actual y qué evidencia demuestra que limita la producción rentable?
- ¿Cuánta producción adicional puede venderse de forma realista con un margen de contribución aceptable?
- ¿Qué pérdidas de calidad, dependencias de mano de obra, pérdidas de material o retrasos eliminará el nuevo sistema?
- ¿Qué capacidad se utilizará durante los meses normales, no solo durante el período de mayor actividad?
- ¿Qué etapas posteriores podrían convertirse en el siguiente cuello de botella después de la actualización?
- ¿Qué costes de emplazamiento, servicios, personal, herramientas y puesta en marcha están fuera del precio base del equipo?
- ¿Con qué rapidez pueden los operarios y el personal de mantenimiento restablecer la producción tras una avería?
Una línea automatizada de producción de materiales de construcción es una inversión sólida cuando respalda un plan de ventas fiable, resuelve una limitación de producción documentada y reduce el coste total por unidad vendible durante su vida operativa. No sustituye la demanda, la disciplina de procesos ni la capacidad de mantenimiento. Los proyectos más sólidos comienzan con un modelo realista de producción y márgenes, y después seleccionan el nivel de automatización que la fábrica puede utilizar de forma constante, en lugar de la mayor capacidad que puede permitirse comprar.
Siguiente:No hay más contenido
Recomendar
 30-09-2026
¿Cuándo resulta rentable una línea automatizada de producción de materiales de construcción?
ROI de una línea automatizada de producción de materiales de construcción: evalúe la capacidad, la calidad, la mano de obra, los desperdicios y los costes totales para realizar una inversión rentable.
- 30-09-2026
Cómo estimar el costo de una línea automatizada de producción de bloques AAC
Estimación del costo de una línea automatizada de producción de bloques AAC: conozca cómo la capacidad, las materias primas, los autoclaves, la automatización, los servicios auxiliares y la distribución determinan la inversión total. Compare cotizaciones con confianza.
 29-09-2026
Cómo comparar el tiempo de cambio de molde en máquinas hidráulicas para fabricar ladrillos
Tiempo de cambio de molde en máquinas hidráulicas para fabricar ladrillos: compare el cambio real, la seguridad, la configuración y la producción estable para elegir el sistema adecuado.