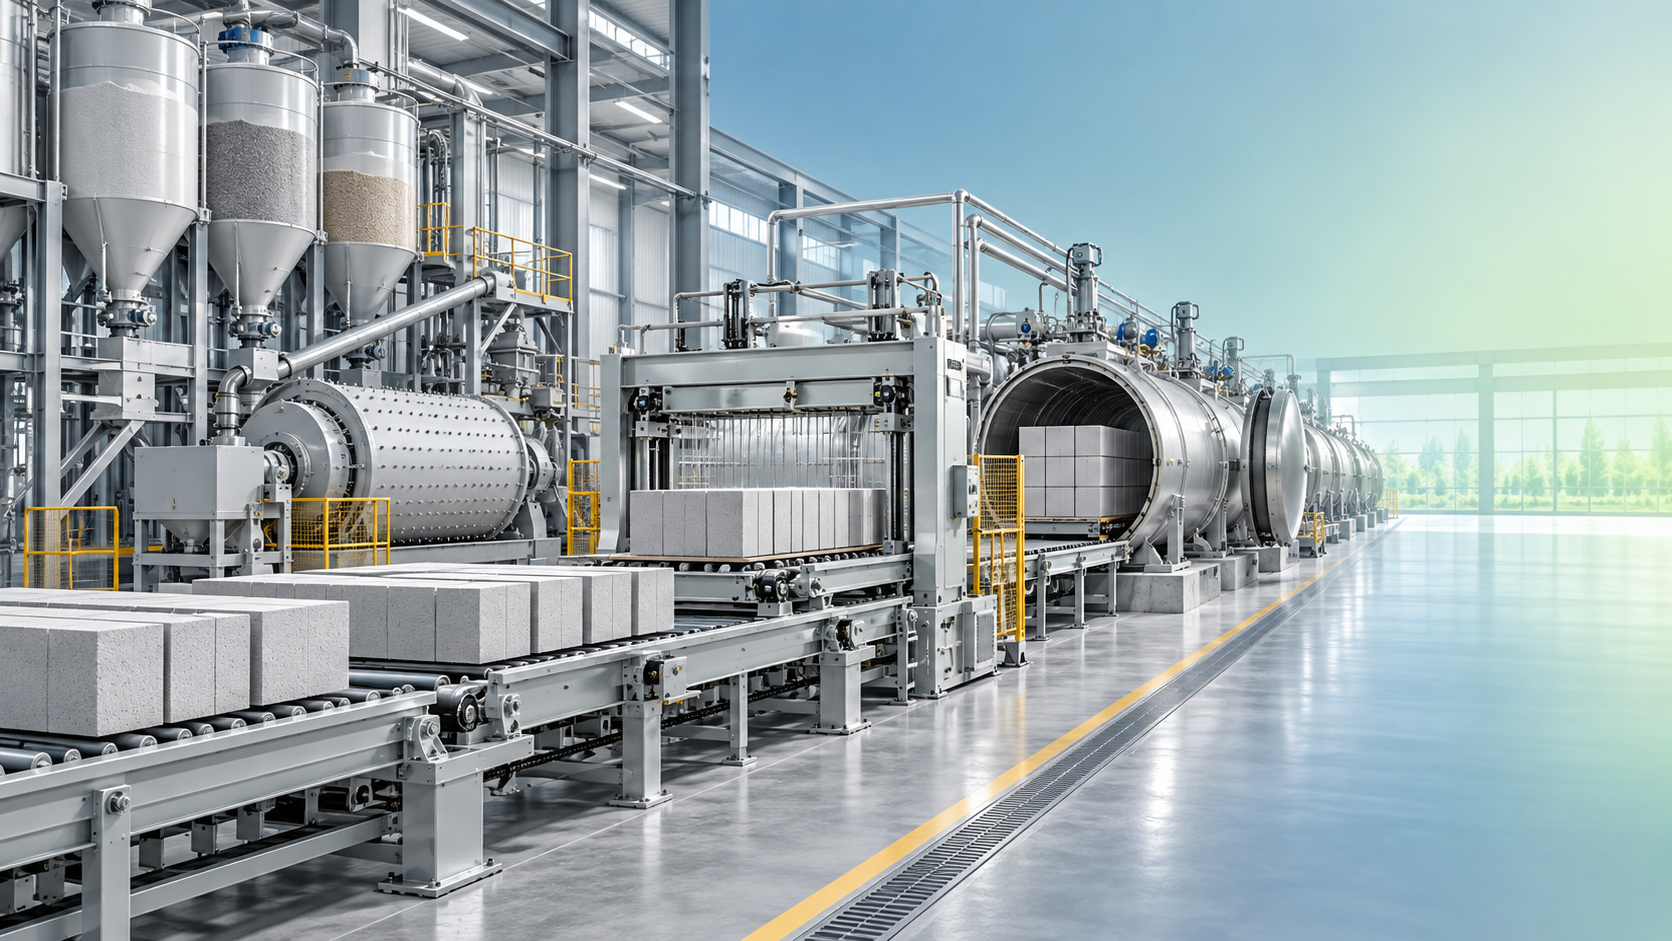
Cómo una línea de producción de materiales de construcción ecológicos reduce el desperdicio de material
Una línea de producción puede reducir el desperdicio de material solo cuando trata los residuos como un problema de control del proceso, en lugar de un problema de eliminación. En un turno típico, las pérdidas pueden aparecer como dosificación inexacta, productos verdes fuera de especificación, roturas durante la transferencia, residuos de recorte, rechazos de curado o material restante en mezcladoras y transportadores. Cada punto de pérdida puede parecer menor de forma aislada, pero en conjunto afecta al rendimiento, los requisitos de almacenamiento, la capacidad de reprocesamiento y la consistencia del material de construcción terminado.
Para una evaluación técnica, la pregunta central no es si unalínea de producción de materiales de construcción ecológicos incluye equipos de reciclaje. Es si la línea puede prevenir residuos evitables antes de que se generen, identificar los residuos inevitables por tipo de material y devolver el material adecuado al proceso sin desestabilizar la calidad del producto. Los diseños más eficaces para reducir residuos combinan dosificación precisa, conformado controlado, manipulación cuidadosa, curado estable, inspección durante el proceso y un circuito de recuperación claramente definido.
Comience con una visión del flujo de materiales, no con una lista de máquinas
Evaluar una línea de producción únicamente por la capacidad de su máquina principal puede ocultar las fuentes de desperdicio. Una mezcladora, prensa, máquina de bloques o unidad de corte de alta producción no genera automáticamente un alto rendimiento útil. En su lugar, la línea debe evaluarse como un flujo de materiales: la materia prima entra, se prepara, se conforma, se transfiere, se acondiciona o cura, se termina, se inspecciona y se embala. En cada punto de transferencia o transformación, una parte puede perderse, degradarse o reciclarse.
Un punto de partida práctico es separar la pérdida de material en cuatro categorías:
- Residuo de proceso: material que permanece en mezcladoras, tolvas, tuberías, moldes, alimentadores o equipos de transferencia después de un lote o cambio de producto.
- Desperdicio dimensional: productos fuera de los requisitos permitidos de tamaño, peso, densidad, planitud o estado de los bordes.
- Pérdida relacionada con daños: agrietamiento, desportillado, colapso, deformación o rotura durante la manipulación, corte, apilado o curado.
- Contaminación no recuperable: residuos mezclados que contienen aglutinantes incompatibles, pigmentos, restos de embalaje, lubricantes, fragmentos metálicos o exceso de humedad.
Esta clasificación es importante porque cada categoría requiere una respuesta diferente. El exceso de residuo en la mezcladora puede reducirse mediante la geometría del equipo y los procedimientos de limpieza. El desperdicio dimensional apunta al control de la dosificación, el llenado del molde, el prensado o el corte. Los daños durante la manipulación suelen proceder de equipos de transferencia mal sincronizados, y no de la propia formulación del material. Los residuos contaminados no pueden devolverse simplemente a la mezcla sin comprobar su efecto sobre las propiedades del producto.
La dosificación precisa evita la forma más costosa de desperdicio
La reducción de residuos comienza antes del conformado. Las variaciones en la granulometría de los áridos, el contenido de humedad, la dosificación de aglutinante, la adición de agua, la concentración de pigmento o los finos reciclados pueden crear lotes técnicamente procesables pero inconsistentes. Esa inconsistencia suele aparecer más tarde como baja resistencia, defectos superficiales, mala compactación, densidad irregular, contracción o pérdidas de corte. Cuando un defecto se hace visible, el material y la energía utilizados en varias etapas posteriores ya se han consumido.
Por esta razón, una línea debe utilizar sistemas de pesaje y dosificación adecuados al comportamiento de cada insumo. Los polvos finos requieren alimentación controlada y gestión del polvo; los áridos gruesos necesitan condiciones de alimentación estables; el material reciclado suele requerir cribado y almacenamiento separados porque su distribución de tamaño y nivel de humedad pueden variar más que los de la materia prima virgen. Cuando el contenido de agua influye considerablemente en la calidad del conformado, el control de humedad y la corrección controlada de agua son más fiables que depender de un valor fijo de ajuste de agua.
El punto clave de evaluación es la trazabilidad. Los operadores deben poder vincular una desviación de un producto terminado con la información de su lote: fuente de material, registro de pesaje, tiempo de mezclado, adición de agua y ajustes relevantes del proceso. Sin ese vínculo, los equipos de producción pueden compensar aumentando el contenido de aglutinante o desechando la producción dudosa, lo que incrementa el consumo de material.
La consistencia de la mezcla también es una cuestión de rendimiento
Una mezcladora debe distribuir uniformemente la humedad, el aglutinante, los aditivos y las partículas finas sin provocar segregación ni acumulación excesiva. Una mezcla insuficiente puede crear zonas débiles localizadas; una mezcla excesiva puede alterar la condición trabajable de algunas formulaciones o dificultar la limpieza. El ciclo de mezclado adecuado depende del sistema de materiales, pero el principio de control es constante: establecer el tiempo de mezclado según la homogeneidad y procesabilidad verificadas, y luego supervisar si se mantiene el mismo resultado entre lotes.
El material residual merece especial atención durante los cambios de producto. Una línea que produce materiales con diferentes colores, densidades, fracciones de árido o formulaciones debe contar con un método práctico para gestionar los lotes de transición. Enviar todo el material de transición directamente a la producción de productos terminados puede generar productos mezclados o fuera de especificación. Segregarlo para una reutilización interna aprobada, cuando sea técnicamente adecuado, suele estar más controlado que tratarlo como residuo ordinario.
El equipo de conformado debe controlar la variación antes de que los defectos sean visibles
En la producción de bloques, paneles, piedra moldeada o materiales de construcción similares, la etapa de conformado convierte una mezcla preparada en un producto cuya geometría y estructura interna deben resistir la manipulación posterior. El llenado irregular, la mala compactación, la vibración inconsistente, la presión inestable o las superficies de molde desgastadas pueden producir defectos que no son evidentes de inmediato. Una unidad puede salir del área de conformado con un aspecto aceptable, pero agrietarse durante el curado, corte, desmoldeo o transferencia de palés.
Los residuos se reducen cuando los parámetros de conformado se ajustan a la condición real del material en vez de tratarse como ajustes permanentes. Los cambios en humedad, forma de partículas, temperatura o contenido reciclado pueden alterar el comportamiento de flujo y compactación. Por tanto, el sistema de control debe permitir a los operadores revisar y ajustar los parámetros relevantes dentro de los límites aprobados, conservando un registro del cambio. Esto es más útil que corregir repetidamente los defectos al final de la línea.
Evalúe las siguientes relaciones durante la revisión técnica:
Las piezas de desgaste no deben considerarse únicamente elementos de mantenimiento. Los bordes de moldes, alambres de corte, componentes raspadores, sellos, guías y soportes de transferencia influyen directamente en las tasas de rechazo. Una línea puede seguir operativa mientras produce una cantidad de residuos que aumenta gradualmente. La inspección basada en tendencias es más eficaz que esperar a que un componente falle por completo.
El corte y el acabado deben separar el material recuperable del producto dañado
El corte, recorte, acabado de bordes y corrección de superficies son puntos habituales de residuos visibles. El objetivo no es necesariamente eliminar todos los residuos de recorte, ya que algunos productos requieren acabado dimensional para cumplir las especificaciones. El objetivo es reducir el corte excesivo innecesario y mantener el material recuperado suficientemente limpio para una reutilización controlada.
Un sistema de corte debe sujetar el producto de forma segura, mantener una alineación consistente de la herramienta y evitar movimientos repentinos que causen daños en las esquinas o fracturas. En los materiales que se cortan antes del curado completo, el momento es especialmente importante. Cortar demasiado pronto puede deformar los bordes o arrastrar material; cortar demasiado tarde puede aumentar la resistencia, el desgaste de la herramienta y el agrietamiento. El intervalo adecuado depende de la formulación y del método de curado, por lo que debe establecerse mediante validación del proceso y no solo mediante evaluación visual.
Los equipos de recuperación también deben evaluarse por la calidad del material, no simplemente por el volumen recogido. Los finos minerales secos y limpios pueden ser adecuados para su retorno cribado a una parte definida de la formulación. Los lodos húmedos, los residuos de colores mezclados o el material que contiene partículas extrañas pueden requerir tratamiento separado, reutilización limitada o eliminación conforme a los requisitos de la planta. Un circuito de recuperación sin segregación puede trasladar los residuos de una etapa a una variación generalizada de calidad en toda la línea.
La estabilidad del curado protege tanto el rendimiento del producto como el control del contenido reciclado
El curado suele analizarse en términos de resistencia final o apariencia, pero es igualmente importante para la eficiencia de los materiales. La temperatura, humedad, flujo de aire, presión o duración del curado irregulares pueden provocar desarrollo incompleto, distorsión, agrietamiento, humedad inconsistente o defectos superficiales. Los productos rechazados después del curado representan una pérdida de alto coste porque las materias primas, la mano de obra, el tiempo de máquina y la energía ya se han invertido.
La línea debe proporcionar condiciones repetibles en todo el espacio de curado, y no solo aceptables cerca de la ubicación del sensor. La separación entre productos, la carga de bastidores, la geometría de apilamiento y la circulación de aire pueden afectar las condiciones locales de curado. Los bastidores sobrecargados o cargados de forma desigual pueden restringir el flujo de aire y generar variaciones entre productos del mismo lote. Cuando los ciclos de curado cambian entre tipos de producto, el procedimiento operativo debe identificar los parámetros que deben ajustarse y los criterios para la liberación a la siguiente etapa.
El material recuperado puede complicar esta etapa cuando su contenido de humedad no está controlado. Los finos reciclados o el material verde recuperado pueden absorber o liberar agua de forma diferente a la materia prima virgen. Por lo tanto, su adición debe regirse por una proporción definida, una condición de tamaño de partícula y un método de gestión de humedad. Tratar todo el material recuperado como intercambiable puede reducir el volumen de eliminación, pero aumentar los rechazos durante el curado.
La automatización es valiosa cuando hace visibles las condiciones anormales
La automatización reduce los residuos con mayor eficacia cuando mejora la repetibilidad y detecta las desviaciones de forma temprana. El pesaje automático, la gestión de recetas, la sincronización de transportadores, los sistemas de posicionamiento y los controles basados en sensores pueden reducir la dependencia de la temporización manual. Sin embargo, la automatización por sí sola no corrige una lógica de proceso deficiente. Un sistema que aplica de forma constante una corrección de humedad incorrecta o transfiere un producto débil con demasiada rapidez repetirá la misma pérdida a mayor velocidad.
Las funciones de control útiles incluyen alarmas para desviaciones de pesaje, anomalías de nivel de tolvas, sobrecarga de mezcladoras, interrupción de transferencias, errores de posición de corte, desviaciones de condiciones de curado y patrones recurrentes de rechazo. Los datos deben respaldar la acción. Por ejemplo, un aumento gradual de rechazos dimensionales puede indicar desgaste del molde, deriva de un sensor o una condición de alimentación cambiante. Si los registros solo muestran la producción total y los rechazos totales, la fuente de los residuos sigue siendo difícil de aislar.
También es importante distinguir entre un enclavamiento y una pantalla informativa. Una pantalla puede mostrar que una tolva está baja; un enclavamiento puede impedir que se produzca un lote con una proporción de material no prevista. El nivel adecuado de control depende del riesgo asociado a ese parámetro. Las entradas críticas de la receta y los movimientos relacionados con la seguridad generalmente requieren una protección más sólida que los indicadores operativos no críticos.
Evalúe la línea mediante una secuencia controlada de reducción de residuos
Al revisar una instalación existente o especificar una nueva, comience por mapear dónde se genera, almacena, transfiere, recupera y desecha el material. A continuación, confirme si cada punto de pérdida tiene una causa medible y una respuesta aprobada. La siguiente secuencia mantiene la revisión vinculada al comportamiento real de la producción:
- Identifique las especificaciones del producto que definen la producción utilizable, incluidas las dimensiones, apariencia, densidad, indicadores de proceso relacionados con la resistencia y condición de manipulación.
- Registre los residuos por ubicación en lugar de como un único total combinado: dosificación, conformado, corte, curado, manipulación y embalaje.
- Determine si cada flujo de residuos está limpio, segregado y es técnicamente apto para la reutilización.
- Compruebe si los registros de proceso pueden vincular los rechazos con los ajustes del lote, el estado del equipo y la condición del material.
- Corrija las fuentes recurrentes antes de ampliar la capacidad de reciclaje; la prevención suele proteger la calidad de forma más eficaz que el reprocesamiento.
- Verifique los cambios mediante series de producción estables y confirme que una menor cantidad de desperdicio no genera defectos ocultos en etapas posteriores.
Por tanto, una línea de producción de materiales de construcción ecológicos bien diseñada hace más que recoger el material excedente. Reduce la variación en el origen de los residuos, evita que los productos adecuados se dañen entre etapas y recupera únicamente el material que puede volver al proceso de forma segura. Para la evaluación técnica, el diseño más fiable es aquel que hace visibles estas decisiones en la disposición de los equipos, la lógica de control, el acceso para mantenimiento y la segregación de materiales, y no uno que dependa de la clasificación manual después de que los defectos ya se hayan acumulado.
Recomendar
 30-09-2026
¿Cuándo resulta rentable una línea automatizada de producción de materiales de construcción?
ROI de una línea automatizada de producción de materiales de construcción: evalúe la capacidad, la calidad, la mano de obra, los desperdicios y los costes totales para realizar una inversión rentable.
- 01-10-2026
Cómo una línea de producción de materiales de construcción ecológicos reduce el desperdicio de material
Descubra cómo una línea de producción de materiales de construcción ecológicos reduce los desperdicios mediante dosificación precisa, conformado controlado, curado estable y recuperación inteligente de materiales.
- 01-10-2026
Cómo evaluar a un proveedor de líneas de producción de AAC para la exportación de materiales ecológicos
Guía para evaluar proveedores de exportación de líneas de producción de materiales de construcción ecológicos: analice la adecuación del proceso AAC, la eficiencia energética, la ejecución de exportaciones, la documentación y el soporte.