Como os compradores podem avaliar a qualidade do comissionamento da planta de AAC da Hongfa?
A qualidade do serviço de comissionamento de uma fábrica de AAC da Hongfa é avaliada da melhor forma por meio de testes de produção acompanhados, resultados de ensaios rastreáveis e um pacote de entrega que comprove que a fábrica está pronta para a operação de rotina. O simples deslocamento de máquinas comprova muito pouco. A aceitação deve relacionar a operação segura dos equipamentos a uma dosagem repetível, ao desenvolvimento estável dos blocos, ao corte preciso, à autoclavagem controlada e a blocos acabados que atendam às especificações acordadas.
As evidências mais sólidas acompanham um lote identificável desde a preparação das matérias-primas até os ensaios do produto acabado. Essa relação permite distinguir uma falha do equipamento de um problema de formulação, de uma limitação de utilidades ou de um ajuste que só funcionou em condições excepcionalmente favoráveis.
Quais evidências devem ser acordadas antes do início do comissionamento?
Um protocolo de aceitação por escrito deve definir os produtos, as matérias-primas, as condições operacionais e as medições utilizadas para avaliar o desempenho. Sem esse acordo, um teste bem-sucedido pode significar qualquer coisa, desde concluir uma sequência automática até produzir blocos comercializáveis na capacidade contratada.
O protocolo precisa estabelecer limites claros: quais equipamentos estão incluídos, onde as utilidades entram no sistema fornecido, quais ensaios laboratoriais determinam a aceitação do produto e como as interrupções afetam o teste de desempenho. Também deve identificar quem testemunha os resultados e quem tem autoridade para aprovar desvios.
Critérios de aceitação úteis relacionam um resultado medido às condições de ensaio:
- Conformidade do produto: dimensões especificadas, densidade seca, resistência à compressão e outras propriedades exigidas pelo contrato de compra, avaliadas segundo os métodos acordados de amostragem e ensaio.
- Desempenho de produção: produção comercializável durante um período definido, contabilizando rejeitos, material reciclado, paradas e produtos em processo.
- Prontidão operacional: funções de segurança demonstradas, instruções de manutenção concluídas e operação bem-sucedida pelo pessoal designado da instalação.
Qualquer pré-requisito fora do escopo do comissionamento, como disponibilidade de vapor ou prontidão do laboratório, deve ter seu status registrado antes do início dos testes de desempenho.
O que um teste a seco bem-sucedido realmente comprova?
Um teste a seco comprova que acionamentos, sensores, atuadores e sequências de controle funcionam conforme previsto, sem material de processo. Ele fornece evidências úteis da qualidade da instalação e da integração, mas não comprova a estabilidade dos blocos, o desempenho do corte sob carga nem a resistência dos blocos acabados.
Observe atentamente as interfaces entre os equipamentos. O posicionamento dos moldes deve corresponder aos requisitos de enchimento e transferência; os equipamentos de corte devem receber os blocos na orientação correta; e os dispositivos de transferência devem completar seus movimentos sem colisões ou impactos descontrolados. Intervenções manuais repetidas nessas interfaces indicam que a produção automática ainda não está estável.
Os testes de alarmes devem demonstrar tanto a detecção quanto a resposta. Um sinal de nível baixo, uma estação a jusante indisponível ou uma falha na confirmação de posição devem provocar o comportamento do sistema previsto na documentação. Registre a condição que iniciou o evento, o alarme exibido, o estado resultante do equipamento e o procedimento de recuperação.
As funções de segurança devem ser verificadas de forma controlada por pessoal qualificado, utilizando procedimentos aprovados. Paradas de emergência, proteções, permissivos do sistema de pressão e comportamento durante a reinicialização exigem registros específicos. Uma declaração assinada dizendo “sistema elétrico testado” fornece poucos detalhes para determinar o que foi verificado.
Quais medições do processo indicam se a partida está estável?
O desempenho do AAC depende das relações entre os materiais e os parâmetros do processo. O tempo de mistura ou a temperatura da suspensão têm significado limitado sem a formulação correspondente, as condições dos materiais e o registro do desenvolvimento dos blocos.
Na produção à base de areia, a preparação da suspensão deve garantir finura e consistência adequadas. Na produção à base de cinzas volantes, também é preciso prestar atenção à variação do material recebido. A reatividade da cal, as condições do cimento, as características do gesso, a dosagem de alumínio e a temperatura da água influenciam a expansão da mistura e o ganho de resistência verde suficiente para o corte.
Os registros devem diferenciar os valores definidos na formulação das quantidades efetivamente medidas. A exibição correta do valor-alvo de dosagem não comprova que o sistema de pesagem tenha fornecido essa quantidade. A verificação da balança, a repetibilidade, a estabilidade do zero e o material restante nas linhas de descarga afetam o lote real.
Um relatório de comissionamento é mais útil quando explica por que os parâmetros foram alterados e mostra se o ajuste continuou eficaz nos lotes seguintes.
Como os blocos de teste devem ser amostrados e avaliados?
A produção de teste deve incluir amostras representativas de lotes identificáveis e de posições específicas nos blocos ou nas cargas. Selecionar apenas blocos visualmente atraentes oculta variações e enfraquece o resultado da aceitação. Os locais e métodos de amostragem devem ser acordados antes que os resultados da produção sejam conhecidos.
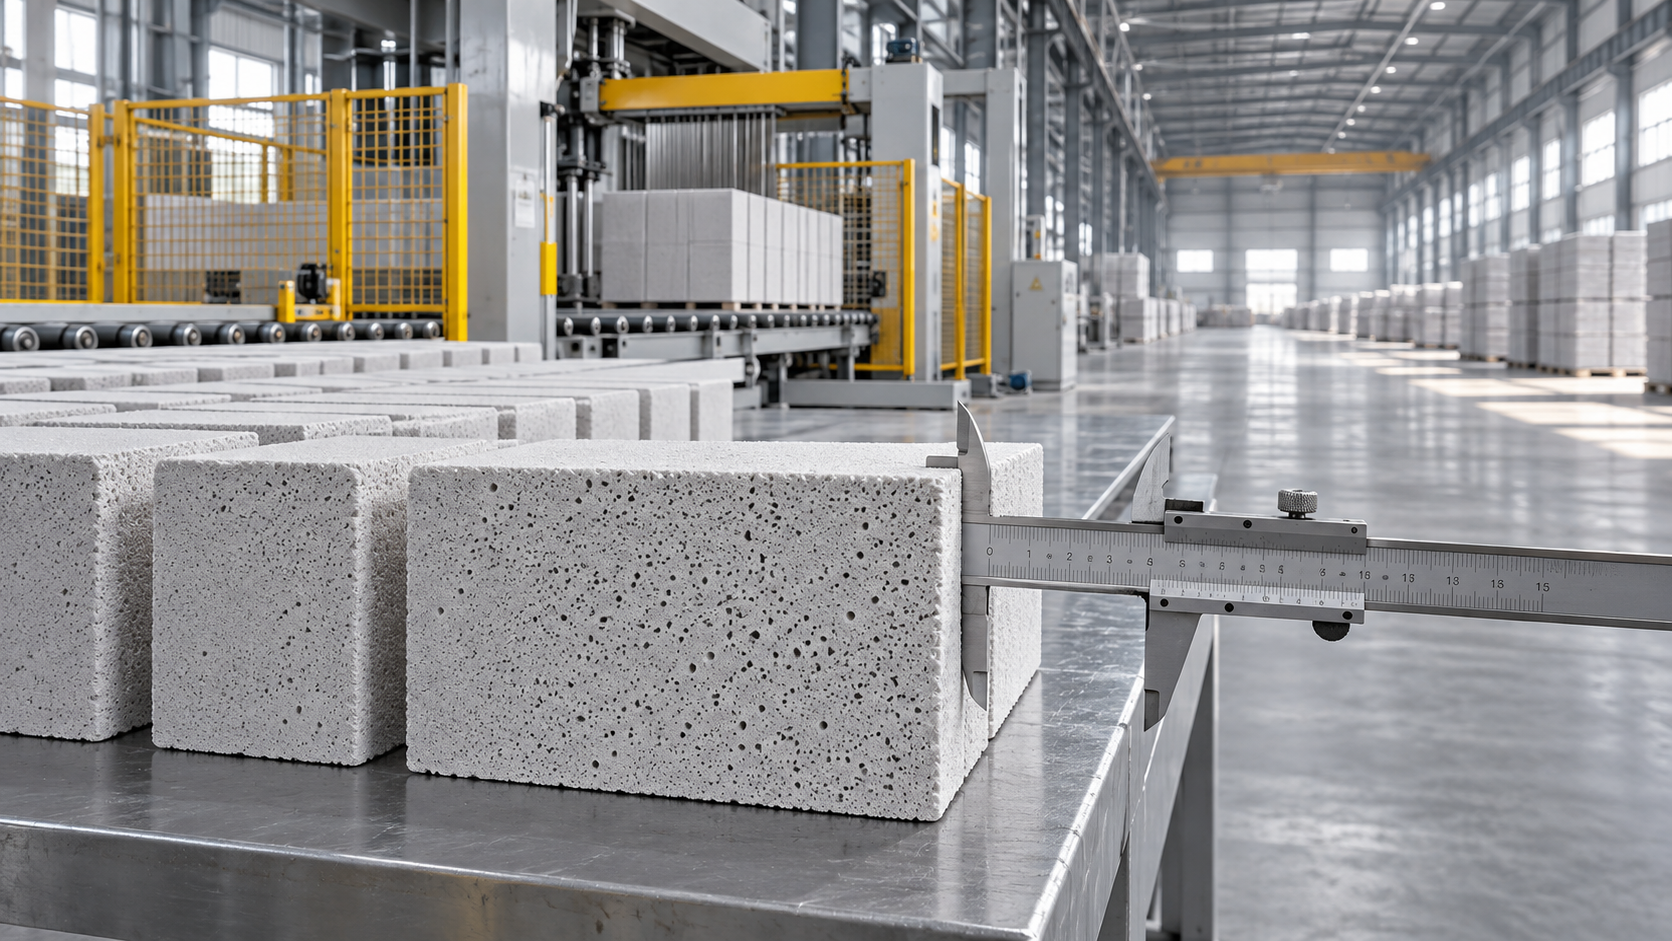
As medições dimensionais devem verificar as tolerâncias especificadas e revelar padrões. Erros repetidos em uma direção sugerem um problema diferente de danos aleatórios concentrados perto das bordas dos blocos. A precisão do corte, o movimento dos fios, as condições dos blocos e os danos de manuseio devem ser investigados separadamente.
A densidade e a resistência à compressão exigem atenção especial. Os blocos recém-saídos da autoclave contêm umidade, portanto, uma medição imediata da massa não pode ser considerada densidade seca. Os resultados de resistência também exigem preparação consistente dos corpos de prova e condicionamento de acordo com o método de ensaio acordado. Resultados obtidos em condições diferentes não são diretamente comparáveis.
A inspeção visual continua sendo útil para identificar fissuras, cantos quebrados, blocos aderidos entre si e defeitos superficiais. No entanto, a aparência não comprova o desempenho interno. Cada resultado laboratorial deve manter a referência do lote, o local de amostragem, a data do ensaio e os detalhes do condicionamento, para que uma aparente falha possa ser rastreada até as condições de produção.
O que comprova um comissionamento aceitável da autoclave?
Um teste da autoclave deve demonstrar a sequência operacional aprovada em condições representativas de carregamento. Atingir uma pressão exibida, por si só, não comprova que a carga recebeu o tratamento de cura previsto.
Analise os registros de pressão e temperatura juntamente com a remoção de ar, a admissão de vapor, o tempo de manutenção, a despressurização e o manejo do condensado. A localização dos sensores é importante para interpretar esses registros. Uma medição no vaso descreve as condições naquele ponto de medição; os ensaios dos produtos fornecem evidências adicionais sobre os efeitos do ciclo de cura nos blocos.
A disposição da carga deve corresponder à configuração prevista para a produção. Um teste com carga reduzida fornece evidências limitadas para um vaso totalmente carregado, pois a distribuição do vapor, a demanda de aquecimento e o comportamento do condensado mudam conforme a carga.
O travamento das portas, a indicação de pressão, os dispositivos de proteção e os permissivos de abertura devem ser verificados e documentados de acordo com os procedimentos aplicáveis. Esses testes devem ser realizados por pessoal qualificado, utilizando métodos aprovados. Quando há recuperação de vapor, o comissionamento também deve comprovar que a transferência entre vasos segue a sequência prevista sem interromper o ciclo do vaso que recebe o vapor.
Um único lote bom justifica a aceitação de desempenho?
Um lote conforme demonstra que é possível produzir de forma aceitável nas condições registradas. A repetibilidade exige evidências de lotes consecutivos e ciclos de produção completos, com duração do teste definida no acordo de aceitação.
O teste deve revelar as principais limitações da fábrica. Uma operação curta pode terminar antes que a circulação dos moldes se torne um gargalo ou que a disponibilidade das autoclaves gere uma fila. A produção medida apenas na máquina de corte não esclarece essas restrições.
A produção comercializável deve ser medida no limite de produção acordado. O registro precisa contabilizar de forma consistente rejeitos, blocos quebrados, material reciclado e estoque inacabado. Caso contrário, o material acumulado entre as etapas pode fazer com que uma produção temporária pareça sustentável.
As interrupções também precisam ser classificadas. Falhas de equipamentos, falta de materiais, interrupções de utilidades, amostragem planejada e erros operacionais têm implicações diferentes. Um registro compartilhado de ocorrências deve documentar a duração, a causa e o tratamento de cada evento no cálculo de aceitação.
Se forem feitas alterações significativas durante a operação, documente quais resultados correspondem a cada condição operacional. Combinar em uma única média a produção obtida com diferentes formulações ou parâmetros de controle pode ocultar se a configuração final atingiu o desempenho acordado.
Como demonstrar a qualidade do treinamento?
As listas de presença comprovam que houve treinamento. Demonstrações práticas comprovam se o conhecimento foi transferido.
Durante a produção supervisionada, o pessoal operacional designado deve executar a partida, a seleção da formulação, a amostragem de rotina, a parada controlada e a recuperação após falhas simuladas aprovadas. As respostas devem seguir as instruções por escrito e manter as condições de segurança exigidas.
O treinamento de manutenção precisa de conteúdo prático semelhante: identificação dos pontos de lubrificação, inspeção dos fios de corte, reconhecimento de desgaste, aplicação dos procedimentos de isolamento e localização da peça de reposição correta na documentação. As tarefas envolvendo equipamentos sob pressão ou trabalhos elétricos devem respeitar os requisitos de competência e autorização da instalação.
Um registro de treinamento útil identifica a tarefa executada, a pessoa que a demonstrou, a assistência necessária e quaisquer lacunas ainda não resolvidas. A dependência repetida do engenheiro de comissionamento para a recuperação de sequências operacionais comuns indica que a prontidão para a entrega continua incompleta, mesmo quando os resultados de produção são aceitáveis.
O que deve incluir o pacote final de entrega?
O pacote de entrega deve descrever a fábrica conforme comissionada. Desenhos preliminares, manuais genéricos e planilhas de parâmetros sem controle de revisão deixam dúvidas sobre a instalação real.
Os registros essenciais incluem o protocolo de aceitação acordado, os resultados dos testes assinados, os registros de verificação dos instrumentos, os dados dos lotes e do laboratório, os registros de teste das funções de segurança e uma lista de pendências. A identificação dos equipamentos deve ser consistente nos desenhos, nas telas do sistema de controle, nas instruções de manutenção e nas listas de peças de reposição.
As cópias de segurança do sistema de controle devem corresponder à configuração aceita, com as versões do software e as formas de acesso documentadas. As formulações do processo precisam de identificação de revisão e de limites claros para os ajustes autorizados. As alterações feitas durante o comissionamento devem constar nas configurações e nos desenhos finais.
A lista de pendências deve identificar cada defeito, seu efeito operacional, a ação corretiva, a parte responsável e as evidências necessárias para seu encerramento. Também deve diferenciar uma correção documental de uma falha que afete a segurança da operação ou a conformidade do produto. Qualquer teste de desempenho adiado precisa ter condições acordadas e registro de conclusão próprios.
Quando a aceitação condicional é razoável?
A aceitação condicional é razoável quando os itens pendentes têm efeitos definidos e o acordo especifica claramente como serão resolvidos. É difícil justificá-la quando faltam evidências essenciais de segurança, resultados representativos do produto ou testes de desempenho exigidos.
Por exemplo, uma revisão incompleta de um desenho e uma função de proteção da autoclave não verificada têm consequências muito diferentes. Tratar ambos como itens comuns de uma lista de pendências obscurece a justificativa para operar a fábrica.
O encerramento deve exigir evidências adequadas ao defeito. Uma etiqueta corrigida pode ser confirmada por inspeção; uma falha de dosagem requer medição verificada e resultados de produção pertinentes. Quando uma alteração no equipamento afeta o comportamento a jusante, repita o teste integrado afetado, em vez de encerrar o item apenas porque o componente substituído funciona.
A assinatura de aceitação deve se referir a uma configuração específica, a um conjunto definido de resultados de ensaio e a quaisquer ressalvas registradas explicitamente. Isso cria um registro técnico útil para resolver problemas de produção posteriores e determinar se a fábrica comissionada atendeu às condições acordadas.
Recomendar
 30/10/2026
¿Qué especificaciones de la máquina hidráulica para fabricar ladrillos Hongfa deben verificar los compradores?
Compare las especificaciones de la máquina hidráulica para fabricar ladrillos Hongfa, desde la presión de moldeo y la producción hasta los moldes y la demanda de potencia. Descubra qué debe verificar antes de invertir en su línea de producción.
- 30/10/2026
Como os compradores podem avaliar a qualidade do comissionamento da planta de AAC da Hongfa?
Avalie a qualidade do serviço de comissionamento da planta de AAC da Hongfa por meio de testes de produção, ensaios dos blocos, verificações de segurança e registros de entrega. Saiba o que verificar antes de aceitar a planta.
- 29/10/2026
Que experiência de exportação a Shandong Hongfa Building Machinery tem?
Avalie a experiência de exportação da Shandong Hongfa em máquinas para construção com base nos registros de projetos, no planejamento das entregas e no suporte pós-venda. Saiba o que verificar antes de comprar equipamentos.