Как покупателям оценить качество пусконаладочных работ на заводе Hongfa по производству автоклавного газобетона?
Качество услуг по вводу в эксплуатацию завода AAC компании Hongfa лучше всего оценивать по результатам производственных испытаний в присутствии заказчика, прослеживаемым результатам испытаний и комплекту передаточной документации, подтверждающим готовность завода к штатной эксплуатации. Само по себе перемещение оборудования мало что доказывает. Приемка должна подтверждать безопасную работу оборудования, стабильное дозирование, устойчивое формирование массива, точную резку, контролируемую автоклавную обработку и соответствие готовых блоков согласованным требованиям.
Наиболее убедительные доказательства позволяют проследить конкретную партию от подготовки сырья до испытаний готовой продукции. Это помогает отличить неисправность оборудования от проблем с рецептурой, ограничений инженерных систем или настройки, которая сработала только в исключительно благоприятных условиях.
Какие доказательства необходимо согласовать до начала пусконаладочных работ?
В письменном протоколе приемки следует определить продукцию, сырье, условия эксплуатации и измерения, используемые для оценки результатов. Без такого соглашения успешное испытание может означать что угодно: от выполнения автоматической последовательности операций до выпуска товарных блоков с производительностью, установленной договором.
В протоколе необходимо четко определить границы: какое оборудование входит в объем поставки, где инженерные сети подключаются к поставляемой системе, какие лабораторные испытания используются для приемки продукции и как перерывы влияют на испытание производительности. Также следует указать, кто наблюдает за результатами и кто уполномочен утверждать отклонения.
Полезные критерии приемки связывают измеренный результат с условиями испытания:
- Соответствие продукции требованиям: заданные размеры, сухая плотность, прочность на сжатие и другие свойства, предусмотренные договором купли-продажи, оцениваемые с использованием согласованных методов отбора проб и испытаний.
- Производительность: объем товарной продукции за установленный период с учетом брака, переработанного материала, простоев и незавершенного производства.
- Готовность к эксплуатации: подтвержденная работа функций безопасности, подготовленные инструкции по техническому обслуживанию и успешная эксплуатация назначенным персоналом предприятия.
Для любых предварительных условий, не входящих в объем пусконаладочных работ, например наличия пара или готовности лаборатории, до начала испытаний производительности следует зафиксировать статус.
Что именно подтверждает успешный холостой прогон?
Холостой прогон подтверждает, что приводы, датчики, исполнительные механизмы и последовательности управления работают предусмотренным образом без технологического материала. Он дает полезные сведения о качестве монтажа и интеграции, но не подтверждает устойчивость массива, качество резки под нагрузкой или прочность готовых блоков.
Внимательно проверяйте сопряжение оборудования. Положение формы должно соответствовать требованиям к заполнению и перемещению; режущее оборудование должно получать массивы в правильной ориентации; транспортирующие устройства должны выполнять перемещения без столкновений и неконтролируемых ударов. Повторяющееся ручное вмешательство в работу этих узлов указывает на то, что автоматизированное производство еще не стабилизировано.
Проверка аварийных сигналов должна подтверждать как их обнаружение, так и соответствующую реакцию системы. Сигнал низкого уровня, недоступность следующей станции или отсутствие подтверждения положения должны вызывать предусмотренное поведение системы. Записывайте исходное условие, отображаемый сигнал тревоги, состояние оборудования в результате и процедуру восстановления работы.
Функции безопасности должны проверяться квалифицированным персоналом по утвержденным процедурам и в контролируемых условиях. Необходимо вести отдельные записи о кнопках аварийного останова, защитных ограждениях, блокировках систем под давлением и поведении оборудования при перезапуске. Подписанного заявления «электрическая система проверена» недостаточно, чтобы определить, что именно было проверено.
Какие измерения технологического процесса показывают стабильность запуска?
Рабочие характеристики AAC зависят от взаимосвязи материалов и параметров процесса. Продолжительность смешивания или температура суспензии малоинформативны без сведений о соответствующем рецепте, состоянии материалов и формировании массива.
При производстве на основе песка подготовка суспензии должна обеспечивать необходимую тонкость помола и однородность. При производстве на основе летучей золы также следует учитывать колебания характеристик поступающего сырья. Реакционная способность извести, состояние цемента, свойства гипса, дозировка алюминия и температура воды влияют на вспучивание смеси и набор достаточной прочности массива-сырца для резки.
В записях следует различать заданные значения рецептуры и фактически измеренные количества. Правильное отображение заданной дозировки не доказывает, что весовая система действительно подала нужное количество материала. На фактическую дозу влияют проверка весов, повторяемость показаний, стабильность нуля и количество материала, остающегося в разгрузочных каналах.
Отчет о пусконаладочных работах становится полезнее, если в нем объясняется, почему менялись настройки, и показано, сохранял ли результат корректировки эффективность в последующих партиях.
Как отбирать и оценивать пробные блоки?
Пробное производство должно включать репрезентативные образцы из идентифицируемых партий и из разных участков массивов или загрузок. Отбор только визуально привлекательных блоков скрывает разброс характеристик и снижает достоверность приемки. Места и методы отбора проб следует согласовать до получения результатов производства.
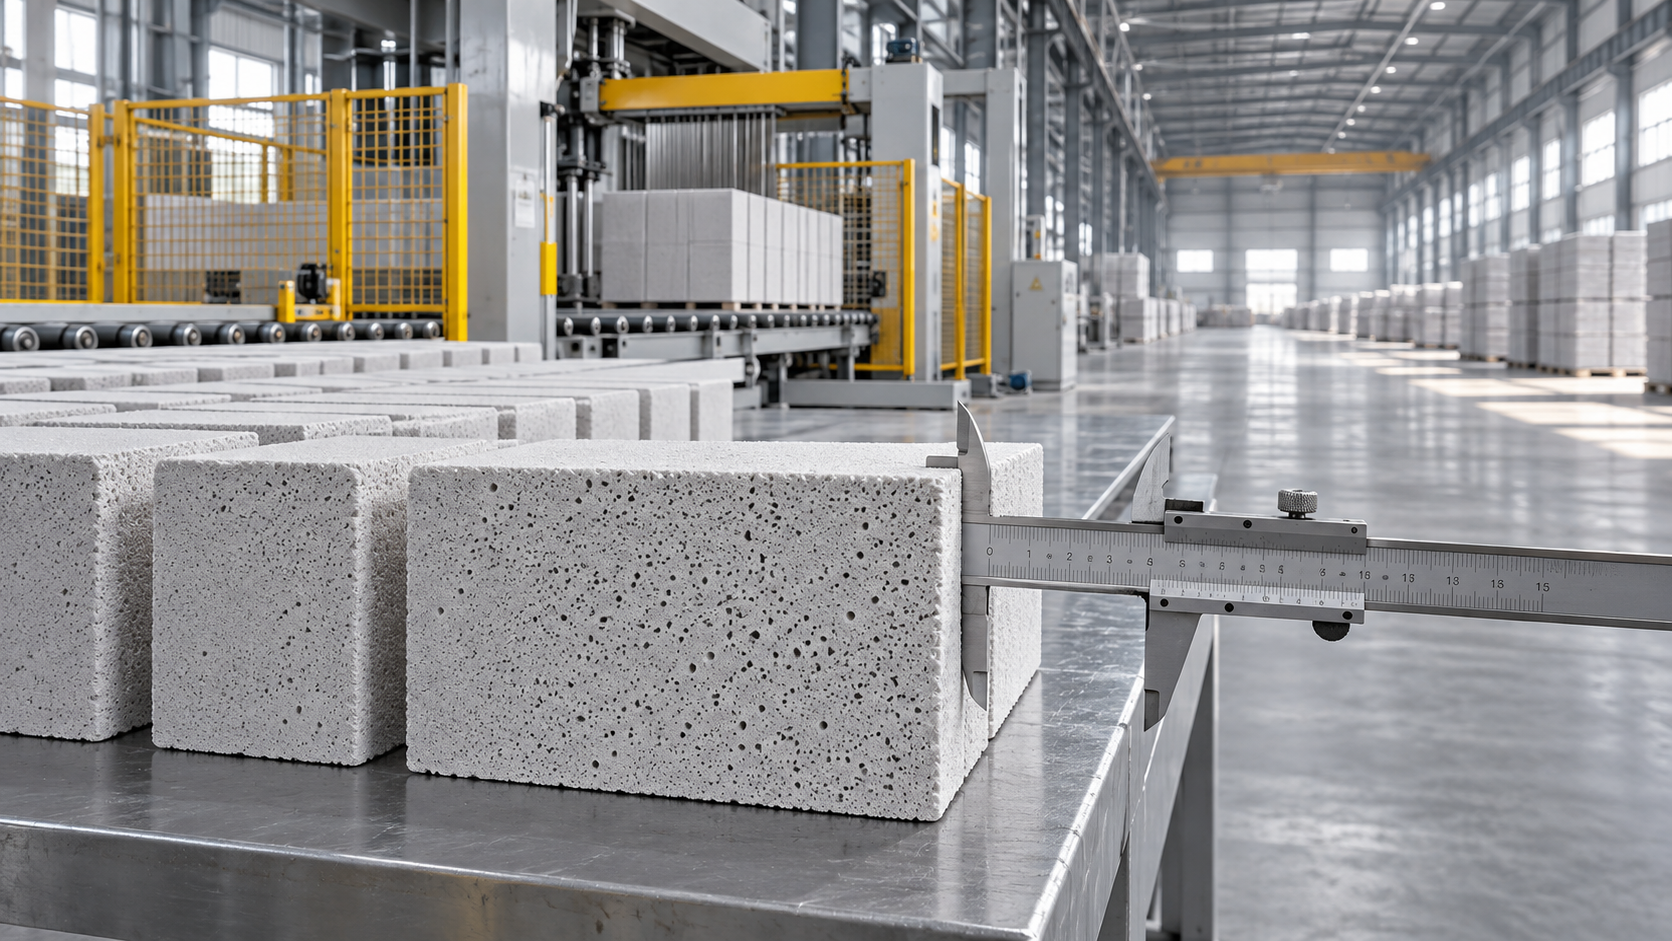
Измерения размеров должны подтверждать соблюдение заданных допусков и выявлять закономерности. Повторяющиеся отклонения в одном направлении указывают на проблему, отличную от случайных повреждений, сосредоточенных у краев массива. Точность резки, движение режущих проволок, состояние массива и повреждения при перемещении следует анализировать отдельно.
Измерение плотности и прочности на сжатие требует особого внимания. Свежие блоки после автоклавной обработки содержат влагу, поэтому измерение массы сразу после обработки нельзя считать измерением сухой плотности. Для сопоставимости результатов прочности необходимо одинаково подготавливать и кондиционировать образцы в соответствии с согласованной методикой испытаний. Результаты, полученные при разных условиях, напрямую сравнивать нельзя.
Визуальный осмотр полезен для выявления трещин, сколотых углов, слипания блоков и дефектов поверхности. Однако по внешнему виду нельзя судить о внутренних характеристиках. Для каждого результата лабораторных испытаний необходимо указывать номер партии, место отбора пробы, дату испытания и условия кондиционирования, чтобы предполагаемый дефект можно было связать с условиями производства.
Что подтверждает приемлемое качество пусконаладки автоклава?
Испытание автоклава должно подтвердить выполнение утвержденной последовательности работы при типичных условиях загрузки. Достижение отображаемого значения давления само по себе не доказывает, что загрузка прошла требуемую обработку.
Рассмотрите зарегистрированные графики давления и температуры вместе с данными об удалении воздуха, подаче пара, выдержке, сбросе давления и отводе конденсата. При интерпретации этих данных важно учитывать расположение датчиков. Показания в сосуде характеризуют условия в точке измерения; испытания продукции дают дополнительные сведения о влиянии цикла обработки на блоки.
Расположение изделий в загрузке должно соответствовать конфигурации, предусмотренной для производства. Испытание с неполной загрузкой дает ограниченные сведения о работе полностью загруженного сосуда, поскольку распределение пара, потребность в тепле и поведение конденсата зависят от загрузки.
Блокировка дверей, индикация давления, защитные устройства и разрешение на открытие требуют документального подтверждения проверки в соответствии с применимыми процедурами. Эти испытания должны выполнять квалифицированные специалисты утвержденными методами. Если в систему входит рекуперация пара, при пусконаладке также следует подтвердить, что его передача между сосудами происходит в предусмотренной последовательности и не нарушает цикл принимающего сосуда.
Достаточно ли одной качественной партии для приемки производительности?
Одна партия, соответствующая требованиям, показывает, что при зафиксированных условиях возможно выпускать годную продукцию. Повторяемость необходимо подтвердить на нескольких последовательных партиях и полных производственных циклах; продолжительность испытания должна быть определена в соглашении о приемке.
Испытание должно выявить основные ограничения производственной линии. Короткий пробный запуск может завершиться до того, как ограничивающим фактором станет циркуляция форм или очередь из-за недоступности автоклава. Измерение выпуска только на режущем станке не позволяет оценить эти ограничения.
Объем товарной продукции следует измерять на согласованной границе производственного процесса. В учете необходимо единообразно отражать брак, разбитые блоки, переработанный материал и незавершенное производство. В противном случае накопление материала между этапами может создать впечатление, что временно достигнутый выпуск можно поддерживать постоянно.
Перерывы также необходимо классифицировать. Неисправности оборудования, нехватка материалов, перебои в работе инженерных систем, плановый отбор проб и ошибки персонала имеют разные последствия. В общем журнале событий следует фиксировать их продолжительность, причину и порядок учета при расчете результатов приемки.
Если во время испытания вносятся значительные изменения, документируйте, к какому режиму относятся результаты. Объединение показателей выпуска для нескольких рецептур или настроек управления в одно среднее значение может скрыть, обеспечила ли согласованную производительность окончательная конфигурация.
Как подтвердить качество обучения?
Листы посещаемости подтверждают, что обучение проводилось. Практические демонстрации показывают, насколько успешно были переданы знания.
Во время производства под наблюдением назначенный персонал предприятия должен самостоятельно выполнять запуск, выбор рецептуры, плановый отбор проб, контролируемую остановку и восстановление после утвержденных имитируемых неисправностей. Действия персонала должны соответствовать письменным инструкциям и обеспечивать требуемые условия безопасности.
Обучение техническому обслуживанию также должно включать практические задания: определение точек смазки, осмотр режущих проволок, выявление износа, выполнение процедур изоляции оборудования и поиск нужной запасной части в документации. Работы с оборудованием под давлением и электрическими системами должны выполняться с соблюдением требований предприятия к квалификации и допуску персонала.
В полезной записи об обучении указываются выполненное задание, сотрудник, продемонстрировавший необходимые навыки, требовавшаяся помощь и нерешенные вопросы. Если для восстановления обычной последовательности операций постоянно требуется помощь инженера по пусконаладке, готовность к передаче оборудования еще не достигнута, даже если результаты производства приемлемы.
Что должен содержать итоговый комплект передаточной документации?
Комплект передаточной документации должен описывать фактическое состояние завода после пусконаладки. Предварительные чертежи, общие руководства и листы параметров без учета редакций не позволяют точно установить, какая именно система смонтирована.
К основным документам относятся согласованный протокол приемки, подписанные результаты испытаний, документы о проверке измерительных приборов, данные по партиям и лабораторным испытаниям, протоколы проверки функций безопасности и реестр незавершенных работ. Обозначения оборудования должны быть единообразными на чертежах, экранах системы управления, инструкциях по техническому обслуживанию и в перечнях запасных частей.
Резервные копии системы управления должны соответствовать принятой конфигурации; версии программного обеспечения и порядок предоставления доступа должны быть задокументированы. Для технологических рецептур необходимо указывать редакцию и четко определять допустимые изменения. Изменения, внесенные во время пусконаладки, должны быть отражены в окончательных настройках и чертежах.
В реестре незавершенных работ для каждого дефекта следует указывать его влияние на эксплуатацию, корректирующее действие, ответственную сторону и необходимые доказательства устранения. Также следует отличать исправление документации от неисправности, влияющей на безопасность эксплуатации или соответствие продукции требованиям. Для каждого отложенного испытания производительности необходимо согласовать отдельные условия и оформить запись о его завершении.
Когда допустима условная приемка?
Условная приемка допустима, если влияние нерешенных вопросов определено, а порядок их устранения четко установлен в соглашении. Ее трудно обосновать при отсутствии обязательных подтверждений безопасности, репрезентативных результатов испытаний продукции или требуемых испытаний производительности.
Например, неполная редакция чертежа и непроверенная защитная функция автоклава имеют совершенно разные последствия. Учет обеих проблем как обычных пунктов перечня замечаний скрывает основания для эксплуатации завода.
Для закрытия замечания необходимо предоставить доказательства, соответствующие характеру дефекта. Исправленную маркировку можно подтвердить осмотром; неисправность дозирования требует проверки измерений и соответствующих результатов производства. Если изменение оборудования влияет на последующие этапы процесса, следует повторить соответствующее комплексное испытание, а не закрывать замечание только потому, что замененный компонент работает.
Подпись о приемке должна относиться к конкретной конфигурации и определенному набору результатов испытаний, а также учитывать все явно зафиксированные оговорки. Это создает пригодную для использования техническую запись, помогающую разбирать последующие производственные проблемы и определять, соответствовал ли введенный в эксплуатацию завод согласованным условиям.
Рекомендуем
 Oct 30, 2026
Какие характеристики гидравлического кирпичного пресса Hongfa следует проверить покупателям?
Сравните характеристики гидравлического кирпичного пресса Hongfa: давление формования, производительность, формы и потребляемую мощность. Узнайте, что необходимо проверить перед инвестированием в производственную линию.
- Oct 30, 2026
Как покупателям оценить качество пусконаладочных работ на заводе Hongfa по производству автоклавного газобетона?
Оцените качество пусконаладочных работ на заводе Hongfa по производству автоклавного газобетона по результатам пробных запусков, испытаний блоков, проверок безопасности и документам о передаче объекта. Узнайте, что необходимо проверить перед приемкой завода.
- Oct 29, 2026
Какой опыт экспорта строительного оборудования есть у компании Shandong Hongfa?
Оцените опыт экспорта строительного оборудования компанией Shandong Hongfa по данным о проектах, планированию поставок и послепродажному обслуживанию. Узнайте, что следует проверить перед следующей покупкой оборудования.