Quais matérias-primas uma planta de AAC com cinzas volantes necessita?
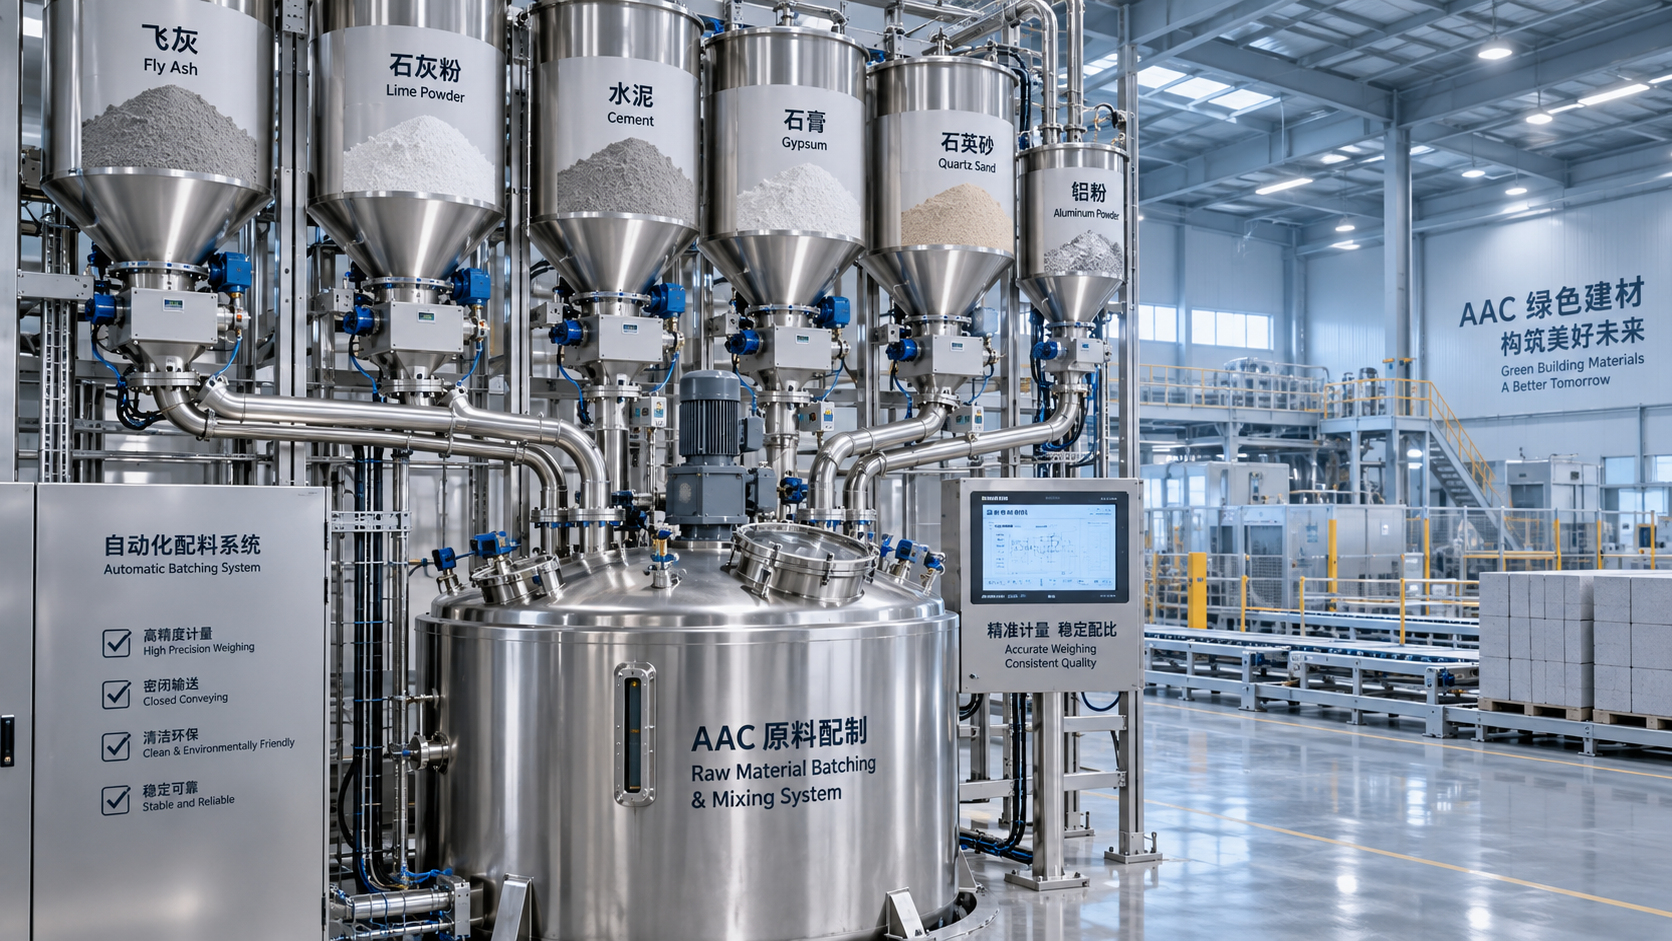
Uma fábrica de AAC com cinzas volantes requer uma mistura controlada de cinzas volantes, cal, cimento, gesso, pó ou pasta de alumínio, água e, frequentemente, um material silicoso complementar, como areia. Cada material desempenha uma função específica durante a preparação da polpa, a formação de poros, a pré-cura, o corte e a autoclavagem. Os materiais necessários não são simplesmente combinados por peso: sua finura, atividade química, umidade, temperatura e consistência determinam se o bolo verde se eleva de maneira uniforme e se os blocos finais de AAC atingem densidade e resistência estáveis.
As cinzas volantes são a principal matéria-prima portadora de sílica nesse tipo de rota de produção, mas não substituem automaticamente todos os demais componentes minerais. Uma mistura viável deve fornecer sílica reativa, cálcio disponível em quantidade suficiente, alcalinidade adequada, geração controlada de gás e água suficiente para bombeamento e moldagem. A formulação exata varia conforme a qualidade das cinzas volantes locais e a densidade pretendida dos blocos; portanto, os testes de matérias-primas devem preceder a definição final da receita.
Cinzas Volantes: A Principal Fonte de Sílica
As cinzas volantes são um pó fino coletado em sistemas de combustão de carvão. Em uma fábrica de AAC com cinzas volantes, elas normalmente fornecem grande parte da sílica e da alumina necessárias para formar compostos de silicato de cálcio hidratado durante a autoclavagem. Suas partículas já são finas em comparação com muitos materiais minerais naturais, o que pode reduzir a necessidade de moagem. Essa vantagem só é significativa quando as cinzas apresentam propriedades físicas e químicas estáveis.
As cinzas volantes mais adequadas para AAC apresentam finura razoavelmente consistente, baixos níveis de carbono não queimado e uma composição que favorece a reação com a cal sob cura a vapor em alta temperatura. Cinzas muito grossas podem sedimentar na polpa ou deixar partículas pouco reagidas no bloco. Um alto teor de carbono pode interferir na formação de gás à base de alumínio e causar expansão inconsistente. Grandes variações na umidade das cinzas também alteram a proporção real entre sólidos e água, mesmo quando o sistema de dosagem aparentemente segue a mesma receita.
O armazenamento merece atenção, pois as cinzas volantes absorvem umidade facilmente e podem se compactar em silos. Formação de pontes, descarga irregular ou segregação parcial dificultam o controle de lote para lote. Uma inspeção de recebimento normalmente considera umidade, distribuição do tamanho de partículas, perda ao fogo e composição química. Esses valores são mais úteis quando acompanhados ao longo do tempo do que quando tratados como um resultado isolado de aprovação ou reprovação.
Materiais Portadores de Cálcio: Cal e Cimento
Cal virgem, geralmente processada em polpa de cal, fornece óxido de cálcio reativo. Após a hidratação e a mistura, ela contribui para a alcalinidade e reage com a sílica durante a etapa hidrotérmica posterior. A qualidade da cal afeta fortemente o comportamento inicial da polpa de AAC. Uma cal pouco reativa pode retardar a elevação do bolo verde, enquanto uma extinção excessivamente rápida ou irregular pode criar picos locais de temperatura, grumos ou espessamento instável.
A propriedade relevante não é apenas o teor total de óxido de cálcio. Reatividade, resíduo após a extinção, finura de moagem, condição de armazenamento e a presença de compostos contendo magnésio afetam o comportamento. Uma cal que parece quimicamente aceitável em um relatório ainda pode ter baixo desempenho se hidratar lentamente ou entrar na polpa como partículas grossas. Por esse motivo, o equipamento de preparação de cal precisa ter tempo de mistura e capacidade de peneiramento suficientes para fornecer uma polpa uniforme, em vez de uma mistura de hidrato fino e grãos não reagidos.
Cimento é frequentemente adicionado para melhorar a resistência inicial do bolo verde e proporcionar uma janela de corte mais confiável. Ele também contribui com compostos de cálcio que participam das reações de hidratação e autoclavagem. O cimento nem sempre é a fonte dominante de cálcio, e sua proporção não deve ser aumentada casualmente para compensar o controle deficiente das cinzas volantes ou da cal. Mais cimento pode alterar o comportamento de pega da polpa, aumentar a liberação de calor e modificar o equilíbrio entre expansão e enrijecimento. Um bolo que endurece antes de a expansão estar completa pode produzir áreas densas, fissuras ou poros irregulares.
A frescura é importante tanto para a cal quanto para o cimento. Materiais expostos à umidade podem perder reatividade útil antes de chegar ao misturador. Armazenamento separado e seco, além de equipamentos de alimentação estáveis, evitam que um problema de manuseio de materiais seja confundido com um problema de formulação.
O Gesso Controla a Janela de Reação
O gesso é utilizado em muitas formulações de AAC com cinzas volantes para regular a hidratação e influenciar a estrutura desenvolvida antes da autoclavagem. Dependendo do sistema local de matérias-primas, podem ser considerados gesso natural, gesso de dessulfurização ou outra fonte adequada de sulfato. O material deve ser avaliado quanto à umidade, pureza, tamanho de partículas e consistência, e não selecionado apenas por estar disponível nas proximidades.
Seu efeito está estreitamente ligado ao cimento, à cal e à temperatura. Controle insuficiente de sulfato pode fazer com que a polpa tenha pega imprevisível. Excesso pode retardar reações desejáveis ou deixar o bolo com baixa resistência ao corte. O gesso de dessulfurização úmido exige atenção especial na pesagem, pois seu teor de água afeta tanto a dosagem de gesso quanto a água total do processo. Tratar gesso úmido como se fosse pó seco é uma fonte comum de variações inexplicáveis na polpa.
O Pó de Alumínio Cria a Estrutura de Células de Ar
O pó de alumínio ou a pasta de alumínio é o agente formador de gás. Na polpa alcalina, o alumínio reage e libera gás hidrogênio, criando os poros finos que conferem ao AAC sua baixa densidade. A reação ocorre no início do processo, antes de o material desenvolver resistência suficiente para o corte. Isso torna a adição de alumínio um dos pontos mais sensíveis de todo o sistema de matérias-primas.
A quantidade necessária é pequena em relação às cinzas volantes, à cal e à água, mas pequenos erros de dosagem têm consequências visíveis. Uma dose insuficiente pode produzir blocos mais pesados do que o previsto. Uma reação excessiva ou muito rápida pode causar transbordamento, poros grandes, colapso e zonas fracas. O tamanho das partículas, o tratamento superficial, o tempo de armazenamento, o método de mistura, a temperatura da polpa e o nível de álcali influenciam a taxa de liberação de gás.
O alumínio deve ser armazenado seco, protegido contra contaminação e preparado de acordo com o procedimento de formulação imediatamente antes do uso, quando aplicável. Pó aglomerado, pasta mal dispersa ou adição tardia produzem distribuição irregular dos poros. Às vezes, o problema é atribuído à autoclave, embora o defeito já possa estar presente na polpa fresca ou no bolo verde.
A Água É um Material de Processo, Não Apenas um Veículo
A água é necessária para preparar a polpa de cinzas volantes, extinguir a cal, dispersar o alumínio, ajustar o fluxo da polpa e favorecer a hidratação. Sua quantidade afeta a densidade, viscosidade, temperatura, comportamento de elevação e a energia necessária posteriormente para remover o excesso de umidade. Uma mistura com pouca água pode ser difícil de bombear ou reter ar de forma irregular. O excesso de água pode retardar a pega, favorecer a sedimentação e enfraquecer o bolo verde antes do corte.
A qualidade da água também merece avaliação. Altas concentrações de sais dissolvidos, sólidos suspensos, óleos ou contaminantes orgânicos podem perturbar a pega e a geração de gás. A água reciclada do processo é frequentemente tecnicamente utilizável, mas seu teor de sólidos, alcalinidade, temperatura e finos residuais devem ser controlados. Sua contribuição deve ser incluída no cálculo do lote, e não tratada como água neutra.
A temperatura é especialmente influente. A polpa quente acelera a hidratação e a reação do alumínio; a polpa fria retarda ambas. Uma formulação que apresenta bom desempenho em uma condição sazonal pode comportar-se de maneira diferente quando muda a temperatura da água de entrada, da polpa de cinzas volantes ou da polpa de cal. Manter uma faixa definida de temperatura de mistura costuma ser mais eficaz do que alterar repetidamente a dose de alumínio para corrigir um problema sazonal de elevação.
A Areia É Necessária em uma Fábrica de AAC com Cinzas Volantes?
A areia nem sempre é necessária, mas é comumente utilizada quando as cinzas volantes, por si só, não fornecem sílica reativa adequada em quantidade suficiente ou quando é necessário maior controle sobre a fração de sílica. A areia de quartzo finamente moída pode complementar as cinzas volantes, estabilizar a composição do material ou ajudar a atender a um determinado projeto de produto. Ela deve ser moída em uma polpa suficientemente fina antes da mistura; partículas grossas de areia não reagem eficientemente durante o ciclo de autoclave disponível e podem enfraquecer o material acabado.
A adição de areia altera mais do que o teor de sílica. Ela afeta a capacidade de moagem, a densidade da polpa, a tendência à sedimentação, a demanda de água e a proporção entre frações minerais reativas e menos reativas. Portanto, uma fórmula com alto teor de areia pode exigir alterações na moagem, nos tanques de polpa, na precisão da dosagem e no tempo de corte. A areia deve ser introduzida porque os resultados dos testes indicam essa necessidade, e não simplesmente porque consta em uma receita genérica de AAC.
Relações Entre Materiais que Afetam a Mistura
As Matérias-Primas Devem Ser Avaliadas como um Sistema
Um erro comum é aprovar cada material separadamente e presumir que a mistura combinada terá comportamento previsível. As reações do AAC estão interligadas. Uma mudança na finura das cinzas volantes pode alterar a demanda de água; a alteração na demanda de água afeta a temperatura e a viscosidade da polpa; essas mudanças influenciam a expansão do alumínio; o perfil de expansão determina a condição do bolo verde no corte. Por isso, os ajustes de receita devem ser realizados por meio de testes controlados na fábrica, com registro das propriedades dos materiais, tempo de mistura, temperatura de enchimento, perfil de elevação, condição de corte e resultados finais dos blocos.
A substituição de materiais exige a mesma disciplina. Trocar uma fonte de cinzas volantes por outra, utilizar um tipo diferente de gesso ou mudar o grau do pó de alumínio pode parecer econômico no recebimento, mas pode gerar perdas maiores devido à produção instável. A questão correta é se o substituto produz comportamento equivalente da polpa e estrutura curada após o ajuste de todos os parâmetros do processo, e não se possui nome ou composição nominal semelhantes.
Antes de os Materiais Entrarem no Misturador
A produção confiável começa com a preparação. A polpa de cinzas volantes e areia precisa de agitação adequada para evitar sedimentação. A cal precisa de extinção completa e consistente. Pós secos requerem pesagem precisa e transferência com controle de poeira. O alumínio requer dispersão controlada. A adição de água deve considerar a umidade já presente nas cinzas volantes, no gesso, na água reciclada e nas polpas.
A sequência do lote também afeta os resultados. Introduzir o alumínio antes que a polpa base tenha atingido a consistência e a temperatura previstas pode iniciar a geração de gás muito cedo. Por outro lado, atrasos prolongados após a adição de alumínio podem reduzir o período útil de enchimento. Portanto, o sistema de mistura, os tanques de polpa, os dispositivos de pesagem e o arranjo de enchimento dos moldes devem corresponder ao comportamento dos materiais, especialmente quando as propriedades das cinzas volantes variam de uma entrega para outra.
Uma fábrica de AAC com cinzas volantes não precisa de todos os ingredientes minerais possíveis. Ela precisa de um conjunto compatível de matérias-primas que forneça de forma consistente sílica, cálcio reativo, controle de sulfato, um agente formador de gás gerenciado com precisão e água de processo limpa. Insumos estáveis e proporções rigorosas fornecem à etapa de autoclavagem um bolo verde adequado para cura; nenhuma operação posterior consegue corrigir completamente uma formação deficiente de poros ou uma polpa desequilibrada.
Seguinte:Não há mais conteúdo
Recomendar
 01/10/2026
Quais matérias-primas uma planta de AAC com cinzas volantes necessita?
Quais matérias-primas são necessárias para uma planta de AAC com cinzas volantes? Conheça os requisitos de cinzas volantes, cal, cimento, gesso, alumínio, água e areia para uma produção estável de blocos AAC.
 26/09/2026
Qual é a diferença entre fábricas de AAC à base de areia e à base de cinzas volantes?
Qual é a diferença entre fábricas de AAC à base de areia e à base de cinzas volantes? Compare matérias-primas, projeto de processo, custos, controle de qualidade e riscos de fornecimento para escolher a solução de AAC adequada.
- 18/09/2026
As máquinas automáticas de fabricação de tijolos mantêm a precisão dimensional após mais de 12.000 ciclos sem recalibração?
Precisão da máquina automática de fabricação de tijolos sob condições reais de estresse? Descubra como os modelos de primeira linha mantêm uma tolerância de ≤±0.5 mm após mais de 12.000 ciclos — sem necessidade de recalibração.