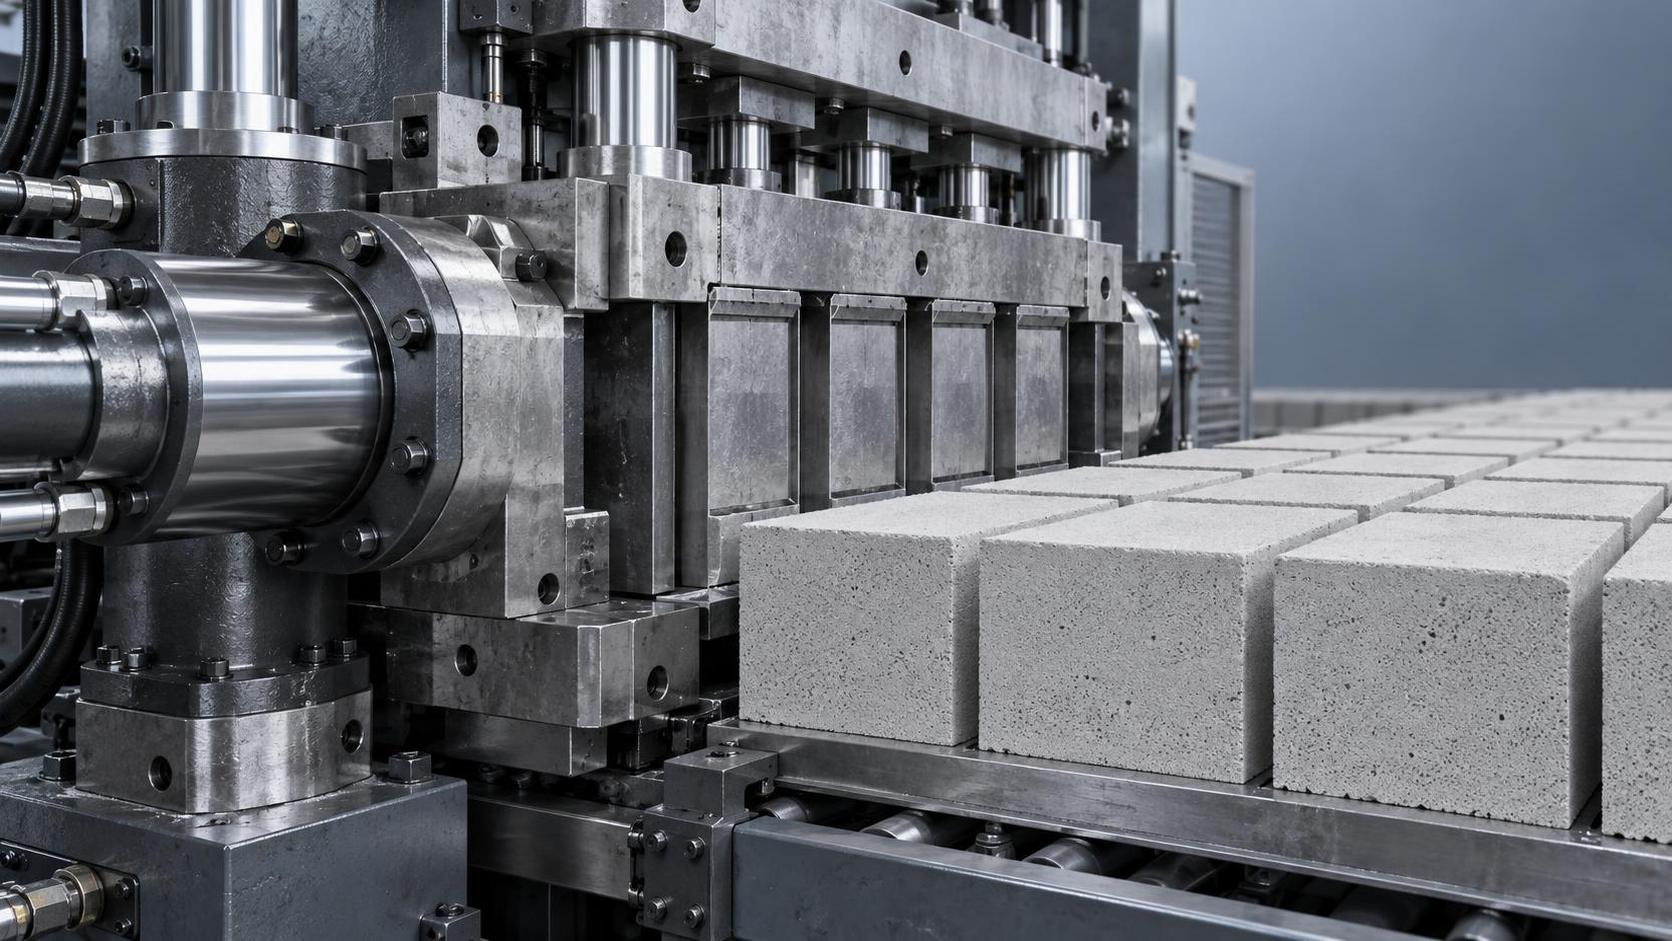
As máquinas automáticas de fabricação de tijolos mantêm a precisão dimensional após mais de 12.000 ciclos sem recalibração?
Sim — mas somente se a máquina automática de fabricação de tijolos for construída para precisão sustentada, não apenas para produção inicial
Para operadores que trabalham em turnos com cronogramas apertados e auditorias de qualidade, “mais de 12.000 ciclos sem recalibração” não é um parâmetro teórico — é um limite real em que muitas máquinas automáticas de fabricação de tijolos começam a apresentar desvios. Você já viu isso: tijolos empilhados ficando ligeiramente mais altos ou mais estreitos no meio do turno; faixas de tolerância se ampliando o suficiente para provocar rejeição no pátio de cura; operadores compensando com ajustes manuais que comprometem a consistência e aumentam o custo de mão de obra. A questão não é se a automação começa precisa — mas se ela mantém a precisão sob ciclos térmicos, desgaste hidráulico, fadiga da matriz e variabilidade do material ao longo de milhares de compressões.
Por que ocorre o desvio dimensional — muito antes de ser necessária uma recalibração
A maioria das máquinas automáticas de fabricação de tijolos depende de três sistemas interdependentes: controle de pressão hidráulica, geometria da cavidade do molde e consistência da alimentação de matéria-prima. No ciclo 1, todos estão alinhados. No ciclo 5.000, mudanças sutis se acumulam:
- O desgaste das vedações do cilindro hidráulico introduz pequenas perdas de pressão — muitas vezes indetectáveis sem feedback em tempo real. Uma queda de 3% na força de compactação pode reduzir a altura do tijolo verde em 0,8–1,2 mm em misturas de concreto aerado.
- A deformação da cavidade da matriz nem sempre é visível — mas a compressão repetida sob alta carga contra agregados abrasivos (especialmente areia rica em sílica ou pedra britada) arredonda gradualmente os cantos internos afiados. Isso reduz o volume efetivo da cavidade e altera os gradientes de densidade das paredes laterais.
- O assentamento do mecanismo de alimentação — tremonhas vibratórias, alimentadores de correia ou roscas dosadoras volumétricas — assume microposições ao longo do tempo. Um deslocamento de 0,15 mm na altura da lâmina raspadora altera a profundidade de enchimento em ~2,3%, afetando diretamente as dimensões finais após a secagem e a autoclavagem.
Estes não são pontos de falha — são comportamentos mecânicos previsíveis. O que diferencia máquinas que mantêm tolerância de ≤±0,5 mm após 12.000 ciclos daquelas que exigem recalibração a cada 1.500–2.000 ciclos não são apenas atualizações de software ou a habilidade do operador, mas a forma como os componentes centrais são projetados para resistir a esses mecanismos de desvio — e não apenas retardá-los.
O que realmente permite estabilidade dimensional de longo prazo
Os operadores frequentemente presumem que “de alto padrão” significa “precisão duradoura”. Porém, os preços e as especificações de folhetos raramente revelam o que mais importa no chão de fábrica. Veja o que verificar — e não apenas aceitar:
1. O controle hidráulico não se resume à pressão — trata-se de consistência sob variação de carga. Máquinas que utilizam válvulas de alívio de pressão fixa ou controle básico por solenoide podem atingir a pressão-alvo em marcha lenta — mas falham quando a temperatura ambiente aumenta ou a viscosidade do óleo diminui. A verdadeira estabilidade requer feedback de pressão em tempo real, em circuito fechado, integrado a um tempo de permanência adaptativo. Se o sistema não ajustar a duração de permanência com base na pressão efetivamente medida durante cada ciclo, a repetibilidade dimensional se deteriora mais rapidamente do que o esperado — mesmo com componentes certificados pela ISO.
2. Os sistemas de matriz devem ser projetados para resistência ao desgaste — não apenas para dureza. Alta dureza superficial (por exemplo, HRC 62+) ajuda, mas aços-ferramenta frágeis trincam sob choque térmico. Soluções melhores combinam ligas resistentes ao desgaste (como aço-ferramenta Cr-Mo-V com estrutura de grão controlada) com superfícies de cavidade retificadas com precisão e nervuras de reforço posicionadas estrategicamente, que resistem à flexão lateral durante a compactação. Matrizes que mantêm sua geometria — e não apenas sobrevivem — proporcionam dimensões consistentes de tijolos verdes em dezenas de milhares de ciclos.
3. A calibração da alimentação deve ser mecânica — não apenas digital. Muitas máquinas exibem “alimentação calibrada” na tela após uma configuração única. Mas, se a ligação física entre o sensor de alimentação e a engrenagem de acionamento da rosca se desgastar — ou se a abrasão do revestimento da tremonha alterar a dinâmica do fluxo de material — a leitura digital se torna enganosa. Máquinas construídas para precisão de longo prazo utilizam acoplamentos mecânicos endurecidos, sem folga, e lâminas de alimentação autocompensadoras que mantêm a posição independentemente da expansão térmica ou do deslocamento induzido por vibração.
A validação em condições reais importa mais do que alegações de laboratório
O desempenho em campo não é comprovado em um único teste de 72 horas — ele é confirmado ao longo das estações, de lotes de materiais e de rodízios de operadores. As máquinas automáticas de fabricação de tijolos da Shandong Hongfa, por exemplo, são validadas não apenas em relação aos padrões de processo ISO 9001-2008, mas também por meio de monitoramento contínuo em linhas ativas de blocos de concreto aerado em Guangxi e Shandong. Sua abordagem integra 46 patentes nacionais — incluindo 28 patentes de invenção — focadas especificamente na estabilidade dimensional: circuitos patenteados de amortecimento hidráulico que suprimem a oscilação de pressão, suportes modulares de matriz com repetibilidade de alinhamento em nível micrométrico e sistemas de alimentação com rastreamento de referência mecânica de dois pontos.
Não se trata de alegações de marketing. Trata-se de incorporar redundância onde o desvio se origina: o feedback de pressão em tempo real não apenas monitora — ele aciona a correção adaptativa do tempo de permanência; os suportes de matriz não apenas sustentam os moldes — eles compensam diferenciais de expansão térmica entre a estrutura e a cavidade; os mecanismos de alimentação não apenas medem — eles travam fisicamente a posição contra o deslizamento vibracional. É assim que a consistência dimensional permanece dentro de ≤±0,5 mm — não no ciclo 100, mas nos ciclos 12.500, 18.200 e além — sem interromper a produção para recalibração.
O que você deve verificar antes de assumir um compromisso
Se você está avaliando uma máquina automática de fabricação de tijolos para precisão sustentada, ignore as medições de ciclos de demonstração. Pergunte, em vez disso:
- A máquina pode registrar pressão em tempo real, tempo de permanência e volume de alimentação por ciclo — e exportar esses dados para análise de tendências? (Caso contrário, o desvio passará despercebido até que as taxas de rejeição aumentem.)
- Os suportes de matriz são substituídos como uma unidade — ou os técnicos usinam novamente as cavidades no local? (A reusinagem no local raramente restaura as tolerâncias originais.)
- A calibração da alimentação exige o rezeramento físico dos batentes mecânicos — ou é baseada exclusivamente em software? (O zeramento mecânico é a única referência confiável ao longo do tempo.)
- O fabricante publicou dados de campo — e não relatórios de laboratório — sobre a variação dimensional ao longo de ≥10.000 ciclos no seu material-alvo (por exemplo, AAC, tijolo de cinzas volantes, concreto maciço)?
Essas perguntas revelam se a máquina foi projetada para longevidade — ou apenas classificada para produção inicial.
Julgamento final: a precisão após mais de 12.000 ciclos é alcançável — mas não garantida
Sim, as máquinas automáticas de fabricação de tijolospodem manter a precisão dimensional após 12.000 ciclos sem recalibração — mas somente se tratarem a precisão como uma condição dinâmica, monitorada e mecanicamente reforçada — e não como uma especificação estática. Operadores que priorizam o tempo de atividade e o controle das taxas de rejeição não escolhem máquinas apenas com base na contagem de ciclos. Eles selecionam sistemas nos quais a integridade hidráulica, a durabilidade da matriz e a repetibilidade da alimentação são projetadas para se degradar em sincronia — e não de forma independente — e nos quais cada componente sustenta uma consistência rastreável e verificada em campo.
É por isso que décadas de validação em ambientes de produção reais — e não apenas certificações — são o que mais importa. Quando a estabilidade dimensional se mantém turno após turno, lote após lote, não é sorte. É o resultado de escolhas de engenharia deliberadas feitas antes da prensagem do primeiro tijolo.
Seguinte:Não há mais conteúdo
Recomendar
 18/09/2026
As máquinas automáticas de fabricação de tijolos mantêm a precisão dimensional após mais de 12.000 ciclos sem recalibração?
Precisão da máquina automática de fabricação de tijolos sob condições reais de estresse? Descubra como os modelos de primeira linha mantêm uma tolerância de ≤±0.5 mm após mais de 12.000 ciclos — sem necessidade de recalibração.
- 15/09/2026
Guia de Compatibilidade de Máquinas para Plantas de AAC: Integração de Sistemas de Corte, Cura e Autoclave para Densidade Consistente dos Blocos
A compatibilidade das máquinas da planta de AAC não é opcional — é a chave para uma densidade consistente dos blocos. Descubra como os sistemas de corte, cura e autoclave devem ser integrados como uma unidade sincronizada para eliminar desvios e aumentar o rendimento.
- 16/09/2026
Com que frequência os moldes para AAC precisam ser substituídos — e qual é o impacto típico no custo por ciclo de produção?
Frequência e custo de substituição de moldes AAC: descubra os gatilhos reais de ciclo — e não as datas do calendário — e reduza os custos operacionais ocultos em até 30%.