Как выбрать гидравлический станок для производства тротуарной плитки?
Выбирайте гидравлический станок для производства тротуарной плитки с учетом требуемых характеристик плитки, реалистичного объема ежедневных продаж, доступных материалов и ресурсов предприятия, а не только по гидравлическому давлению или цене покупки. Наиболее убедительным подтверждением служит производственное испытание на характерных материалах и формах, подкрепленное четким расчетом производительности, проверкой готовой продукции и письменными обязательствами по сервисному обслуживанию.
Во время короткой демонстрации станок может выглядеть производительным, но при переходе к регулярному выпуску могут возникнуть проблемы: сколы кромок при перемещении, нестабильная высота изделий, чрезмерное количество брака или нехватка места для выдерживания поддонов. Причиной могут быть формовочная машина, смешивание, неоднородность материалов, состояние поддонов или несбалансированность производственной линии. При выборе необходимо оценить весь процесс — от хранения заполнителей до выпуска товарной плитки.
Определите требования к плитке до сравнения станков
Начните со спецификации продукции, а не с каталога поставщика. Зафиксируйте формы, размеры, толщину, фактуру поверхности и цвета, которые планируете выпускать. Отделите основные позиции от продукции, изготавливаемой под отдельные заказы: частая смена форм и небольшие партии влияют на полезный выпуск.
Требования к продукции определяют не только размер формы. Для производства преимущественно однотонной бетонной плитки могут понадобиться дополнительное оборудование для подачи и смешивания, чтобы выпускать отдельный лицевой цветной слой. Для более толстых изделий требуются соответствующая глубина формы, вместимость системы заполнения и подходящие средства перемещения. Большая заявленная площадь формования сама по себе не означает, что станок поддерживает все нужные формы и толщины.
- Чертежи продукции: Укажите размеры, допуски, фаски, особенности элементов дистанцирования и требования к поверхности.
- Требования к характеристикам: Определите применимые нормы рынка по прочности, стойкости к истиранию, водопоглощению и другим необходимым свойствам.
- Ассортимент выпуска: Укажите, какие изделия будут производиться чаще всего и как часто будут меняться формы или цвета.
- База расчета поставок: Укажите спрос в квадратных метрах или штуках в день с соответствующими размерами плитки.
Привязывайте спецификацию к готовому изделию. Одной только прочности на сжатие может быть недостаточно, чтобы подтвердить пригодность плитки для мощения; требуемые характеристики и методы испытаний зависят от продукции и рынка поставки. Попросите поставщиков показать, как предлагаемое оборудование обеспечивает выполнение этих требований, не подменяя испытания готовой продукции техническими характеристиками станка.
Пересчитайте заявленную производительность в выпуск годной продукции
В каталогах производительность обычно указывается для конкретной формы, непрерывной подачи и заданного времени цикла. Эти данные полезны только в том случае, если условия расчета соответствуют вашей работе. Производительность, указанную для плитки одного размера, нельзя напрямую переносить на изделия другого размера: меняются количество гнезд формы и площадь формования.
Расчетное количество годных изделий за смену = количество изделий за цикл × число циклов в час работы × запланированная продолжительность смены × коэффициент эксплуатационной готовности × выход годной продукции.
При расчете используйте единообразные определения. Если заявленный часовой выпуск уже учитывает обычные остановки, не вычитайте эти потери повторно. Пересчитывайте количество изделий в квадратные метры по установленной площади покрытия для конкретной продукции, а не исходя из предположения, что все формы имеют одинаковую площадь.
Уточните, что поставщик включает в понятие «время цикла». Необходимо учитывать заполнение, вибрацию, прессование, распалубку и перемещение поддона. Смена форм, очистка, нехватка материалов и регулировки снижают фактический выпуск за смену, даже если между перерывами станок работает с заявленной скоростью.
Формовочная машина также не сможет работать непрерывно, если смеситель, система возврата поддонов или участок выдерживания не справляются с нагрузкой. Запросите балансировку линии с указанием производительности каждого этапа. При нестабильном спросе сравните затраты на работу более крупной линии с недогрузкой и ограничения меньшей линии в периоды пиковых заказов.
Оценивайте не только номинальное гидравлическое давление
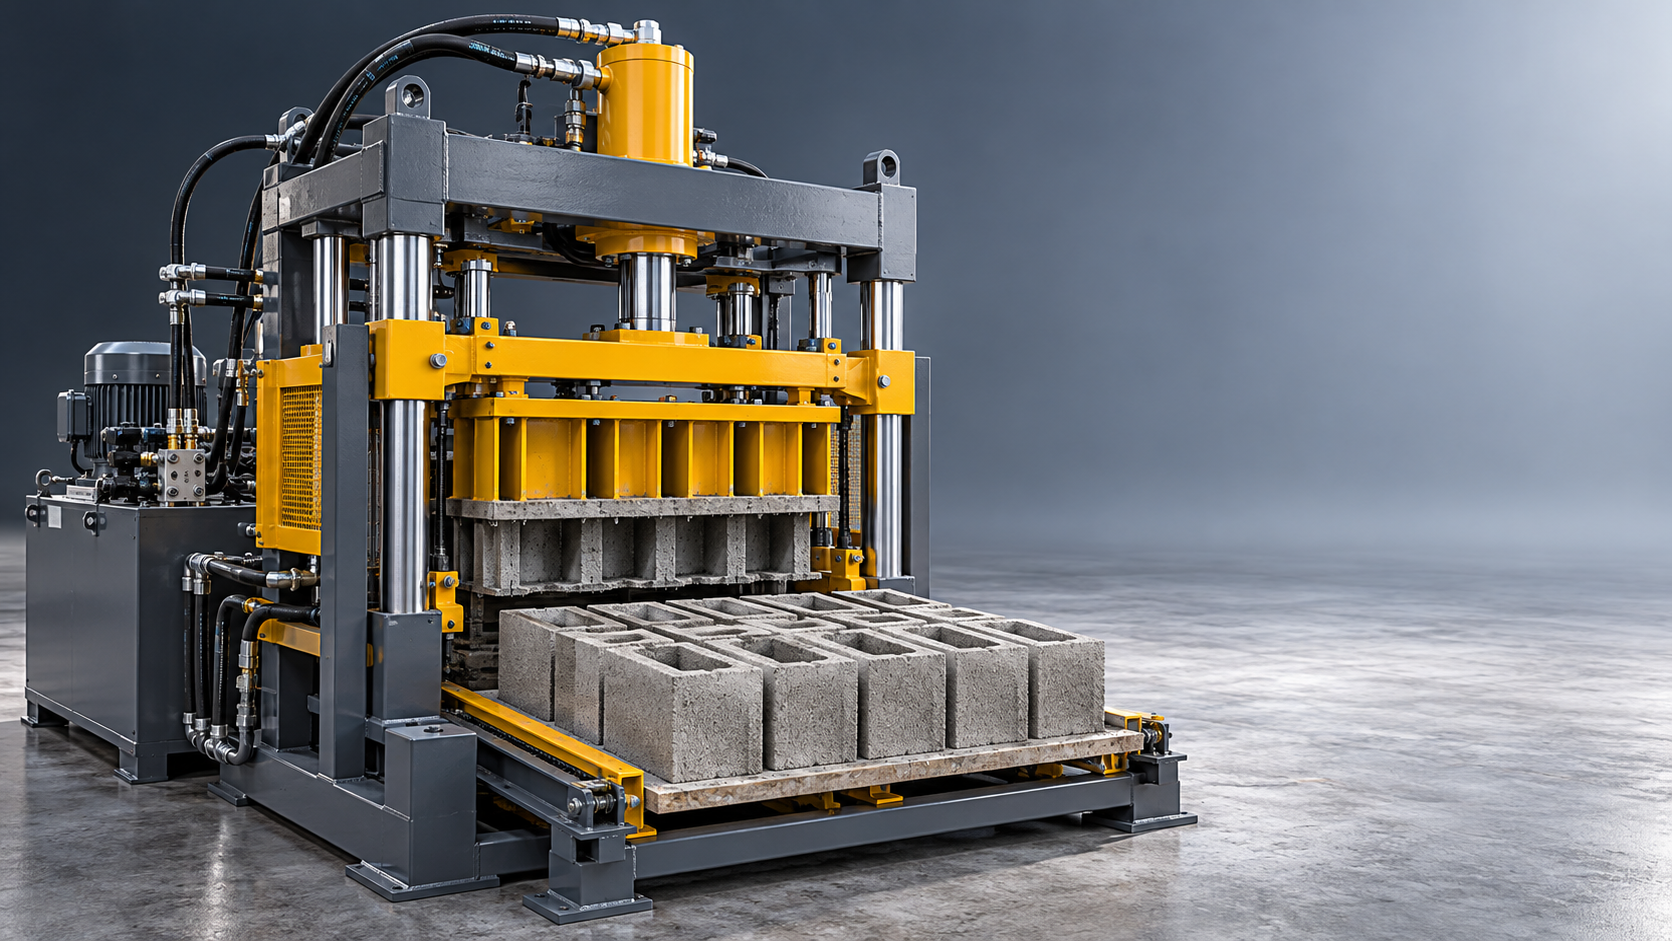
При типичном производстве плитки методом полусухого вибропрессования вибрация и прилагаемое давление совместно уплотняют бетонную смесь с низким содержанием влаги. Гидравлические системы могут приводить в действие прессующую траверсу, перемещение формы и другие механизмы станка. Их ценность зависит от управляемости и повторяемости движений, а не просто от максимального давления, указанного в рекламных материалах.
Гидравлическое давление — не то же самое, что усилие уплотнения. На передаваемое усилие влияют размеры цилиндров и механическая схема, а площадь загрузки определяет, как это усилие воздействует на изделие. Поэтому сравнивать станки следует с учетом заявленного усилия, способа его измерения и конструкции формовочного узла.
Во время демонстрации сравните плитки из разных частей поддона. Устойчивые различия по высоте, четкости кромок или плотности могут указывать на необходимость проверить распределение смеси, вибрацию, состояние формы и жесткость поддона. Бесконтрольное повышение давления не является надежным способом исправить плохое распределение материала.
Проверьте совместимость с фактически доступным сырьем
Гидравлический станок для производства тротуарной плитки следует оценивать на бетонной смеси, соответствующей доступным вам цементу, заполнителям, мелким фракциям и пигментам. Демонстрация на незнакомых, строго контролируемых материалах может показать возможности станка, но не подтвердить, что запланированные условия производства будут работоспособными.
Для полусухих смесей необходимы контролируемая влажность и подходящий гранулометрический состав. Избыточная влажность может затруднить распалубку и сохранение формы; недостаточная — ухудшить уплотнение и прочность в свежем состоянии. Изменение влажности заполнителей также меняет фактическое содержание воды, если дозирование не корректируется.
Уточните, как предлагаемая линия измеряет материалы, контролирует подачу воды и компенсирует колебания влажности. Уделите системам хранения и дозирования заполнителей такое же внимание, как прессу. Загрязненные запасы или нестабильная подача могут создать впечатление, что надежный станок работает ненадежно.
Для изделий с лицевым слоем выясните, включены ли в предложение отдельный смеситель, транспортировка материала и система подачи лицевого слоя. Уточните, как контролируется толщина слоя и как очищается оборудование при смене цвета. Внешний вид поверхности и сцепление слоев зависят как от материалов и процесса, так и от способности станка укладывать слои.
Подберите формы и автоматизацию с учетом условий эксплуатации
Формы — регулярно используемая оснастка, а не второстепенная принадлежность. Уточните поддерживаемый диапазон высоты изделий, систему крепления формы, порядок ее смены и доступность сменных изнашиваемых компонентов. Выясните, требуется ли подъемное оборудование для смены формы и подойдет ли оно для вашего здания.
Проясните условия владения чертежами индивидуальных форм и их поставки. Низкая начальная цена станка может обернуться ограничениями, если сменная оснастка стоит дорого, долго поставляется или доступна только из одного источника. В то же время одной лишь заявленной совместимости формы недостаточно: необходимо проверить ее посадку, зазоры и рабочие настройки.
Выбирайте автоматизацию с учетом численности персонала и рабочего процесса
Полуавтоматическое оборудование может подойти предприятиям с умеренным объемом производства и надежной ручной обработкой продукции. Однако оцените реальный объем работ по перемещению поддонов и изделий, а также их укладке в штабели. Ручная обработка может стать ограничивающим этапом еще до того, как формовочная машина достигнет своей производительности.
Более высокий уровень автоматизации полезен, когда его поддерживает весь процесс: стабильное дозирование, надежная циркуляция поддонов, организованное выдерживание и квалифицированный персонал по обслуживанию. Он может сократить объем повторяющейся ручной работы и повысить повторяемость процесса, но добавляет датчики, приводы, системы управления и передаточные механизмы, которым требуется техническое обслуживание.
Запросите план численности персонала по задачам, а не только общее число операторов. Учтите дозирование, перемещение вилочным погрузчиком, контроль качества, очистку, смену форм и техническое обслуживание. Также проверьте, могут ли операторы сохранять рецептуры продукции, диагностировать сигналы аварийной сигнализации и безопасно возобновлять работу после прерванного цикла.
Проверьте планировку предприятия до размещения заказа
Получите размерный план всей производственной системы. Площадь, занимаемая формовочной машиной, — лишь часть необходимых площадей. Бункеры для заполнителей, конвейеры, смесители, хранение поддонов, участки выдерживания, штабелирование и подъезд транспорта могут определить, насколько практична предлагаемая линия.
- Инженерные коммуникации: Проверьте электроснабжение, установленную и рабочую мощность, водоснабжение и, где применимо, подачу сжатого воздуха.
- Строительные работы: До начала строительства получите сведения о нагрузках от оборудования, требованиях к фундаменту, крепежных элементах и необходимости приямков.
- Потоки материалов: По возможности разделите доставку сырья, перемещение свежеизготовленной продукции и отгрузку готовых изделий.
- Выдерживание и поддоны: Рассчитайте площадь и запас поддонов с учетом планируемого выпуска, способов перемещения и предполагаемого цикла выдерживания.
Требования к поддонам заслуживают особого внимания. Их плоскостность, жесткость, размеры и состояние влияют на опору при уплотнении и транспортировке. Уточните допустимые типы поддонов и критерии их замены, а не выбирайте их только по цене.
Свежеизвлеченную из формы плитку также необходимо аккуратно перемещать и выдерживать в контролируемых условиях. Более быстрый станок не компенсирует повреждения при перемещении или нестабильные условия твердения. Эти ограничения на последующих этапах следует устранить до выбора пресса большей производительности.
Сравнивайте стоимость годной плитки, а не только цену оборудования
Запросите детализированные коммерческие предложения с единым составом поставки. В одно предложение могут входить дозирование, формы, поддоны, монтаж и обучение, а в другое — только формовочная машина. Отдельно сравните фрахт, строительные работы, подключение коммуникаций, материалы для пусконаладки и запасные части, чтобы исключения были очевидны.
При расчете эксплуатационных затрат используйте ожидаемую стоимость годной продукции за квадратный метр или единицу. Учитывайте цемент и заполнители, энергию, труд, изнашиваемые детали, замену форм и поддонов, техническое обслуживание и брак. Уточните, как измерялась заявленная величина энергопотребления и какое оборудование она охватывает.
Условия обслуживания могут существенно повлиять на стоимость владения. Выясните, какие гидравлические, электрические компоненты и компоненты системы управления являются стандартными, какие — фирменными, а также каковы сроки поставки замены. Подтвердите доступ к руководствам по эксплуатации, электрическим схемам, гидравлическим схемам, графикам технического обслуживания и резервным копиям системы управления, если они предусмотрены.
Удаленная диагностика полезна только при четко определенных обязанностях и условиях доступа. Зафиксируйте письменно условия поддержки при пусконаладке, обучения операторов, исключения из гарантии и порядок получения технической помощи. Не предполагайте, что стандартная поддержка отдела продаж включает выездной ремонт или немедленную поставку запчастей.
Включите приемочные испытания в договор купли-продажи
До принятия обязательств согласуйте испытание, отражающее предполагаемое производство, а не краткую демонстрацию движения станка. Зафиксируйте форму, состав смеси, состояние материалов, численность персонала, настройки станка и вспомогательное оборудование, включенное в испытание. Испытательный прогон должен быть достаточно продолжительным, чтобы оценить равномерность подачи, тепловой режим, остановки и перемещение продукции, а не только выпуск одного удачного поддона.
- Наблюдайте за производством: Записывайте продолжительность полных циклов, перерывы, вмешательства операторов и видимые дефекты.
- Проверьте свежую продукцию: Измерьте размеры и осмотрите углы, кромки и фактуру поверхности, а также оцените устойчивость изделий при перемещении.
- Оцените затвердевшую продукцию: Используйте согласованные условия выдерживания и применимые методы испытаний для проверки необходимых характеристик.
- Проверьте ремонтопригодность и безопасность: Вместе с квалифицированными специалистами проверьте доступ, точки смазки, ограждения, блокировки, аварийные остановы и процедуры изоляции источников энергии.
До испытания определите критерии приемки, включая стабильность размеров, способ измерения выпуска, допустимый уровень дефектов и порядок действий при несоответствии результатов. Характеристики продукции зависят не только от формования, но и от состава смеси и выдерживания, поэтому зафиксируйте, кто контролирует каждый параметр. В окончательном заказе укажите испытанную конфигурацию, поставляемое оборудование, необходимые инженерные коммуникации, оснастку, документацию и обязательства по пусконаладке. Так покупка станет проверяемым соглашением о производстве, а не сравнением рекламных заявлений.
Рекомендуем
 Oct 31, 2026
Что долговечнее: цветная черепица или бетонная черепица?
Что долговечнее: цветная черепица или бетонная черепица? Сравните материалы, устойчивость к погодным условиям и качество производства, чтобы уверенно выбрать подходящую кровлю.
- Oct 31, 2026
Что включает консультация Hongfa по планированию завода по производству автоклавного газобетона?
Узнайте, что должно охватывать консультирование Hongfa по планированию завода по производству автоклавного газобетона: от сырья и планировки до инженерных коммуникаций и итоговой документации, чтобы принимать обоснованные инвестиционные решения.
- Oct 30, 2026
Какие характеристики гидравлического кирпичного пресса Hongfa следует проверить покупателям?
Сравните характеристики гидравлического кирпичного пресса Hongfa: давление формования, производительность, формы и потребляемую мощность. Узнайте, что необходимо проверить перед инвестированием в производственную линию.