ما مدى دقة جرعات مكونات الخرسانة الخلوية المعقمة (AAC)؟
ما مدى دقة جرعات مكونات الخرسانة الخلوية المعقمة (AAC) المطلوبة؟ تعتمد الإجابة على المواد وتصميم الخلطة وعملية الإنتاج، لكن القياس المنتظم ضروري لضمان جودة موثوقة للخرسانة الخلوية. فحتى الاختلافات البسيطة في الأسمنت أو الجير أو الماء أو مسحوق الألومنيوم قد تؤثر في سلوك المعلق وكثافته ومقاومته. يستعرض هذا الدليل دقة الجرعات والعوامل المؤثرة فيها، وكيف يمكن لمعدات الوزن والخلط المصممة جيدًا أن تساعد مصنّعي AAC على تحسين الاتساق وتقليل الهدر.
الإجابة المناسبة تختلف باختلاف المكوّن
لا يوجد هامش تفاوت واحد للجرعات يمكن تطبيقه بمسؤولية على جميع مصانع الخرسانة الخلوية المعقمة (AAC). يجب أن يعكس الهدف العملي الوصفة المعتمدة وحجم الدفعة وتفاوت المواد والخصائص المطلوبة للبلوكات أو الألواح النهائية. كما ينبغي أن يكون قابلًا للتحقيق باستخدام المعدات الفعلية ضمن نطاق تشغيلها، لا في ظروف الاختبار المثالية فحسب.
الهدف العملي هو إبقاء كمية كل مكوّن قريبة بما يكفي من الكمية المحددة، بحيث لا يؤدي خطأ القياس المعتاد إلى خروج الخلطة عن نطاق التشغيل المقبول. ويُحدَّد هذا النطاق من خلال تجارب الخلط وخبرة الإنتاج واختبارات المنتج. وقد تجد محطة تنتج منتجًا منخفض الكثافة أن عمليتها تستجيب للتفاوت على نحو مختلف عن محطة تنتج درجة أعلى كثافة باستخدام مزيج آخر من المواد الخام.
ومن المهم أيضًا التمييز بين الدقة وقابلية التكرار. فالمغذي الذي يورد باستمرار كمية غير صحيحة يتمتع بقابلية تكرار، لكنه غير دقيق. أما النظام المعاير الذي ينتج تقلبات كبيرة من دفعة إلى أخرى، فليست لديه قابلية تكرار كافية. ويتطلب إنتاج AAC الأمرين معًا: قياسًا قريبًا من القيمة المستهدفة وأداءً يمكن التنبؤ به عبر دفعات متتالية.
لماذا لا تروي النسبة المئوية وحدها القصة كاملة
يُعبَّر عن خطأ الجرعات غالبًا كنسبة مئوية من كمية المكوّن المستهدفة في الدفعة. فعلى سبيل المثال، إذا كانت الكمية المستهدفة لأحد المكونات 1,000 kg وكانت الكمية الموردة فعليًا 1,010 kg، فإن الخطأ يبلغ 10 kg، أي 1% من الكمية المستهدفة. هذا الحساب بسيط، لكن المرجع الذي تُحسب النسبة على أساسه مهم: فنسبة الخطأ إلى السعة القصوى ليست كنسبته إلى الجرعة الفعلية.
لنفترض وجود قادوس وزن مصمم لدفعة كبيرة لكنه يُستخدم لقياس كمية أصغر بكثير. فقد يبدو الخطأ ضئيلًا مقارنة بالسعة القصوى للقادوس، لكنه قد يمثل نسبة كبيرة من كمية المكوّن التي تُجرى لها الجرعات فعليًا. ويكتسب ذلك أهمية خاصة للإضافات الصغيرة مثل الألومنيوم، إذ قد يكون لدقة الميزان والحد الأدنى للحمل التشغيلي والبقايا تأثير لا يقل عن تأثير السعة القصوى المحددة.
عند مقارنة عروض المعدات، اسأل عمّا إذا كان هامش التفاوت المعلن ينطبق على الوزن الظاهر على القادوس أم على الكمية الموردة إلى الخلاط. فالمواد المتبقية على الأسطح أو داخل خط النقل، أو التي تسقط بعد توقف المغذي، قد تؤدي إلى اختلاف. حدّد نطاق الدفعات المتوقع وطريقة الاختبار قبل اعتبار قيمتي دقة قابلتين للمقارنة.
تطرح المكونات المختلفة تحديات مختلفة للتحكم
الأسمنت والجير والمواد الرابطة الجافة الأخرى
يؤثر الأسمنت والجير في كيمياء خلطة AAC وتطور خصائصها. وقد يؤدي عدم دقة الجرعات إلى تغيير سلوك المعلق والمساهمة في تفاوت المنتج النهائي. ويتأثر الجير بصفة خاصة ليس بالكمية فحسب، بل بخصائصه أيضًا، ومنها التفاعلية. فوزن جرعة الجير بدقة لا يضمن بالضرورة أن يكون أداؤها مماثلًا لأداء الشحنة السابقة إذا تغيرت خصائص المادة نفسها.
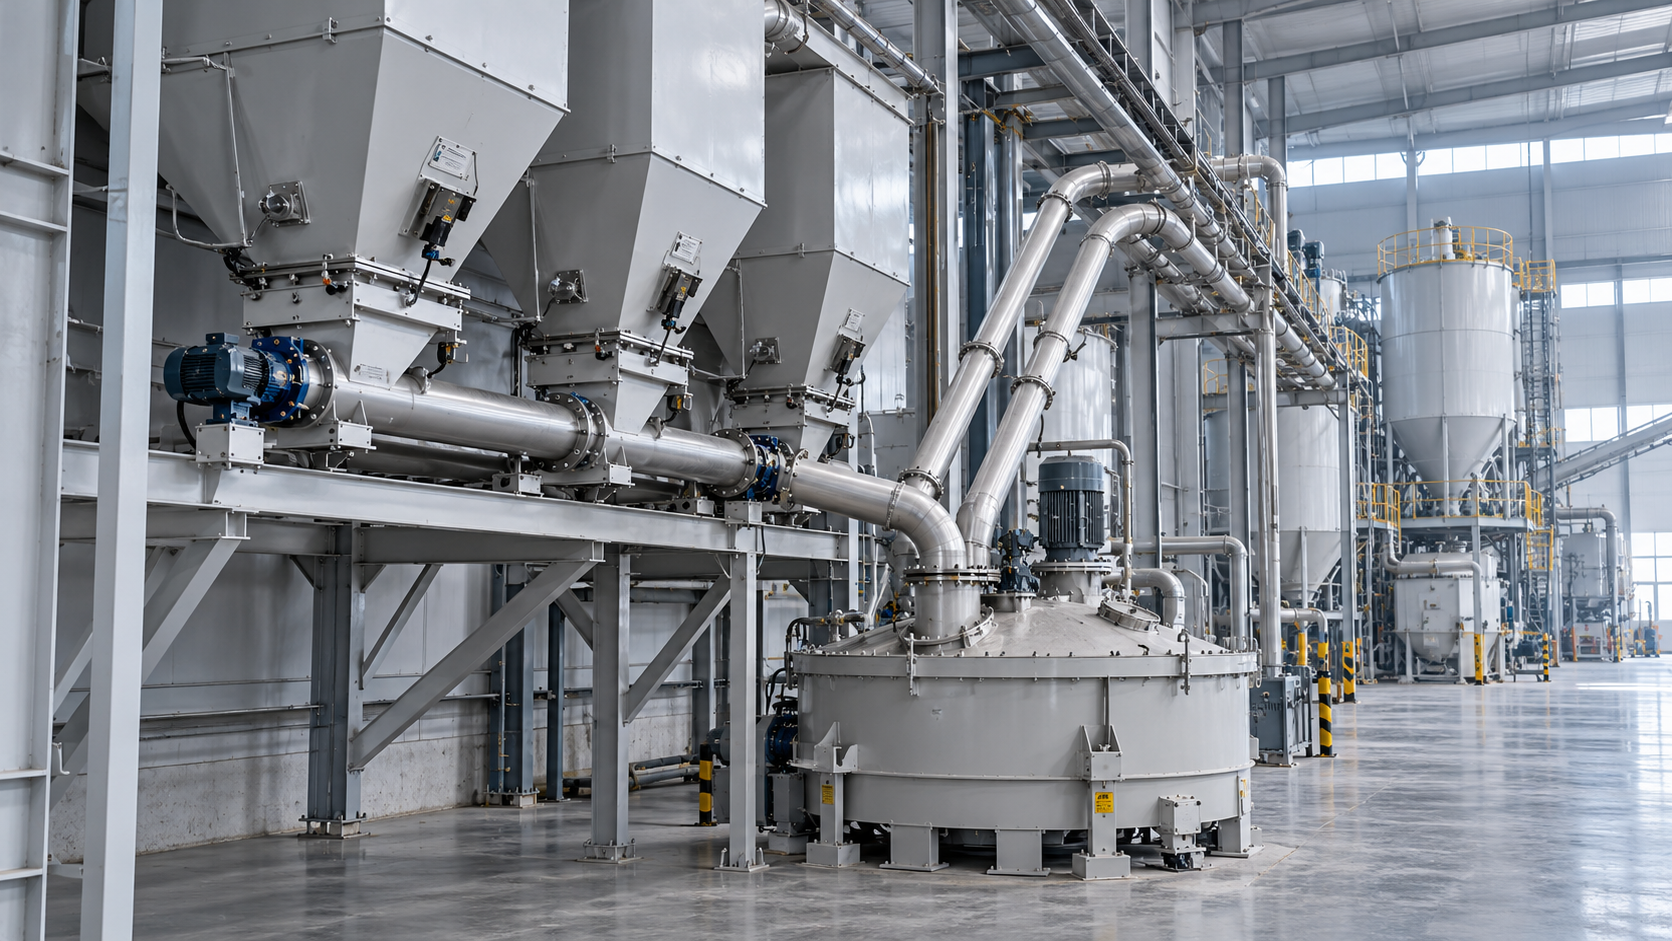
وتطرح المساحيق الجافة تحديات ميكانيكية أيضًا. فتكوّن الجسور داخل المادة، وعدم انتظام تدفق المغذي اللولبي، وتراكم الغبار، وبقاء المواد في مسار التفريغ، كلها عوامل قد تؤثر في الكمية الموردة. ويمكن أن تساعد التغذية الخشنة والدقيقة، حيث يخفض النظام معدل التغذية عند الاقتراب من القيمة المستهدفة، على الحد من تجاوزها. لكن فعالية هذه الطريقة تظل مرتبطة بالمادة وزمن استجابة المعدات.
معلق الرمل والرماد المتطاير والمواد المعاد تدويرها
قد تستخدم مصانع AAC معلق الرمل المطحون أو الرماد المتطاير أو مواد سيليسية مناسبة أخرى، بحسب التركيبة والإمدادات المحلية. وفي حالة المعلق، لا يكفي الوزن الإجمالي وحده؛ بل يجب أيضًا معرفة نسبة المواد الصلبة إلى الماء. فإذا تغيرت نسبة المواد الصلبة في المعلق مع الحفاظ على الوزن الرطب نفسه عند أخذ الجرعة، فسيتغير كل من مقدار المواد الصلبة المضافة إلى الخلطة وتوازن الماء فيها.
فعلى سبيل المثال، لا تعني زيادة وزن جرعة المعلق تلقائيًا زيادة كمية المادة السيليسية الفعالة إذا انخفض تركيز المواد الصلبة فيه. ويحتاج المشغلون إلى وسيلة موثوقة للتحقق من تركيز المعلق وتعديل الوصفة أو كمية الماء المضافة وفقًا لذلك. وعند استخدام معلق AAC معاد التدوير، يجب أيضًا الانتباه إلى محتوى المواد الصلبة واتساقها؛ وإلا فقد يتحول تيار الاسترداد المفيد إلى مصدر للتفاوت بين الدفعات.
الماء
ينبغي إدارة الماء باعتباره جزءًا من توازن الخلطة الإجمالي، لا الاكتفاء بقراءة عداد الماء. فقد يدخل الماء مع المعلق والمواد المعاد تدويرها والمكونات الرطبة الأخرى. لذلك قد يلزم تعديل الكمية المضافة عمدًا عند الخلاط مع تغير ظروف المواد الواردة.
قد يؤدي الماء الزائد أو الناقص إلى تغيير سلوك التدفق والتصلب، مما يؤثر في ارتفاع الخلطة وكيفية التعامل مع الكعكة الخضراء أثناء القطع. والعداد الدقيق مفيد، لكنه لا يستطيع تعويض التقدير غير الدقيق للماء الموجود أصلًا في المكونات الأخرى. لذا ينبغي النظر معًا في طريقة القياس ودرجة الحرارة وتركيب العداد وصيانته.
مسحوق الألومنيوم أو المعلق
يُضاف الألومنيوم بكمية صغيرة نسبيًا لتوليد الغاز وتكوين البنية الخلوية للخرسانة AAC. وبسبب صغر الكمية المضافة، قد يتحول خطأ مطلق محدود في الجرعة إلى خطأ نسبي كبير. وقد يظهر التفاوت في ارتفاع الكعكة أو بنية المسام أو الكثافة، مع أن هذه النتائج تعتمد أيضًا على درجة الحرارة والخلط وكيمياء المواد والتوقيت.
إذا جُهّز الألومنيوم على هيئة معلق، فإن التحكم يشمل أكثر من مجرد وزن المادة الأصلية. فتركيز المعلق وخلطه قبل أخذ الجرعة والكمية المنقولة فعليًا إلى الخلاط، كلها عوامل مهمة. ويجب أن تتبع الطريقة تعليمات المناولة والسلامة الصادرة عن مورّد المادة؛ إذ تختلف اعتبارات التشغيل بين أنظمة المسحوق وأنظمة المعلق.
حدّد هوامش التفاوت انطلاقًا من متطلبات العملية
تبدأ المواصفات الجيدة بالمنتج والوصفة، لا برقم مبهر في كتيّب المعدات. ابدأ بدرجة المنتج المطلوبة ومتطلبات الاختبار المعمول بها في سوق الوجهة. ثم حدّد وصفة أساسية باستخدام مواد خام تمثل ظروف التشغيل الفعلية، وبيّن أنواع التفاوت التي يمكن للعملية تحملها دون إنتاج نتائج غير مقبولة.
في خطوط الإنتاج القائمة، راجع سجلات الدفعات الفعلية إلى جانب سلوك الكعكة وأداء القطع ونتائج اختبار المنتج النهائي. إذا تفاوتت الكثافة، فابحث عن أنماط في نسبة المواد الصلبة في المعلق، وتغذية الألومنيوم، وإضافة الماء ودرجة الحرارة قبل افتراض أن ميزانًا واحدًا هو السبب. فقد يكون نظام الجرعات دقيقًا بينما يطرأ انحراف على جزء آخر من العملية.
في الخطوط الجديدة، ينبغي أن يتفق مورّد المعدات وفريق العمليات على هوامش تفاوت مؤقتة للمكونات، ثم التحقق منها أثناء التشغيل الأولي باستخدام المواد وأحجام الدفعات المخصصة للإنتاج. وقد تحتاج هذه الحدود إلى التنقيح بعد الدفعات التجريبية. إن تشديد جميع هوامش التفاوت بلا تمييز قد يزيد التكلفة والتعقيد دون معالجة المصدر الفعلي للتفاوت.
ينبغي أن تتضمن المواصفات العملية ما يلي:
- القيمة المستهدفة ونطاق التشغيل لكل مكوّن، بما في ذلك أصغر جرعة متوقعة.
- ما إذا كان هامش التفاوت يُحسب بالنسبة إلى الكمية المستهدفة أو السعة القصوى أو مرجع آخر.
- ما إذا كان القبول يستند إلى الوزن الظاهر أو الكمية الموردة أو كليهما.
- عدد دفعات الاختبار وظروفها، بما فيها معدلات التغذية المعتادة في الإنتاج.
- كيفية احتساب المواد الصلبة في المعلق والماء الموجود أصلًا في المواد والمواد المحتجزة.
- الإجراء المتخذ عند خروج دفعة عن الحد المتفق عليه: إنذار أو تعليق أو تصحيح أو رفض.
أسباب فقدان أنظمة الجرعات دقتها في التطبيق العملي
قد تعمل خلية الحمل بصورة صحيحة بينما لا تعمل مجموعة الوزن كما ينبغي. فملامسة القادوس لإطار ثابت أو وجود وصلة أنابيب محكمة أو تراكم المواد، قد يتداخل مع مسار انتقال الحمل. كما قد تؤثر اهتزازات الآلات القريبة في القراءات. لذلك يُعد التركيب الميكانيكي والفحص الدوري جزءًا من ضبط القياس، لا مجرد تفاصيل صيانة.
ويُعد توقف المغذي مصدرًا شائعًا آخر للخطأ. فعندما تتلقى لولبة أو صمام أو مضخة إشارة التوقف، قد تستمر المواد المتحركة بالفعل في الدخول إلى القادوس أو الخلاط. ويمكن لنظام التحكم التعويض عن هذه المواد المتدفقة أثناء التوقف، لكن ينبغي التحقق من التصحيح عند تغير خصائص تدفق المواد أو معدلات التغذية أو حالة المعدات.
وتنطوي خطوط الماء والمعلق على مشكلات خاصة بها، مثل الهواء والترسبات والتسربات وعدم انتظام امتلاء الخط، وقد تؤثر هذه العوامل في القياس أو التوريد. كما أن موضع العداد مهم؛ فقد يسجل العداد عملية النقل بدقة بينما تبقى المادة في الأنبوب ولا تصل إلى الخلاط ضمن الدفعة المقصودة.
لا تساعد الأتمتة إلا عندما يستطيع المشغلون معرفة ما حدث فعليًا. وينبغي أن يميّز سجل الدفعة بين القيم المستهدفة والفعلية وأن يشير إلى التصحيحات اليدوية. وقد تكشف التعديلات الصغيرة المتكررة التي يجريها المشغلون عن مشكلة في المغذي أو تغير في المواد الخام، وهي أمور قد يخفيها وزن نهائي يبدو ناجحًا.
المعايرة ضرورية، لكن التحقق من الجرعة الموردة يسد الفجوة
تحدد المعايرة ما إذا كان الجهاز يقيس بصورة صحيحة في ظل ظروف محددة. لكنها لا تثبت وحدها أن مسار الجرعات بالكامل يورد الكمية الصحيحة إلى الخلطة. وينبغي للمصانع الجمع بين المعايرة والفحوص العملية المناسبة لكل مكوّن وتركيبة تركيب.
يشمل ذلك في قادوس الوزن التحقق من الصفر، واستخدام أوزان مرجعية مناسبة أو طريقة تحقق متفق عليها، وفحص الدعامات والوصلات. أما بالنسبة إلى عداد السوائل، فينبغي أن يراعي التحقق نطاق التدفق المتوقع وخصائص السائل. وبالنسبة إلى جرعات الألومنيوم الصغيرة، يجب أن يعكس الفحص ظروف التحضير والنقل المعتادة، بدلًا من وزن عينة جافة بمعزل عن العملية إذا كان المصنع يضيف الألومنيوم فعليًا على هيئة معلق.
ينبغي تحديد وتيرة الفحص استنادًا إلى تعليمات المعدات وظروف التشغيل وعواقب الخطأ. وأجرِ التحقيق بعد الصيانة أو الاصطدام أو حدوث تغير كبير في المواد أو ظهور تفاوت غير مفسر في المنتج، بدلًا من انتظار موعد الفحص الدوري التالي. واحتفظ بسجلات التعديلات حتى يتمكن الفريق من التمييز بين عطل عارض والانحراف التدريجي.
تقييم حل الوزن والخلط لخط إنتاج AAC
أفضل ترتيب للجرعات هو ما يتوافق مع عملية الإنتاج. فالسعة مهمة، وكذلك أصغر كميات الوصفة وعدد الخلطات والمساحة المتاحة وسهولة التنظيف وتفاوت المواد الخام المحلية. وقد يكون الميزان المشترك كبير السعة ملائمًا للمكونات السائبة، لكنه لا يوفر تحكمًا جيدًا في الإضافات الصغيرة؛ وقد تكون مسارات القياس المنفصلة أنسب.
ويجب أن يتناسق نظام الوزن والخلط أيضًا مع دورة الخلاط والصب. فالمغذي الذي يبلغ القيمة المستهدفة بدقة لكنه يؤخر الدفعة قد يدفع إلى تجاوز وسائل التحكم. وعلى العكس، لا تكون سرعة الجرعات ذات فائدة كبيرة إذا كانت تؤدي مرارًا إلى تجاوز الكمية المستهدفة أو تترك للمشغلين مهمة تصحيح الدفعات يدويًا. اسأل الموردين عن كيفية تعامل النظام مع التغذية البطيئة وتجاوز الكمية والدفعات المتوقفة وتغييرات الوصفات.
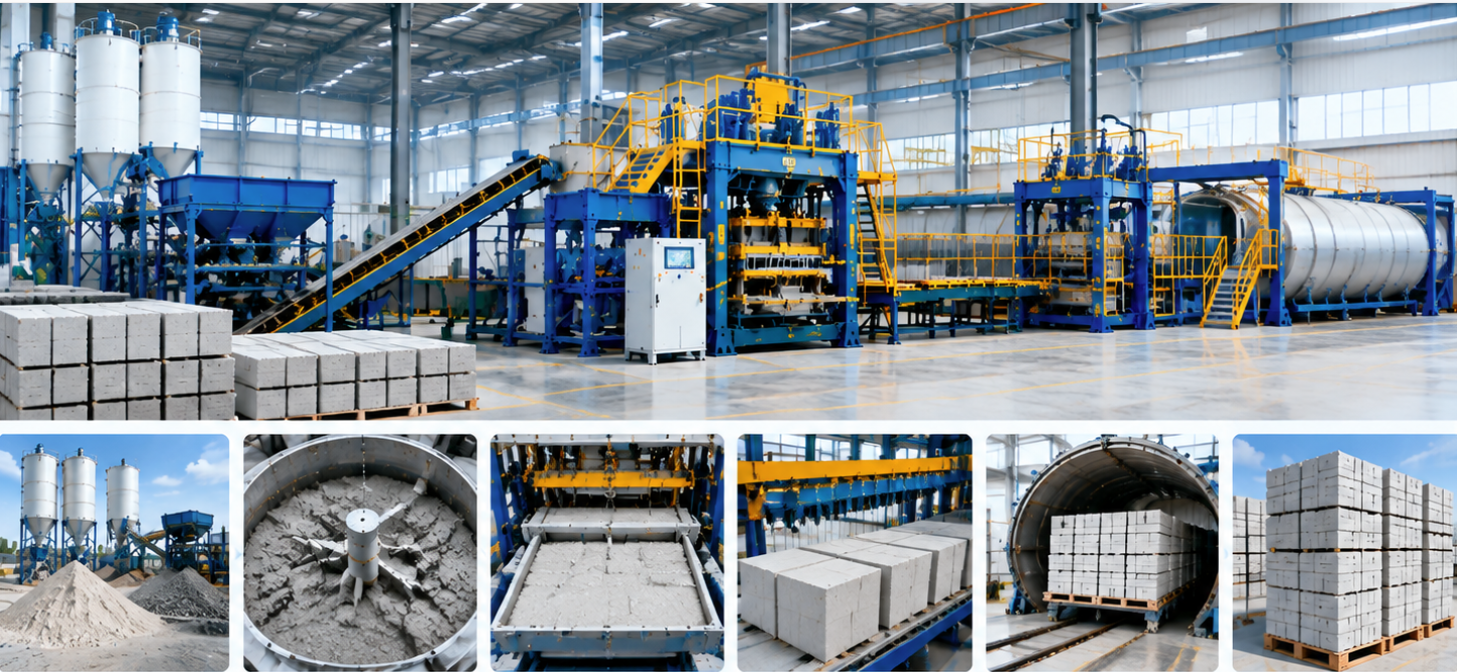
تصنّع Shandong Hongfa Scientific Industrial & Trading Co., Ltd. خطوط إنتاج AAC، فضلًا عن محطات خلط الخرسانة. وعند مناقشة خط إنتاج، يتيح نطاق هذه المعدات أساسًا لدراسة الجرعات إلى جانب الخلط والصب والعمليات اللاحقة، بدلًا من التعامل مع الميزان بوصفه عملية شراء مستقلة. ومع ذلك، ينبغي تأكيد التصميم والتزامات الأداء ذات الصلة وفقًا للمشروع المحدد ومواده الخام.
قبل اعتماد أي نظام، أعد قائمة بالمواد تتضمن التفاوت المتوقع في الرطوبة أو المواد الصلبة في المعلق، وأحجام الدفعات المقصودة ودرجات المنتج ومساحة الإنتاج المتاحة. واستخدمها للاتفاق على اختبارات قبول قابلة للقياس وتحديد المسؤوليات المتعلقة بالمعايرة والتشغيل الأولي وتدريب المشغلين. وبذلك تصبح الإجابة عن سؤال دقة الجرعات عملية: ليست أصغر قيمة في ورقة البيانات، بل مستوى تحكم تم التحقق منه ويمكن للمصنع الحفاظ عليه في الإنتاج اليومي.
يوصي
 03-11-2026
هل تحتاج إلى مطحنة كروية لإنتاج الخرسانة الخلوية المعقمة (AAC) باستخدام الرمل؟
هل أحتاج إلى مطحنة كروية لإنتاج الخرسانة الخلوية المعقمة (AAC) باستخدام الرمل؟ اكتشف متى يكون الطحن ضروريًا، ومتى يمكنك الاستغناء عنه، وكيفية اتخاذ قرار مجدٍ من حيث التكلفة.
- 03-11-2026
ما مدى دقة جرعات مكونات الخرسانة الخلوية المعقمة (AAC)؟
ما مدى دقة جرعات مكونات الخرسانة الخلوية المعقمة (AAC)؟ تعرّف على التفاوتات الخاصة بكل مكوّن، والفحوصات العملية، ونصائح الخلط لتحسين الاتساق وتقليل الهدر.
 26-10-2026
التدريب الفني على مصنع AAC: مهارات المشغل التي يجب التحقق منها قبل بدء التشغيل
التدريب الفني على مصنع AAC: تعرّف على الفحوصات الأساسية التي يجريها المشغل للجرعات والقطع وسلامة الأوتوكلاف. قلّل الهدر عند بدء التشغيل وتحقق من جاهزية الفريق من خلال تقييمات عملية للكفاءة.