Насколько точной должна быть дозировка компонентов AAC?
Насколько точным должно быть дозирование компонентов AAC? Ответ зависит от материалов, состава смеси и производственного процесса, однако стабильность измерений необходима для получения надежного качества ячеистого бетона. Даже небольшие отклонения в количестве цемента, извести, воды или алюминиевого порошка могут повлиять на свойства шлама, плотность и прочность. В этом руководстве рассматриваются точность дозирования, влияющие на нее факторы и то, как правильно спроектированное дозировочное оборудование помогает производителям AAC повысить стабильность и сократить отходы.
Практический ответ зависит от конкретного компонента
Не существует единого допуска на дозирование, который можно обоснованно применять на любом заводе автоклавного газобетона. Рабочая цель должна учитывать утвержденную рецептуру, размер замеса, изменчивость материалов и требуемые свойства готовых блоков или панелей. Она также должна быть достижима на фактическом оборудовании во всем диапазоне его работы, а не только в идеальных условиях испытаний.
Практическая задача состоит в том, чтобы удерживать количество каждого компонента достаточно близко к заданному, не допуская, чтобы обычная погрешность измерения вывела смесь за пределы допустимого рабочего диапазона. Этот диапазон устанавливают на основе пробных замесов, производственного опыта и испытаний продукции. Процесс на заводе, выпускающем продукцию с более низкой плотностью, может по-разному реагировать на отклонения по сравнению с производством более плотного класса из другого сочетания сырья.
Важно также различать точность и повторяемость. Питатель, который стабильно подает неправильное количество материала, обладает повторяемостью, но не точностью. Откалиброванная система, в которой масса значительно колеблется от замеса к замесу, недостаточно повторяема. Для производства AAC необходимы оба качества: измерение, близкое к заданному значению, и предсказуемая работа в последовательных замесах.
Почему одного и того же процента недостаточно для полной оценки
Погрешность дозирования часто выражают в процентах от заданного количества компонента на замес. Например, если заданное количество компонента составляет 1,000 kg, а фактически подано 1,010 kg, погрешность равна 10 kg, или 1% от заданного количества. Расчет прост, но важно, от какой величины ведется отсчет: процент от полной шкалы не равен проценту от фактической дозы.
Представим весовой бункер, рассчитанный на большой замес, но используемый для измерения значительно меньшего количества. Погрешность, кажущаяся небольшой относительно полной вместимости бункера, может составлять значительную долю фактически дозируемого компонента. Это особенно важно для небольших добавок, таких как алюминий, где разрешение весов, минимальная рабочая нагрузка и остатки материала могут иметь не меньшее значение, чем максимальная номинальная вместимость.
Сравнивая предложения по оборудованию, уточните, относится ли заявленный допуск к показаниям массы в бункере или к количеству, поданному в смеситель. Материал, оставшийся на поверхностях, в трубопроводе или продолжающий сыпаться после остановки питателя, может привести к расхождениям. Прежде чем считать два показателя точности сопоставимыми, определите ожидаемый диапазон замесов и метод испытаний.
Для разных компонентов нужны разные решения для управления дозированием
Цемент, известь и другие сухие вяжущие материалы
Цемент и известь влияют на химические процессы и формирование структуры смеси AAC. Неточное дозирование может изменить свойства шлама и привести к отклонениям в готовой продукции. Известь чувствительна не только к количеству, но и к своим характеристикам, в том числе к реакционной способности. Даже правильно взвешенная доза извести не обязательно будет вести себя так же, как предыдущая, если изменились свойства самого материала.
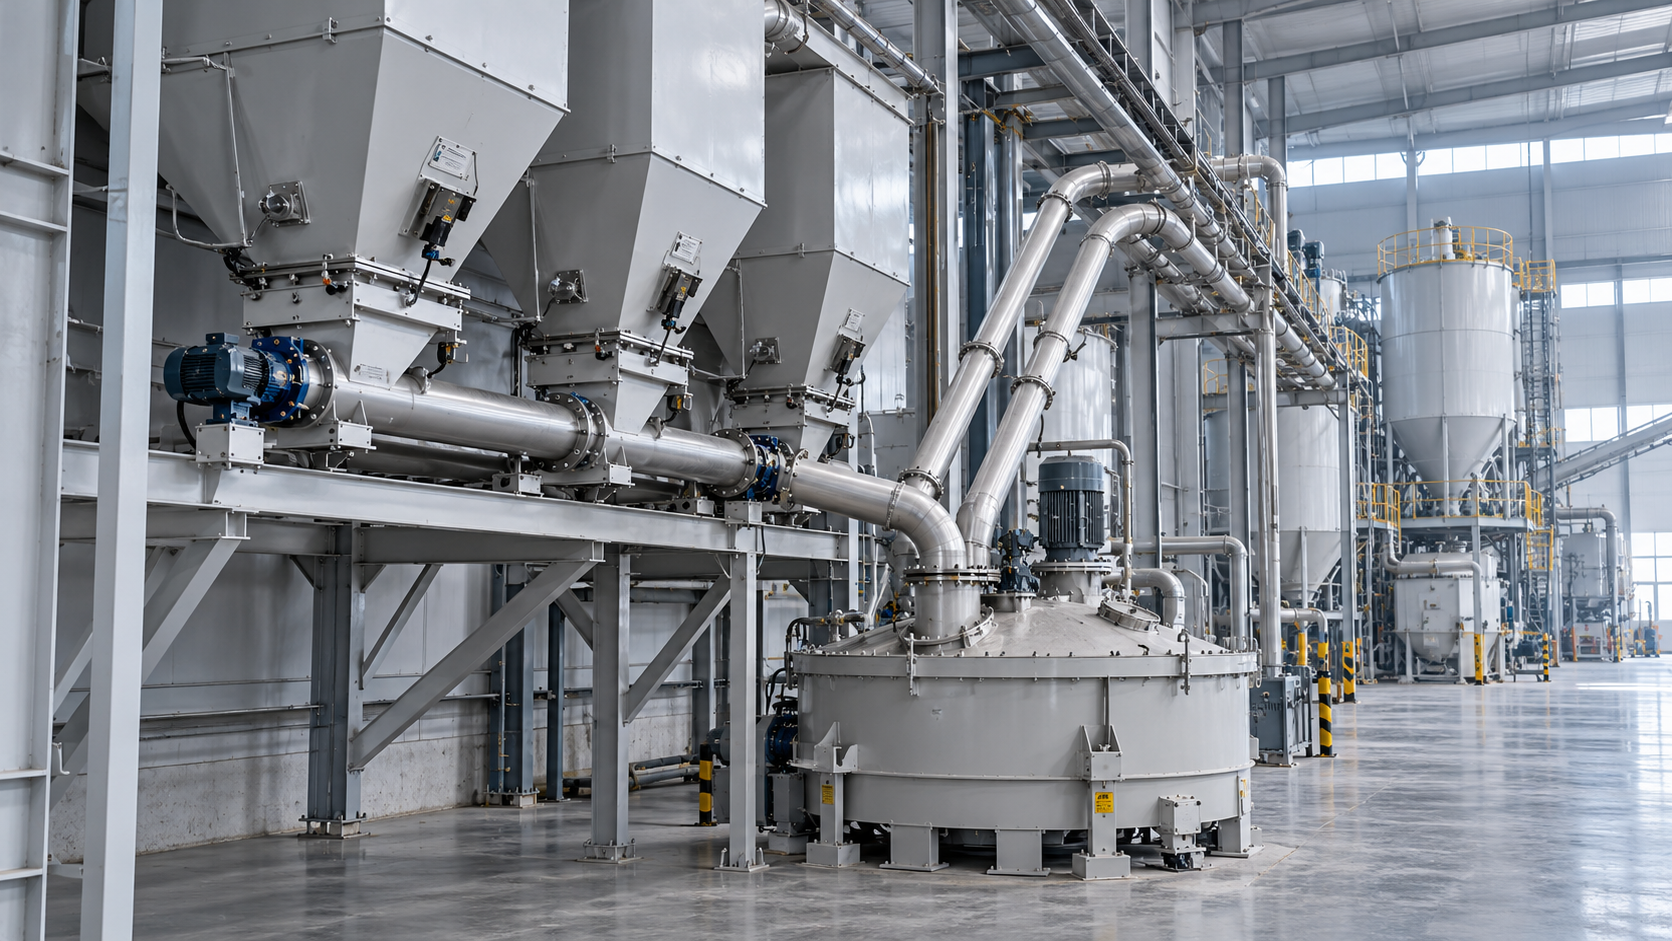
Сухие порошки также создают механические сложности. Сводообразование, нестабильная подача шнековым питателем, накопление пыли и остатки материала в разгрузочном тракте могут влиять на фактически поданное количество. Подача крупным и мелким потоком, при которой система снижает скорость подачи по мере приближения к заданному значению, помогает ограничить превышение дозы. Эффективность такого решения по-прежнему зависит от материала и времени отклика оборудования.
Песчаный шлам, летучая зола и вторичное сырье
В зависимости от рецептуры и местных поставок на заводах AAC могут использоваться молотый песчаный шлам, летучая зола и другие подходящие кремнеземистые материалы. Для шлама недостаточно учитывать только общую массу: необходимо также знать долю твердых веществ и воды. Если содержание твердых веществ в шламе меняется, а дозируется одинаковая масса влажного материала, изменяются как количество твердых веществ, поступающих в смесь, так и водный баланс.
Например, большая масса поданного шлама не обязательно означает большее количество эффективного кремнеземистого материала, если концентрация твердых веществ в нем ниже. Операторам необходим надежный способ контроля концентрации шлама и корректировки рецептуры или добавления воды. При использовании вторичного шлама AAC также нужно контролировать содержание твердых веществ и стабильность его состава; в противном случае полезный поток вторичного сырья может стать причиной отклонений от замеса к замесу.
Вода
Воду следует учитывать в общем водном балансе смеси, а не только по показаниям водомера. Вода может поступать со шламом, вторичным материалом и другими влажными компонентами. Поэтому количество воды, которое добавляют непосредственно в смеситель, может потребовать корректировки при изменении свойств поступающих материалов.
Избыток или недостаток воды может изменить текучесть и схватывание смеси, повлиять на ее вспучивание и на состояние сырца при резке. Точный расходомер полезен, но он не компенсирует неверную оценку количества воды, уже содержащейся в других компонентах. Метод измерения, температура, установка и техническое обслуживание расходомера должны учитываться в совокупности.
Алюминиевый порошок или суспензия
Алюминий добавляют в относительно небольшом количестве для образования газа и формирования ячеистой структуры AAC. Поскольку добавка мала, даже небольшая абсолютная погрешность дозирования может стать значительной относительной погрешностью. Отклонения могут проявиться в высоте подъема массива, структуре пор или плотности, хотя на эти показатели также влияют температура, перемешивание, химический состав материалов и время проведения операций.
Если алюминий готовят в виде суспензии, необходимо контролировать не только массу исходного материала. Важны концентрация, перемешивание перед дозированием и количество, фактически переданное в смеситель. Метод работы должен соответствовать инструкциям поставщика материала по обращению с ним и требованиям безопасности; для систем с порошком и суспензией предусмотрены разные условия эксплуатации.
Определяйте допуски, исходя из требований процесса
Хорошая спецификация должна исходить из требований к продукции и рецептуры, а не из впечатляющего показателя в рекламном буклете оборудования. Начните с требуемого класса продукции и применимых требований к испытаниям на целевом рынке. Затем разработайте базовую рецептуру с использованием репрезентативных видов сырья и определите, какие отклонения может выдержать процесс без получения неудовлетворительных результатов.
Для существующей линии сопоставьте фактические записи о замесах с поведением массива, качеством резки и результатами испытаний готовой продукции. Если плотность колеблется, прежде чем считать причиной неисправность весов, проверьте, нет ли закономерностей в содержании твердых веществ в шламе, подаче алюминия, добавлении воды и температуре. Дозировочная система может работать точно, в то время как параметры другой части процесса меняются.
При проектировании новой линии поставщик оборудования и технологическая группа должны согласовать предварительные допуски для компонентов, а затем проверить их при вводе в эксплуатацию на материалах и размерах замесов, предусмотренных для производства. После пробных замесов эти пределы, возможно, потребуется уточнить. Необоснованное ужесточение всех допусков может повысить стоимость и сложность системы, не устранив фактический источник отклонений.
В полезной спецификации следует указать:
- Заданное значение и рабочий диапазон для каждого компонента, включая минимальную ожидаемую дозу.
- Относительно какой величины выражен допуск: заданного количества, полной шкалы или другого эталона.
- Основаны ли критерии приемки на показаниях массы, фактически поданном количестве или на обоих параметрах.
- Количество испытательных замесов и условия их проведения, включая обычную производственную скорость подачи.
- Как учитываются доля твердых веществ в шламе, вода, уже содержащаяся в материалах, и остатки материала.
- Что происходит, если замес выходит за согласованный предел: подается сигнал тревоги, замес удерживается, корректируется или отклоняется.
Из-за чего дозирующие системы теряют точность в реальных условиях
Тензодатчик может работать правильно, даже если весовой узел в целом функционирует некорректно. Контакт бункера с неподвижной рамой, слишком жесткое соединение трубопровода или скопление материала могут нарушить передачу нагрузки. На показания также может влиять вибрация от расположенного рядом оборудования. Поэтому правильный монтаж механических узлов и регулярный осмотр относятся к контролю измерений, а не только к техническому обслуживанию.
Еще один распространенный источник погрешности — остановка питателя. После получения сигнала остановки шнека, клапана или насоса материал, уже находящийся в движении, может продолжить поступать в бункер или смеситель. Система управления может компенсировать этот материал, продолжающий движение, но такую компенсацию следует проверять при изменении свойств потока материала, скорости подачи или состояния оборудования.
Водяные и шламовые трубопроводы создают свои проблемы: воздух, отложения, утечки и непостоянное заполнение труб могут влиять на измерение или подачу. Имеет значение и место установки расходомера. Он может точно зафиксировать перемещение материала, хотя тот остается в трубе и не поступает в смеситель в рамках предусмотренного замеса.
Автоматизация помогает только тогда, когда операторы видят, что произошло на самом деле. В записи о замесе должны раздельно указываться заданные и фактические значения и фиксироваться ручные корректировки. Повторяющиеся небольшие поправки, вносимые операторами, могут указывать на проблему с питателем или изменение сырья, которое иначе осталось бы незамеченным из-за внешне успешного достижения итоговой массы.
Калибровка необходима, но проверка фактически поданной дозы позволяет выявить расхождения
Калибровка подтверждает, что прибор измеряет правильно в заданных условиях. Сама по себе она не доказывает, что весь дозировочный тракт подает в смесь нужное количество. На заводах следует сочетать калибровку с практическими проверками, подходящими для каждого компонента и конкретной установки.
Для весового бункера это включает проверку нуля, использование подходящих эталонных гирь или согласованного метода проверки, а также осмотр опор и соединений. При проверке расходомера для жидкостей следует учитывать ожидаемый диапазон расхода и свойства жидкости. Для небольших доз алюминия проверка должна учитывать обычные условия подготовки и передачи материала, а не только взвешивание сухого образца, если на заводе фактически дозируют суспензию.
Периодичность проверок следует определять с учетом инструкций к оборудованию, условий эксплуатации и последствий погрешности. Проводите проверку после технического обслуживания, столкновения, значительного изменения материала или необъяснимых отклонений в продукции, не дожидаясь следующей плановой проверки. Фиксируйте корректировки, чтобы команда могла отличить разовую неисправность от постепенного смещения показаний.
Выбор системы дозирования для линии AAC
Оптимальная схема дозирования — та, которая соответствует производственному процессу. Важна производительность, но также необходимо учитывать минимальные количества компонентов по рецептуре, число смесей, доступное пространство, возможность очистки и изменчивость местного сырья. Общие весы с избыточной вместимостью могут быть удобны для сыпучих компонентов, но не обеспечивать достаточного контроля небольших добавок; в таких случаях могут подойти отдельные измерительные контуры.
Система дозирования также должна быть согласована с работой смесителя и циклом заливки. Питатель, который точно достигает заданного значения, но задерживает замес, может создавать давление в пользу обхода средств контроля. И наоборот, ускорение дозирования мало полезно, если система постоянно превышает заданное значение или операторам приходится вручную корректировать замесы. Уточните у поставщиков, как система обрабатывает медленную подачу, превышение дозы, прерванные замесы и изменение рецептуры.
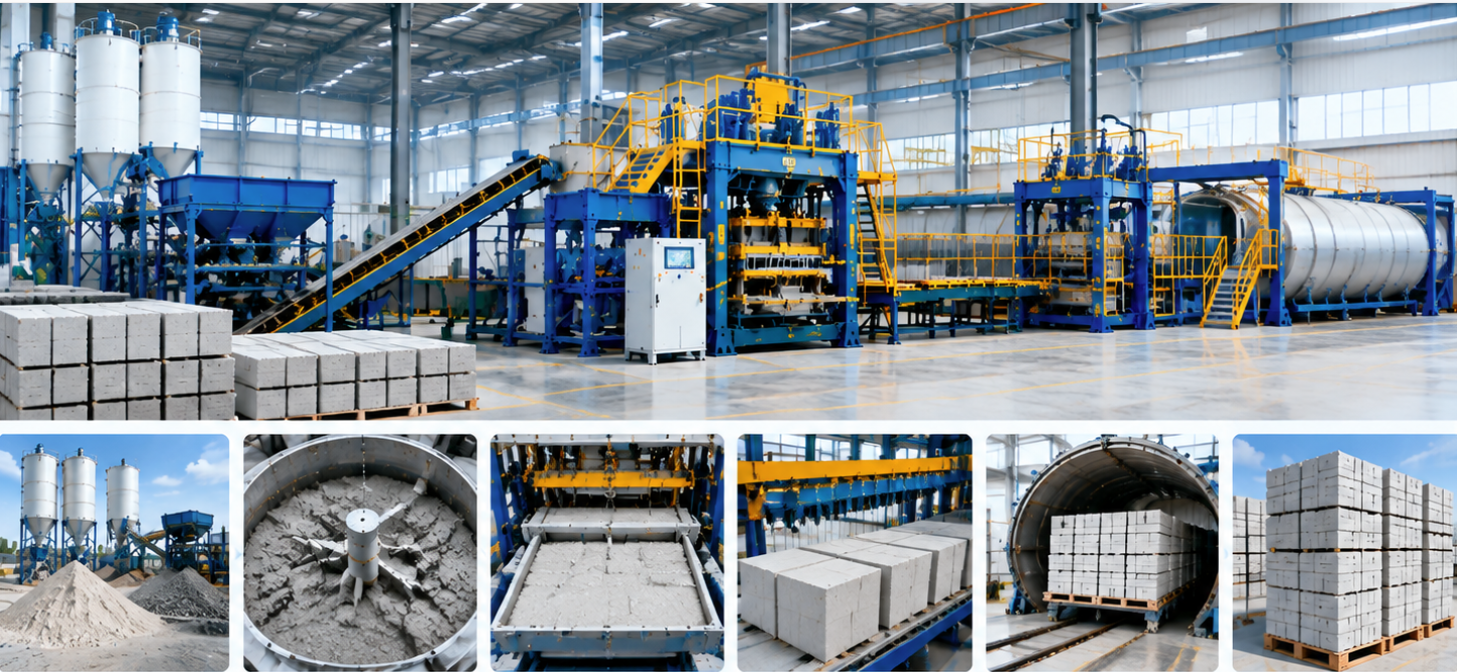
Компания Shandong Hongfa Scientific Industrial & Trading Co., Ltd. производит линии для выпуска AAC, а также бетоносмесительные установки. При обсуждении линии такой профиль оборудования позволяет рассматривать дозирование в связи со смешиванием, заливкой и последующими операциями, а не как отдельную закупку весов. При этом соответствующие проектные решения и обязательства по производительности следует подтвердить с учетом конкретного проекта и используемого сырья.
Перед утверждением системы подготовьте перечень материалов с ожидаемыми колебаниями влажности или содержания твердых веществ в шламе, предусмотренными размерами замесов, классами продукции и доступной производственной площадью. Используйте его, чтобы согласовать измеримые приемочные испытания и распределить ответственность за калибровку, ввод в эксплуатацию и обучение операторов. Так вопрос точности дозирования получит практический ответ: не минимальный показатель в технической спецификации, а проверенный уровень контроля, который завод может поддерживать в повседневном производстве.
Рекомендуем
 Nov 03, 2026
Нужна ли шаровая мельница для производства автоклавного газобетона на основе песка?
Нужна ли шаровая мельница для производства автоклавного газобетона на основе песка? Узнайте, когда помол необходим, когда от него можно отказаться и как сделать экономически выгодный выбор.
- Nov 03, 2026
Насколько точной должна быть дозировка компонентов AAC?
Насколько точной должна быть дозировка компонентов AAC? Узнайте о допусках для отдельных компонентов, практических проверках и рекомендациях по дозированию, которые помогут повысить стабильность и сократить отходы.
 Oct 26, 2026
Техническое обучение работе на заводе по производству автоклавного газобетона: навыки операторов, которые необходимо проверить перед запуском
Техническое обучение работе на заводе по производству автоклавного газобетона: узнайте, какие проверки операторы должны выполнять при дозировании и резке, а также для обеспечения безопасности автоклава. Сократите потери при запуске и проверьте готовность команды с помощью практической оценки компетенций.