Qual deve ser a precisão da dosagem dos ingredientes do AAC?
Qual deve ser a precisão da dosagem dos ingredientes do AAC? A resposta depende dos materiais, da formulação da mistura e do processo de produção, mas a medição consistente é essencial para obter uma qualidade confiável do concreto aerado. Mesmo pequenas variações nas quantidades de cimento, cal, água ou pó de alumínio podem afetar o comportamento da pasta, a densidade e a resistência. Este guia aborda a precisão da dosagem, os fatores que a influenciam e como equipamentos de dosagem bem projetados podem ajudar os fabricantes de AAC a aumentar a consistência e reduzir o desperdício.
A resposta adequada depende de cada ingrediente
Não existe uma única tolerância de dosagem que possa ser aplicada de forma responsável a todas as fábricas de concreto celular autoclavado. Uma meta viável deve levar em conta a formulação aprovada, o tamanho do lote, a variabilidade dos materiais e as propriedades exigidas dos blocos ou painéis acabados. Ela também deve ser alcançável com o equipamento utilizado em toda a sua faixa operacional, e não apenas em condições ideais de teste.
O objetivo prático é manter cada ingrediente suficientemente próximo da quantidade prevista para que os erros normais de medição não levem a mistura para fora da faixa operacional aceitável. Essa faixa é estabelecida por meio de testes de formulação, experiência de produção e ensaios do produto. Uma fábrica que produz um produto de menor densidade pode constatar que seu processo reage de maneira diferente às variações em comparação com uma fábrica que produz uma classe de maior densidade com outra combinação de matérias-primas.
Também é importante distinguir precisão de repetibilidade. Um alimentador que fornece consistentemente a quantidade errada é repetível, mas impreciso. Um sistema calibrado que apresenta grandes variações entre lotes não é suficientemente repetível. A produção de AAC exige ambas: uma medição próxima da meta e um desempenho previsível em lotes consecutivos.
Por que a mesma porcentagem não conta toda a história
O erro de dosagem costuma ser expresso como uma porcentagem da quantidade prevista para o lote. Por exemplo, se a quantidade prevista de um ingrediente é de 1.000 kg e a quantidade efetivamente fornecida é de 1.010 kg, o erro é de 10 kg, ou 1% da quantidade prevista. O cálculo é simples, mas a referência utilizada é importante: uma porcentagem da capacidade máxima não é o mesmo que uma porcentagem da dose efetiva.
Considere uma tremonha de pesagem dimensionada para um lote grande, mas usada para medir uma quantidade muito menor. Um erro que parece pequeno em relação à capacidade total da tremonha pode representar uma fração significativa do ingrediente efetivamente dosado. Isso é especialmente relevante para pequenas adições, como o alumínio, em que a resolução da balança, a carga mínima de operação e os resíduos podem ser tão importantes quanto a capacidade máxima nominal.
Ao comparar propostas de equipamentos, pergunte se a tolerância declarada se aplica ao peso indicado na tremonha ou à quantidade fornecida ao misturador. O material que fica nas superfícies, retido em uma linha ou que continua caindo após a parada do alimentador pode causar diferenças. Especifique a faixa de lotes prevista e o método de teste antes de considerar comparáveis dois valores de precisão.
Diferentes ingredientes criam diferentes desafios de controle
Cimento, cal e outros aglomerantes secos
O cimento e a cal afetam a química e o desenvolvimento da mistura de AAC. Uma dosagem imprecisa pode alterar o comportamento da pasta e contribuir para variações no produto acabado. A cal é especialmente sensível não apenas à quantidade, mas também às suas características, incluindo a reatividade. Uma dose de cal corretamente pesada não necessariamente terá o mesmo comportamento da entrega anterior se o próprio material tiver mudado.
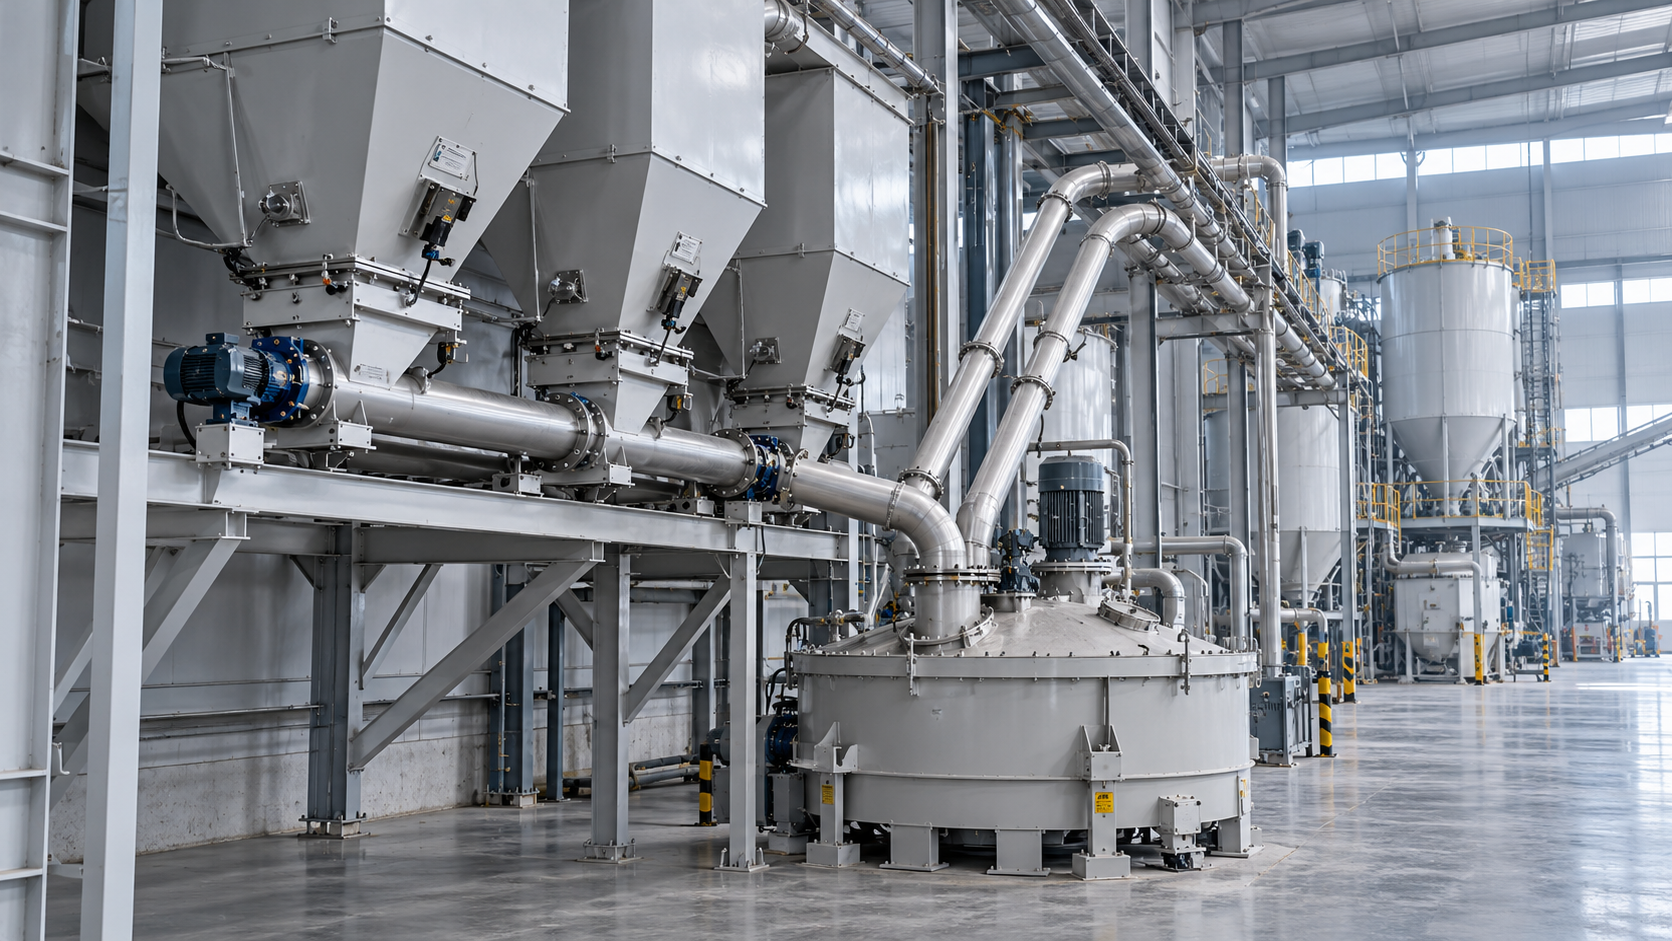
Os pós secos também apresentam desafios mecânicos. A formação de pontes, o fluxo irregular do alimentador de rosca, o acúmulo de poeira e o material remanescente no percurso de descarga podem afetar a quantidade fornecida. A alimentação em duas etapas, com frações grossa e fina, na qual o sistema reduz a taxa de alimentação ao se aproximar da meta, pode ajudar a limitar o excesso. Sua eficácia ainda depende do material e do tempo de resposta do equipamento.
Polpa de areia, cinza volante e material reciclado
As fábricas de AAC podem utilizar polpa de areia moída, cinza volante ou outros materiais silicosos adequados, dependendo da formulação e da disponibilidade local. No caso de uma polpa, o peso total não é suficiente: também é necessário conhecer a proporção de sólidos e água. Se o teor de sólidos da polpa mudar enquanto se dosa o mesmo peso úmido, tanto a quantidade de sólidos adicionada à mistura quanto o balanço de água serão alterados.
Por exemplo, uma dose mais pesada de polpa não significa automaticamente que haverá mais material silicoso efetivo se sua concentração de sólidos for menor. Os operadores precisam de um método confiável para verificar a concentração da polpa e ajustar a formulação ou a adição de água de acordo com ela. Quando se utiliza polpa de AAC reciclado, também é necessário controlar o teor de sólidos e a consistência; caso contrário, um fluxo de recuperação útil pode se tornar uma fonte de variação entre lotes.
Água
A água deve ser gerenciada como parte do balanço total da mistura, e não apenas como a leitura de um medidor de água. A água pode ser introduzida pela polpa, pelo material reciclado e por outros ingredientes úmidos. Portanto, a quantidade adicionada intencionalmente no misturador pode precisar ser ajustada à medida que as condições dos materiais de entrada mudam.
O excesso ou a falta de água pode alterar o fluxo e o comportamento de pega, afetando a elevação da mistura e o manuseio da torta verde durante o corte. Um medidor preciso é útil, mas não consegue compensar uma estimativa imprecisa da água já presente nos outros ingredientes. O método de medição, a temperatura, a instalação do medidor e a manutenção devem ser considerados em conjunto.
Pó ou suspensão de alumínio
O alumínio é adicionado em uma quantidade relativamente pequena para gerar gás e formar a estrutura celular do AAC. Como a quantidade adicionada é pequena, um erro absoluto modesto pode se tornar um erro relativo substancial. As variações podem aparecer na elevação da torta, na estrutura dos poros ou na densidade, embora esses resultados também dependam da temperatura, da mistura, da química dos materiais e do momento da adição.
Se o alumínio for preparado como suspensão, o controle envolve mais do que pesar o material original. A concentração, a mistura antes da dosagem e a quantidade efetivamente transferida para o misturador também são importantes. O método deve seguir as instruções de manuseio e segurança do fornecedor do material; os sistemas de pó e de suspensão têm requisitos operacionais diferentes.
Defina as tolerâncias partindo do processo
Uma boa especificação começa pelo produto e pela formulação, não por um número impressionante em um folheto de equipamento. Comece pela classe de produto exigida e pelos requisitos de ensaio aplicáveis no mercado de destino. Em seguida, estabeleça uma formulação de referência com matérias-primas representativas e determine quais variações o processo pode tolerar sem produzir resultados inaceitáveis.
Em uma linha existente, analise os registros reais dos lotes junto com o comportamento da torta, o desempenho de corte e os resultados dos ensaios do produto acabado. Se a densidade variar, procure padrões no teor de sólidos da polpa, na dosagem de alumínio, na adição de água e na temperatura antes de presumir que a causa seja uma única balança. Um sistema de dosagem pode ser preciso enquanto outra parte do processo apresenta desvios.
Em uma nova linha, o fornecedor do equipamento e a equipe de processo devem acordar tolerâncias provisórias para os ingredientes e, em seguida, verificá-las durante o comissionamento, usando os materiais e tamanhos de lote previstos para a produção. Esses limites talvez precisem ser refinados após os lotes de teste. Tornar todas as tolerâncias mais rigorosas indiscriminadamente pode aumentar os custos e a complexidade sem resolver a verdadeira fonte de variação.
Uma especificação útil deve indicar:
- A meta e a faixa operacional de cada ingrediente, incluindo a menor dose prevista.
- Se a tolerância é expressa em relação à quantidade prevista, à capacidade máxima ou a outra referência.
- Se a aceitação se baseia no peso indicado, na quantidade fornecida ou em ambos.
- O número e as condições dos lotes de teste, incluindo as taxas normais de alimentação na produção.
- Como serão considerados o teor de sólidos da polpa, a água já presente nos materiais e o material retido.
- O que acontece quando um lote fica fora do limite acordado: alarme, retenção, correção ou rejeição.
Onde os sistemas de dosagem perdem precisão na prática
Uma célula de carga pode estar funcionando corretamente enquanto o conjunto de pesagem não está. Uma tremonha em contato com uma estrutura fixa, uma conexão de tubulação apertada ou o acúmulo de material podem interferir no caminho da carga. A vibração de máquinas próximas também pode perturbar as leituras. Portanto, a instalação mecânica e a inspeção de rotina fazem parte do controle da medição, e não são apenas detalhes de manutenção.
A parada do alimentador é outra fonte comum de erro. Quando uma rosca, válvula ou bomba recebe um sinal de parada, o material que já está em movimento pode continuar entrando na tremonha ou no misturador. Um sistema de controle pode compensar esse material em trânsito, mas a compensação deve ser verificada quando as propriedades de fluxo do material, as taxas de alimentação ou as condições do equipamento mudarem.
As linhas de água e polpa apresentam problemas próprios: ar, depósitos, vazamentos e enchimento irregular da linha podem afetar a medição ou o fornecimento. A localização do medidor também importa. Um medidor pode registrar uma transferência com precisão enquanto o material permanece em uma tubulação, sem chegar ao misturador durante o lote previsto.
A automação só ajuda quando os operadores conseguem ver o que realmente aconteceu. O registro do lote deve distinguir os valores previstos dos valores reais e sinalizar as correções manuais. Pequenos ajustes repetidos pelos operadores podem indicar um problema no alimentador ou uma mudança na matéria-prima que, de outra forma, ficaria oculta por um peso final aparentemente satisfatório.
A calibração é necessária, mas a verificação da dose fornecida completa o controle
A calibração estabelece se um instrumento mede corretamente em condições definidas. Por si só, ela não comprova que todo o percurso de dosagem fornece a quantidade correta à mistura. As fábricas devem combinar a calibração com verificações práticas adequadas a cada ingrediente e instalação.
No caso de uma tremonha de pesagem, isso inclui verificar o zero, usar pesos de referência adequados ou um método de verificação acordado e inspecionar os suportes e as conexões. No caso de um medidor de líquido, a verificação deve considerar a faixa de vazão prevista e as propriedades do fluido. Para pequenas doses de alumínio, a verificação deve refletir as condições normais de preparação e transferência, em vez de se limitar a pesar uma amostra seca isoladamente se a fábrica realmente dosa uma suspensão.
A frequência deve ser determinada com base nas instruções do equipamento, nas condições operacionais e nas consequências de um erro. Faça uma investigação após manutenção, uma colisão, uma mudança significativa no material ou uma variação inexplicada do produto, em vez de esperar pela próxima verificação programada. Mantenha registros dos ajustes para que a equipe possa distinguir uma falha pontual de um desvio gradual.
Avaliação de uma solução de dosagem para uma linha de AAC
A melhor configuração de dosagem é aquela que se adapta ao processo de produção. A capacidade é importante, mas também o são as menores quantidades da formulação, o número de misturas, o espaço disponível, o acesso para limpeza e a variabilidade das matérias-primas locais. Uma balança comum superdimensionada pode ser conveniente para ingredientes a granel, mas oferecer controle inadequado para pequenas adições; percursos de medição separados podem ser mais apropriados.
O sistema de dosagem também deve ser coordenado com o misturador e o ciclo de moldagem. Um alimentador que atinge sua meta com precisão, mas atrasa o lote, pode pressionar a equipe a contornar os controles. Por outro lado, uma dosagem mais rápida tem pouco valor se ultrapassa repetidamente a meta ou exige que os operadores corrijam os lotes manualmente. Pergunte aos fornecedores como o sistema lida com alimentação lenta, excesso de dosagem, lotes interrompidos e mudanças de formulação.
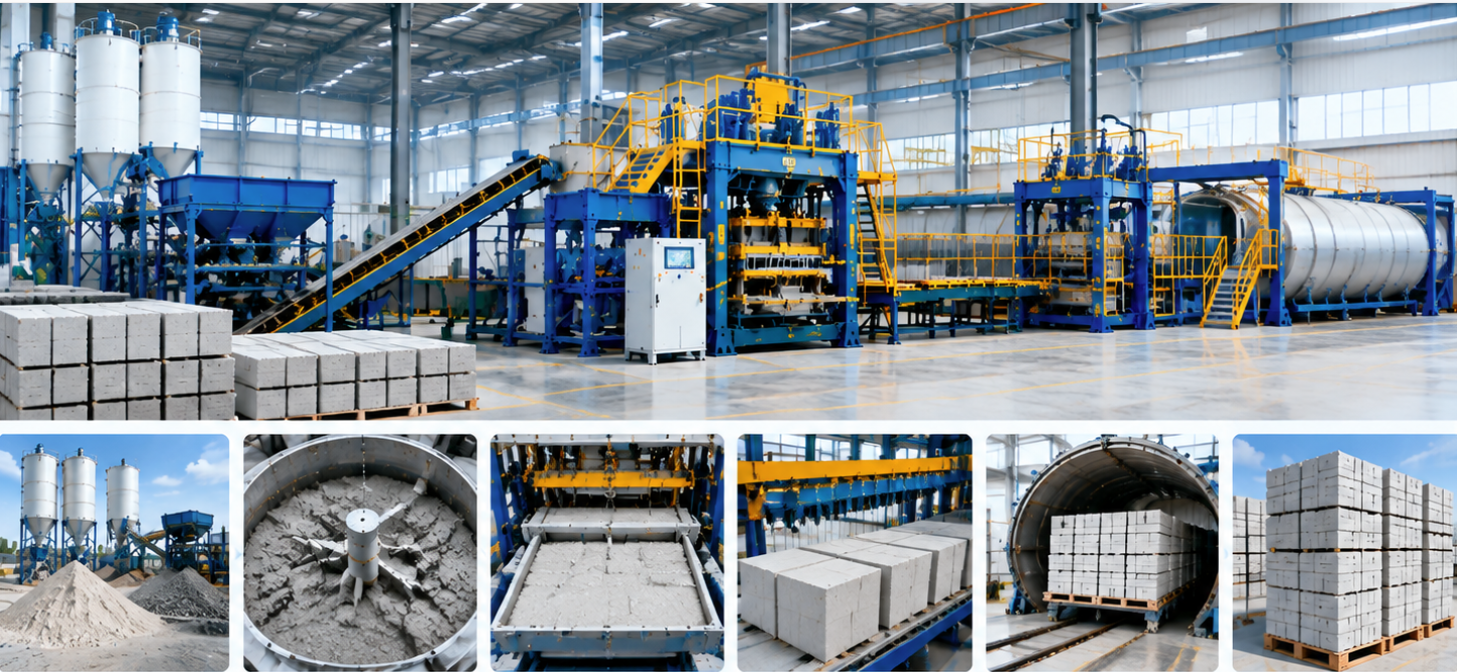
A Shandong Hongfa Scientific Industrial & Trading Co., Ltd. fabrica linhas de produção de AAC, bem como centrais de dosagem de concreto. Ao discutir uma linha, esse escopo de equipamentos oferece uma base para considerar a dosagem em conjunto com a mistura, a moldagem e as operações subsequentes, em vez de tratar a balança como uma compra isolada. Ainda assim, os compromissos pertinentes de projeto e desempenho devem ser confirmados para o projeto específico e suas matérias-primas.
Antes de aprovar um sistema, prepare uma lista de materiais com a variação prevista de umidade ou do teor de sólidos da polpa, os tamanhos de lote pretendidos, as classes de produto e o espaço de produção disponível. Use essa lista para acordar testes de aceitação mensuráveis e definir as responsabilidades pela calibração, pelo comissionamento e pelo treinamento dos operadores. Assim, a precisão da dosagem ganha uma resposta prática: não o menor valor indicado em uma ficha técnica, mas um nível de controle verificado que a fábrica consiga manter na produção diária.
Recomendar
 03/11/2026
Você precisa de um moinho de bolas para a produção de AAC à base de areia?
Preciso de um moinho de bolas para a produção de AAC à base de areia? Descubra quando a moagem é essencial, quando você pode dispensá-la e como fazer uma escolha econômica.
- 03/11/2026
Qual deve ser a precisão da dosagem dos ingredientes do AAC?
Qual deve ser a precisão da dosagem dos ingredientes do AAC? Conheça as tolerâncias específicas de cada ingrediente, as verificações práticas e as dicas de dosagem para melhorar a consistência e reduzir o desperdício.
 26/10/2026
Treinamento técnico para plantas de AAC: habilidades dos operadores a verificar antes da partida
Treinamento técnico para plantas de AAC: conheça as verificações essenciais dos operadores para dosagem, corte e segurança do autoclave. Reduza o desperdício na partida e verifique a preparação da equipe com avaliações práticas de competência.