كيف تختلف آلة بلاط السقف الهيدروليكية عن الكبس اليدوي؟
الفرق العملي بين آلة بلاط الأسقف الهيدروليكية والكبس اليدوي هو التحكم. يمكن للكبس اليدوي تشكيل بلاط قابل للاستخدام بكميات صغيرة، لكن النتيجة تعتمد بدرجة كبيرة على مهارة المشغل وحالة المواد والتعامل مع القالب ومدى اتساق تنفيذ كل دورة. تطبق الآلة الهيدروليكية قوة كبس محددة عبر تسلسل قابل للتكرار، مما يسهل إنتاج بلاط أسقف بأبعاد وكثافة وتشطيب سطحي وإنتاجية أكثر استقرارًا.
هذا لا يعني أن الكبس اليدوي غير مناسب تلقائيًا. بالنسبة لورشة تنتج كميات محدودة أو مقاطع خاصة أو عينات أو دفعات محلية قصيرة، قد تظل العملية اليدوية عملية وقابلة للتنفيذ. ولكن عندما يتعين على المنتج توريد طلبات متكررة، أو مطابقة البلاط بين الدفعات، أو تقليل الكسر بعد المعالجة، أو التحكم في الاعتماد على العمالة، تصبح حدود الكبس اليدوي صعبة التجاهل.
ينطبق هذا سواء وُصف المنتج بأنه بلاط ملوّن أو بلاط أسقف خرساني. فاللون عادةً ما يكون تشطيبًا ظاهرًا أو طبقة سطحية؛ بينما تظل موثوقية البلاط معتمدة على جودة الدمك وتوزيع المواد والمعالجة والتداول. وحتى البلاطة ذات اللون الجيد والكثافة غير المتجانسة قد تسبب مشكلات أثناء النقل أو التركيب أو التعرض الطويل للعوامل الجوية.
ما الذي يتغير عندما يكون الضغط هيدروليكيًا؟
يعتمد الكبس اليدوي على القوة البشرية أو الرافعة الميكانيكية أو مكبس بسيط يعمل يدويًا. يملأ المشغل القالب ويوزع الخليط ويكبسّه ويحرر البلاطة المشكلة ثم يكرر التسلسل. وحتى عند استخدام القالب نفسه، قد تختلف كمية القوة ومدة البقاء تحت الضغط من بلاطة إلى أخرى.
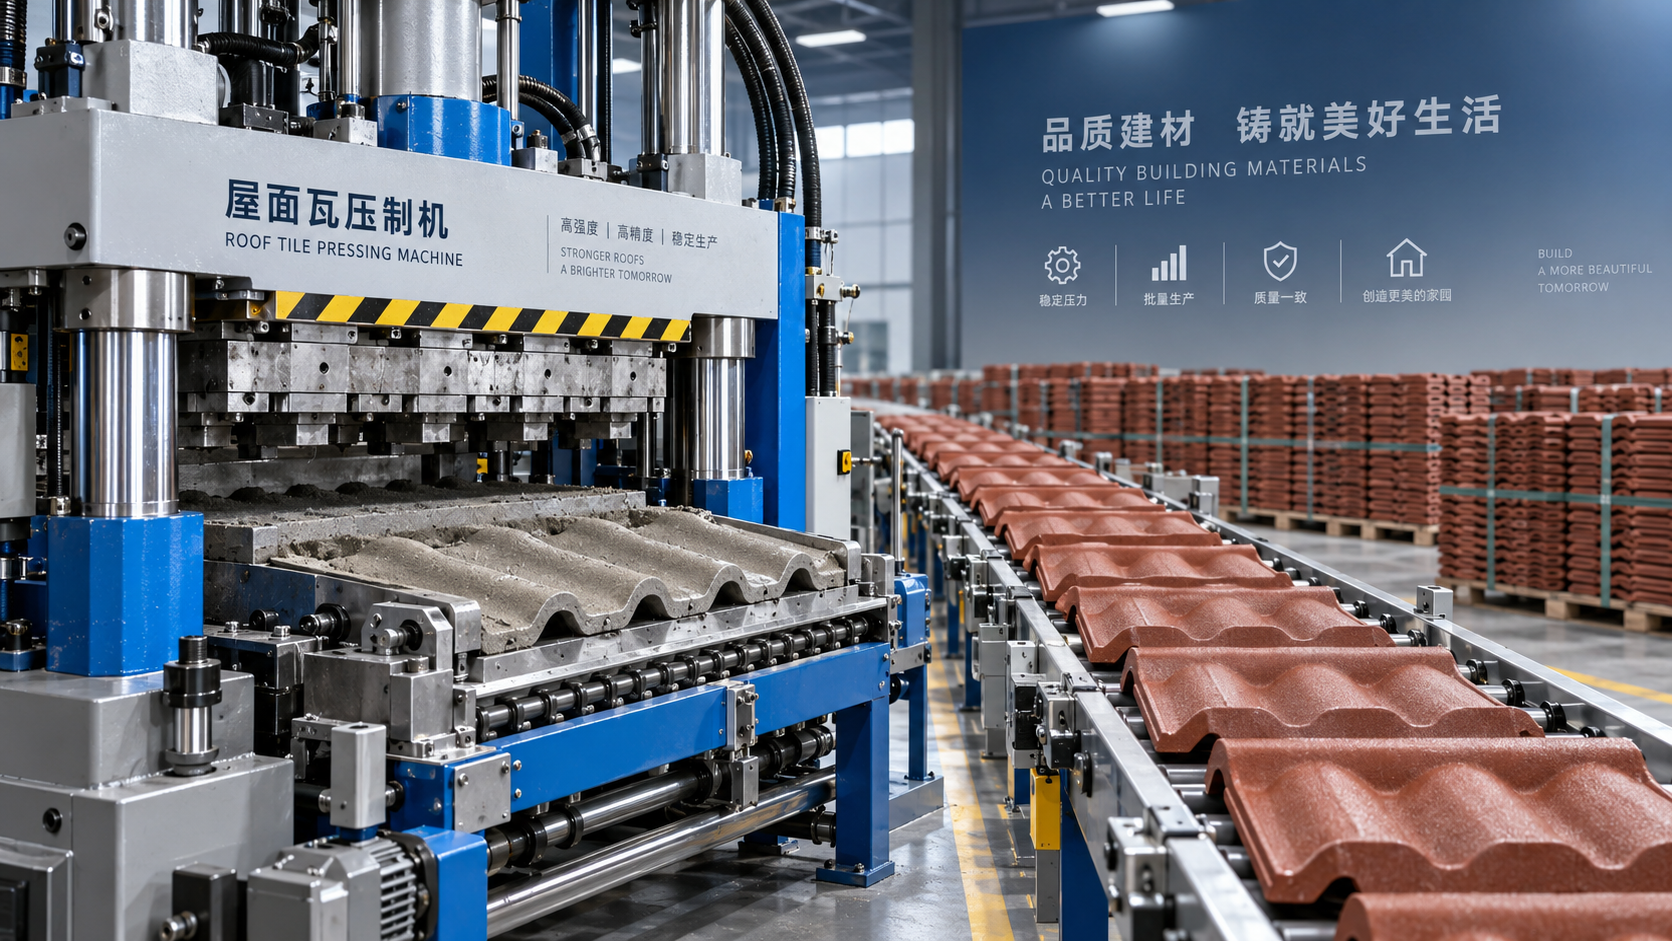
تستخدم آلة بلاط الأسقف الهيدروليكية نظامًا هيدروليكيًا لتشغيل آلية الكبس. ويمكن تهيئة الآلة لاتباع دورة تشكيل محددة: تغذية المواد، وتوزيعها في القالب، وتطبيق الضغط، والثبات أو الدمك حسب الحاجة، وتحرير القالب، ونقل البلاطة غير المعالجة للتعامل اللاحق. يختلف الترتيب الدقيق وفق تصميم الآلة ومقطع البلاطة، لكن الفائدة الأساسية هي التطبيق المتسق للقوة.
بالنسبة للمشتري، لا ينبغي التعامل مع مصطلح «هيدروليكي» باعتباره مجرد وصف يعني جودة عالية. والسؤال المفيد هو ما إذا كانت الآلة تتحكم في أجزاء دورة التشكيل التي تؤثر في البلاطة النهائية. وتشمل هذه الأجزاء عادةً اتساق تغذية المواد ومحاذاة القالب واستقرار الكبس وسلوك التحرير وحالة البلاطة أثناء النقل.
إذا كان الضغط مستقرًا لكن تغذية الخليط غير متساوية، فقد يظل السمك وجودة الحواف متفاوتين. وإذا كان القالب مهترئًا، فسوف يعيد المكبس القوي إنتاج هذا التآكل في كل بلاطة. يحسن التشكيل الهيدروليكي قابلية التكرار؛ لكنه لا يعوض المواد الخام الرديئة أو تصميم الخلطة غير المناسب أو ضعف الانضباط في المعالجة أو إهمال الأدوات.
يكون الاتساق عادةً أول سبب تجاري للأتمتة
بلاط الأسقف من منتجات البناء الظاهرة بوضوح. يلاحظ المشترون بسرعة الاختلافات في الشكل واللون وتحديد الحواف وملمس السطح، ولا سيما عند تركيب بلاط من أكثر من منصة تحميل على السقف نفسه. والأهم من ذلك أن التباينات غير الواضحة في المصنع قد تتحول إلى مشكلات أثناء التركيب لاحقًا: فقد لا يستقر البلاط بصورة صحيحة، أو قد يكون التراكب غير متسق، أو قد ترتفع معدلات الكسر أثناء التداول.
يميل الكبس اليدوي إلى إدخال التباين بعدة طرق:
- قد لا تُفرد المادة بالتساوي عبر القالب قبل الكبس.
- قد يستخدم المشغلون المختلفون كميات تعبئة أو عادات كبس مختلفة.
- قد تنخفض قوة الكبس مع إرهاق المشغل.
- قد يختلف توقيت التحرير، مما يزيد خطر تلف الزوايا أو ظهور علامات على السطح.
- قد تشجع سرعة الإنتاج على اختصار خطوات تنظيف القالب وفحصه.
تقلل الآلة الهيدروليكية الأجزاء المعتمدة على المشغل في هذا العمل. ويمكنها توفير شوط كبس متكرر ودورة مضبوطة، بحيث يُدمج انضباط العملية بصورة أكثر مباشرة في المعدات. وهذا ذو قيمة خاصة للبلاط ذي خصائص التعشيق أو المقاطع البارزة أو الحواف الرفيعة أو الأسطح ذات الملمس، حيث يمكن للتغيرات البعدية الصغيرة أن تؤثر في الملاءمة أو المظهر.
ومع ذلك، ينبغي التحقق من الاتساق على مستوى البلاطة النهائية، لا افتراضه من نوع الآلة. يجب على المنتج الذي يقيم خطًا هيدروليكيًا فحص بلاطات ممثلة للتحقق من تفاوت السمك ووضوح المقطع وتلف الحواف وعيوب السطح والاستقرار بعد المعالجة. ومن المنطقي أيضًا مقارنة البلاط المصنوع في بداية ونهاية دورة الإنتاج. فالآلة التي تؤدي جيدًا في الظروف المثالية فقط قد لا تحل مشكلة الإنتاج اليومية.
الإنتاجية أكثر من مجرد عدد البلاطات في الساعة
قد يبدو الكبس اليدوي اقتصاديًا لأن الاستثمار في المعدات منخفض وتسلسل العمل سهل الفهم. لكن هذه المقارنة تصبح غير مكتملة عند زيادة حجم الإنتاج. فالإنتاجية تتأثر بأكثر من خطوة الكبس: يجب تحضير المواد، وملء القوالب وتنظيفها، ونقل البلاط غير المعالج بعناية، وفصل القطع المعيبة، والحفاظ على تجانس معقول للمخزون النهائي.
يمكن لآلة بلاط الأسقف الهيدروليكية تقصير دورة الكبس وجعل معدل الإنتاج أكثر قابلية للتنبؤ. وغالبًا ما تكمن ميزتها الأكبر في أنها تخلق إيقاعًا إنتاجيًا يمكن للمهام السابقة واللاحقة اتباعه. إذ يمكن التخطيط لتحضير الخلطة، وتطبيق طبقة اللون عند استخدامها، ونقل البلاط غير المعالج، ومساحة المعالجة، والتعبئة، حول معدل إنتاج أكثر استقرارًا.
غالبًا ما يكون للإنتاج اليدوي عنق زجاجة مختلف عن المتوقع. فقد يُشغّل المكبس نفسه بسرعة، بينما يستهلك نزع البلاط وتنظيف القالب وإعادة العمل والرص الدقيق العمالة المتاحة. وعندما يرتفع الإنتاج، يمكن أن يزيد عدد الأشخاص اللازمين لاستمرار العملية بوتيرة أسرع مما توحي به القدرة الاسمية للمكبس اليدوي.
ومع ذلك، فإن زيادة قدرة الآلة لا تخلق قيمة إلا عندما تستطيع بقية العملية دعمها. تكون الآلة الهيدروليكية خيارًا غير مناسب إذا كان تحضير المواد الخام غير متسق، أو كانت قدرة المعالجة محدودة، أو لا يمكن صيانة القوالب بسرعة، أو لم يكن هناك طلب موثوق على الإنتاج الإضافي. يجب أن يبدأ اختيار المعدات بحجم البلاط القابل للبيع المطلوب، ثم يُعمل بالعكس عبر المعالجة والتخزين والعمالة وإمداد المواد.
لا يزال للكبس اليدوي مكانه
لا يقتصر الاختيار ببساطة على «طريقة قديمة مقابل طريقة حديثة». فقد يكون الكبس اليدوي مناسبًا عندما يكون الإنتاج متقطعًا أو أحجام المنتجات منخفضة أو لا يزال النشاط التجاري يختبر مجموعة من بلاط الأسقف. وقد يناسب أيضًا الأعمال التي تتطلب تغييرات متكررة في المقطع أو اللون أو تركيبة الدفعات الصغيرة، شريطة أن يمتلك المشغل الانضباط اللازم للتحكم في تلك التغييرات.
تتمثل نقاط قوته الرئيسية في انخفاض التعقيد الأولي وسهولة الدخول للعمليات الصغيرة. ويمكن للعملية اليدوية أن تسمح للمنتج بتعلم كيفية تفاعل الركام والمواد الرابطة الأسمنتية والأصباغ والإضافات وظروف المعالجة لديه قبل الالتزام بخط أكثر تكاملًا. وقد تكون أيضًا طريقة احتياطية معقولة للطلبات المحدودة أو احتياجات الإنتاج المؤقتة.
تصبح القيود أكثر جدية عندما يحتاج النشاط إلى قابلية التكرار على نطاق واسع. يتوقع المقاول أو الموزع أو مشتري المشروع الذي يطلب بلاط أسقف أن تطابق عمليات التسليم اللاحقة عملية التسليم الأولى بالقدر الكافي لإكمال التركيب. ويجعل الإنتاج اليدوي الوفاء بهذا الوعد أصعب في الإدارة لأن التباين يرتبط بالأشخاص إلى جانب المواد والقوالب.
لهذا السبب، غالبًا ما يكون الانتقال إلى الكبس الهيدروليكي مدفوعًا بدرجة أقل بالطموح لتعظيم السرعة وبدرجة أكبر بالحاجة إلى تقليل عدم اليقين. ويتجه المنتجون نحو الكبس المضبوط عندما يحتاجون إلى أساس أكثر موثوقية لفحوصات الجودة وتخطيط العمالة وجداول التسليم والمطابقة بين الدفعات.
لا يلغي التشطيب اللوني الحاجة إلى دمك جيد
قد يكون سؤال «بلاط ملوّن أم بلاط أسقف خرساني؟» مضللًا إذا أوحى بأن البلاط الملوّن والبلاط الخرساني مسألتان إنتاجيتان منفصلتان. تستخدم العديد من بلاطات الأسقف الملونة جسمًا قائمًا على الخرسانة مع صبغة أو طبقة سطحية أو طلاء أو معالجة أخرى توفر المظهر المطلوب. ويمكن للون الظاهر أن يؤثر في تموضع المنتج في السوق، لكن عملية الكبس يجب أن تظل قادرة على إنتاج بلاطة سليمة إنشائيًا.
يمكن أن يؤثر الدمك الضعيف في مظهر الطبقة السطحية وأدائها. فقد تنتج القاعدة المشكلة بشكل غير متساوٍ ملمسًا غير متسق أو حواف ضعيفة أو سلوك امتصاص غير منتظم أو اختلافات في مظهر السطح بعد المعالجة. وتساعد طريقة الكبس التي توفر كثافة وشكلًا مستقرين على الحفاظ على نتيجة بصرية موحدة، خاصة في الطلبات الأكبر.
لذلك، يكون الكبس الهيدروليكي مفيدًا لإنتاج البلاط الملوّن عندما يجب أن يكون التشطيب اللوني متسقًا مع مقطع البلاطة وجودة سطحها. ولا ينبغي تقديمه كبديل عن التحكم في تشتيت الصبغة أو رطوبة الخلطة أو تغذية الطبقة السطحية أو المعالجة. فهذه المراحل تظل مصادر منفصلة للتباين.
ما الذي ينبغي التحقق منه قبل اختيار آلة هيدروليكية؟
يركز المشترون غالبًا أولًا على الضغط المقنن أو القدرة الإنتاجية المعلنة. وكلاهما ذو صلة، لكن أيًا منهما لا يروي القصة كاملة. يجب تقييم الآلة مقارنةً بتصميم البلاطة المستهدف والقيود الفعلية للمصنع.
- مقطع البلاطة وتصميم القالب: تأكد من أن الآلة ونظام القوالب يمكنهما تشكيل الأبعاد المطلوبة وخصائص التعشيق وتفاصيل الحواف ونمط السطح دون صعوبة في التحرير أو تلف متكرر.
- سلوك المواد: ينبغي مواءمة المكبس مع حالة الرطوبة وتدرج الركام ونظام المواد الرابطة واستخدام الصبغة ودرجة الدمك التي تتطلبها التركيبة المختارة.
- التغذية والتوزيع: اسأل عن كيفية وضع المواد في القالب وكيفية الحفاظ على تعبئة متساوية. فقوة الكبس المستقرة ذات قيمة محدودة إذا كان ملء القالب يتفاوت على نطاق واسع.
- متطلبات التبديل: ينبغي للمنتج الذي يصنع عدة مقاطع أو ألوان أن يفهم الوقت والعمالة وأعمال التنظيف وتعديلات الأدوات المطلوبة بين عمليات التشغيل.
- التعامل مع البلاط غير المعالج: قد يكون البلاط المشكل عرضة للتلف قبل المعالجة. افحص ترتيب النقل وتأكد من ملاءمته لشكل البلاطة وقوتها المبكرة.
- سهولة الوصول للصيانة: تحتاج الأنظمة الهيدروليكية والقوالب وقطع التآكل ونقاط المحاذاة إلى سهولة وصول عملية. فالآلة التي يصعب تنظيفها أو ضبطها قد تفقد ميزة الاتساق بمرور الوقت.
- توازن الإنتاج: تحقق مما إذا كانت عمليات الخلط والمعالجة والتخزين والفحص والتعبئة قادرة على استيعاب مخرجات الكبس المخططة دون خلق عنق زجاجة في موضع آخر.
من المفيد أيضًا طلب تجربة باستخدام الخلطة المادية ومقطع البلاطة المقصودين حيثما أمكن. فالغرض ليس مجرد رؤية دورة عمل الآلة، بل فحص ما إذا كان يمكن تداول البلاطات المشكلة ومعالجتها وإنهاؤها باتساق مقبول. وهذا يوفر أساسًا أكثر فائدة للاختيار من مشاهدة مكبس فارغ يعمل.
أين يمكن أن تخلق المعدات الهيدروليكية مخاطر تشغيلية جديدة؟
تضيف المعدات الهيدروليكية متطلبات صيانة وتشغيل قد لا تكون موجودة في المكبس اليدوي. ويعتمد استقرار الضغط على حالة المكونات الهيدروليكية ونظافة السائل والأختام والوصلات وأنظمة التحكم. ويمكن أن تؤثر التسريبات أو الحركة غير المستقرة أو ارتفاع الحرارة أو الاستجابة المتأخرة في السلامة وجودة البلاط معًا. ويعد برنامج الصيانة المخطط جزءًا من طريقة الإنتاج، وليس إجراءً اختياريًا لاحقًا.
يحتاج المشغلون أيضًا إلى فهم ما ينبغي أن يظل قابلاً للضبط وما ينبغي تثبيته. إن تغيير الضغط أو توقيت الدورة أو إعدادات التغذية بصورة متكررة استجابةً للانطباعات البصرية قد يجعل الإنتاج أقل استقرارًا. وينبغي أن تكون تغييرات العملية مدروسة ومرتبطة بنتائج الفحص أو تغيرات المواد أو متطلبات منتج محددة.
ومن المخاطر الأخرى الإفراط في الاستثمار في الأتمتة قبل استقرار مواصفات المنتج. فإذا كانت أبعاد البلاطة أو متطلبات المقطع أو نطاق الألوان أو نمط الطلب لا تزال تتغير بسرعة، فقد يصبح التكوين عالي التخصيص مقيدًا. وفي هذه الحالة، قد تكون المرونة في القوالب وإجراءات التبديل أهم من الحد الأقصى للإنتاجية.
يعود القرار عادةً إلى قابلية التكرار والالتزام
يكون الكبس اليدوي مجديًا عندما يكون الإنتاج محدودًا ويمكن الإشراف على التباين عن كثب ويستطيع النشاط تحمل قدر أكبر من العمالة لكل بلاطة. وغالبًا ما يكون نقطة بداية أو أسلوب إنتاج متخصصًا. وتصبح آلة بلاط الأسقف الهيدروليكية أكثر إقناعًا عندما يتعين على المنتج تصنيع البلاطة نفسها بشكل متكرر، والتحكم في الجودة الظاهرة عبر دفعات أكبر، وتنظيم الإنتاج حول تسليم موثوق.
المقارنة الأكثر فائدة ليست ما إذا كان الكبس الهيدروليكي «أفضل» بصورة مجردة، بل ما إذا كان النشاط يحتاج إلى عملية تعتمد بدرجة أقل على التعامل الفردي وبدرجة أكبر على التشكيل المضبوط القابل للتكرار. وبالنسبة للعديد من عمليات بلاط الأسقف الخرساني أو الملوّن، يمثل ذلك الفرق بين صنع البلاط وتشغيل نظام إنتاج قادر على توريد منتجات أسقف متسقة.
يوصي
 19-10-2026
كيف يمكن للمشترين التحقق من مورّد خطوط إنتاج مواد البناء الخضراء للتصدير؟
تحقق من مورّد خطوط إنتاج مواد البناء الخضراء للتصدير من خلال فحص المصنع، وأدلة الأداء، والضمانات التعاقدية. اطّلع على دليل المشتري هذا للحد من المخاطر والاستثمار بثقة.
- 19-10-2026
ما الذي ينبغي أن يشمله تقدير تكلفة خط إنتاج آلي لبلوكات AAC؟
ينبغي أن يشمل تقدير تكلفة خط إنتاج بلوكات AAC آلي أكثر من مجرد الآلات. تعرّف على تكاليف المعدات والمرافق والتركيب وبدء التشغيل لمقارنة عروض الأسعار والاستثمار بثقة.
- 19-10-2026
كيف تختلف آلة بلاط السقف الهيدروليكية عن الكبس اليدوي؟
بلاط ملوّن أم بلاط سقف خرساني؟ اكتشف كيف تعمل ماكينات بلاط الأسقف الهيدروليكية على تحسين الاتساق والإنتاج والكبس والجودة مقارنة بالكبس اليدوي.