Чем гидравлический станок для производства кровельной черепицы отличается от ручного прессования?
Практическое различие между гидравлическим станком для производства кровельной черепицы и ручным прессованием заключается в управлении процессом. Ручное прессование позволяет изготавливать пригодную к использованию черепицу небольшими партиями, однако результат во многом зависит от навыков оператора, состояния материала, обращения с формой и стабильности выполнения каждого цикла. Гидравлический станок прикладывает заданное усилие прессования в рамках повторяемой последовательности, что упрощает производство кровельной черепицы с более стабильными размерами, плотностью, качеством поверхности и производительностью.
Это не означает, что ручное прессование автоматически является неподходящим. Для мастерской, выпускающей ограниченные объемы, специальные профили, образцы или небольшие локальные партии, ручной процесс все еще может быть применим. Но когда производителю необходимо выполнять повторные заказы, обеспечивать соответствие черепицы между партиями, снижать ломкость после твердения или контролировать трудозатраты, ограничения ручного прессования становятся трудно игнорируемыми.
Это важно независимо от того, описывается ли изделие как цветная черепица или бетонная кровельная черепица. Цвет обычно представляет собой видимую отделку или поверхностный слой; надежность черепицы по-прежнему зависит от качества уплотнения, распределения материала, твердения и обращения. Черепица с хорошим цветом, но неравномерной плотностью, все равно может создавать проблемы при транспортировке, монтаже или длительном воздействии погодных условий.
Что меняется при гидравлическом давлении?
Ручное прессование основано на усилии человека, механическом рычаге или простом ручном прессе. Оператор заполняет форму, распределяет смесь, прессует ее, извлекает сформированную черепицу и повторяет последовательность. Даже при использовании одной и той же формы величина усилия и время выдержки под давлением могут различаться от одной черепицы к другой.
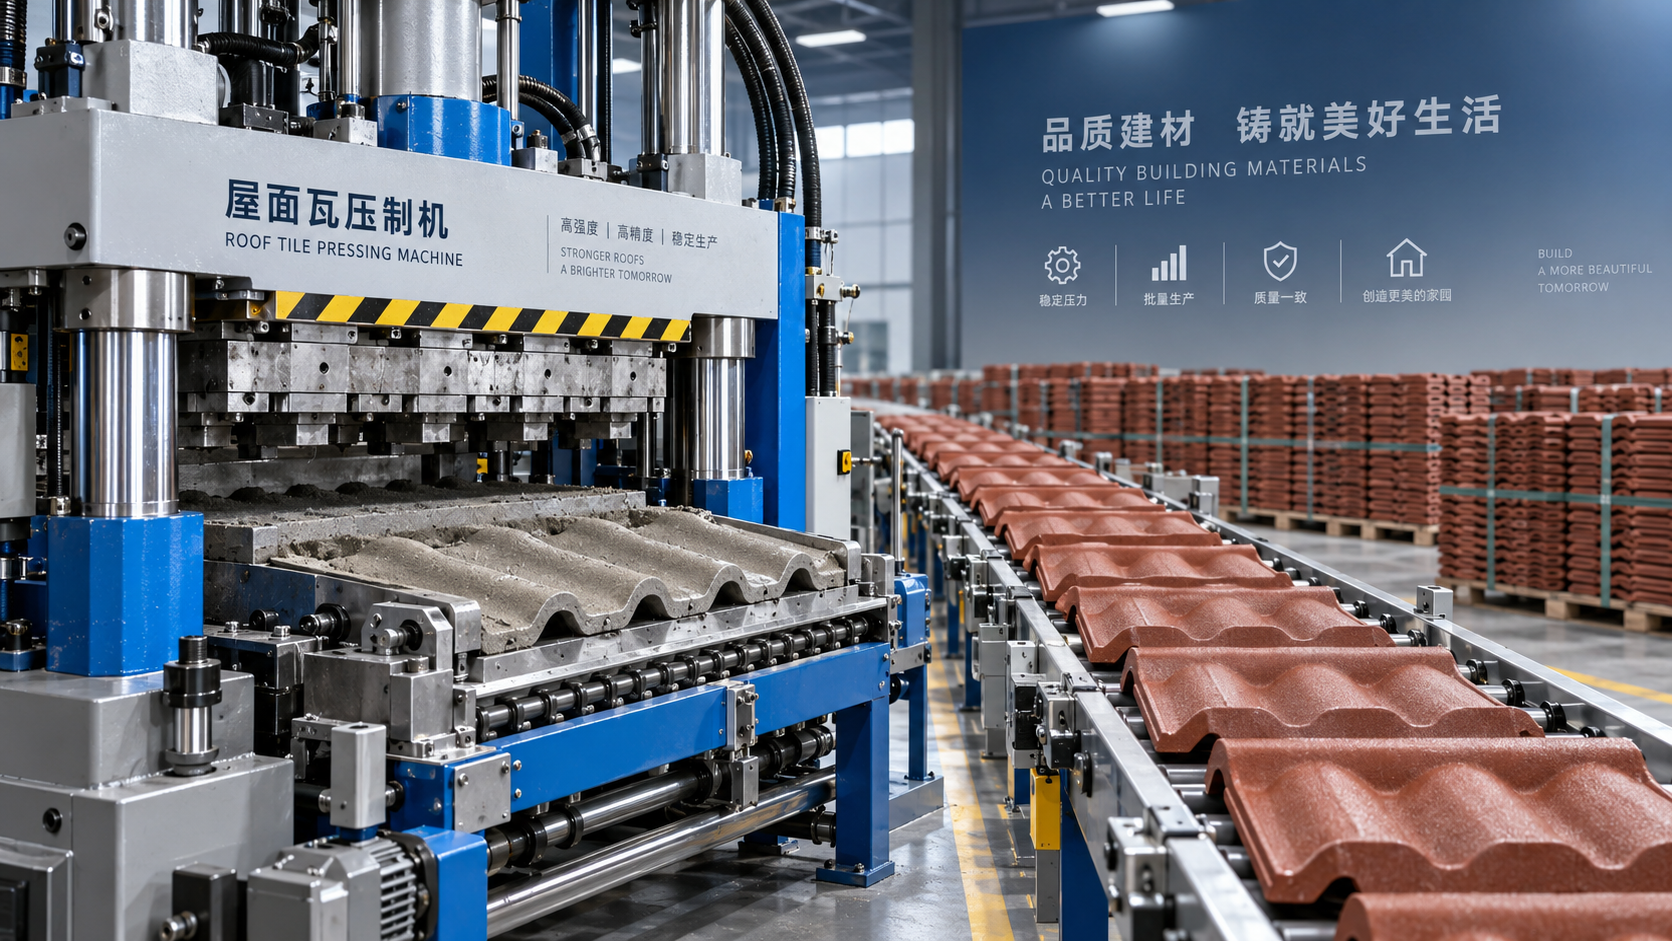
Гидравлический станок для производства кровельной черепицы использует гидравлическую систему для привода прессового механизма. Станок может быть настроен на выполнение определенного цикла формования: подача материала, распределение его в форме, приложение давления, выдержка или уплотнение по необходимости, раскрытие формы и передача сырой черепицы для последующей обработки. Точная конфигурация зависит от конструкции станка и профиля черепицы, но ключевым преимуществом является стабильное приложение усилия.
Для покупателя термин «гидравлический» не следует воспринимать как простую маркировку, означающую высокое качество. Полезный вопрос заключается в том, контролирует ли станок те части цикла формования, которые влияют на готовую черепицу. Обычно к ним относятся стабильность подачи материала, выравнивание формы, устойчивость прессования, характеристики извлечения и состояние черепицы при передаче.
Если давление стабильно, но смесь подается неравномерно, толщина и качество кромок все равно могут различаться. Если форма изношена, мощный пресс будет воспроизводить ее износ на каждой черепице. Гидравлическое формование повышает повторяемость; оно не компенсирует некачественное сырье, неподходящий состав смеси, недостаточную дисциплину твердения или ненадлежащее обслуживание оснастки.
Стабильность обычно является первой коммерческой причиной автоматизации
Кровельная черепица относится к хорошо заметным строительным изделиям. Покупатели быстро замечают различия в форме, цвете, четкости кромок и текстуре поверхности, особенно когда на одной крыше монтируется черепица с нескольких паллет. Что еще важнее, отклонения, незаметные на заводе, позднее могут стать проблемами при монтаже: черепица может укладываться неправильно, нахлест может быть неравномерным, а уровень повреждений при обращении может возрасти.
Ручное прессование обычно вносит вариации несколькими способами:
- Материал может распределяться по форме неравномерно перед прессованием.
- Разные операторы могут использовать разное количество смеси или разные приемы прессования.
- Усилие прессования может снижаться по мере утомления оператора.
- Время извлечения может различаться, увеличивая риск повреждения углов или появления следов на поверхности.
- Скорость производства может способствовать сокращению операций по очистке и осмотру форм.
Гидравлический станок сокращает зависимые от оператора части этой работы. Он может обеспечивать повторяемый ход пресса и контролируемый цикл, поэтому технологическая дисциплина более непосредственно заложена в оборудование. Это особенно важно для черепицы с замковыми элементами, выраженными профилями, тонкими кромками или текстурированными поверхностями, где небольшие изменения размеров могут повлиять на подгонку или внешний вид.
Однако стабильность следует проверять на уровне готовой черепицы, а не предполагать ее исходя из типа станка. Производитель, оценивающий гидравлическую линию, должен осматривать типовые образцы черепицы на предмет изменения толщины, четкости профиля, повреждений кромок, дефектов поверхности и стабильности после твердения. Также разумно сравнивать черепицу, изготовленную в начале и в конце производственного цикла. Станок, хорошо работающий только в идеальных условиях, может не решить повседневную производственную проблему.
Производительность — это больше, чем количество черепицы в час
Ручное прессование может казаться экономичным из-за низких инвестиций в оборудование и простой для понимания последовательности работ. Однако при увеличении объема производства такое сравнение становится неполным. Производительность зависит не только от этапа прессования: материалы необходимо подготовить, формы заполнить и очистить, сырую черепицу нужно аккуратно перемещать, дефектные изделия следует отделять, а готовая продукция должна оставаться достаточно однородной.
Гидравлический станок для производства кровельной черепицы может сократить цикл прессования и сделать пропускную способность более предсказуемой. Его более значительное преимущество часто состоит в создании производственного ритма, которому могут следовать предшествующие и последующие операции. Подготовка смеси, нанесение цветного слоя, если оно используется, перемещение сырой черепицы, пространство для твердения и упаковка могут планироваться вокруг более стабильного темпа производства.
Ручное производство часто имеет узкое место, отличающееся от ожидаемого. Сам пресс может работать быстро, тогда как извлечение черепицы, очистка форм, доработка и аккуратная укладка потребляют имеющиеся трудовые ресурсы. При росте выпуска количество людей, необходимое для поддержания процесса, может увеличиваться быстрее, чем предполагает заявленная производительность ручного пресса.
Тем не менее более высокая производительность станка создает ценность только тогда, когда остальная часть производства способна ее поддерживать. Гидравлический станок плохо подходит, если подготовка сырья нестабильна, мощности твердения ограничены, формы нельзя своевременно обслуживать или отсутствует надежный спрос на дополнительный объем выпуска. Выбор оборудования следует начинать с требуемого объема реализуемой черепицы, а затем анализировать в обратном порядке твердение, хранение, трудовые ресурсы и снабжение материалами.
Ручное прессование все еще имеет свое место
Выбор не сводится просто к «старому методу против современного метода». Ручное прессование может быть уместным при нерегулярном производстве, небольших объемах продукции или когда предприятие еще тестирует ассортимент кровельной черепицы. Оно также может подходить для работ, требующих частой смены профиля, цвета или рецептуры малых партий, при условии, что оператор обладает дисциплиной для контроля этих изменений.
Его основные преимущества — меньшая начальная сложность и более простой вход для небольшого производства. Ручной процесс может позволить производителю понять, как взаимодействуют его заполнители, цементное вяжущее, пигменты, добавки и условия твердения, прежде чем инвестировать в более интегрированную линию. Он также может быть разумным резервным методом для ограниченных заказов или временных производственных потребностей.
Ограничения становятся более серьезными, когда бизнесу требуется повторяемость в большом масштабе. Подрядчик, дистрибьютор или покупатель для проекта, заказывающий кровельную черепицу, ожидает, что последующие поставки будут достаточно точно соответствовать первой поставке, чтобы завершить монтаж. Ручное производство усложняет выполнение этого обязательства, поскольку вариативность связана не только с материалами и формами, но и с людьми.
По этой причине переход к гидравлическому прессованию часто обусловлен не столько стремлением максимально увеличить скорость, сколько необходимостью снизить неопределенность. Производители переходят к контролируемому прессованию, когда им требуется более надежная основа для проверки качества, планирования персонала, графиков поставок и сопоставления партий между собой.
Цветная отделка не отменяет необходимости качественного уплотнения
Вопрос «цветная черепица или бетонная кровельная черепица?» может вводить в заблуждение, если предполагает, что цветная и бетонная черепица являются отдельными производственными направлениями. Многие цветные кровельные черепицы имеют бетонную основу с пигментом, поверхностным слоем, покрытием или другой обработкой, обеспечивающей требуемый внешний вид. Видимый цвет может влиять на рыночное позиционирование, но процесс прессования все равно должен обеспечивать прочную конструкционную черепицу.
Недостаточное уплотнение может повлиять на внешний вид и эксплуатационные свойства поверхностного слоя. Неравномерно сформированная основа может привести к неоднородной текстуре, слабым кромкам, неравномерному водопоглощению или различиям во внешнем виде поверхности после твердения. Метод прессования, обеспечивающий стабильную плотность и форму, упрощает поддержание однородного визуального результата, особенно при крупных заказах.
Поэтому гидравлическое прессование полезно при производстве цветной черепицы, когда цветная отделка должна соответствовать профилю черепицы и качеству ее поверхности. Его не следует представлять как замену контролю диспергирования пигмента, влажности смеси, подачи поверхностного слоя или твердения. Эти этапы остаются отдельными источниками вариативности.
Что следует проверить перед выбором гидравлического станка?
Покупатели часто в первую очередь обращают внимание на номинальное давление или заявленную производительность. Оба показателя важны, но ни один из них не дает полной картины. Станок следует оценивать с учетом предполагаемого дизайна черепицы и фактических ограничений предприятия.
- Профиль черепицы и конструкция формы: Убедитесь, что станок и система форм могут формировать требуемые размеры, замковые элементы, детали кромок и рисунок поверхности без затрудненного извлечения или частых повреждений.
- Поведение материала: Пресс должен соответствовать состоянию влажности, фракционному составу заполнителей, системе вяжущего, использованию пигмента и требуемой степени уплотнения для выбранной рецептуры.
- Подача и распределение: Уточните, как материал подается в форму и каким образом поддерживается равномерное заполнение. Стабильное усилие прессования имеет ограниченную ценность, если заполнение формы значительно различается.
- Требования к переналадке: Производитель, выпускающий несколько профилей или цветов, должен понимать время, трудозатраты, работы по очистке и регулировки оснастки, необходимые между производственными циклами.
- Обращение с сырой черепицей: Сформированная черепица может быть уязвима до твердения. Проверьте систему передачи и убедитесь, что она соответствует форме черепицы и ее начальной прочности.
- Доступность обслуживания: Гидравлические системы, формы, изнашиваемые детали и точки выравнивания нуждаются в практичном доступе. Станок, который трудно очищать или регулировать, со временем может утратить свое преимущество в стабильности.
- Баланс производства: Проверьте, могут ли смешивание, твердение, хранение, контроль и упаковка справиться с планируемой производительностью пресса без создания узкого места на других участках.
Также полезно по возможности запросить испытание с использованием предполагаемой смеси материалов и профиля черепицы. Цель состоит не просто в том, чтобы увидеть цикл работы станка. Необходимо проверить, можно ли сформированную черепицу перемещать, подвергать твердению и отделывать с приемлемой стабильностью. Это дает более полезную основу для выбора, чем наблюдение за работой пустого пресса.
Где гидравлическое оборудование может создавать новые эксплуатационные риски
Гидравлическое оборудование вводит требования к обслуживанию и эксплуатации, которых может не быть у ручного пресса. Стабильность давления зависит от состояния гидравлических компонентов, чистоты рабочей жидкости, уплотнений, соединений и систем управления. Утечки, нестабильное движение, перегрев или задержка реакции могут повлиять как на безопасность, так и на качество черепицы. Плановое техническое обслуживание является частью производственного метода, а не необязательным дополнением.
Операторам также необходимо понимать, какие параметры должны оставаться регулируемыми, а какие следует фиксировать. Частое изменение давления, времени цикла или настроек подачи в ответ на визуальные впечатления может сделать производство менее стабильным. Изменения процесса должны быть осознанными и связанными с результатами контроля, изменениями материала или определенными требованиями к продукции.
Еще один риск заключается в чрезмерных инвестициях в автоматизацию до окончательного определения спецификации продукции. Если размеры черепицы, требования к профилю, цветовой ассортимент или характер спроса все еще быстро меняются, узкоспециализированная конфигурация может стать ограничивающей. В такой ситуации гибкость форм и процедур переналадки может быть важнее максимальной производительности.
Решение обычно сводится к повторяемости и степени вовлеченности
Ручное прессование жизнеспособно, когда выпуск ограничен, вариативность можно тщательно контролировать, а бизнес может допустить больше трудозатрат на одну черепицу. Оно часто является отправной точкой или нишевым методом производства. Гидравлический станок для производства кровельной черепицы становится более привлекательным, когда производителю необходимо многократно изготавливать одинаковую черепицу, контролировать видимое качество в более крупных партиях и организовать производство вокруг надежных поставок.
Наиболее полезное сравнение состоит не в том, является ли гидравлическое прессование «лучше» в абстрактном смысле. Важно, нуждается ли бизнес в процессе, который в меньшей степени зависит от индивидуальных операций и в большей — от контролируемого, повторяемого формования. Для многих производств бетонной или цветной кровельной черепицы именно это является различием между изготовлением черепицы и работой производственной системы, способной поставлять стабильную кровельную продукцию.
Рекомендуем
 Oct 19, 2026
Как покупателям проверить экспортного поставщика линии по производству экологичных строительных материалов?
Проверьте экспортного поставщика линии по производству экологичных строительных материалов с помощью аудита завода, подтверждения производительности и договорных гарантий. Ознакомьтесь с руководством для покупателей, чтобы снизить риски и уверенно инвестировать.
- Oct 19, 2026
Что должно включать в себя расчет стоимости автоматизированной линии по производству блоков из автоклавного газобетона?
Расчет стоимости автоматизированной линии по производству блоков из автоклавного газобетона должен охватывать не только оборудование. Узнайте о затратах на оборудование, инженерные коммуникации, монтаж и запуск, чтобы сравнить предложения и принять взвешенное инвестиционное решение.
- Oct 19, 2026
Чем гидравлический станок для производства кровельной черепицы отличается от ручного прессования?
Цветная черепица или бетонная кровельная черепица? Узнайте, как гидравлические машины для производства кровельной черепицы повышают стабильность, производительность, уплотнение и качество по сравнению с ручным прессованием.