¿En qué se diferencia una máquina hidráulica para tejas de techo del prensado manual?
La diferencia práctica entre una máquina hidráulica para tejas de cubierta y el prensado manual radica en el control. El prensado manual puede formar tejas utilizables en lotes pequeños, pero el resultado depende en gran medida de la técnica del operario, el estado del material, la manipulación del molde y la consistencia con la que se realiza cada ciclo. Una máquina hidráulica aplica una fuerza de prensado definida mediante una secuencia repetible, lo que facilita la producción de tejas con dimensiones, densidad, acabado superficial y rendimiento más estables.
Esto no significa que el prensado manual sea automáticamente inadecuado. Para un taller que produce cantidades limitadas, perfiles especiales, muestras o series locales cortas, un proceso manual puede seguir siendo viable. Sin embargo, cuando un productor debe atender pedidos repetidos, igualar tejas entre diferentes lotes, reducir roturas después del curado o controlar la dependencia de la mano de obra, las limitaciones del prensado manual se vuelven difíciles de ignorar.
Esto es relevante tanto si el producto se describe como teja de color como teja de hormigón para cubierta. El color suele ser un acabado visible o una capa superficial; la fiabilidad de la teja sigue dependiendo de la calidad de la compactación, la distribución del material, el curado y la manipulación. Una teja bien coloreada con densidad irregular aún puede causar problemas durante el transporte, la instalación o la exposición prolongada a la intemperie.
¿Qué cambia cuando la presión es hidráulica?
El prensado manual depende de la fuerza humana, el apalancamiento mecánico o una prensa manual sencilla. El operario llena el molde, distribuye la mezcla, la prensa, libera la teja formada y repite la secuencia. Incluso cuando se utiliza el mismo molde, la fuerza aplicada y el tiempo de mantenimiento bajo presión pueden variar de una teja a otra.
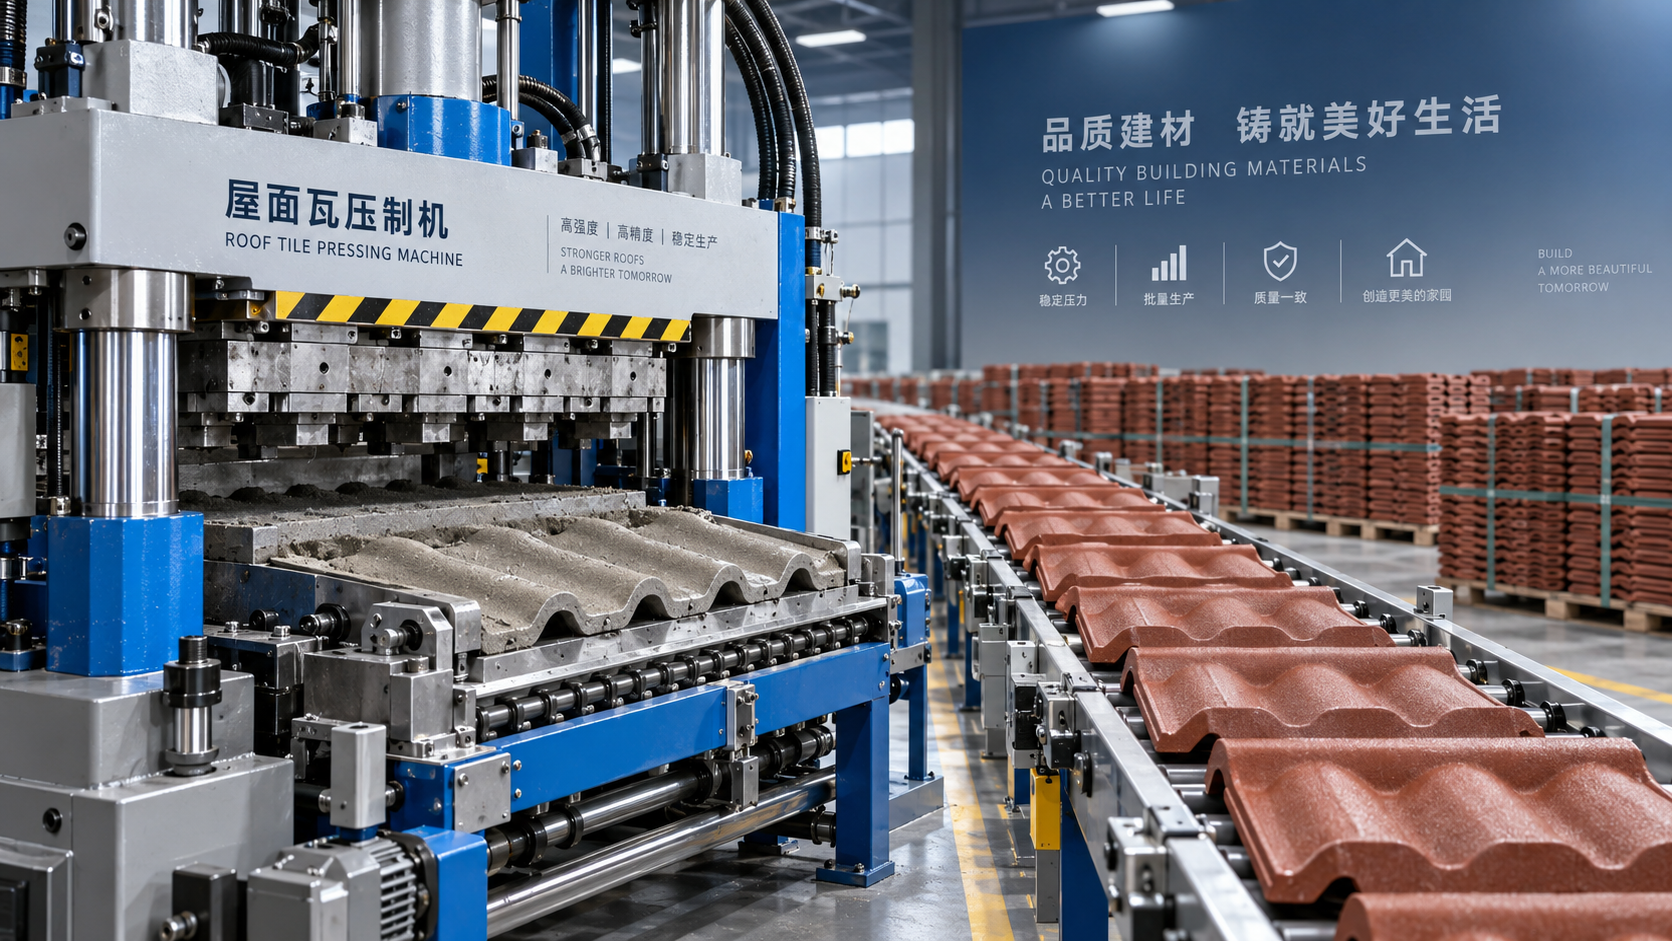
Una máquina hidráulica para tejas de cubierta utiliza un sistema hidráulico para accionar el mecanismo de prensado. La máquina puede configurarse para seguir un ciclo de conformado definido: alimentar el material, distribuirlo en el molde, aplicar presión, mantener o compactar según sea necesario, liberar el molde y transferir la teja en verde para su posterior manipulación. La configuración exacta varía según el diseño de la máquina y el perfil de la teja, pero el beneficio principal es la aplicación constante de fuerza.
Para el comprador, «hidráulica» no debe considerarse una simple etiqueta que significa alta calidad. La cuestión útil es si la máquina controla las partes del ciclo de conformado que afectan a la teja terminada. Normalmente incluyen la consistencia de la alimentación de material, la alineación del molde, la estabilidad del prensado, el comportamiento de desmoldeo y el estado de la teja durante la transferencia.
Si la presión es estable pero la mezcla se alimenta de forma desigual, el espesor y la calidad de los bordes aún pueden variar. Si el molde está desgastado, una prensa potente reproducirá su desgaste en cada teja. El conformado hidráulico mejora la repetibilidad; no compensa materias primas deficientes, un diseño de mezcla inadecuado, prácticas de curado deficientes o herramientas descuidadas.
La consistencia suele ser la primera razón comercial para automatizar
Las tejas de cubierta son productos de construcción muy visibles. Los compradores perciben rápidamente las diferencias de forma, color, definición de bordes y textura superficial, especialmente cuando se instalan tejas de más de un palé en el mismo techo. Más importante aún, las variaciones que no son evidentes en fábrica pueden convertirse posteriormente en problemas de instalación: las tejas pueden no asentarse correctamente, el solapamiento puede ser irregular o las tasas de rotura pueden aumentar durante la manipulación.
El prensado manual tiende a introducir variaciones de varias formas:
- El material puede no distribuirse uniformemente en el molde antes del prensado.
- Diferentes operarios pueden utilizar distintas cantidades de llenado o hábitos de prensado.
- La fuerza de prensado puede disminuir a medida que el operario se fatiga.
- El momento del desmoldeo puede variar, aumentando el riesgo de daños en las esquinas o marcas superficiales.
- La velocidad de producción puede fomentar atajos en la limpieza e inspección de los moldes.
Una máquina hidráulica reduce las partes de este trabajo que dependen del operario. Puede proporcionar una carrera de prensado repetible y un ciclo controlado, de modo que la disciplina del proceso se incorpora más directamente al equipo. Esto es especialmente valioso para tejas con características de encaje, perfiles pronunciados, bordes finos o superficies texturizadas, donde pequeños cambios dimensionales pueden afectar al ajuste o a la apariencia.
Sin embargo, la consistencia debe verificarse en el nivel de la teja terminada, no darse por supuesta según el tipo de máquina. Un productor que evalúe una línea hidráulica debe inspeccionar tejas representativas en busca de variaciones de espesor, definición del perfil, daños en los bordes, defectos superficiales y estabilidad después del curado. También es razonable comparar las tejas fabricadas al inicio y al final de una serie de producción. Una máquina que funciona bien solo en condiciones ideales puede no resolver el problema cotidiano de producción.
La producción es más que tejas por hora
El prensado manual puede parecer económico porque la inversión en equipos es baja y la secuencia de trabajo es fácil de entender. Esta comparación resulta incompleta cuando aumenta el volumen de producción. La producción se ve afectada por más factores que la etapa de prensado: los materiales deben prepararse, los moldes deben llenarse y limpiarse, las tejas en verde deben trasladarse con cuidado, las piezas defectuosas deben separarse y el inventario terminado debe mantenerse razonablemente uniforme.
Una máquina hidráulica para tejas de cubierta puede acortar el ciclo de prensado y hacer que el rendimiento sea más predecible. Su mayor ventaja suele ser que crea un ritmo de producción al que pueden ajustarse las tareas previas y posteriores. La preparación de la mezcla, la aplicación de la capa de color cuando se utiliza, la transferencia de tejas en verde, el espacio de curado y el embalaje pueden planificarse en torno a una tasa de producción más estable.
La producción manual a menudo presenta un cuello de botella distinto del esperado. La propia prensa puede operarse rápidamente, mientras que la retirada de las tejas, la limpieza de moldes, el retrabajo y el apilado cuidadoso consumen la mano de obra disponible. Cuando aumenta la producción, el número de personas necesarias para mantener el proceso en marcha puede crecer más rápido de lo que sugiere la capacidad nominal de una prensa manual.
Dicho esto, una mayor capacidad de la máquina solo genera valor cuando el resto de la operación puede respaldarla. Una máquina hidráulica no es adecuada si la preparación de materias primas es inconsistente, la capacidad de curado es limitada, los moldes no pueden recibir mantenimiento con prontitud o no existe una demanda fiable para la producción adicional. La selección del equipo debe comenzar con el volumen requerido de tejas comercializables y luego analizar hacia atrás el curado, el almacenamiento, la mano de obra y el suministro de materiales.
El prensado manual todavía tiene su lugar
La elección no es simplemente «método antiguo frente a método moderno». El prensado manual puede ser apropiado cuando la producción es intermitente, los volúmenes son bajos o la empresa todavía está probando una gama de tejas de cubierta. También puede ser adecuado para trabajos que requieren cambios frecuentes de perfil, color o formulación en lotes pequeños, siempre que el operario tenga la disciplina necesaria para controlar dichos cambios.
Sus principales ventajas son una menor complejidad inicial y un acceso más sencillo para una operación pequeña. Un proceso manual puede permitir a un productor conocer cómo interactúan sus áridos, aglutinante cementicio, pigmentos, aditivos y condiciones de curado antes de comprometerse con una línea más integrada. También puede ser un método de respaldo razonable para pedidos limitados o necesidades temporales de producción.
Las limitaciones se vuelven más graves cuando el negocio necesita repetibilidad a escala. Un contratista, distribuidor o comprador de proyectos que encarga tejas de cubierta espera que las entregas posteriores coincidan lo suficiente con la primera entrega para completar la instalación. La producción manual hace que esta promesa sea más difícil de gestionar porque la variación está ligada tanto a las personas como a los materiales y moldes.
Por esta razón, la transición al prensado hidráulico suele estar impulsada menos por la ambición de maximizar la velocidad y más por la necesidad de reducir la incertidumbre. Los productores adoptan el prensado controlado cuando necesitan una base más fiable para los controles de calidad, la planificación de mano de obra, los calendarios de entrega y la correspondencia entre lotes.
El acabado de color no elimina la necesidad de una buena compactación
La pregunta «¿teja de color o teja de hormigón para cubierta?» puede resultar engañosa si sugiere que las tejas de color y las tejas de hormigón son aspectos de producción separados. Muchas tejas de cubierta coloreadas utilizan un cuerpo a base de hormigón con pigmento, una capa superficial, revestimiento u otro tratamiento que proporciona la apariencia deseada. El color visible puede influir en el posicionamiento de mercado, pero el proceso de prensado aún debe producir una teja estructuralmente sólida.
Una compactación deficiente puede afectar la apariencia y el rendimiento de una capa superficial. Una base formada de manera irregular puede producir una textura inconsistente, bordes débiles, un comportamiento de absorción irregular o diferencias en el aspecto de la superficie después del curado. Un método de prensado que proporciona densidad y forma estables facilita el mantenimiento de un resultado visual uniforme, especialmente en pedidos más grandes.
Por lo tanto, el prensado hidráulico es útil para la producción de tejas de color cuando el acabado de color debe ser consistente con el perfil y la calidad superficial de la teja. No debe presentarse como sustituto del control de la dispersión del pigmento, la humedad de la mezcla, la alimentación de la capa superficial o el curado. Estas etapas siguen siendo fuentes independientes de variación.
¿Qué debe verificarse antes de elegir una máquina hidráulica?
Los compradores suelen centrarse primero en la presión nominal o la capacidad de producción indicada. Ambas son relevantes, pero ninguna cuenta toda la historia. La máquina debe evaluarse en función del diseño de teja previsto y de las limitaciones reales de la planta.
- Perfil de la teja y diseño del molde: Confirme que la máquina y el sistema de moldes pueden formar las dimensiones previstas, las características de encaje, los detalles de los bordes y el patrón superficial sin un desmoldeo difícil ni daños frecuentes.
- Comportamiento del material: La prensa debe ajustarse a la condición de humedad, la granulometría de los áridos, el sistema aglutinante, el uso de pigmentos y el grado de compactación requerido por la formulación seleccionada.
- Alimentación y distribución: Pregunte cómo se coloca el material en el molde y cómo se mantiene un llenado uniforme. Una fuerza de prensado estable tiene un valor limitado si el llenado del molde varía ampliamente.
- Requisitos de cambio: Un productor que fabrica varios perfiles o colores debe conocer el tiempo, la mano de obra, el trabajo de limpieza y los ajustes de herramientas requeridos entre series.
- Manipulación de tejas en verde: Las tejas formadas pueden ser vulnerables antes del curado. Inspeccione el sistema de transferencia y asegúrese de que se adapte a la forma de la teja y a su resistencia inicial.
- Acceso para mantenimiento: Los sistemas hidráulicos, moldes, piezas de desgaste y puntos de alineación necesitan un acceso práctico. Una máquina difícil de limpiar o ajustar puede perder con el tiempo su ventaja de consistencia.
- Equilibrio de producción: Verifique si la mezcla, el curado, el almacenamiento, la inspección y el embalaje pueden gestionar la producción prevista de la prensa sin crear un cuello de botella en otra parte.
También es útil solicitar una prueba con la mezcla de material y el perfil de teja previstos cuando sea posible. El propósito no es simplemente observar el ciclo de una máquina. Es examinar si las tejas formadas pueden manipularse, curarse y terminarse con una consistencia aceptable. Esto proporciona una base más útil para la selección que observar una prensa vacía en funcionamiento.
Dónde los equipos hidráulicos pueden crear nuevos riesgos operativos
Los equipos hidráulicos introducen requisitos de mantenimiento y operación que una prensa manual puede no tener. La estabilidad de la presión depende del estado de los componentes hidráulicos, la limpieza del fluido, las juntas, las conexiones y los controles. Las fugas, los movimientos inestables, el sobrecalentamiento o la respuesta retardada pueden afectar tanto a la seguridad como a la calidad de las tejas. Una rutina de mantenimiento planificada forma parte del método de producción, no es un elemento opcional posterior.
Los operarios también deben entender qué debe seguir siendo ajustable y qué debe quedar bloqueado. Cambiar frecuentemente la presión, el tiempo de ciclo o los ajustes de alimentación en respuesta a impresiones visuales puede hacer que la producción sea menos estable. Los cambios de proceso deben ser deliberados y estar vinculados a los resultados de inspección, cambios de material o un requisito de producto definido.
Otro riesgo es invertir en exceso en automatización antes de que se defina la especificación del producto. Si las dimensiones de la teja, los requisitos de perfil, la gama de colores o el patrón de demanda todavía cambian rápidamente, una configuración muy específica puede volverse restrictiva. En esa situación, la flexibilidad de los moldes y los procedimientos de cambio pueden ser más importantes que la producción máxima.
La decisión suele reducirse a repetibilidad y compromiso
El prensado manual es viable cuando la producción es limitada, la variación puede supervisarse estrechamente y la empresa puede tolerar más mano de obra por teja. Suele ser un punto de partida o un método de producción de nicho. Una máquina hidráulica para tejas de cubierta resulta más atractiva cuando un productor debe fabricar repetidamente la misma teja, controlar la calidad visible en lotes mayores y organizar la producción en torno a entregas fiables.
La comparación más útil no es si el prensado hidráulico es «mejor» en abstracto. Es si la empresa necesita un proceso que dependa menos de la manipulación individual y más de un conformado controlado y repetible. Para muchas operaciones de tejas de cubierta de hormigón o de color, esa es la diferencia entre fabricar tejas y operar un sistema de producción capaz de suministrar productos de cubierta uniformes.
Recomendar
 19-10-2026
¿Cómo pueden los compradores verificar a un proveedor exportador de líneas de producción de materiales de construcción ecológicos?
Verifique a un proveedor exportador de líneas de producción de materiales de construcción ecológicos mediante inspecciones de fábrica, pruebas de rendimiento y garantías contractuales. Consulte esta guía para compradores para reducir riesgos e invertir con confianza.
- 19-10-2026
¿Qué debe incluir una estimación de costos de una línea automatizada de bloques AAC?
Una estimación de costos de una línea automatizada de producción de bloques AAC debe incluir más que la maquinaria. Conozca los costos de los equipos, los servicios públicos, la instalación y la puesta en marcha para comparar cotizaciones e invertir con confianza.
- 19-10-2026
¿En qué se diferencia una máquina hidráulica para tejas de techo del prensado manual?
¿Teja de color o teja de hormigón? Descubra cómo las máquinas hidráulicas para tejas mejoran la uniformidad, la producción, la compactación y la calidad frente al prensado manual.