ما المتطلبات التصميمية الأساسية لمصنع الخرسانة الخلوية المعقمة (AAC)؟
يمكن أن يضم مصنع AAC خلاطًا عالي الكفاءة، ونظام قطع دقيقًا، وأوتوكلافات متينة، ومع ذلك يواجه صعوبة في تحقيق هدفه الإنتاجي. وغالبًا ما تكمن المشكلة بين هذه المعدات: عدم كفاية دوران القوالب، أو عدم استقرار ضغط البخار، أو محدودية مساحة المعالجة، أو تصميم تخطيطي يفرض نقل المواد لمسافات طويلة.
لذلك، تشمل متطلباتتصميم مصنع AAC الفعّال نظام الإنتاج بأكمله، وليس قائمة المعدات فحسب. وبالنسبة إلى المستثمرين ومهندسي المشاريع ومديري المصانع، يتمثل الهدف في إنشاء منشأة تعمل فيها المواد الخام وتوقيت العمليات والمرافق ومناولة المنتجات بتناغم. وعادةً ما يكون حل هذه المسائل قبل الإنشاء أقل إرباكًا بكثير من معالجتها بعد بدء التشغيل.
تحديد أسس الإنتاج قبل رسم المخطط
ليس أول قرار تصميمي هو تحديد مكان وضع الأوتوكلافات، بل تحديد ما يجب أن ينتجه المصنع بصورة موثوقة، وتحت أي ظروف تشغيل.
حدد الإنتاج السنوي القابل للبيع، وأيام التشغيل المتوقعة، ونظام الورديات، وأبعاد المنتجات، وفئات الكثافة، ومتطلبات المقاومة المعمول بها. فاحتياجات المناولة والعمليات في مصنع ينتج البلوك القياسي تختلف عن تلك الخاصة بمصنع مصمم لإنتاج ألواح AAC المسلحة. كما يتطلب إنتاج الألواح تجهيز التسليح، والحماية من التآكل، وتجميع الأقفاص، ومعدات التموضع، وفحوصًا إضافية للجودة.
حوّل الهدف السنوي إلى متطلبات بالساعة والدفعة باستخدام افتراضات واقعية للتوافر ومردود الإنتاج:
معدل الإنتاج الإجمالي المطلوب = الحجم السنوي القابل للبيع ÷ (ساعات التشغيل المجدولة × التوافر × مردود الإنتاج القابل للبيع).
حافظ على اتساق أساس الحجم طوال الحساب. فالسعة الحجمية للقالب، وحجم الكتلة بعد القطع، والإنتاج المعبأ القابل للبيع ليست مقاييس قابلة للتبادل تلقائيًا. ضع في الحسبان فاقد القطع والمنتجات المرفوضة والتنظيف والصيانة وتبديل المنتجات، بدلًا من اعتبار كل ساعة مجدولة وقتًا إنتاجيًا.
ينبغي أن تحدد أسس التصميم هذه أيضًا ظروف الموقع، والمرافق المتاحة، ومصادر المواد الخام، وأي توسع مخطط له. ومن دونها، قد تصف عروض أسعار المعدات مصانع مختلفة اختلافًا كبيرًا، حتى عندما تعرض السعة السنوية الاسمية نفسها.
دع اختبارات المواد الخام ترسم ملامح العملية
تستخدم تركيبات AAC عادةً مصدرًا للسيليكا، مثل الرمل أو الرماد المتطاير المناسب، إلى جانب الجير والأسمنت والجبس والماء وعامل توليد مسام قائم على الألومنيوم. وتحدد خصائص هذه المواد جانبًا كبيرًا من تصميم المصنع.
يؤثر التركيب المعدني للرمل ونعومته في متطلبات الطحن والتفاعلات الحرارية المائية. وقد يؤثر تركيب الرماد المتطاير ونعومته وتباينه في التركيبة وتحضير الملاط. كما تؤثر تفاعلية الجير في تطور الحرارة وسلوك الانتفاخ، في حين يجب التحكم بدقة في جرعات الألومنيوم.
قبل وضع المواصفات النهائية للمعدات، اجمع عينات ممثلة وقيّم ما يلي:
- التركيب الكيميائي لمصدر السيليكا ونعومته ورطوبته واتساقه بين الشحنات.
- نشاط الجير وخصائص إطفائه واستقراره أثناء التخزين.
- خصائص الأسمنت والجبس ذات الصلة بالشك والتحكم في التركيبة.
- كيمياء الماء وتأثير مياه العمليات المعاد تدويرها.
- انتفاخ دفعات التجارب وسلوكها أثناء الشك والقطع وأداء المنتج النهائي.
تساعد هذه النتائج في تحديد ما إذا كان المصنع يحتاج إلى الطحن الرطب، أو سعة إضافية لتخزين الملاط، أو الغربلة، أو ضبط درجة الحرارة، أو جرعات أكثر مرونة. وينطوي التصميم وفق تركيبة غير متحقق منها على خطر تقييد الأعمال المدنية والمعدات المركبة للعملية لاحقًا.
متطلبات تصميم مصنع AAC: موازنة تدفق الإنتاج وأزمنة الدورات
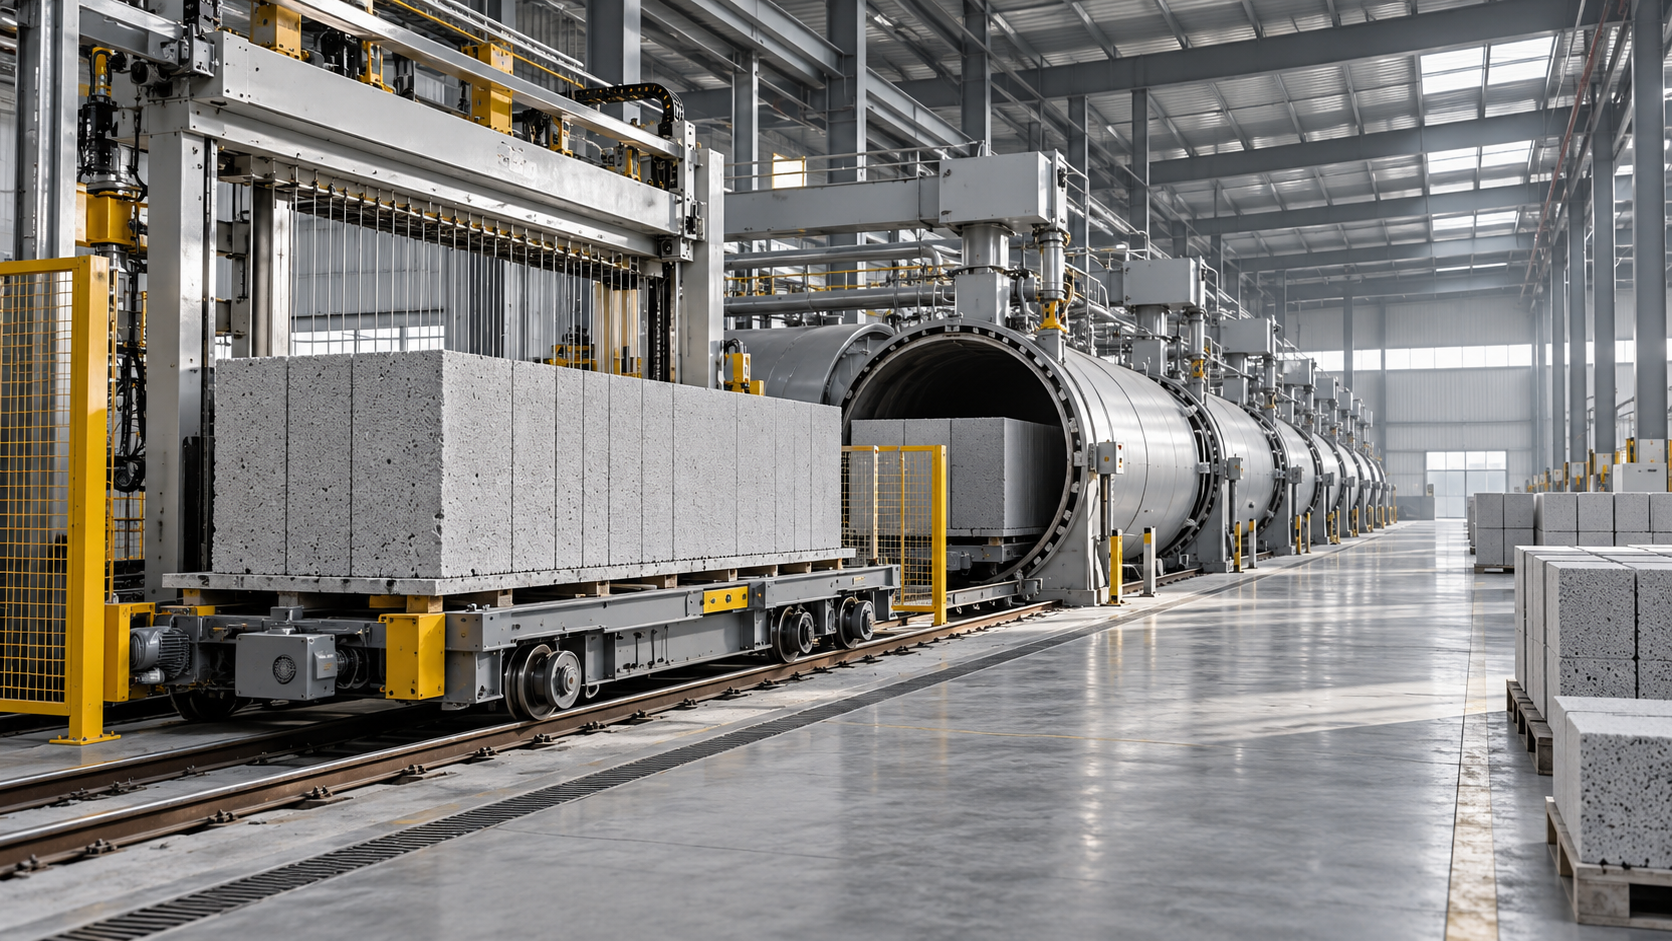
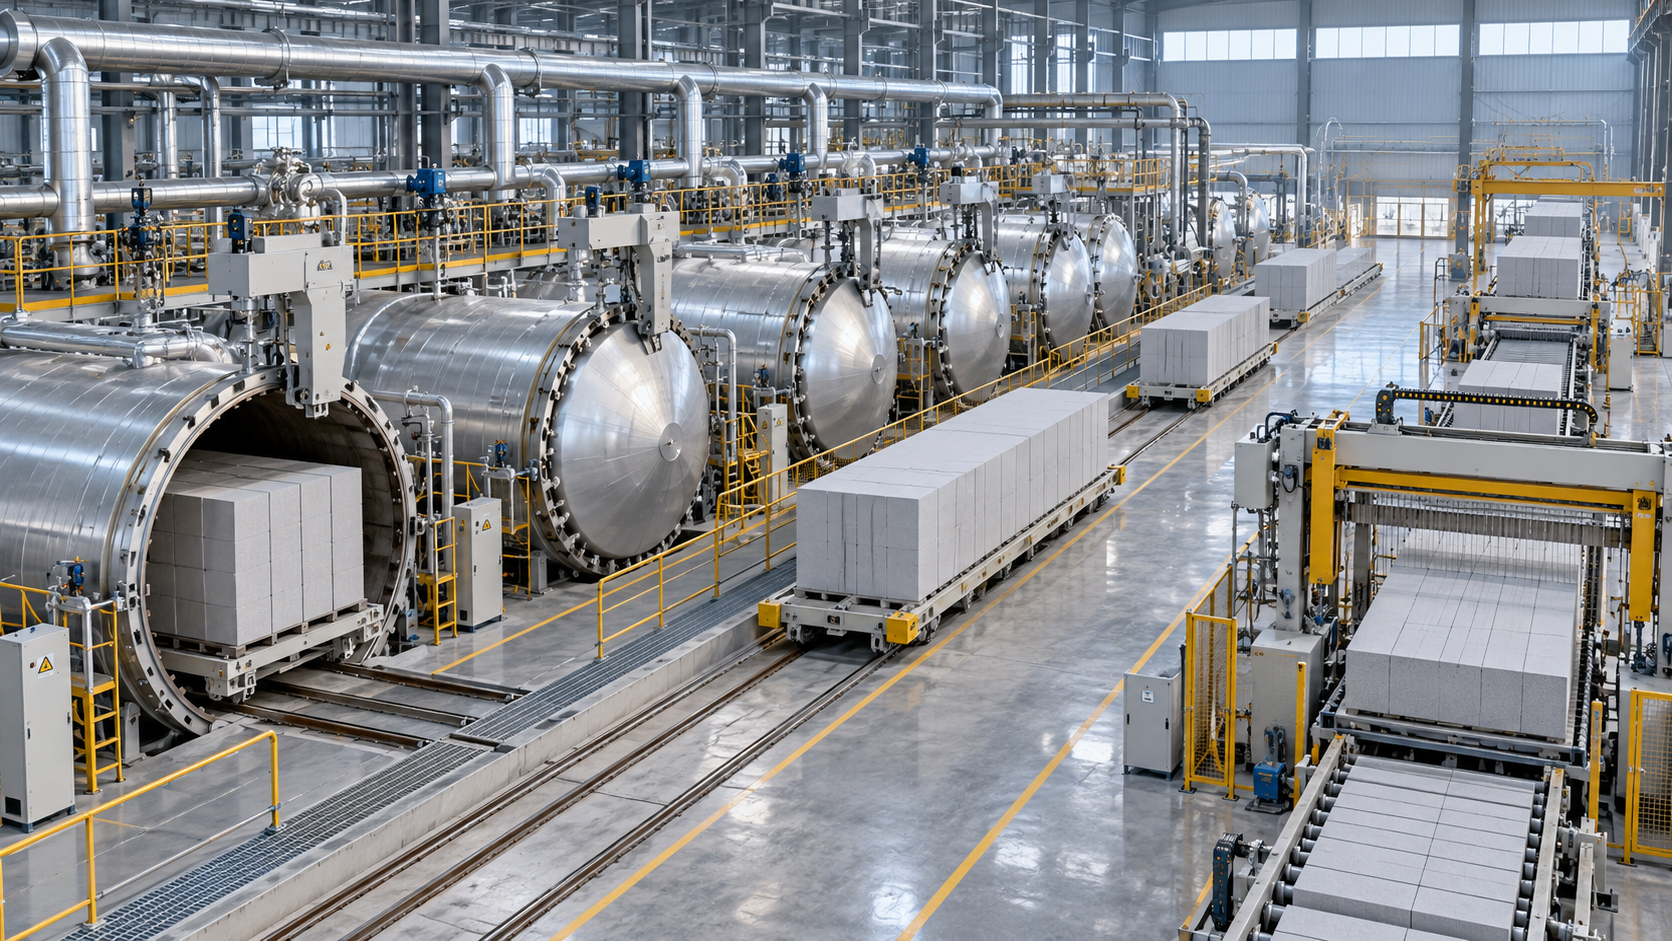
يتبع خط إنتاج البلوك العملي عادةً مراحل تجهيز المواد الخام، والوزن والخلط، والصب، والمعالجة الأولية، وفك القوالب والقطع، والمعالجة في الأوتوكلاف، والفصل، والتعبئة. وتسير بالتوازي مع هذا التدفق الرئيسي عمليات إعادة القوالب واستعادة المخلفات ومناولة المكثفات.
ينبغي أن يجعل المخطط هذه التحركات واضحة ومباشرة. تجنب التقاطعات غير الضرورية بين الكتل الطازجة والمنتجات المعالجة والرافعات الشوكية والقوالب العائدة. وتُعد المسافات القصيرة مهمة، لكن ليس على حساب الوصول الآمن أو توفير مخازن مرحلية كافية للعملية.
إيلاء سعة المعالجة الأولية اهتمامًا خاصًا
يجب أن تكتسب المادة المصبوبة حديثًا قدرًا كافيًا من المقاومة الخضراء لتتحمل فك القالب والقطع. وتعتمد مدة الاحتفاظ هذه على التركيبة ودرجات حرارة المواد والظروف المحيطة وحالة القطع المطلوبة، لا على سرعة الخط المنشودة فحسب.
وفّر عددًا كافيًا من القوالب ومواضع المعالجة الأولية لاستيعاب زمن المكوث الذي تم التحقق منه، مع هامش للتفاوت الطبيعي. وقد يلزم في المناخات الباردة توفير حاويات أو عزل أو تدفئة مضبوطة. وقد يؤدي تسريع حركة القوالب ببساطة إلى وصول الكتل إلى محطة القطع قبل أن تصبح جاهزة.
مواءمة العمليات المستمرة مع المعالجة بالدفعات
تعمل الأوتوكلافات بنظام الدفعات، بينما قد تتبع عمليتا الصب والقطع في المراحل السابقة إيقاعًا أكثر استمرارية. ويجب أن يشمل حساب السعة التحميل ورفع الحرارة والإمساك بالضغط وخفض الضغط والتفريغ والهوامش التشغيلية، لا فترة الإمساك بالبخار وحدها.
تحقق من معدل إنتاجية آلة القطع ومعدات النقل وتوافر عربات المعالجة وجداول تشغيل الأوتوكلافات معًا. ويمكن لمحاكاة الإنتاج القائمة على الزمن أن تكشف طوابير الانتظار التي لا تظهر في قائمة المعدات الثابتة. وينبغي للمخازن المرحلية أن تستوعب التفاوت الطبيعي من دون أن تسمح للكتل الخضراء بالانتظار إلى ما بعد نافذة المعالجة المقبولة.
اختيار الموقع والمبنى وفق الأحمال الفعلية
لا يوجد متطلب موحد لمساحة الأرض اللازمة لمصنع AAC. فالسعة وحدها لا تكفي؛ إذ تؤثر سياسة التخزين وتكوين المبنى ومزيج المنتجات والارتدادات المحلية واستراتيجية التوسع جميعها في المساحة المطلوبة.
يحتاج الموقع العملي إلى طرق وصول موثوقة وتصريف للمياه وظروف أرضية مناسبة ومساحة للمواد الواردة والمنتجات الصادرة. قيّم مخاطر الفيضانات والظروف الجوية الموسمية مبكرًا. ويجب مناولة منتجات AAC النهائية وتخزينها بطريقة تحد من التلف وتدعم تنظيم الشحن.
ينبغي إجراء تحقيق جيوتقني قبل تصميم الأساسات. فالصوامع والمطاحن والأوتوكلافات والرافعات وأنظمة النقل المحملة تفرض أحمالًا ساكنة وديناميكية مختلفة. ويجب تصميم الأساسات والقضبان والحفر والعناصر المدمجة استنادًا إلى رسومات المعدات المنسقة، لا إلى أبعاد تقريبية.
ينبغي أن يتيح ارتفاع المبنى مساحة لعمليات الرفع وإخراج المعدات للصيانة والقنوات والخدمات. وحول الأوتوكلافات، اترك مساحة لتشغيل الأبواب ومعدات التحميل والفحص والتمدد الحراري. فالمبنى المدمج لا يكون اقتصاديًا إذا تطلبت الصيانة الدورية لاحقًا تفكيك المعدات المجاورة.
تصميم البخار والطاقة والمياه بوصفها أنظمة إنتاج
غالبًا ما تُعامل المرافق على أنها بنية تحتية مساندة. لكنها في مصنع AAC تؤثر مباشرةً في استقرار الإنتاج وتكلفة التشغيل.
بالنسبة إلى البخار، ميّز بين متوسط الاستهلاك والطلب الأقصى عندما تحتاج عدة أوتوكلافات إلى التسخين في أوقات متقاربة. ويجب أن تعمل منظومة اختيار الغلاية ومجمعات البخار وتنظيم الضغط والعزل ومصائد البخار وإعادة المكثفات كنظام واحد. وقد يؤدي توزيع جداول المعالجة على أوقات متباعدة إلى خفض ذروة الطلب، لكن الجدولة لا تعوض نقصًا جوهريًا في الإمداد.
قد يحسن نقل البخار واستعادة الحرارة كفاءة الطاقة عندما يكون ذلك مناسبًا من الناحية الفنية. وتعتمد جدوى هذه الحلول على تنسيق الدورات ومستويات الضغط وجودة المياه وترتيبات التحكم. قيّم هذه الخيارات من خلال موازنة حرارية خاصة بالمشروع بدلًا من افتراض تحقيق وفورات قياسية.
افصل بين مياه الأمطار النظيفة ومياه العمليات ومياه الصرف الصحي ومياه التصريف التي قد تكون ملوثة. وغالبًا ما يمكن إعادة مخلفات القطع السائلة ومياه الغسل المستعادة إلى الإنتاج، لكن يلزم التحكم في محتواها من المواد الصلبة ودرجة حرارتها لتجنب تغيير خصائص التركيبة.
دمج مراقبة الجودة في خط الإنتاج
تعتمد جودة AAC المتسقة على ثبات الظروف قبل وصول البلوك النهائي إلى المختبر. وتشمل القياسات المهمة دقة الجرعات وكثافة الملاط ودرجة حرارته وزمن الخلط وسلوك الانتفاخ والجاهزية للقطع والأبعاد وسجلات درجة حرارة الأوتوكلاف وضغطه بمرور الوقت.
ينبغي أن يربط نظام التحكم هذه السجلات بدفعات يمكن تحديدها. فإذا انحرفت نتائج المقاومة أو الأبعاد، يحتاج المشغلون إلى تتبع المشكلة وصولًا إلى المواد وظروف العملية، بدلًا من الاعتماد على الذاكرة.
وفّر نقاط أخذ عينات يسهل الوصول إليها ومختبرًا مناسبًا لفحوص المواد الواردة واختبارات العملية والتحقق من المنتجات النهائية. وينبغي أن تتبع طرق الاختبار ومعايير القبول المواصفات المعمول بها في السوق المستهدف. وتُعد الكثافة ومقاومة الضغط من الخصائص المهمة، لكن قد تُطلب أيضًا تفاوتات الأبعاد والانكماش وخصائص أخرى.
ينبغي أن تدعم الأتمتة هذا الانضباط. فعادةً ما تكون إدارة الوصفات والوزن المعاير والإنذارات والتشابكات الأمنية والاتجاهات التاريخية أكثر فائدة من شاشة تحكم جذابة بصريًا تفتقر إلى قياسات موثوقة من المعدات الميدانية.
معالجة السلامة والضوابط البيئية قبل الإنشاء
تتطلب الأوتوكلافات والغلايات هندسة معدات ضغط وفحصًا وترتيبات تشغيل تتوافق مع القانون المحلي. ويجب أن تمنع أنظمة قفل الأبواب والسلامة المتعلقة بالضغط فتحها على نحو غير آمن؛ فلا ينبغي للمشغلين الاعتماد على إجراء تشغيلي وحده للتأكد من سلامة الوعاء.
تتطلب عوامل توليد المسام القائمة على الألومنيوم اهتمامًا خاصًا أيضًا. فبحسب شكل المادة الموردة، قد ينطوي تخزينها ومناولتها على مخاطر الغبار القابل للاحتراق، في حين يطلق تفاعل الانتفاخ في AAC غاز الهيدروجين. وينبغي أن تستند متطلبات التهوية والتحكم في مصادر الاشتعال وملاءمة المعدات الكهربائية والكشف إلى تقييم موثق للمخاطر.
تشمل التدابير الأساسية الأخرى ما يلي:
- الحواجز والتشابكات الأمنية حول معدات القطع والإمالة والنقل والتعبئة.
- تجميع الغبار عند نقاط تفريغ المساحيق ونقلها ووزنها، مع ضوابط للحد من التعرض للسيليكا القابلة للاستنشاق.
- منصات وصول آمنة ومخارج طوارئ وترتيبات للرفع ونقاط لعزل المعدات.
- إدارة الضوضاء وتوفير حماية مناسبة من الأسطح الساخنة وانبعاثات البخار.
- ضوابط انبعاثات الغلاية المناسبة للوقود وظروف التصريح المحلية.
خصص مساحة فعلية لهذه الأنظمة عند إعداد المخطط. فمن الصعب توفير مساحة مناسبة لمجمعات الغبار ومنصات الخدمة ومسارات الهروب بعد تخصيص كل المساحة المتاحة لمعدات الإنتاج.
إتاحة الوصول للصيانة وحماية التوسع المستقبلي
تأمل نوبة صيانة اعتيادية: تتطلب مضخة الإزالة، ويجب استبدال سلك قطع، ويحتاج أحد الأوتوكلافات إلى الفحص. هل يمكن تنفيذ هذه المهام بأمان من دون تعطيل المصنع بأكمله؟
وفّر مسارات لإخراج المعدات ونقاطًا للرفع ومساحة لورشة العمل ومخزنًا لقطع الغيار وإمكانية الوصول إلى الأجزاء المعرضة للتآكل. وتحقق من الخلوصات اللازمة لتنفيذ مهام الاستبدال الفعلية، لا لمجرد مرور المشغل بجوار الآلة. كما لا تقل أهمية عن ذلك إمكانية الوصول إلى التصريف والتنظيف حول مناطق تحضير الملاط واستعادته.
ينبغي أن تكون خطط التوسع محددة. خصص مواقع محددة لأوتوكلافات إضافية أو للتخزين أو لسعة التعبئة، وقيّم آثار ذلك في البخار والطاقة والطرق والشحن. وترك أرض احتياطية أمر مفيد، لكنه لا يضمن إمكانية التوسع إذا لم يكن تدفق المواد في التصميم الأصلي قادرًا على استيعاب مرحلة إنتاج إضافية.
ما الذي يجب تأكيده قبل اعتماد التصميم
قبل اعتماد شراء المعدات وأعمال الإنشاءات المدنية، أعد حزمة منسقة تشمل: أسس تصميم معتمدة، ونتائج اختبارات المواد الخام، ومخطط تدفق العملية، ومخطط توزيع المعدات، وموازنة دورة الإنتاج، وموازنات المرافق، وأحمال الأساسات، ومراجعة السلامة، وخطة قبول بدء التشغيل. وينبغي توضيح المسؤوليات عند نقاط التداخل بين الموردين.
ينبغي أن تتناول معايير القبول الإنتاج القابل للبيع وجودة المنتج في ظل الظروف المتفق عليها، لا مجرد تشغيل كل آلة على حدة. وحدد المواد الخام وجدول التشغيل وظروف المرافق وطرق الاختبار المستخدمة لإثبات الأداء.
توفر هذه الوثائق نقطة انطلاق عملية للمناقشات مع Shandong Hongfa Scientific Industrial & Trading Co., Ltd. وتُعد خبرة Hongfa في تصنيع آلات البناء، التي تعود إلى عام 1990، وعروضها لخطوط إنتاج AAC من الأمور ذات الصلة بتخطيط المعدات؛ ومع ذلك، لا يزال المشروع بحاجة إلى تنسيق خاص بالموقع مع مصممي الأعمال المدنية ومتخصصي المرافق والخبراء المحليين في الامتثال للمتطلبات.
ليس بالضرورة أن يكون أفضل تصميم لمصنع AAC هو التصميم الذي يضم أكبر عدد من المعدات. بل هو التصميم الذي جرى فيه التوفيق بين سلوك المواد وتوقيت الإنتاج والبنية التحتية واحتياجات الصيانة قبل الإنشاء، بحيث يتمكن المصنع من الإنتاج باستمرار من دون الاعتماد على حلول مؤقتة يومية.
يوصي
 24-10-2026
كيف تختار آلة تصنيع بلوك AAC لمصنع جديد؟
كيف أختار آلة تصنيع بلوك AAC لمصنع جديد؟ تعرّف على كيفية مواءمة الإنتاج والمواد الخام والأوتوكلافات والتكاليف لاختيار خط إنتاج متوازن وتجنب الأخطاء المكلفة.
- 24-10-2026
ما المتطلبات التصميمية الأساسية لمصنع الخرسانة الخلوية المعقمة (AAC)؟
تعرّف على متطلبات تصميم مصنع الخرسانة الخلوية المعقمة (AAC) لضمان تخطيط فعّال ومرافق موثوقة وإنتاج متوازن. تعرّف على كيفية تجنب الاختناقات والتخطيط لمنشأة أكثر أمانًا وإنتاجية.
- 23-10-2026
ما الذي ينبغي أن تغطيه ميزانية الصيانة السنوية لآلة الطوب الهيدروليكية؟
تعرّف على تكاليف صيانة آلة تصنيع الطوب الهيدروليكية، بما في ذلك الميزانية المخصصة للزيت وقطع الغيار المعرضة للتآكل والعمالة والإصلاحات. اكتشف كيفية التخطيط للإنفاق السنوي والحد من فترات التوقف المكلفة.