Каковы основные требования к проектированию завода по производству автоклавного газобетона?
Завод AAC может быть оснащен эффективным смесителем, точной системой резки и надежными автоклавами — и при этом не достигать плановых показателей производства. Часто проблема возникает между этими машинами: недостаточная циркуляция форм, нестабильное давление пара, нехватка пространства для твердения или планировка, из-за которой материалы приходится перемещать на слишком большие расстояния.
Поэтому эффективные требования к проектированию завода AAC охватывают всю производственную систему, а не только перечень оборудования. Для инвесторов, инженеров проекта и руководителей предприятия цель состоит в создании производства, где сырье, график технологических операций, инженерные коммуникации и перемещение продукции согласованы между собой. Устранить проблемы во взаимодействии этих элементов до начала строительства обычно гораздо проще, чем после ввода завода в эксплуатацию.
Определите исходные параметры производства до разработки планировки
Первое проектное решение — не то, где разместить автоклавы. Сначала нужно определить, какую продукцию завод должен стабильно выпускать и при каких условиях эксплуатации.
Укажите годовой объем товарной продукции, ожидаемое количество рабочих дней, график смен, размеры изделий, классы плотности и применимые требования к прочности. Заводу по производству стандартных блоков требуются иные решения для транспортировки и технологических процессов, чем предприятию, предназначенному для выпуска армированных панелей AAC. Производство панелей также требует подготовки арматуры, защиты от коррозии, сборки каркасов, оборудования для их позиционирования и дополнительных проверок качества.
Пересчитайте годовой план в почасовую производительность и объемы партий, используя реалистичные допущения по доступности оборудования и выходу годной продукции:
Требуемая валовая производительность = годовой объем товарной продукции ÷ (плановое время работы × коэффициент доступности × выход годной продукции).
На протяжении всех расчетов используйте единый подход к измерению объема. Вместимость форм, объем нарезанного массива и объем упакованной товарной продукции не всегда взаимозаменяемы. Учитывайте потери при резке, брак, очистку, техническое обслуживание и переналадку на другие изделия, а не считайте каждый запланированный час продуктивным.
В этих исходных параметрах также следует указать условия на площадке, доступные инженерные коммуникации, источники сырья и планы расширения. Без этой информации в коммерческих предложениях на оборудование могут описываться существенно разные заводы, даже если для них указана одинаковая номинальная годовая производительность.
Учитывайте результаты испытаний сырья при выборе технологического процесса
Для производства AAC обычно используют кремнеземсодержащее сырье, например песок или подходящую летучую золу, а также известь, цемент, гипс, воду и алюминиевый газообразователь. Их свойства во многом определяют конструкцию завода.
Минералогический состав и тонкость помола песка влияют на требования к измельчению и гидротермальные реакции. Состав, тонкость помола и изменчивость свойств летучей золы могут влиять на рецептуру и приготовление шлама. Реакционная способность извести влияет на тепловыделение и процесс вспучивания, а дозирование алюминия требует строгого контроля.
До окончательного выбора оборудования получите репрезентативные образцы и оцените:
- Химический состав, тонкость помола, влажность и стабильность характеристик кремнеземсодержащего сырья от поставки к поставке.
- Активность извести, характеристики гашения и стабильность при хранении.
- Свойства цемента и гипса, важные для схватывания и контроля рецептуры.
- Химический состав воды и влияние оборотной технологической воды.
- Вспучивание и схватывание пробных замесов, поведение при резке и характеристики готовой продукции.
Результаты помогут определить, нужны ли заводу мокрый помол, дополнительные емкости для хранения шлама, просеивание, регулирование температуры или более гибкое дозирование. Проектирование на основе непроверенной рецептуры создает риск того, что строительные конструкции и установленное оборудование впоследствии ограничат технологический процесс.
Требования к проектированию завода AAC: согласуйте потоки материалов и длительность циклов
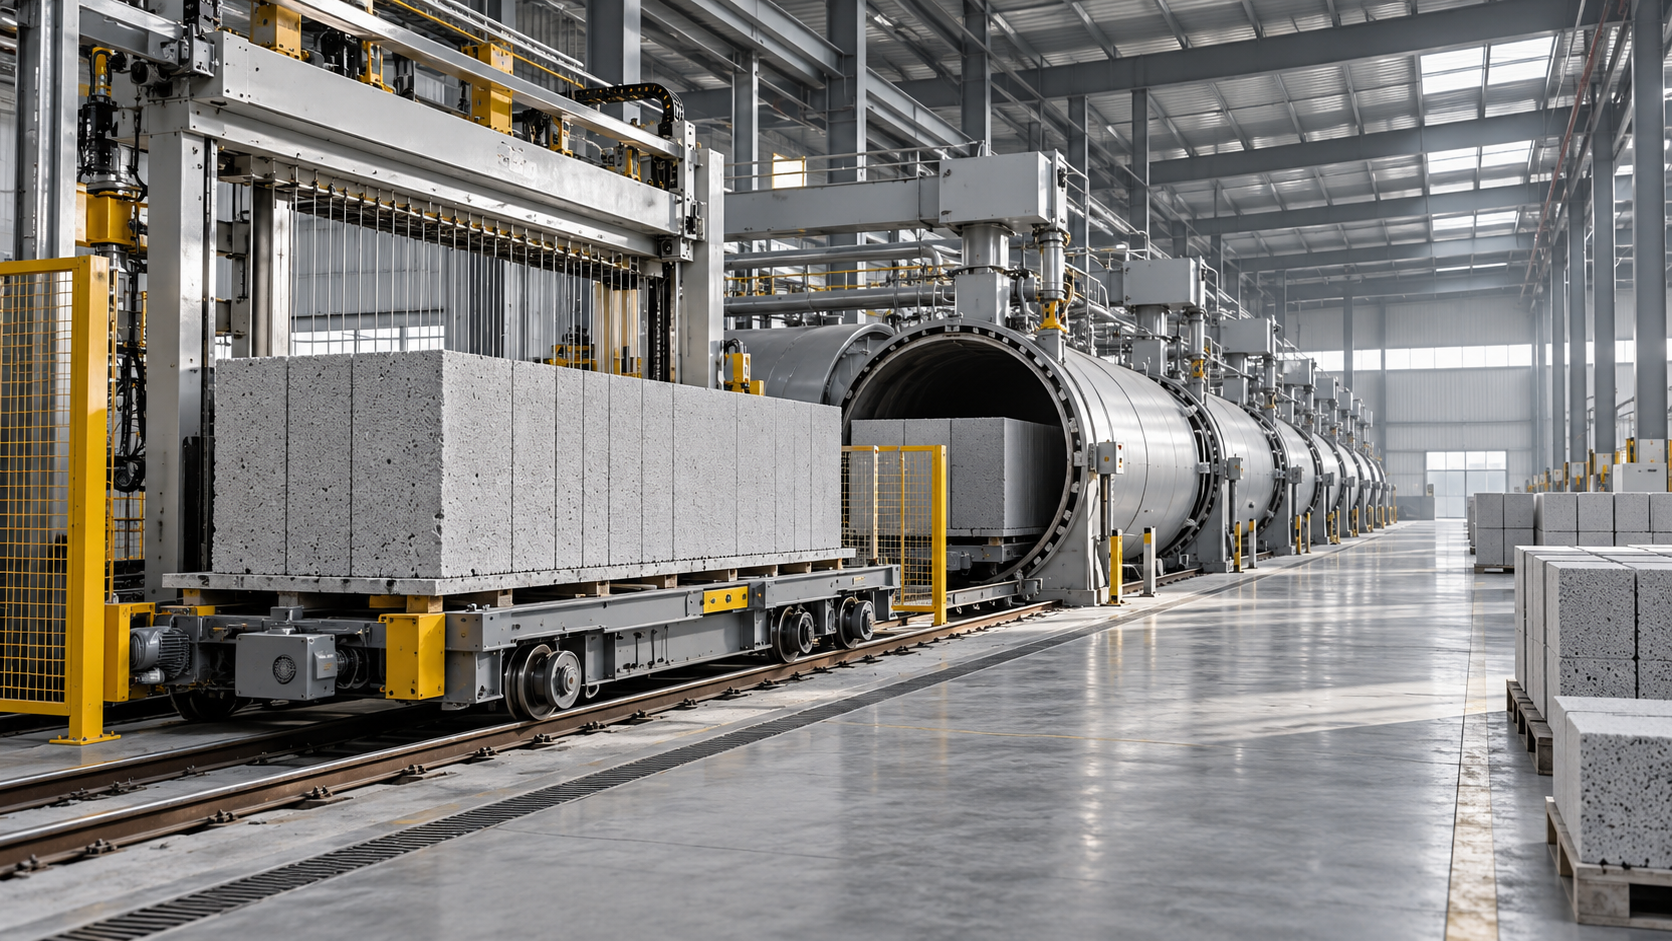
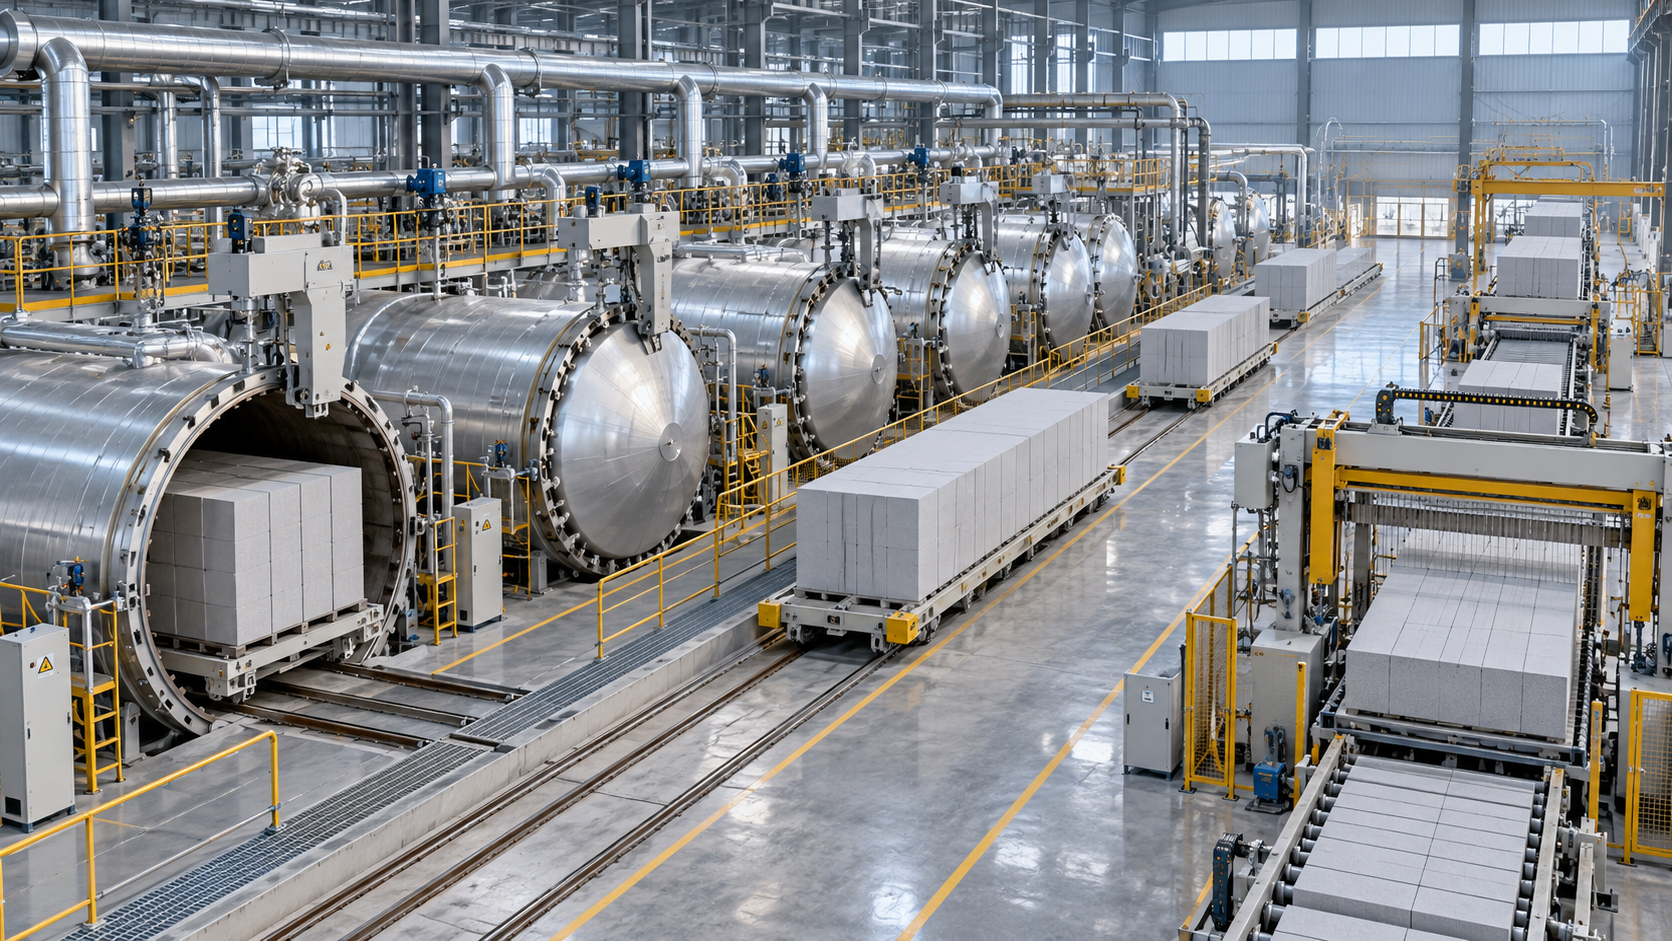
Практичная технологическая линия по производству блоков обычно включает подготовку сырья, дозирование и смешивание, заливку, предварительное твердение, распалубку и резку, автоклавную обработку, разделение и упаковку. Возврат форм, утилизация отходов и обработка конденсата осуществляются параллельно с основным потоком.
Планировка должна обеспечивать наглядное и беспрепятственное перемещение материалов. Избегайте ненужных пересечений потоков свежих массивов, затвердевшей продукции, вилочных погрузчиков и возвращаемых форм. Короткие расстояния перемещения важны, но не в ущерб безопасному доступу и достаточным буферным зонам технологического процесса.
Уделите особое внимание мощности участка предварительного твердения
Свежезалитый материал должен набрать достаточную прочность в зеленом состоянии для распалубки и резки. Необходимая выдержка зависит от рецептуры, температуры материалов, условий окружающей среды и требуемой готовности к резке, а не только от желаемой скорости линии.
Предусмотрите достаточное количество форм и мест для предварительного твердения с учетом подтвержденной продолжительности выдержки и нормальных отклонений. В холодном климате могут потребоваться закрытое помещение, теплоизоляция или регулируемый обогрев. Простое ускорение перемещения форм может привести к тому, что массивы поступят на участок резки до того, как будут готовы.
Согласуйте непрерывные операции с циклическим автоклавированием
Автоклавы работают циклами, тогда как заливка и резка на предшествующих участках могут выполняться почти непрерывно. При расчете их производительности нужно учитывать загрузку, нагрев, выдержку под давлением, сброс давления, выгрузку и эксплуатационные резервы, а не только время выдержки под паром.
Проверьте согласованность производительности резательной машины, транспортного оборудования, наличия вагонеток для автоклавирования и графиков работы автоклавов. Моделирование производства с учетом времени может выявить очереди, которые не видны в статическом перечне оборудования. Буферные зоны должны компенсировать нормальные отклонения, не допуская, чтобы зеленые массивы ожидали дольше допустимого технологического интервала.
Выбирайте площадку и здание с учетом фактических нагрузок
Универсального требования к площади участка для завода AAC не существует. Одной производительности недостаточно для определения площади: на нее также влияют политика хранения, конфигурация зданий, ассортимент продукции, местные отступы от границ участка и стратегия расширения.
Для эффективной работы заводу нужны надежный подъезд для транспорта, водоотвод, подходящие грунтовые условия и пространство для приемки сырья и отгрузки продукции. Заранее оцените риск затопления и сезонные погодные условия. Готовые изделия из AAC следует перемещать и хранить так, чтобы ограничить риск повреждения и обеспечить упорядоченную отгрузку.
До проектирования фундаментов необходимо провести инженерно-геологические изыскания. Силосы, мельницы, автоклавы, краны и загруженные транспортные системы создают различные статические и динамические нагрузки. Фундаменты, рельсовые пути, приямки и закладные элементы следует проектировать по согласованным чертежам оборудования, а не по приблизительным габаритам.
Высота здания должна обеспечивать пространство для грузоподъемных операций, демонтажа оборудования для обслуживания, воздуховодов и инженерных коммуникаций. В зоне автоклавов предусмотрите место для открывания дверей, загрузочного оборудования, осмотра и теплового расширения. Компактное здание не будет экономичным, если для обычного технического обслуживания впоследствии придется демонтировать соседнее оборудование.
Проектируйте системы пара, электроснабжения и водоснабжения с учетом производственных потребностей
Инженерные коммуникации часто рассматривают как вспомогательную инфраструктуру. На заводе AAC они напрямую влияют на стабильность производства и эксплуатационные расходы.
При расчете пара различайте среднее потребление и пиковую нагрузку, возникающую, когда нескольким автоклавам требуется нагрев почти одновременно. Выбор котла, паропроводы, регулирование давления, теплоизоляция, конденсатоотводчики и возврат конденсата должны работать как единая система. Разнесение циклов автоклавирования по времени может снизить пиковую нагрузку, но график не компенсирует изначально недостаточную мощность подачи пара.
Передача пара и рекуперация тепла могут повысить энергоэффективность, если это технически целесообразно. Их эффективность зависит от согласования циклов, уровней давления, качества воды и систем управления. Оценивайте эти решения с помощью теплового баланса для конкретного проекта, а не исходя из предположения о стандартной экономии.
Разделите системы отвода чистой дождевой воды, технологической воды, бытовых сточных вод и потенциально загрязненных стоков. Возвращать шлам после резки и промывочную воду в производство часто возможно, но необходимо контролировать содержание твердых частиц и температуру, чтобы не нарушить состав смеси.
Встройте контроль качества в производственную линию
Стабильное качество AAC зависит от воспроизводимости условий еще до того, как готовый блок поступит в лабораторию. К критически важным параметрам относятся точность дозирования, плотность и температура шлама, время смешивания, характер вспучивания, готовность к резке, размеры изделий и история температурно-барических режимов автоклавирования.
Система управления должна связывать эти записи с идентифицируемыми партиями. Если показатели прочности или размеров отклоняются от нормы, операторы должны иметь возможность установить связь с сырьем и условиями процесса, а не полагаться на память.
Предусмотрите легкодоступные точки отбора проб и лабораторию, подходящую для проверки поступающего сырья, контроля процесса и проверки готовой продукции. Методы испытаний и критерии приемки должны соответствовать стандартам, применимым на целевом рынке. Важны плотность и прочность на сжатие, но могут также требоваться контроль допусков размеров, усадки и других свойств.
Автоматизация должна поддерживать эту систему контроля. Управление рецептами, калиброванное взвешивание, сигнализация, блокировки и архивирование трендов обычно полезнее, чем эффектный экран системы управления без надежных измерений на местах.
Урегулируйте вопросы безопасности и экологии до начала строительства
Для автоклавов и котлов требуются проектирование оборудования, работающего под давлением, его проверка и организация эксплуатации в соответствии с местным законодательством. Системы блокировки дверей и защиты от превышения давления должны исключать опасное открывание; операторы не должны полагаться только на инструкции, чтобы определить, безопасен ли сосуд.
Особого внимания требуют и алюминиевые газообразователи. В зависимости от формы поставки при их хранении и обращении могут возникать риски, связанные с горючей пылью, а в ходе реакции вспучивания AAC выделяется водород. Требования к вентиляции, контролю источников воспламенения, исполнению электрооборудования и обнаружению утечек должны определяться документированной оценкой опасностей.
К другим необходимым мерам относятся:
- Ограждения и блокировки вокруг оборудования для резки, наклона, транспортировки и упаковки.
- Системы пылеулавливания в местах выгрузки, транспортировки и дозирования порошковых материалов, а также меры по контролю воздействия респирабельной кремнеземной пыли.
- Безопасные площадки для доступа, аварийные выходы, подъемные устройства и точки изоляции оборудования.
- Меры по снижению шума и надлежащая защита от горячих поверхностей и выбросов пара.
- Средства контроля выбросов котла с учетом используемого топлива и требований местных разрешений.
При разработке планировки заранее выделите физическое пространство для этих систем. Сложно правильно разместить пылеуловители, сервисные площадки и пути эвакуации, если вся доступная площадь уже отведена под производственное оборудование.
Обеспечьте доступ для обслуживания и предусмотрите будущее расширение
Рассмотрите обычную смену технического обслуживания: требуется снять насос, заменить режущую струну и провести осмотр автоклава. Можно ли выполнить эти работы безопасно, не блокируя работу всего завода?
Предусмотрите пути для демонтажа оборудования, подъемные точки, мастерскую, места хранения запасных частей и доступ к изнашиваемым компонентам. Проверяйте свободные зазоры с учетом реальных операций по замене деталей, а не только прохода оператора мимо машины. Не менее важны дренаж и доступ для очистки в зонах приготовления и регенерации шлама.
Планы расширения должны быть конкретными. Зарезервируйте места для дополнительных автоклавов, складских площадей или упаковочных мощностей и оцените последствия для систем пара и электроснабжения, дорог и отгрузки. Свободная земля полезна, но сама по себе не гарантирует возможности расширения, если первоначальная схема потоков материалов не позволяет добавить еще один этап производства.
Что необходимо подтвердить до утверждения проекта
До размещения заказов на оборудование и начала строительных работ подготовьте согласованный комплект документов: утвержденные исходные параметры проекта, результаты испытаний сырья, технологическую схему, план расстановки оборудования, баланс производственных циклов, балансы инженерных коммуникаций, нагрузки на фундаменты, заключение по безопасности и план приемки при вводе в эксплуатацию. Распределение обязанностей на стыках между поставщиками должно быть определено однозначно.
Критерии приемки должны учитывать объем товарной продукции и ее качество в согласованных условиях, а не только работоспособность отдельных машин. Определите сырье, график работы, условия инженерного обеспечения и методы испытаний, которые будут использоваться для подтверждения производительности.
Для переговоров с Shandong Hongfa Scientific Industrial & Trading Co., Ltd. эти документы станут практической отправной точкой. Опыт Hongfa в производстве строительной техники, ведущий отсчет с 1990 года, и предлагаемые компанией производственные линии AAC имеют значение при планировании оборудования; при этом проект по-прежнему требует согласования с учетом конкретных условий площадки с проектировщиками строительной части, специалистами по инженерным коммуникациям и местными экспертами по нормативным требованиям.
Наиболее эффективный проект завода AAC — не обязательно тот, в котором установлено больше всего оборудования. Это проект, в котором до начала строительства согласованы свойства материалов, график производства, инфраструктура и требования к техническому обслуживанию, чтобы завод мог стабильно выпускать продукцию без ежедневных обходных решений.
Рекомендуем
 Oct 24, 2026
Как выбрать оборудование для производства блоков из автоклавного ячеистого бетона для нового завода?
Как выбрать оборудование для производства блоков из автоклавного ячеистого бетона для нового завода? Узнайте, как сопоставить производительность, сырьё, автоклавы и затраты, чтобы выбрать сбалансированную производственную линию и избежать дорогостоящих ошибок.
- Oct 24, 2026
Каковы основные требования к проектированию завода по производству автоклавного газобетона?
Узнайте о требованиях к проектированию завода по производству автоклавного газобетона: эффективной планировке, надежном обеспечении ресурсами и сбалансированном производстве. Узнайте, как избежать узких мест и спроектировать более безопасное и производительное предприятие.
- Oct 23, 2026
Что следует включить в годовой бюджет на техническое обслуживание гидравлического кирпичного пресса?
Узнайте о расходах на техническое обслуживание гидравлического кирпичного пресса: заложите в бюджет масло, быстроизнашивающиеся детали, оплату труда и ремонт. Узнайте, как планировать годовые расходы и сокращать дорогостоящие простои.