Quais são os principais requisitos de projeto de uma fábrica de AAC?
Uma fábrica de AAC pode ter um misturador eficiente, um sistema de corte preciso e autoclaves bem construídas — e ainda assim ter dificuldade para atingir sua meta de produção. O problema muitas vezes está entre essas máquinas: circulação insuficiente de moldes, pressão de vapor instável, espaço de cura limitado ou um layout que obriga os materiais a percorrer distâncias excessivas.
Os requisitos de projeto de uma fábrica de AAC abrangem, portanto, todo o sistema de produção, e não apenas a lista de equipamentos. Para investidores, engenheiros de projeto e gestores de fábrica, o objetivo é criar uma unidade em que matérias-primas, tempos de processo, utilidades e movimentação dos produtos funcionem em conjunto. Resolver essas relações antes da construção costuma ser muito menos disruptivo do que corrigi-las após o comissionamento.
Defina a base de produção antes de desenhar o layout
A primeira decisão de projeto não é onde instalar as autoclaves. É o que a fábrica precisa produzir de forma confiável e em quais condições operacionais.
Especifique a produção anual comercializável, os dias de operação previstos, os turnos, as dimensões dos produtos, as classes de densidade e os requisitos de resistência aplicáveis. Uma fábrica que produz blocos padrão tem necessidades de processo e movimentação diferentes das de uma unidade destinada à fabricação de painéis de AAC armados. A produção de painéis também requer preparação das armaduras, proteção contra corrosão, montagem das gaiolas, equipamentos de posicionamento e verificações adicionais de qualidade.
Converta a meta anual em requisitos horários e por lote usando premissas realistas de disponibilidade e rendimento:
Taxa bruta de produção necessária = volume anual comercializável ÷ (horas de operação programadas × disponibilidade × rendimento comercializável).
Mantenha a mesma base de volume em todo o cálculo. A capacidade dos moldes, o volume dos blocos cortados e a produção comercializável embalada não são automaticamente equivalentes. Considere perdas de corte, produtos rejeitados, limpeza, manutenção e trocas de produto, em vez de tratar todas as horas programadas como tempo produtivo.
Essa base de projeto também deve especificar as condições do local, as utilidades disponíveis, as fontes de matérias-primas e qualquer expansão planejada. Sem isso, as propostas de equipamentos podem descrever fábricas substancialmente diferentes, mesmo quando indicam a mesma capacidade anual nominal.
Deixe que os ensaios de matérias-primas orientem o processo
As formulações de AAC geralmente usam uma fonte de sílica, como areia ou cinza volante adequada, junto com cal, cimento, gesso, água e um agente aerante à base de alumínio. O comportamento desses materiais determina grande parte do projeto da fábrica.
A mineralogia e a finura da areia influenciam os requisitos de moagem e as reações hidrotérmicas. A composição, a finura e a variabilidade da cinza volante podem afetar a formulação e a preparação da polpa. A reatividade da cal influencia o desenvolvimento de calor e o comportamento de expansão, enquanto a dosagem de alumínio deve ser rigorosamente controlada.
Antes de finalizar a seleção dos equipamentos, obtenha amostras representativas e avalie:
- A composição química, a finura, a umidade e a consistência entre entregas da fonte de sílica.
- A atividade da cal, suas características de hidratação e a estabilidade durante o armazenamento.
- As propriedades do cimento e do gesso relevantes para a pega e o controle da formulação.
- A composição química da água e o efeito da água de processo reciclada.
- A expansão, a pega, o comportamento no corte e o desempenho do produto acabado em lotes de teste.
Esses resultados orientam a necessidade de moagem úmida, armazenamento adicional de polpa, peneiramento, ajuste de temperatura ou dosagem mais flexível. Projetar com base em uma formulação não validada cria o risco de que as obras civis e os equipamentos instalados venham a restringir o processo posteriormente.
Requisitos de projeto de uma fábrica de AAC: equilibre o fluxo e os tempos de ciclo
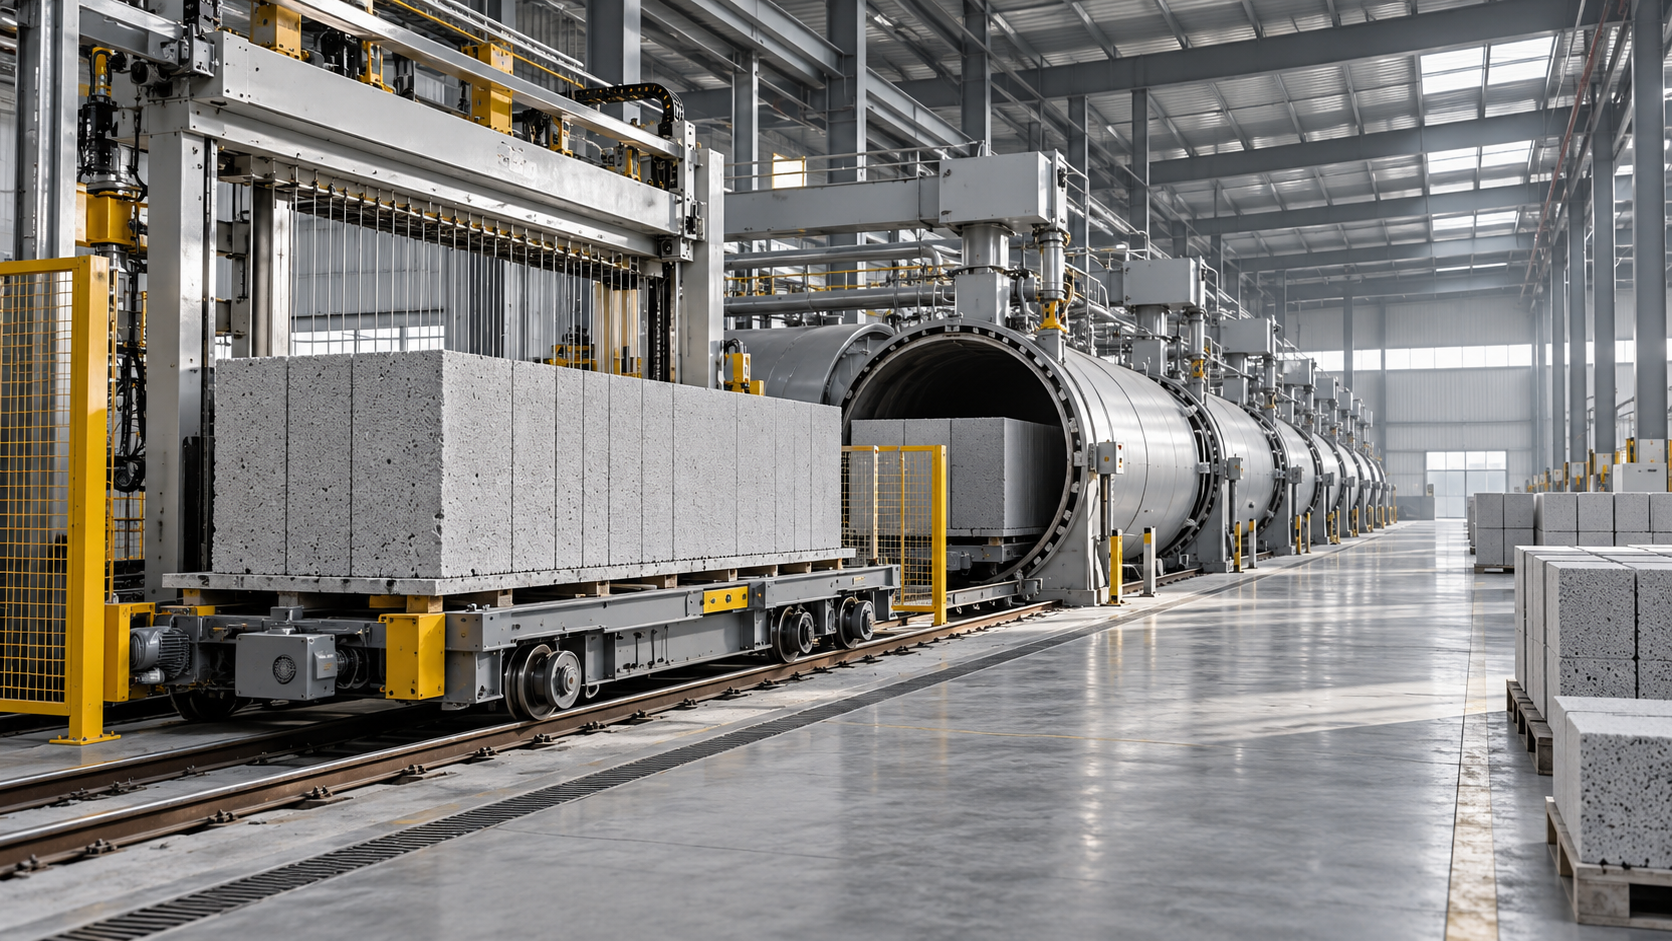
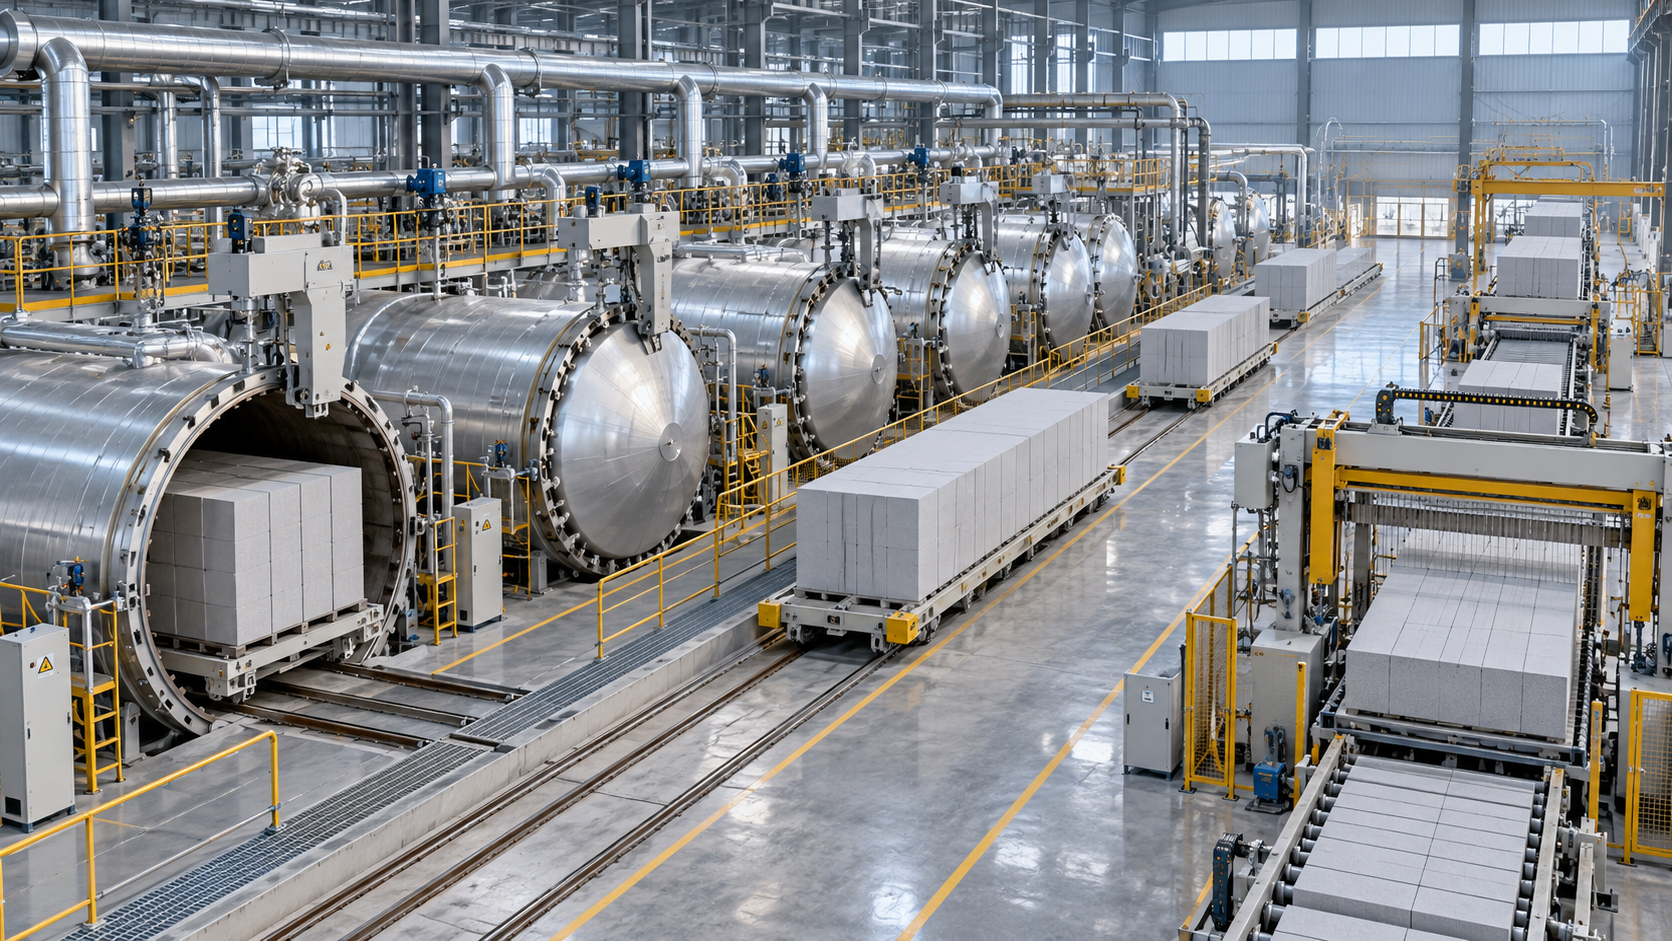
Um processo prático de produção de blocos normalmente inclui preparação de matérias-primas, dosagem e mistura, moldagem, pré-cura, desmoldagem e corte, autoclavagem, separação e embalagem. O retorno dos moldes, a recuperação de refugos e o gerenciamento de condensado ocorrem em paralelo a esse fluxo principal.
O layout deve tornar esses deslocamentos visíveis e simples. Evite cruzamentos desnecessários entre blocos frescos, produtos curados, empilhadeiras e moldes em retorno. Distâncias curtas são importantes, mas não devem comprometer o acesso seguro nem os buffers de processo adequados.
A capacidade de pré-cura merece atenção especial
O material recém-moldado precisa desenvolver resistência verde suficiente para a desmoldagem e o corte. Esse período de espera depende da formulação, das temperaturas dos materiais, das condições ambientais e do estado de corte necessário — não apenas da velocidade de linha desejada.
Disponibilize moldes e posições de pré-cura suficientes para o tempo de residência validado, com uma margem para variações normais. Em climas frios, pode ser necessário prever fechamento, isolamento ou aquecimento controlado. Acelerar simplesmente a movimentação dos moldes pode fazer com que os blocos cheguem à estação de corte antes de estarem prontos.
Compatibilize as operações contínuas com a cura em lotes
As autoclaves operam em lotes, enquanto a moldagem e o corte a montante podem seguir um ritmo mais contínuo. O cálculo de capacidade deve incluir carregamento, aquecimento, manutenção da pressão, despressurização, descarregamento e margens operacionais — não apenas o período de manutenção do vapor.
Verifique em conjunto a capacidade de processamento da máquina de corte, os equipamentos de transferência, a disponibilidade dos carros de cura e os cronogramas das autoclaves. Uma simulação de produção baseada no tempo pode revelar filas que uma lista estática de equipamentos não mostra. Os buffers devem absorver as variações normais sem deixar os blocos verdes aguardando além de uma janela de processo aceitável.
Escolha o local e o edifício considerando as cargas reais
Não existe um requisito universal de área de terreno para uma fábrica de AAC. A capacidade, por si só, não é suficiente: a política de armazenamento, a configuração do edifício, o mix de produtos, os recuos exigidos localmente e a estratégia de expansão afetam a área necessária.
Um local adequado precisa de acesso rodoviário confiável, drenagem, condições de solo apropriadas e espaço para a entrada de matérias-primas e a saída de produtos. Avalie com antecedência o risco de inundação e as condições climáticas sazonais. O AAC acabado deve ser movimentado e armazenado de forma a limitar danos e facilitar a expedição ordenada.
A investigação geotécnica deve preceder o projeto das fundações. Silos, moinhos, autoclaves, pontes rolantes e sistemas de transferência carregados impõem cargas estáticas e dinâmicas diferentes. Fundações, trilhos, poços e elementos embutidos devem seguir desenhos coordenados dos equipamentos, e não dimensões aproximadas.
A altura do edifício deve permitir operações de elevação, remoção para manutenção, dutos e instalações. Ao redor das autoclaves, preveja espaço para abertura de portas, equipamentos de carga, inspeções e movimentação térmica. Um edifício compacto não é econômico se a manutenção de rotina exigir posteriormente a desmontagem de equipamentos adjacentes.
Projete vapor, energia e água como sistemas de produção
As utilidades são frequentemente tratadas como infraestrutura de apoio. Em uma fábrica de AAC, elas influenciam diretamente a estabilidade da produção e o custo operacional.
No caso do vapor, diferencie o consumo médio da demanda de pico quando várias autoclaves precisam ser aquecidas em períodos próximos. A seleção da caldeira, os coletores de vapor, a regulagem de pressão, o isolamento, os purgadores e o retorno de condensado devem funcionar como um único sistema. Escalonar os ciclos de cura pode reduzir os picos de demanda, mas o planejamento não compensa uma capacidade de fornecimento fundamentalmente inadequada.
A transferência de vapor e a recuperação de calor podem melhorar o desempenho energético quando forem tecnicamente adequadas. Seu valor depende da coordenação dos ciclos, dos níveis de pressão, da qualidade da água e dos sistemas de controle. Avalie essas opções por meio de um balanço térmico específico para o projeto, em vez de presumir uma economia padrão.
Separe a água pluvial limpa, a água de processo, o esgoto sanitário e a drenagem potencialmente contaminada. A polpa de corte recuperada e a água de lavagem muitas vezes podem retornar à produção, mas o teor de sólidos e a temperatura precisam ser controlados para evitar alterações na formulação.
Integre o controle de qualidade à linha
A qualidade consistente do AAC depende de condições repetíveis antes de o bloco acabado chegar ao laboratório. Entre as medições críticas estão a precisão da dosagem, a densidade e a temperatura da polpa, o tempo de mistura, o comportamento de expansão, a prontidão para o corte, as dimensões e os históricos de temperatura e pressão da autoclave.
O sistema de controle deve associar esses registros a lotes identificáveis. Se os resultados de resistência ou dimensionais variarem, os operadores precisam rastrear o problema até as matérias-primas e as condições do processo, em vez de depender da memória.
Disponibilize pontos de amostragem acessíveis e um laboratório adequado para verificações de matérias-primas recebidas, testes de processo e verificação do produto acabado. Os métodos de ensaio e os critérios de aceitação devem seguir as normas aplicáveis ao mercado de destino. A densidade e a resistência à compressão são importantes, mas também podem ser necessários requisitos relativos a tolerâncias dimensionais, retração e outras propriedades.
A automação deve apoiar essa disciplina. Em geral, o gerenciamento de receitas, a pesagem calibrada, os alarmes, os intertravamentos e as tendências históricas são mais úteis do que uma tela de controle visualmente impressionante, mas sem medições de campo confiáveis.
Resolva as medidas de segurança e os controles ambientais antes da construção
Autoclaves e caldeiras exigem engenharia de equipamentos sob pressão, inspeções e procedimentos operacionais em conformidade com a legislação local. Os sistemas de travamento de portas e de segurança contra pressão devem impedir a abertura em condições inseguras; os operadores nunca devem depender apenas de um procedimento para determinar se um vaso está seguro.
Os agentes aerantes à base de alumínio também exigem atenção especial. Dependendo da forma fornecida, o armazenamento e o manuseio podem envolver riscos de poeira combustível, enquanto a reação de expansão do AAC libera hidrogênio. A ventilação, o controle de fontes de ignição, a adequação elétrica e os requisitos de detecção devem seguir uma avaliação documentada de riscos.
Outras medidas essenciais incluem:
- Proteções e intertravamentos em torno dos equipamentos de corte, basculamento, transferência e embalagem.
- Coleta de poeira nos pontos de descarga, transporte e dosagem de pós, com controles para a exposição à sílica respirável.
- Plataformas de acesso seguro, saídas de emergência, sistemas de elevação e pontos de isolamento dos equipamentos.
- Controle de ruído e proteção adequada contra superfícies quentes e liberações de vapor.
- Controles de emissões da caldeira adequados ao combustível e às condições das licenças locais.
Reserve espaço físico para esses sistemas durante o desenvolvimento do layout. É difícil acomodar adequadamente coletores de pó, plataformas de serviço e rotas de fuga depois que todas as áreas disponíveis já foram destinadas aos equipamentos de produção.
Preserve o acesso para manutenção e a possibilidade de expansão futura
Considere um turno de manutenção comum: é preciso remover uma bomba, substituir um fio de corte e inspecionar uma autoclave. Essas tarefas podem ser realizadas com segurança sem bloquear toda a fábrica?
Preveja rotas de remoção, pontos de elevação, espaço de oficina, armazenamento de peças de reposição e acesso a componentes sujeitos a desgaste. Verifique as folgas considerando as tarefas reais de substituição, e não apenas a passagem de um operador pela máquina. O acesso à drenagem e à limpeza é igualmente importante nas áreas de preparação e recuperação de polpa.
A expansão deve ser planejada de forma específica. Reserve posições identificadas para autoclaves adicionais, armazenamento ou capacidade de embalagem e avalie as consequências para o vapor, a energia, as vias de circulação e a expedição. Reservar terreno é útil, mas não garante a expansão se o fluxo original de materiais não puder acomodar outra etapa de produção.
O que confirmar antes de aprovar o projeto
Antes de liberar a aquisição dos equipamentos e a construção civil, reúna um conjunto coordenado de documentos: base de projeto aprovada, resultados dos ensaios de matérias-primas, fluxograma do processo, layout dos equipamentos, balanço do ciclo de produção, balanços de utilidades, cargas das fundações, análise de segurança e plano de aceitação do comissionamento. As responsabilidades em cada interface entre fornecedores devem estar explícitas.
Os critérios de aceitação devem abranger a produção comercializável e a qualidade do produto em condições acordadas — e não apenas verificar se cada máquina funciona. Defina as matérias-primas, o cronograma operacional, as condições das utilidades e os métodos de ensaio usados para demonstrar o desempenho.
Para as conversas com a Shandong Hongfa Scientific Industrial & Trading Co., Ltd., esses documentos constituem um ponto de partida prático. A experiência da Hongfa na fabricação de máquinas para construção, iniciada em 1990, e sua oferta de linhas de produção de AAC são relevantes para o planejamento dos equipamentos; ainda assim, o projeto precisa de coordenação específica para o local com projetistas de obras civis, especialistas em utilidades e profissionais locais de conformidade regulatória.
O melhor projeto de fábrica de AAC não é necessariamente aquele com mais equipamentos. É aquele em que o comportamento dos materiais, os tempos de produção, a infraestrutura e as necessidades de manutenção foram compatibilizados antes da construção — para que a fábrica produza de forma consistente sem depender de soluções improvisadas no dia a dia.
Recomendar
 24/10/2026
Como escolher uma máquina para fabricar blocos de CCA para uma nova fábrica?
Como escolher uma máquina para blocos de concreto celular autoclavado (AAC) para uma nova fábrica? Descubra como compatibilizar a produção, as matérias-primas, as autoclaves e os custos para selecionar uma linha de produção equilibrada e evitar erros onerosos.
- 24/10/2026
Quais são os principais requisitos de projeto de uma fábrica de AAC?
Conheça os requisitos de projeto de uma fábrica de AAC para obter layouts eficientes, utilidades confiáveis e uma produção equilibrada. Saiba como evitar gargalos e planejar uma unidade mais segura e produtiva.
- 23/10/2026
O que deve incluir o orçamento anual de manutenção de uma máquina hidráulica para fabricação de tijolos?
Entenda os custos de manutenção de uma máquina hidráulica para fabricação de tijolos: reserve orçamento para óleo, peças de desgaste, mão de obra e reparos. Saiba como planejar os gastos anuais e reduzir paradas dispendiosas.