قائمة صيانة آلة تصنيع الطوب الأوتوماتيكية: منع التوقف عن العمل في المناخات عالية الرطوبة
لماذا تتطلب الرطوبة إيقاع صيانة مختلفاً—وليس مجرد فحوصات أكثر تكراراً
في المناخات عالية الرطوبة—مثل جنوب شرق آسيا، والهند الساحلية، وجنوب الصين، أو أمريكا اللاتينية الاستوائية—لا ينتج تعطل آلة تصنيع الطوب الأوتوماتيكية عادةً عن خطأ المشغّل أو عدم اتساق المواد أو حتى التآكل الميكانيكي. بل يحدث بسبب تسرب الرطوبة إلى مواضع لا ينبغي أن تصل إليها: داخل خزانات الزيت الهيدروليكي، وخلف حشيات لوحة التحكم، وتحت ملفات المحرك، وداخل أغطية محامل طاولة الاهتزاز. بالنسبة لفنيي الصيانة، لا يتعلق الأمر بتنفيذ قائمة الفحص ذاتها بسرعة أكبر، بل بإعادة ترتيب الأولويات، وتعديل الفترات الزمنية، وقبول أن افتراضات «البيئة الجافة» المدمجة في معظم أدلة OEM لم تعد قابلة للتطبيق.
الفكرة الأساسية ليست جديدة—لكنها تُغفل باستمرار: الرطوبة لا تسرّع التآكل فحسب، بل تغيّر أنماط الأعطال. فقد يتعطل صمام الملف اللولبي الصدئ في وضع الفتح بدلاً من الإغلاق. ويمكن أن يتسبب التكاثف على طرف دخل PLC في إشارات خاطئة متقطعة—وليس في توقف كامل—مما يجعل الأعطال تبدو «متقطعة» بينما هي في الواقع منتظمة وموسمية. وعندما تتجاوز الرطوبة النسبية المحيطة 80% باستمرار، تبدأ حتى الأنظمة الهيدروليكية المغلقة في امتصاص الرطوبة عبر الأختام غير المثالية والدورات الحرارية. وهذا يعني أن تحليل الزيت القياسي الفصلي قد لا يكتشف تلوث الماء إلا بعد تشكل المستحلب وارتفاع تآكل المضخة بشكل حاد.
ما الذي يتعطل فعلياً أولاً—ولماذا تكون الفترات القياسية مضللة
استناداً إلى بيانات الخدمة الميدانية من أكثر من 120 منشأة في المناطق الرطبة (بما في ذلك قوانغشي وهاينان)، فإن نقاط العطل الثلاث الأولى ليست ما تبرزه معظم سجلات الصيانة:
- تدهور الزيت الهيدروليكي: ليس بسبب الحرارة أو حمل الجسيمات—بل لأن محتوى الماء يتجاوز 200 ppm *قبل* ظهور العكارة المرئية. عند هذا المستوى، يتسارع استنزاف الإضافات، وتؤدي القطرات الدقيقة إلى تآكل بكرات صمامات السيرفو.
- انهيار عزل خزانة التحكم: خصوصاً عند كتل الأطراف وقواعد المرحلات. إذ تؤدي الرطوبة + الغبار + الجهد الكهربائي إلى تكوين مسارات موصلة لا تفصل القواطع، لكنها تسبب تسلسلاً غير منتظم للمشغلات—مثل فتح بوابة المغذي أثناء الضغط.
- انفصال شحم محامل طاولة الاهتزاز: تعزز البيئات عالية الرطوبة التحلل المائي للشحوم القائمة على الليثيوم. فينفصل الزيت، تاركاً مواد مثخنة جافة وكاشطة تسرّع تآكل القفص—وغالباً ما يُشخّص ذلك خطأً على أنه «اختلال محاذاة».
تفترض جداول الصيانة القياسية—سواء الواردة في وثائق OEM أو في قوالب الصناعة العامة—أن تظل الرطوبة النسبية أقل من 65% خلال >80% من ساعات التشغيل. لكن الواقع هو أن العديد من المواقع تعمل فوق 75% RH طوال العام. وهذا يقلص العمر التشغيلي الفعلي للمكونات الحرجة بنسبة 30–50%. فعلى سبيل المثال، قد تظهر على مضخة هيدروليكية مصنفة لـ 15,000 ساعة تشغيل في مناخ جاف علامات تآكل داخلي قابلة للقياس بعد 8,000 ساعة في رطوبة مستمرة—*حتى مع تغيير الزيت وفق الجدول الزمني*.
قائمة فحص خاصة بالمناخ: ما الذي يجب فعله، ومتى، ولماذا يختلف
هذه ليست قائمة أطول—بل قائمة معاد ترتيبها ومدفوعة بالحالة. ينتقل التركيز من «ما الذي تآكل» إلى «ما الذي ابتل»، ومن الاستبدال المجدول إلى التحقق من حالة الرطوبة.
يومياً: فحص بوابة الرطوبة
قبل بدء التشغيل، تحقق من ثلاثة أمور—ليس باستخدام مقياس متعدد، بل بالملاحظة المباشرة والأدوات البسيطة:
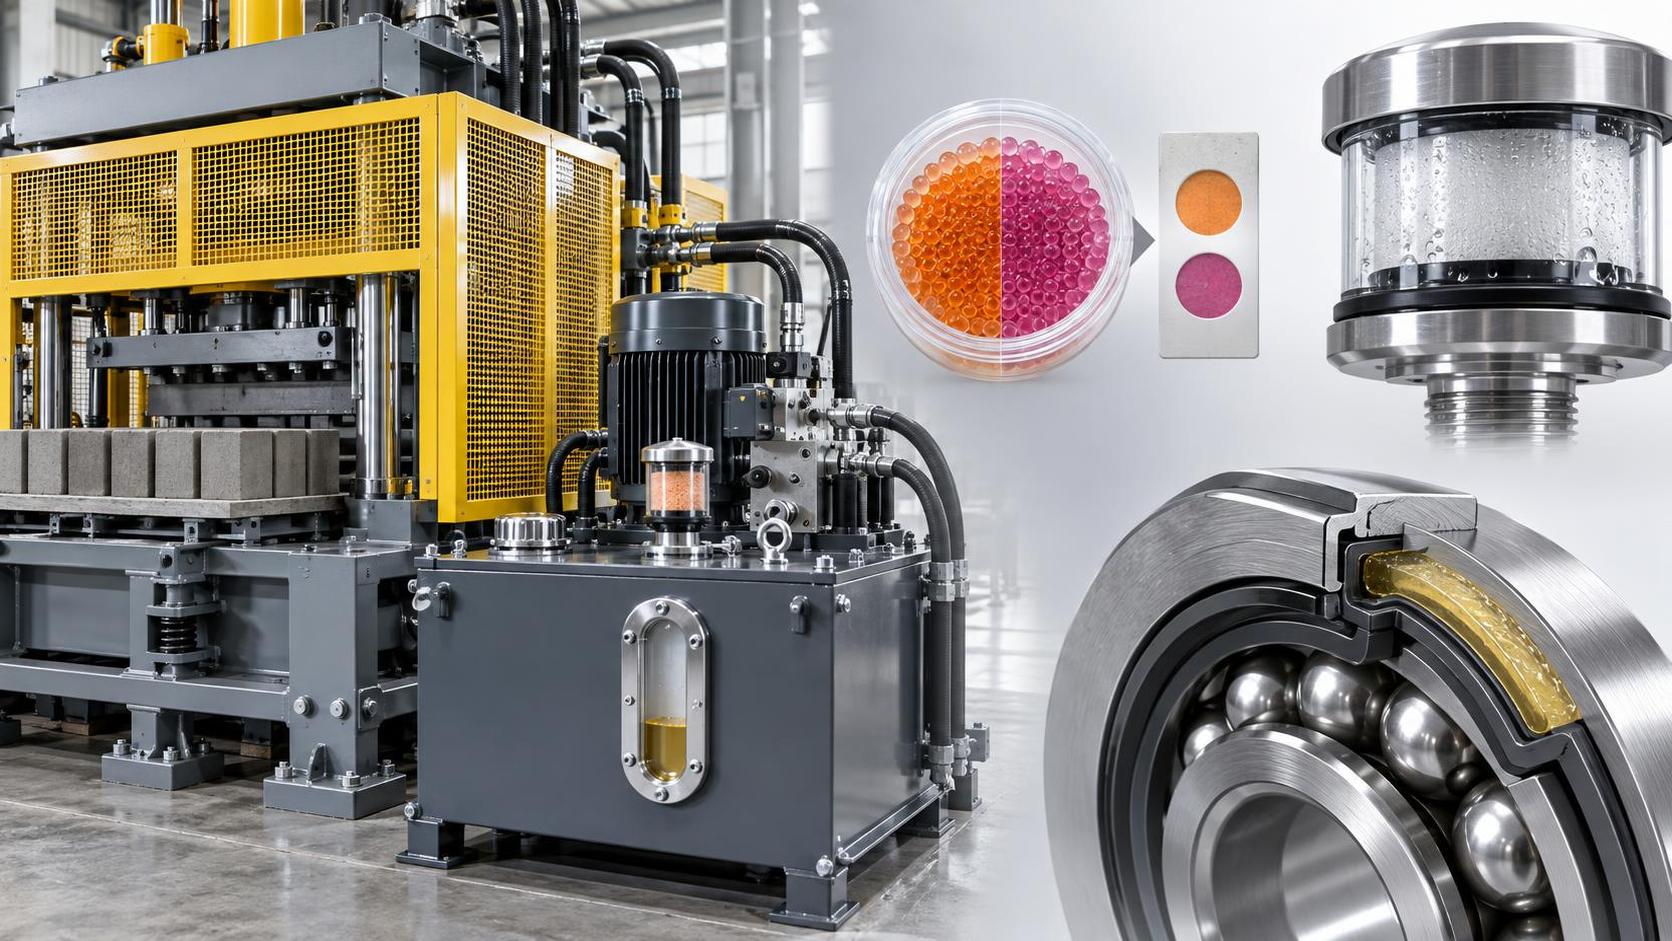
- حالة المادة المجففة في الخزانة: استبدل خرطوشات هلام السيليكا إذا أظهر مؤشر اللون تشبعاً يتجاوز >50%—حتى لو لم يتحول إلى اللون الوردي بالكامل بعد. لا تنتظر التغير الكامل؛ فالتشبع الجزئي لا يزال يسمح بدخول الرطوبة أثناء انخفاض الحرارة ليلاً.
- وظيفة غطاء منفّس الخزان الهيدروليكي: أزله وافحص الغشاء. إذا كان صلباً أو متغير اللون أو يظهر عليه ترسب بلوري أبيض (ترسبات ملحية)، فاستبدله فوراً. يسمح المنفّس المتضرر بدخول الهواء الرطب في كل دورة انكماش حراري.
- تصريف اللوح الأساسي لطاولة الاهتزاز: أزل أي مياه راكدة أو شوائب من قنوات المحيط. فالمياه المتجمعة هنا تتسرب صعوداً إلى مسامير التثبيت وأغلفة المحامل—خاصة بعد المطر أو الليالي ذات نقطة الندى المرتفعة.
أسبوعياً: كشف موجّه للرطوبة، وليس مجرد تنظيف
تجاوز مجرد مسح الألواح. استخدم مقياس رطوبة محمولاً ومعايراً (من نوع السعة، بنطاق 0–100% RH) على هذه الأسطح:
- داخل جدران خزانة التحكم—وخاصة قرب الحواف السفلية حيث يتجمع التكاثف؛
- أسطح هيكل المحرك بالقرب من صناديق الأطراف (وليس الصندوق نفسه فقط)؛
- أسطح تثبيت المجمّع الهيدروليكي—فالرطوبة المحتبسة بين الفولاذ والهيكل المطلي تسرّع التنقر تحت الاهتزاز.
إذا تجاوزت القراءات 70% RH *على السطح*، فاعتبر ذلك إنذاراً مبكراً: افحص سلامة الحشيات، وتحقق من ضغط إحكام باب الخزانة، وافحص وجود مصادر بخار أو رذاذ قريبة (مثل غرف المعالجة دون تهوية مناسبة).
شهرياً: تدخل استباقي للسوائل والأختام
هنا تقصر معظم البرامج. لا تكتفِ بأخذ عينة زيت—بل اختبر الماء *أولاً* باستخدام أطقم اختبار ميدانية معايرة لنطاق 50–500 ppm. إذا تجاوز الماء 150 ppm:
- افرغ واغسل الدائرة الهيدروليكية بالكامل—وليس الخزان فقط—بسائل ISO VG 46 مضاد للتآكل يحتوي على إضافات مستقرة ضد التحلل المائي؛
- استبدل جميع حلقات O في الأسطوانات والصمامات الهيدروليكية—حتى لو بدت سليمة بصرياً. إذ يتحلل النيتريل القياسي أسرع بمقدار 3× عند 85% RH مقارنةً بـ 50% RH؛
- ضع شحماً عازلاً للكهرباء على *جميع* براغي أطراف خزانة التحكم—ليس على الوصلات فقط، بل على سنون البراغي والغسالات أيضاً—لمنع انتقال الرطوبة على طول الأسطح المعدنية.
عندما لا يكون «المحكم الإغلاق» محكماً بما يكفي—وما الذي ينبغي ترقيته بدلاً من ذلك
تأتي العديد من آلات تصنيع الطوب الأوتوماتيكية مزودة بخزانات مصنفة IP54 ومحامل صناعية قياسية. في المناخات الرطبة، يعادل ذلك عملياً «مقاومة العوامل الجوية»—وليس «مقاومة الرطوبة». لا تتعلق الترقية بالتكلفة—بل بتجنب الأعطال المتسلسلة.
الترقيات الرئيسية ذات العائد المثبت على الاستثمار في العمليات الرطبة:
- خزانات تحكم مصنفة IP65 مع تهوية نشطة: فتحات التهوية السلبية تعني مصائد للرطوبة. تمنع الأنظمة النشطة ذات مدخل الهواء المسخّن والمفلتر وعادم الهواء الموقّت تراكم التكاثف ليلاً.
- محامل بأقفاص بوليمرية وشحم سلفونات الكالسيوم: تقاوم هذه المواد التحلل المائي بشكل أفضل من شحوم الليثيوم المعقدة وتتحمل الدورات الحرارية دون انفصال الزيت.
- خزانات هيدروليكية مزودة بمنفّسات اندماجية ومؤشرات ماء بزجاجة رؤية: ليست مجرد «مرشحات أفضل»—بل تفصل بخار الماء قبل أن يذوب في الزيت.
ملاحظة: لا تكون إعادة تجهيز هذه العناصر ضرورية دائماً—لكن تأخير الإجراء حتى وقوع العطل الأول *مكلف*. إذ إن توقفاً واحداً غير مجدول بسبب انحشار مضخة هيدروليكية يتجاوز عادةً تكلفة ترقية نظام المنفّس بالكامل.
ملاحظة أخيرة: صيانة الرطوبة تتعلق بقابلية التنبؤ، لا بالكمال
لا يمكن لأي قائمة فحص أن تزيل جميع المخاطر في التشغيل عالي الرطوبة. لكن تحويل التركيز من الصيانة المستندة إلى الزمن إلى الصيانة المستندة إلى حالة الرطوبة يعيد قابلية التنبؤ. لن تمنع تشكل الندى—لكن يمكنك منعه من التحول إلى تآكل. ولن تلغي التكاثف—لكن يمكنك ضمان تصريفه بدلاً من تجمعه. ولن تجعل الإلكترونيات منيعة—لكن يمكنك إبقاء المسارات الموصلة خارج لوحة الدوائر.
هذه القابلية للتنبؤ هي ما يفصل بين معالجة الأعطال بشكل تفاعلي والتحكم التشغيلي الحقيقي. ولهذا لا يسأل الفنيون ذوو الخبرة في المناطق الرطبة: «كم مرة ينبغي أن أفحص؟» بل يسألون: «ما حالة الرطوبة التي تخبرني أن هذا المكوّن يدخل نطاق الخطر؟»—وينظمون عملهم حول تلك العتبة.
التالية:لا يوجد المزيد من المحتوى
يوصي
 15-09-2026
قائمة صيانة آلة تصنيع الطوب الأوتوماتيكية: منع التوقف عن العمل في المناخات عالية الرطوبة
صيانة آلة تصنيع الطوب الأوتوماتيكية في المناخات عالية الرطوبة؟ اكتشف قائمتنا الخاصة بالمناخ لمنع التوقفات المكلفة عن العمل — والمثبتة فعاليتها في جنوب شرق آسيا والهند والمناطق الاستوائية.
- 18-09-2026
كيف يلتزم مصنع AAC للرماد المتطاير بمعايير الامتثال البيئي في الهند وفيتنام؟
الامتثال البيئي لمصنع AAC للرماد المتطاير في الهند وفيتنام: استراتيجيات واقعية للهواء والمياه والنفايات والتدقيق تحافظ على تشغيل مصنعك دون إيقاف أو مفاجآت.