Lista de verificación para el mantenimiento de máquinas automáticas para fabricar ladrillos: prevención de tiempos de inactividad en climas de alta humedad
Por qué la humedad exige un ritmo de mantenimiento diferente, no solo revisiones más frecuentes
En climas de alta humedad —como el Sudeste Asiático, la costa de India, el sur de China o la América Latina tropical—, el tiempo de inactividad de las máquinas automáticas para fabricar ladrillos no suele deberse a errores del operador, inconsistencias de los materiales ni siquiera al desgaste mecánico. Se desencadena por la infiltración de humedad donde no debería estar: dentro de los depósitos hidráulicos, detrás de las juntas del panel de control, debajo de los devanados del motor y en las profundidades de los alojamientos de rodamientos de la mesa vibratoria. Para los técnicos de mantenimiento, no se trata de realizar la misma lista de verificación más rápido. Se trata de reordenar prioridades, ajustar los intervalos y aceptar que las premisas de «entorno seco» incorporadas en la mayoría de los manuales OEM ya no son aplicables.
La idea fundamental no es nueva, pero se pasa por alto habitualmente: la humedad no solo acelera la corrosión. Modifica los modos de fallo. Una válvula solenoide oxidada puede fallar abierta en lugar de cerrada. La condensación en un terminal de entrada de PLC puede provocar señales falsas intermitentes, no un bloqueo completo, haciendo que las fallas parezcan «intermitentes» cuando en realidad son sistemáticas y estacionales. Y cuando la HR ambiental supera constantemente el 80%, incluso los sistemas hidráulicos sellados empiezan a absorber humedad a través de sellos imperfectos y ciclos térmicos. Esto significa que su análisis trimestral estándar del aceite puede no detectar la contaminación por agua hasta después de que se forme una emulsión y aumente considerablemente el desgaste de la bomba.
Qué falla realmente primero y por qué los intervalos estándar resultan engañosos
Según los datos de servicio en campo de más de 120 instalaciones en zonas húmedas (incluidas Guangxi y Hainan), los tres principales puntos de fallo no son los que destacan la mayoría de los registros de mantenimiento:
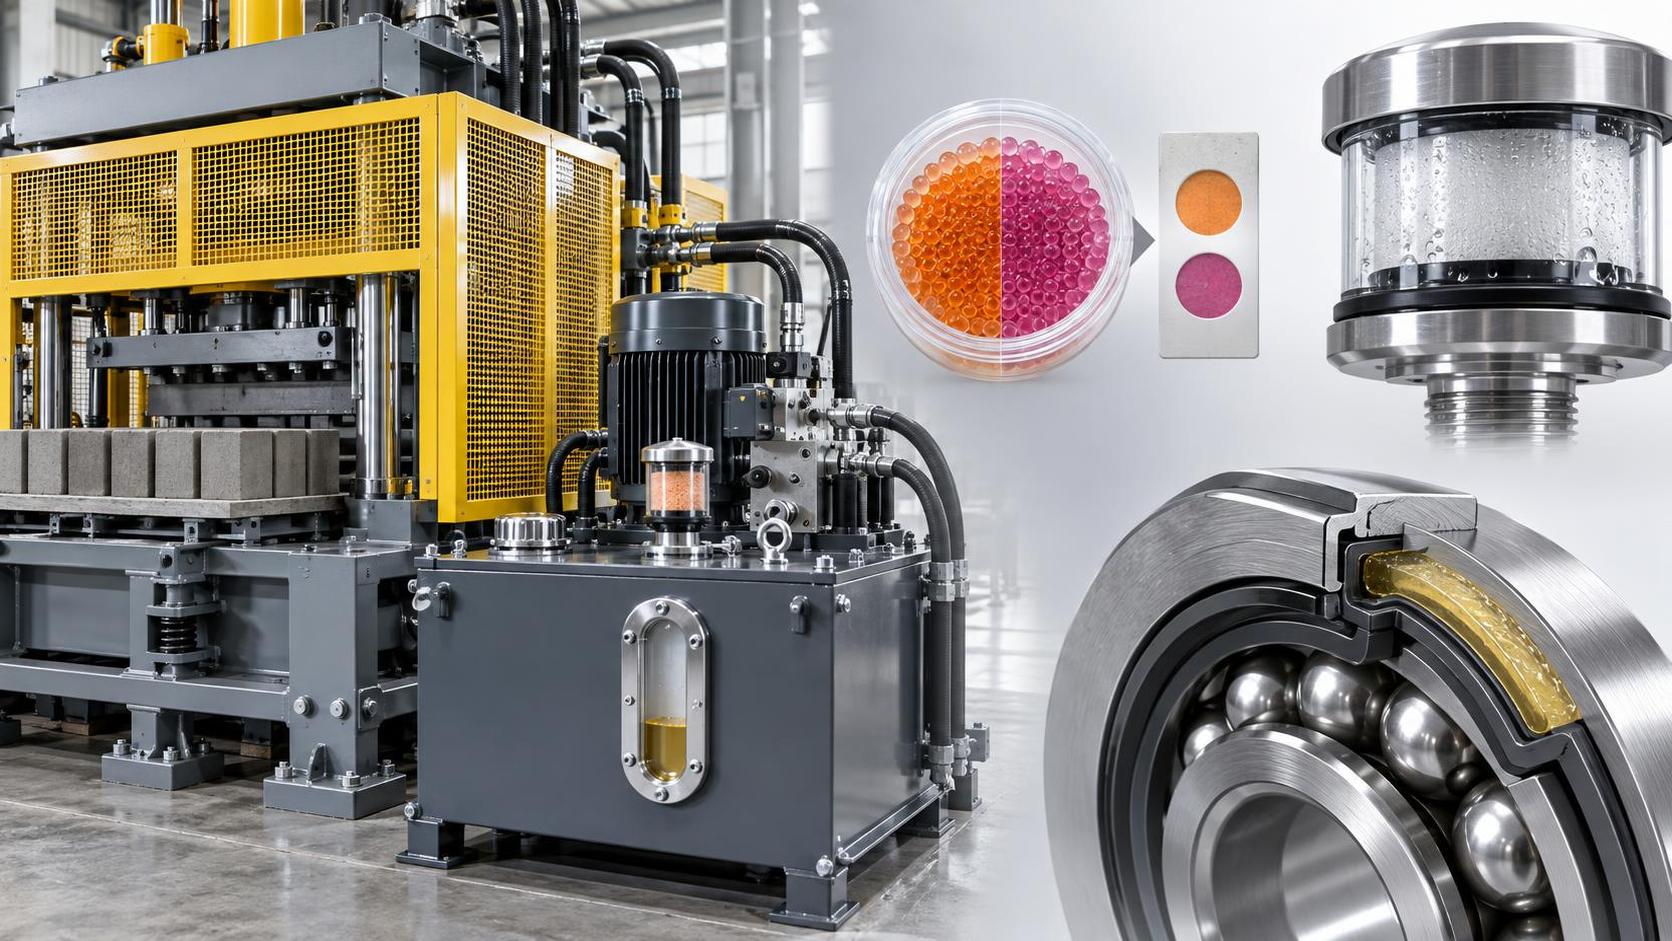
- Degradación del aceite hidráulico: No debido al calor ni a la carga de partículas, sino porque el contenido de agua supera 200 ppm *antes* de que aparezca una turbidez visible. A ese nivel, el agotamiento de aditivos se acelera y las microgotas erosionan las correderas de las válvulas servo.
- Fallo del aislamiento del gabinete de control: Especialmente en bloques de terminales y bases de relés. La humedad + el polvo + el voltaje crean trayectorias conductoras que no disparan los interruptores, pero causan una secuenciación errática de los actuadores; por ejemplo, la compuerta de alimentación se abre durante la compactación.
- Separación de la grasa de los rodamientos de la mesa vibratoria: Los entornos de alta humedad favorecen la hidrólisis de las grasas a base de litio. El aceite se separa, dejando espesantes secos y abrasivos que aceleran el desgaste de la jaula, a menudo diagnosticado erróneamente como «desalineación».
Los programas estándar de mantenimiento, ya procedan de documentación OEM o de plantillas industriales genéricas, suponen que la humedad relativa se mantiene por debajo del 65% durante >80% de las horas de operación. En realidad, muchos sitios operan por encima del 75% de HR durante todo el año. Esto reduce la vida útil efectiva de los componentes críticos en un 30–50%. Por ejemplo, una bomba hidráulica con una vida nominal de 15,000 horas de operación en un clima seco puede presentar desgaste interno medible después de 8,000 horas bajo humedad sostenida, *incluso con cambios de aceite realizados según el programa*.
Una lista de verificación específica para el clima: qué hacer, cuándo y por qué es diferente
No es una lista más larga, sino una lista reordenada y guiada por las condiciones. El enfoque pasa de «qué está desgastado» a «qué está húmedo», y de la sustitución programada a la verificación del estado de humedad.
Diariamente: la comprobación de la barrera de humedad
Antes de la puesta en marcha, verifique tres aspectos, no con un multímetro, sino mediante observación directa y herramientas sencillas:
- Estado del desecante del gabinete: Sustituya los cartuchos de gel de sílice si el indicador de color muestra >50% de saturación, aunque todavía no estén completamente rosados. No espere al cambio total; la saturación parcial aún permite la entrada de humedad durante el enfriamiento nocturno.
- Funcionamiento de la tapa del respiradero del depósito hidráulico: Retírela e inspeccione la membrana. Si está rígida, decolorada o presenta residuos cristalinos blancos (depósitos de sal), sustitúyala de inmediato. Un respiradero deteriorado permite la entrada de aire húmedo durante cada ciclo de contracción térmica.
- Drenaje de la placa base de la mesa vibratoria: Elimine el agua estancada o los residuos de los canales perimetrales. El agua acumulada allí asciende por capilaridad hacia los pernos de montaje y los alojamientos de rodamientos, especialmente después de la lluvia o de noches con un alto punto de rocío.
Semanalmente: detección dirigida de humedad, no solo limpieza
Vaya más allá de limpiar los paneles. Utilice un medidor portátil de humedad calibrado (tipo capacitivo, rango de 0–100% HR) en estas superficies:
- Dentro de las paredes del gabinete de control, especialmente cerca de los bordes inferiores donde se acumula la condensación;
- Superficies del bastidor del motor próximas a las cajas de terminales (no solo la caja en sí);
- Superficies de montaje del colector hidráulico: la humedad atrapada entre el acero y el alojamiento pintado acelera la formación de picaduras bajo vibración.
Si las lecturas superan el 70% de HR *en la superficie*, considérelo una alerta temprana: inspeccione la integridad de las juntas, verifique la compresión del sello de la puerta del gabinete y compruebe si hay fuentes cercanas de vapor o niebla (por ejemplo, cámaras de curado sin ventilación adecuada).
Mensualmente: intervención proactiva en fluidos y sellos
Aquí es donde la mayoría de los programas se quedan cortos. No se limite a tomar muestras de aceite: analice *primero* la presencia de agua mediante kits de prueba de campo calibrados para un rango de 50–500 ppm. Si el agua supera 150 ppm:
- Drene y lave todo el circuito hidráulico, no solo el depósito, con fluido antidesgaste ISO VG 46 que contenga aditivos estables a la hidrólisis;
- Sustituya todos los O-rings de los cilindros y válvulas hidráulicos, aunque parezcan intactos visualmente. El nitrilo estándar se degrada 3× más rápido a 85% de HR que a 50% de HR;
- Aplique grasa dieléctrica a *todos* los tornillos de los terminales del gabinete de control, no solo a las conexiones, sino también a las roscas de los tornillos y las arandelas, para bloquear la migración de humedad a lo largo de las superficies metálicas.
Cuando «sellado» no es lo suficientemente sellado y qué actualizar en su lugar
Muchas máquinas automáticas para fabricar ladrillos se suministran con gabinetes con clasificación IP54 y rodamientos industriales estándar. En climas húmedos, esto equivale funcionalmente a «resistente a la intemperie», no a «a prueba de humedad». La actualización no se trata del costo, sino de evitar fallos en cascada.
Actualizaciones clave con ROI comprobado en operaciones húmedas:
- Gabinetes de control con clasificación IP65 y ventilación activa: Las ventilaciones pasivas equivalen a trampas de humedad. Los sistemas activos con entrada de aire calentada y filtrada, y escape temporizado, evitan la acumulación de condensación durante la noche.
- Rodamientos con jaulas de polímero y grasa de sulfonato de calcio: Resisten la hidrólisis mejor que las grasas de complejo de litio y soportan los ciclos térmicos sin separación de aceite.
- Depósitos hidráulicos con respiraderos coalescentes e indicadores de agua con mirilla: No son solo «mejores filtros»; separan el vapor de agua antes de que se disuelva en el aceite.
Nota: No siempre es necesario adaptar estos componentes, pero retrasar la acción hasta el primer fallo *sí* resulta costoso. Una parada no programada debido al agarrotamiento de una bomba hidráulica suele superar el costo de actualizar completamente el sistema de respiración.
Nota final: el mantenimiento en condiciones de humedad se basa en la previsibilidad, no en la perfección
Ninguna lista de verificación elimina todos los riesgos en operaciones con alta humedad. Sin embargo, cambiar el enfoque de un mantenimiento basado en el tiempo a uno basado en el estado de humedad restablece la previsibilidad. No evitará la formación de rocío, pero puede impedir que se convierta en corrosión. No eliminará la condensación, pero puede asegurarse de que se drene en lugar de acumularse. Y no hará que los equipos electrónicos sean inmunes, pero puede mantener las trayectorias conductoras fuera de la placa de circuito.
Esa previsibilidad es lo que distingue la respuesta reactiva ante emergencias del verdadero control operativo. Por eso, los técnicos experimentados en regiones húmedas no preguntan «¿Con qué frecuencia debo revisar?». Preguntan «¿Qué estado de humedad me indica que este componente está entrando en su ventana de riesgo?» y estructuran su trabajo en torno a ese umbral.
Siguiente:No hay más contenido
Recomendar
 15-09-2026
Lista de verificación para el mantenimiento de máquinas automáticas para fabricar ladrillos: prevención de tiempos de inactividad en climas de alta humedad
¿Mantenimiento de máquinas automáticas para fabricar ladrillos en climas de alta humedad? Descubra nuestra lista de verificación específica para cada clima para evitar costosos tiempos de inactividad, comprobada en el Sudeste Asiático, India y regiones tropicales.
- 18-09-2026
¿Cómo cumple una planta de AAC de cenizas volantes con las normas de cumplimiento ambiental en India y Vietnam?
Cumplimiento ambiental de plantas de AAC de cenizas volantes en India y Vietnam: estrategias reales para el aire, el agua, los residuos y las auditorías que mantienen su planta en funcionamiento, sin paradas ni sorpresas.