Lista de Verificação de Manutenção para Máquina Automática de Fabricação de Tijolos: Prevenção de Paradas em Climas de Alta Umidade
Por que a umidade exige um ritmo de manutenção diferente — e não apenas verificações mais frequentes
Em climas de alta umidade — como o Sudeste Asiático, a Índia costeira, o sul da China ou a América Latina tropical — o tempo de inatividade de máquinas automáticas de fabricação de blocos geralmente não é causado por erro do operador, inconsistência do material ou mesmo desgaste mecânico. Ele é provocado pela infiltração de umidade onde ela não deveria estar: dentro de reservatórios hidráulicos, atrás das juntas dos painéis de controle, sob os enrolamentos dos motores e profundamente nos alojamentos dos rolamentos da mesa vibratória. Para os técnicos de manutenção, não se trata de executar a mesma lista de verificação mais rapidamente. Trata-se de reorganizar prioridades, ajustar intervalos e aceitar que as premissas de “ambiente seco” incorporadas à maioria dos manuais dos OEMs já não se aplicam.
A percepção central não é nova — mas é frequentemente ignorada: a umidade não apenas acelera a corrosão. Ela altera os modos de falha. Uma válvula solenoide enferrujada pode falhar na posição aberta em vez de fechada. A condensação em um terminal de entrada de PLC pode causar sinais falsos intermitentes — e não um bloqueio completo — fazendo com que as falhas pareçam “intermitentes” quando, na realidade, são sistemáticas e sazonais. E, quando a UR ambiente excede consistentemente 80%, até mesmo os sistemas hidráulicos selados começam a absorver umidade por meio de vedações imperfeitas e ciclos térmicos. Isso significa que sua análise trimestral padrão do óleo pode não detectar a contaminação por água até que a emulsão se forme e o desgaste da bomba aumente acentuadamente.
O que realmente falha primeiro — e por que os intervalos padrão são enganosos
Com base em dados de assistência técnica de campo de mais de 120 instalações em zonas úmidas (incluindo Guangxi e Hainan), os três principais pontos de falha não são aqueles destacados pela maioria dos registros de manutenção:
- Degradação do óleo hidráulico: não devido ao calor ou à carga de partículas, mas porque o teor de água excede 200 ppm *antes* do aparecimento de turvação visível. Nesse nível, o esgotamento dos aditivos acelera, e microgotículas desgastam os carretéis das válvulas servo.
- Falha do isolamento do gabinete de controle: especialmente em blocos de terminais e bases de relés. Umidade + poeira + tensão criam caminhos condutivos que não desarmam os disjuntores, mas causam sequenciamento irregular dos atuadores — por exemplo, a abertura da comporta do alimentador durante a compactação.
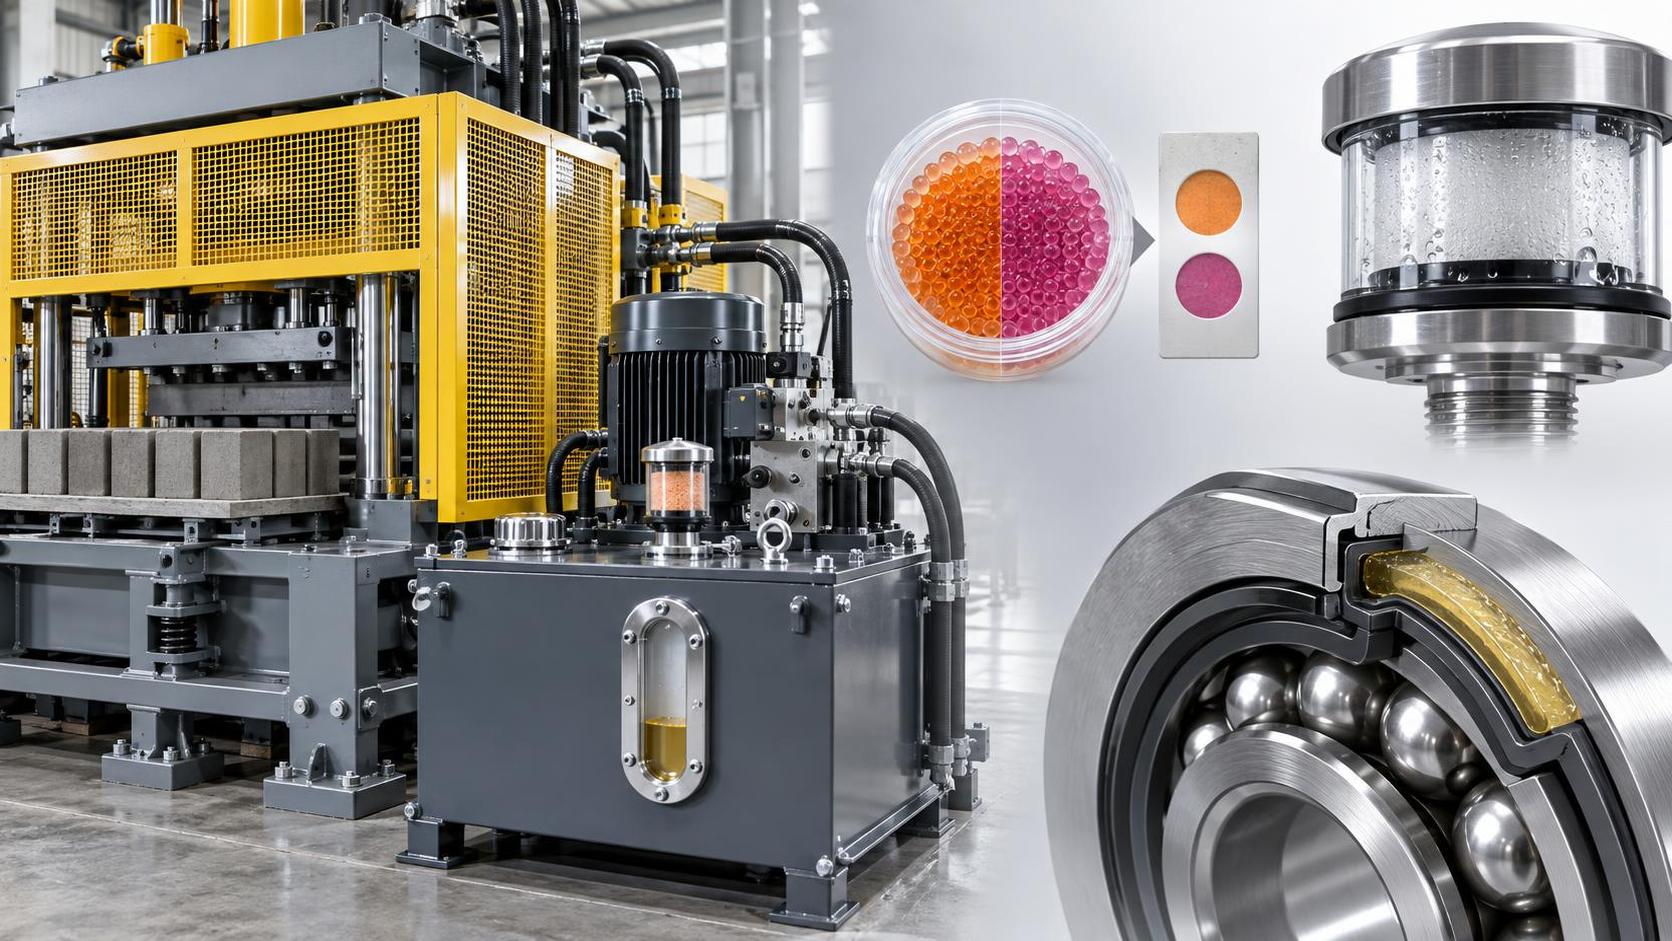
- Separação da graxa dos rolamentos da mesa vibratória: ambientes de alta umidade favorecem a hidrólise de graxas à base de lítio. O óleo se separa, deixando espessantes secos e abrasivos que aceleram o desgaste da gaiola — frequentemente diagnosticado incorretamente como “desalinhamento”.
Os cronogramas de manutenção padrão — sejam da documentação do OEM ou de modelos genéricos da indústria — pressupõem que a umidade relativa permaneça abaixo de 65% durante >80% das horas de operação. Na realidade, muitos locais operam acima de 75% de UR durante todo o ano. Isso reduz a vida útil efetiva dos componentes críticos em 30–50%. Por exemplo, uma bomba hidráulica classificada para 15.000 horas de operação em clima seco pode apresentar desgaste interno mensurável após 8.000 horas sob umidade persistente — *mesmo com o óleo trocado conforme o cronograma*.
Uma lista de verificação específica para o clima: o que fazer, quando e por que é diferente
Esta não é uma lista mais longa — é uma lista reorganizada e orientada pela condição. O foco muda de “o que está desgastado” para “o que está úmido”, e da substituição programada para a verificação do estado de umidade.
Diariamente: a verificação da barreira de umidade
Antes da partida, verifique três aspectos — não com um multímetro, mas por observação direta e ferramentas simples:
- Status do dessecante do gabinete: substitua os cartuchos de sílica gel se o indicador de cor mostrar >50% de saturação — mesmo que ainda não esteja totalmente rosa. Não espere pela mudança completa; a saturação parcial ainda permite a entrada de umidade durante o resfriamento noturno.
- Funcionamento da tampa do respiro do reservatório hidráulico: remova-a e inspecione a membrana. Se estiver rígida, descolorida ou apresentar resíduos cristalinos brancos (depósitos de sal), substitua-a imediatamente. Um respiro comprometido permite a entrada de ar úmido em cada ciclo de contração térmica.
- Drenagem da placa de base da mesa vibratória: remova qualquer água acumulada ou detritos dos canais periféricos. A água acumulada nessa área sobe por capilaridade até os parafusos de fixação e os alojamentos dos rolamentos — especialmente após chuva ou noites com alto ponto de orvalho.
Semanalmente: detecção direcionada de umidade, não apenas limpeza
Vá além de limpar os painéis. Utilize um medidor portátil de umidade calibrado (tipo capacitivo, faixa de 0–100% de UR) nestas superfícies:
- No interior das paredes do gabinete de controle — especialmente próximo às bordas inferiores, onde a condensação se acumula;
- Nas superfícies da carcaça do motor próximas às caixas de terminais (não apenas na própria caixa);
- Nas superfícies de montagem do manifold hidráulico — a umidade retida entre o aço e a carcaça pintada acelera a corrosão por pites sob vibração.
Se as leituras excederem 70% de UR *na superfície*, trate isso como um alerta inicial: inspecione a integridade das juntas, verifique a compressão da vedação da porta do gabinete e procure fontes próximas de vapor ou névoa (por exemplo, câmaras de cura sem ventilação adequada).
Mensalmente: intervenção proativa em fluidos e vedações
É nesse ponto que a maioria dos programas falha. Não apenas colete uma amostra de óleo — teste *primeiro* a presença de água, utilizando kits de teste de campo calibrados para a faixa de 50–500 ppm. Se a água exceder 150 ppm:
- Drene e lave todo o circuito hidráulico — não apenas o reservatório — com fluido antidesgaste ISO VG 46 contendo aditivos hidroliticamente estáveis;
- Substitua todos os O-rings dos cilindros e válvulas hidráulicos — mesmo que pareçam visualmente intactos. A borracha nitrílica padrão se degrada 3× mais rapidamente a 85% de UR do que a 50% de UR;
- Aplique graxa dielétrica em *todos* os parafusos dos terminais do gabinete de controle — não apenas nas conexões, mas também nas roscas dos parafusos e arruelas — para bloquear a migração de umidade pelas superfícies metálicas.
Quando “selado” não é suficientemente selado — e o que atualizar em seu lugar
Muitas máquinas automáticas de fabricação de blocos são fornecidas com gabinetes classificados como IP54 e rolamentos industriais padrão. Em climas úmidos, isso é funcionalmente equivalente a “resistente às intempéries” — e não a “à prova de umidade”. A atualização não se trata de custo — trata-se de evitar falhas em cascata.
Principais atualizações com retorno comprovado em operações úmidas:
- Gabinetes de controle com classificação IP65 e ventilação ativa: respiros passivos equivalem a armadilhas de umidade. Sistemas ativos com entrada de ar aquecida e filtrada, além de exaustão temporizada, evitam o acúmulo de condensação durante a noite.
- Rolamentos com gaiolas de polímero e graxa de sulfonato de cálcio: resistem melhor à hidrólise do que graxas de complexo de lítio e suportam ciclos térmicos sem separação de óleo.
- Reservatórios hidráulicos com respiros coalescentes e indicadores de água por visor: não são apenas “filtros melhores” — eles separam o vapor de água antes que ele se dissolva no óleo.
Observação: nem sempre é necessário adaptar esses itens — mas adiar a ação até a primeira falha *é* caro. Uma parada não programada causada pelo travamento de uma bomba hidráulica normalmente supera o custo de uma atualização completa do sistema de respiro.
Nota final: a manutenção em ambientes úmidos trata de previsibilidade, não de perfeição
Nenhuma lista de verificação elimina todos os riscos em operações com alta umidade. Mas mudar o foco da manutenção baseada no tempo para a manutenção baseada no estado de umidade restaura a previsibilidade. Você não impedirá a formação de orvalho — mas pode evitar que ele se transforme em corrosão. Você não eliminará a condensação — mas pode garantir que ela seja drenada, e não acumulada. E você não tornará os componentes eletrônicos imunes — mas pode manter os caminhos de condutividade fora da placa de circuito.
Essa previsibilidade é o que separa o combate reativo a problemas do verdadeiro controle operacional. É por isso que técnicos experientes em regiões úmidas não perguntam “Com que frequência devo verificar?”. Eles perguntam “Qual estado de umidade me indica que este componente está entrando em sua janela de risco?” — e estruturam seu trabalho em torno desse limite.
Seguinte:Não há mais conteúdo
Recomendar
 15/09/2026
Lista de Verificação de Manutenção para Máquina Automática de Fabricação de Tijolos: Prevenção de Paradas em Climas de Alta Umidade
Manutenção de máquina automática de fabricação de tijolos em climas de alta umidade? Descubra nossa lista de verificação específica para o clima para evitar paradas dispendiosas—comprovada para o Sudeste Asiático, Índia e regiões tropicais.
- 18/09/2026
Como uma usina AAC de cinzas volantes atende às normas de conformidade ambiental na Índia e no Vietnã?
Conformidade ambiental para usinas AAC de cinzas volantes na Índia e no Vietnã: estratégias reais para ar, água, resíduos e auditorias que mantêm sua usina em operação — sem paralisações, sem surpresas.