¿Cómo elegir una máquina para bloques AAC para una planta nueva?
Elija una máquina para bloques AAC comparando la línea de producción completa con la producción comercializable que necesita, las materias primas locales, las especificaciones del producto y los servicios disponibles en la planta. Compare los precios de los equipos solo después de definir estas condiciones. Una máquina de corte rápida no puede compensar una capacidad insuficiente del autoclave, y la dosificación automatizada no puede corregir una formulación que nunca se haya probado con los materiales previstos.
El mejor punto de partida es una base de producción documentada: qué bloques se fabricarán, qué cantidad de producto terminado se necesita, qué materiales están disponibles y cómo funcionará la planta. Utilice la misma base para cada cotización, de modo que la capacidad, el alcance del suministro y los compromisos de rendimiento puedan compararse.
Defina la capacidad como bloques terminados que salen de la línea
Una capacidad cotizada tiene poco valor si no se especifican las condiciones de operación. Determine si la cifra se refiere al volumen colado, cortado, curado en autoclave o a los bloques terminados aceptados. Estas cantidades difieren porque el recorte, las roturas, los lotes rechazados y las pérdidas de manipulación reducen el volumen disponible para la venta.
Indique la producción requerida en metros cúbicos de bloques aceptados durante un período de operación definido. Especifique el calendario de trabajo previsto, la organización de los turnos, los tamaños de producto y el intervalo de densidades. Si una línea está dimensionada para un formato de bloque, deberá volver a evaluar su capacidad cuando otro formato modifique las operaciones de corte, separación o empaquetado.
Volumen bruto de proceso requerido = volumen comercializable objetivo ÷ rendimiento comercializable previsto. El rendimiento debe basarse en datos documentados, como ensayos o registros de operación de una instalación comparable. Una hipótesis de rendimiento sin respaldo hace que el cálculo de capacidad parezca más preciso de lo que realmente es.
Solicite un programa de producción que muestre la circulación de moldes, el tiempo de permanencia en el precurado, los ciclos de corte, la carga del autoclave, el curado y la descarga. La etapa sostenida más lenta determina la producción. Las velocidades máximas alcanzadas durante períodos breves aportan pocas pruebas de que toda la planta mantendrá la tasa de producción cotizada.
Deje que los ensayos de materias primas determinen la configuración del proceso
La producción de AAC depende de las interacciones controladas entre materiales silíceos, cal, cemento, agua, material expansor a base de aluminio y otros componentes de la formulación. Su comportamiento influye en la expansión, la resistencia de la torta en verde, su aptitud para el corte y las propiedades que adquiere durante el curado en autoclave. Seleccionar los equipos antes de estudiar estas interacciones genera trabajos de puesta en marcha evitables.
Analice muestras representativas de las fuentes de suministro reales, incluida la variación normal entre entregas. Un ensayo realizado con material seleccionado especialmente no demuestra que la producción habitual vaya a mantenerse estable.
Los procesos basados en arena y en cenizas volantes requieren disposiciones de preparación distintas. Por lo general, la arena debe molerse hasta alcanzar una finura adecuada. En el caso de las cenizas volantes, se deben evaluar la finura, la composición y la uniformidad; su disponibilidad por sí sola no demuestra que sean adecuadas. También importa la reactividad de la cal, ya que el momento en que se libera el calor influye en la expansión y el endurecimiento de la torta.
Entre los resultados útiles de los ensayos se incluyen:
- Una formulación viable vinculada a las propiedades medidas de las materias primas, con límites claros para las variaciones que requieran ajustar la receta.
- La relación entre la temperatura de la lechada, la expansión y el momento en que la torta alcanza la resistencia suficiente para el corte.
- Los resultados de los bloques terminados tras el curado en autoclave, incluidos la densidad seca, la resistencia a la compresión y la precisión dimensional, en comparación con la especificación de producto prevista.
- Los requisitos de preparación, como molienda, almacenamiento y agitación de la lechada y control de temperatura, junto con el método propuesto para reincorporar al proceso los residuos de corte.
La lechada reciclada merece especial atención. Modifica el equilibrio entre agua y sólidos, por lo que su cantidad y estado deben incluirse en el control de dosificación. Un sistema de recuperación debe contribuir tanto a mantener estable la formulación como a reducir los residuos.
Coordine los moldes, los equipos de corte y los autoclaves como un solo sistema
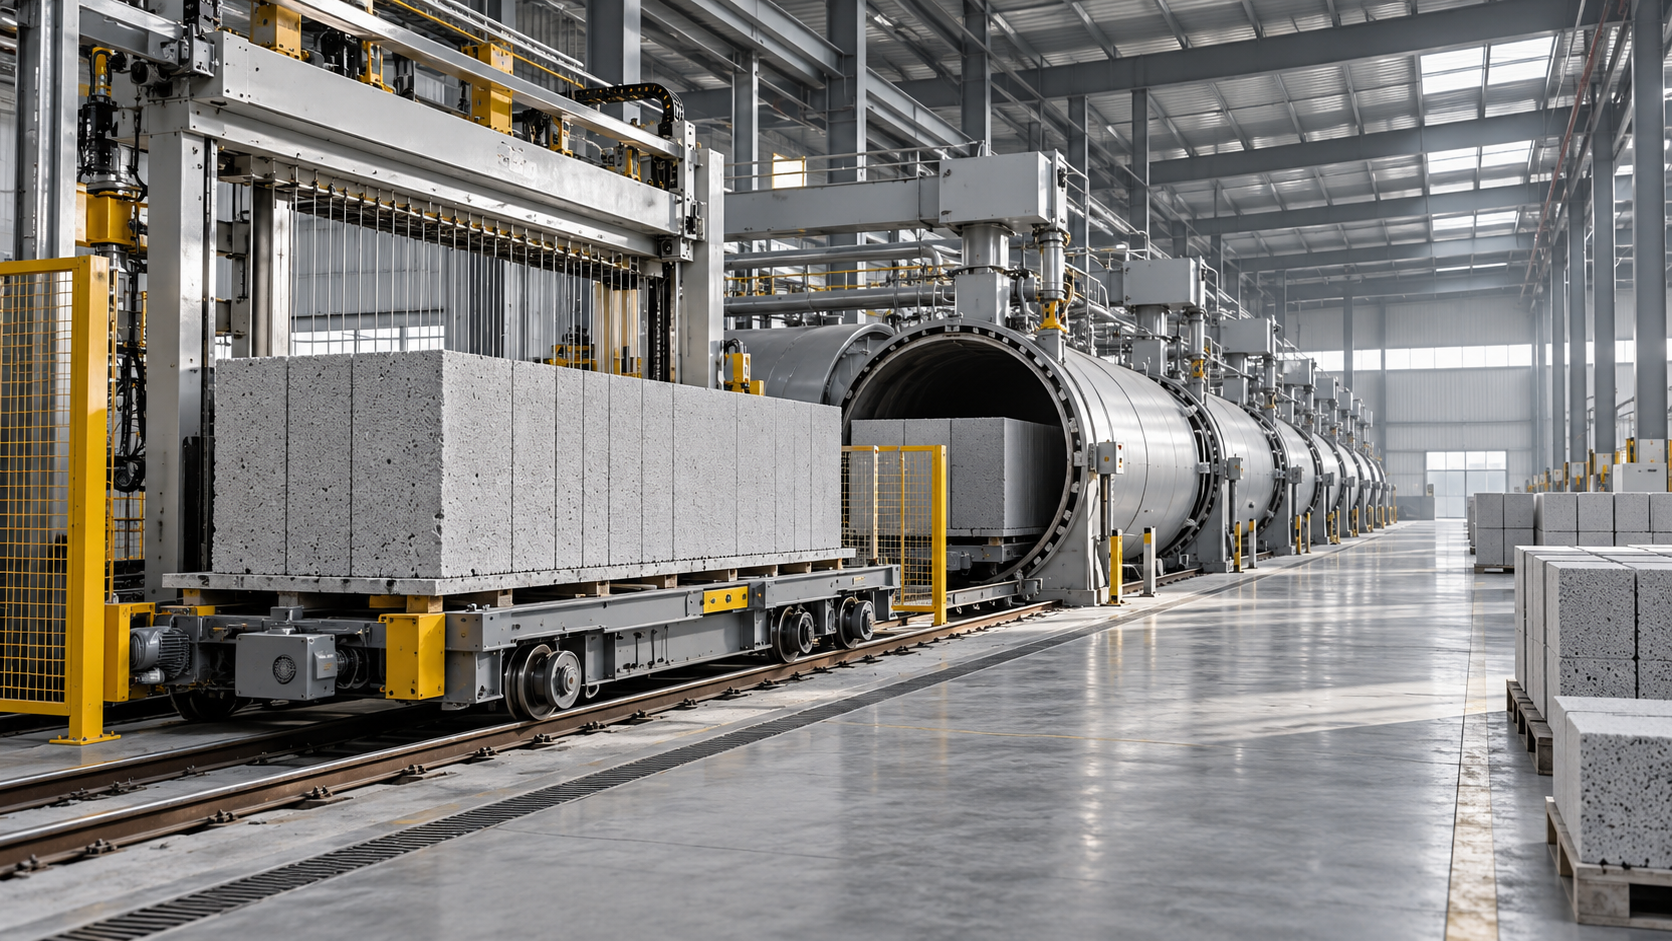
Las dimensiones de los moldes influyen en el volumen de cada lote, la manipulación de la torta, la geometría de corte y la carga del autoclave. Evalúe estos componentes en conjunto. Aumentar el tamaño de los moldes sin revisar la capacidad de elevación, el comportamiento durante el corte y las condiciones de curado puede trasladar el cuello de botella a otra parte.
El precurado y el corte deben compartir una ventana de operación viable
La torta en verde necesita la resistencia suficiente para soportar el desmoldeo y el traslado, sin dejar de ser apta para el corte con alambres. Cortarla demasiado pronto favorece la deformación o el colapso; hacerlo demasiado tarde aumenta la resistencia al paso del alambre y el riesgo de desgarro. Las variaciones de temperatura y la inconsistencia de las materias primas reducen esta ventana de operación.
Pregunte cómo controla la línea propuesta el entorno de precurado y determina si la torta está lista para el corte. Un temporizador fijo, por sí solo, ofrece una protección limitada cuando cambian las condiciones de los materiales. El proceso debe incluir una evaluación definida de la preparación y una capacidad de moldes suficiente para cubrir el tiempo de precurado validado sin dejar al cortador sin suministro.
Evalúe la precisión del corte en los bloques terminados. El estado y la tensión de los alambres, el soporte de la torta, los movimientos durante el traslado y la manipulación posterior influyen en el resultado. Solicite pruebas para los tamaños de bloque previstos, incluida información sobre cómo afectan los cambios de formato del producto al tiempo de preparación y a la producción.
La capacidad del autoclave debe incluir el ciclo completo de operación
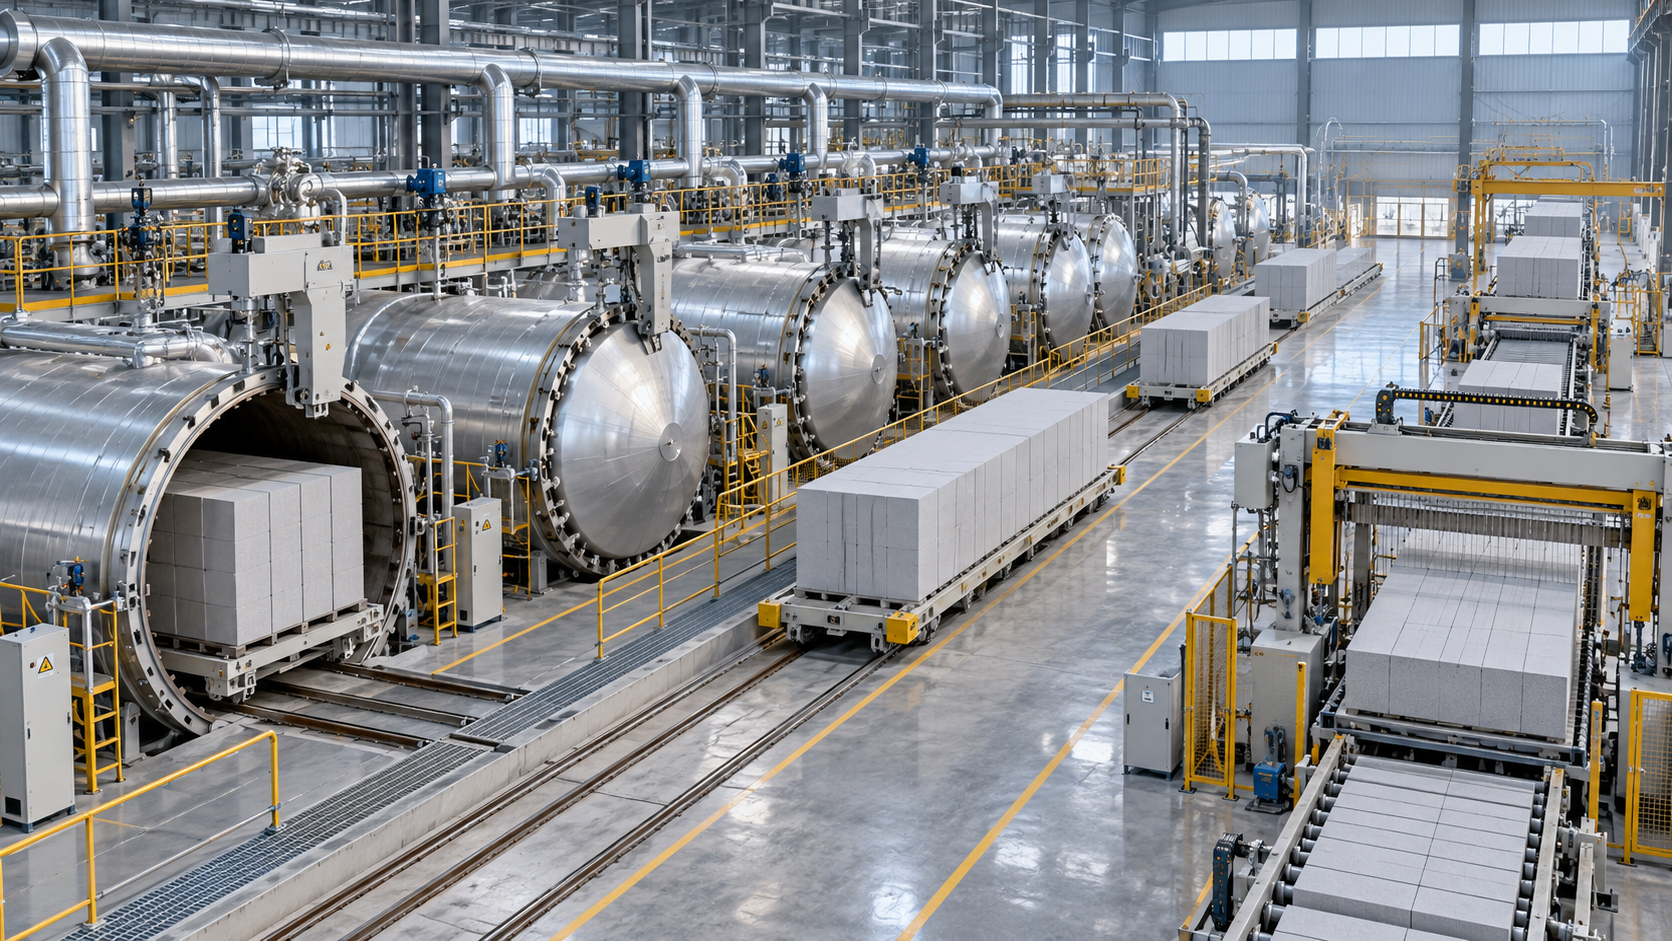
Compare el volumen útil de carga y el ciclo completo, desde la apertura hasta el cierre de la puerta, incluidos la carga, el calentamiento, el mantenimiento, la despresurización, la descarga y el tiempo de preparación para el siguiente ciclo. El volumen del recipiente por sí solo no determina la producción diaria. La disposición de carga también debe ser compatible con las dimensiones de la torta y el sistema de transporte.
Evalúe el suministro de vapor en función del programa de producción. El consumo promedio puede ocultar breves períodos de alta demanda cuando varios recipientes requieren vapor. Un suministro insuficiente puede retrasar el calentamiento y alterar el programa, aunque la capacidad diaria promedio parezca adecuada.
Solicite un balance de vapor que muestre la secuencia de los recipientes, las pérdidas de distribución, la disposición del condensado y cualquier transferencia de vapor prevista entre recipientes. La documentación de los recipientes a presión y las disposiciones de instalación también deben cumplir los requisitos de la ubicación del proyecto.
Utilice la distribución de la planta para detectar equipos faltantes
Las cotizaciones son más fáciles de evaluar cuando todos los equipos principales aparecen en un plano basado en el terreno real. Siga el flujo de materiales desde la recepción y el almacenamiento hasta la preparación, el moldeo, el curado y el empaquetado. Incluya el espacio de acceso para mantenimiento, las rutas de vehículos, el drenaje y el almacenamiento de producto terminado.
Una planta compacta puede ocultar importantes necesidades de espacio. Los bloques necesitan espacio para la descarga, la inspección, el empaquetado y el despacho. Una capacidad de almacenamiento limitada puede interrumpir la producción si se ralentizan los despachos, aunque los equipos de proceso sigan estando disponibles.
Las cargas de cimentación, los fosos, los rieles y los elementos empotrados deben definirse antes de iniciar las obras civiles. Los cambios tardíos en la manipulación de moldes o la posición de los autoclaves pueden exigir modificaciones estructurales y retrasar la instalación.
Elija la automatización en función del control del proceso y la recuperación ante fallos
La automatización aporta más valor cuando garantiza la repetibilidad o coordina etapas conectadas. El pesaje preciso, la gestión de recetas, el monitoreo de los niveles de material, la medición de temperatura y los registros trazables de los lotes contribuyen directamente a una producción estable. La manipulación automática también reduce la intervención manual entre operaciones con tiempos estrechamente coordinados.
Pregunte qué ocurre cuando se produce una interrupción. La línea necesita respuestas definidas ante un sensor averiado, una torta retrasada, una ruta de traslado bloqueada o un corte del suministro eléctrico. Los procedimientos de recuperación son importantes porque el material parcialmente procesado no siempre puede permanecer indefinidamente en su sitio sin afectar la calidad.
El sistema de control debe registrar las cantidades reales de cada lote y las condiciones pertinentes del proceso, con alarmas que identifiquen el equipo afectado y la causa que requiere atención. Confirme el acceso a copias de seguridad, esquemas eléctricos, procedimientos de recuperación del software y especificaciones de los componentes de repuesto.
El alcance de la automatización también debe ajustarse a la capacidad de mantenimiento local. Una configuración altamente integrada requiere diagnósticos fiables y asistencia técnica. Cuando esos recursos son limitados, deben tener más peso los componentes accesibles y unos procedimientos de recuperación claros.
Compare las cotizaciones según el alcance del suministro y el costo por metro cúbico aceptado
Ajuste todas las cotizaciones al mismo límite de suministro. Un precio de equipos más bajo puede deberse a que excluye la preparación de materias primas, la generación de vapor, la distribución eléctrica, la instalación o los equipos de empaquetado. Estas exclusiones afectan tanto a la inversión como a la capacidad de iniciar la producción.
Utilice una matriz de responsabilidades que abarque el suministro de equipos, el transporte, la descarga, las cimentaciones, el montaje, el cableado, las tuberías, los materiales de puesta en marcha y las pruebas de rendimiento. Identifique quién suministra cada componente de conexión. Las interfaces entre paquetes suelen ser una fuente de trabajo adicional cuando las responsabilidades no están claras.
Para comparar los costos operativos, calcule el costo por metro cúbico aceptado usando la misma receta, mezcla de productos, precios de servicios y programa de operación. Incluya materias primas, electricidad, vapor o combustible, mano de obra, consumibles, mantenimiento y producto rechazado. Las cifras de consumo deben especificar los límites de medición; un dato que abarque únicamente ciertos equipos no representa la planta completa.
Los detalles de mantenimiento ayudan a distinguir ofertas aparentemente similares. Pregunte cómo se cambian los alambres de corte, qué piezas de desgaste deben sustituirse periódicamente y si existen alternativas disponibles para bombas, rodamientos, juntas y componentes de control. El acceso para el servicio y los plazos de entrega de repuestos afectan al tiempo de inactividad tanto como la durabilidad de los componentes.
Convierta las afirmaciones de rendimiento en un plan de aceptación
Antes de realizar el pedido, acuerde cómo demostrará su rendimiento la línea instalada. La prueba debe utilizar las materias primas y la mezcla de productos especificadas, con los servicios dentro de las condiciones acordadas. Defina el período de producción y cómo se registrarán las interrupciones, los bloques rechazados y el material reprocesado.
La producción, la calidad y el consumo deben demostrarse bajo las mismas condiciones de operación acordadas. Una producción elevada de bloques que no cumplen los requisitos no demuestra una capacidad útil. Del mismo modo, un lote pequeño de bloques de buena calidad no demuestra una producción sostenida.
Los criterios de aceptación deben incluir el volumen comercializable, las dimensiones, la densidad y la resistencia a la compresión, con métodos de muestreo y ensayo acordados. Si se evalúa la precisión dimensional, registre los resultados después del curado y la manipulación. Defina claramente las mediciones de consumo e indique si incluyen los períodos de puesta en marcha e inactividad.
La responsabilidad de la puesta en marcha debe ir más allá del movimiento mecánico. Debe incluir el ajuste de la receta, la circulación estable de moldes, la configuración del corte, la secuencia de los autoclaves y la recuperación ante fallos. La formación es más útil si incluye una secuencia de producción interrumpida, además de la operación normal.
Si la puesta en marcha se realiza por fases, especifique exactamente cómo se añadirá la capacidad futura. Los moldes adicionales, los autoclaves, los equipos de preparación o la capacidad de empaquetado imponen requisitos distintos de espacio y servicios. Reserve las conexiones y los accesos necesarios durante el diseño inicial y solicite una explicación de cómo afectará la ampliación a la línea en funcionamiento.
La selección final debe respaldarse con un informe de ensayos de materiales, un programa de producción equilibrado, un plano específico para la planta, un límite de suministro completo y criterios de aceptación cuantificables. Cualquier supuesto pendiente en estos documentos merece atención antes de que se convierta en una limitación durante la construcción o la puesta en marcha.
Siguiente:No hay más contenido
Recomendar
 24-10-2026
¿Cómo elegir una máquina para bloques AAC para una planta nueva?
¿Cómo elegir una máquina para bloques AAC para una planta nueva? Descubra cómo ajustar la producción, las materias primas, los autoclaves y los costes para seleccionar una línea de producción equilibrada y evitar errores costosos.
- 24-10-2026
¿Cuáles son los requisitos clave de diseño de una fábrica de AAC?
Explore los requisitos de diseño de una fábrica de AAC para lograr distribuciones eficientes, servicios auxiliares fiables y una producción equilibrada. Descubra cómo evitar cuellos de botella y planificar una planta más segura y productiva.
- 23-10-2026
¿Qué debe incluir el presupuesto anual de mantenimiento de una máquina hidráulica para fabricar ladrillos?
Comprenda los costos de mantenimiento de una máquina hidráulica para fabricar ladrillos: presupueste el aceite, las piezas de desgaste, la mano de obra y las reparaciones. Descubra cómo planificar el gasto anual y reducir los costosos tiempos de inactividad.