Como escolher uma máquina para fabricar blocos de CCA para uma nova fábrica?
Escolha uma máquina para blocos AAC considerando a linha de produção completa, de acordo com o volume de produto comercializável necessário, as matérias-primas locais, as especificações do produto e as utilidades disponíveis na instalação. Compare os preços dos equipamentos somente depois de definir essas condições. Uma máquina de corte rápida não compensa a capacidade insuficiente da autoclave, e a dosagem automatizada não corrige uma formulação que nunca foi testada com os materiais previstos.
O melhor ponto de partida é uma base de produção documentada: quais blocos serão produzidos, qual é o volume de produto acabado necessário, quais materiais estão disponíveis e como a fábrica irá operar. Use essa mesma base para todas as cotações, para que capacidade, escopo dos equipamentos e compromissos de desempenho possam ser comparados.
Defina a capacidade como o volume de blocos acabados que sai da linha
Uma capacidade cotada tem pouco valor sem as premissas operacionais correspondentes. Determine se o valor se refere ao volume moldado, cortado, autoclavado ou de blocos acabados aprovados. Esses volumes diferem porque o aparo, as quebras, os lotes rejeitados e as perdas no manuseio reduzem o volume disponível para venda.
Especifique a produção necessária em metros cúbicos de blocos aprovados ao longo de um período de operação definido. Identifique o calendário de trabalho previsto, a organização dos turnos, os tamanhos dos produtos e a faixa de densidade. Uma linha dimensionada para um formato de bloco precisa de uma nova avaliação de capacidade quando outro formato altera as operações de corte, separação ou embalagem.
Volume bruto de processo necessário = volume comercializável pretendido ÷ rendimento comercializável esperado. O rendimento deve ter uma base documentada, como testes ou registros operacionais de uma instalação comparável. Uma premissa de rendimento sem respaldo faz com que o cálculo de capacidade pareça mais preciso do que realmente é.
Solicite um cronograma de produção que mostre a circulação dos moldes, o tempo de pré-cura, os ciclos de corte, o carregamento das autoclaves, a cura e o descarregamento. A etapa contínua mais lenta determina a produção. Velocidades máximas de curta duração oferecem pouca evidência de que toda a fábrica manterá a taxa de produção cotada.
Deixe que os testes de matérias-primas determinem a configuração do processo
A produção de AAC depende de interações controladas entre material silicoso, cal, cimento, água, material aerante à base de alumínio e outros componentes da formulação. O comportamento desses materiais afeta a expansão, a resistência da massa verde, a prontidão para o corte e as propriedades desenvolvidas durante a autoclavagem. Selecionar os equipamentos antes de investigar essas interações gera trabalho de comissionamento que poderia ser evitado.
Teste amostras representativas das fontes reais de fornecimento, incluindo variações realistas entre entregas. Um teste feito com material selecionado especialmente não comprova que a produção de rotina permanecerá estável.
Os processos à base de areia e de cinzas volantes exigem arranjos de preparação diferentes. Em geral, a areia precisa ser moída até atingir a finura adequada. As cinzas volantes exigem avaliação de finura, composição e consistência; sua disponibilidade, por si só, não comprova sua adequação. A reatividade da cal também é importante, pois o momento da liberação de calor influencia a expansão e o endurecimento da massa.
Os resultados úteis dos testes incluem:
- Uma formulação viável vinculada às propriedades medidas das matérias-primas, com limites claros para variações que exijam ajustes na formulação.
- A relação entre a temperatura da suspensão, a expansão e o momento em que a massa adquire resistência suficiente para o corte.
- Resultados dos blocos acabados após a autoclavagem, incluindo densidade seca, resistência à compressão e precisão dimensional em relação à especificação prevista para o produto.
- Requisitos de preparação, como moagem, armazenamento e agitação da suspensão e controle de temperatura, além do método proposto para reincorporar os resíduos de corte ao processo.
A suspensão reciclada merece atenção especial. Ela altera o equilíbrio entre água e sólidos, por isso sua quantidade e condição devem ser incluídas no controle da dosagem. Um sistema de recuperação deve contribuir para a estabilidade da formulação, além de reduzir o desperdício.
Compatibilize moldes, equipamentos de corte e autoclaves como um único sistema
As dimensões dos moldes influenciam o volume dos lotes, o manuseio da massa, a geometria de corte e o carregamento das autoclaves. Avalie esses componentes em conjunto. Aumentar o tamanho dos moldes sem revisar a capacidade de elevação, o comportamento durante o corte e os procedimentos de cura pode deslocar a restrição de produção para outra etapa.
A pré-cura e o corte precisam compartilhar uma janela operacional viável
A massa verde precisa ter resistência suficiente para suportar a desmoldagem e a transferência, mantendo-se adequada ao corte com arames. Cortar cedo demais favorece deformações ou o colapso; cortar tarde demais aumenta a resistência ao corte dos arames e o risco de rasgos. Variações de temperatura e matérias-primas inconsistentes estreitam essa janela operacional.
Pergunte como a linha proposta controla o ambiente de pré-cura e determina se a massa está pronta para o corte. Um temporizador fixo, por si só, oferece proteção limitada quando as condições dos materiais mudam. O processo deve incluir uma avaliação definida da prontidão e capacidade de moldes suficiente para acomodar o tempo de pré-cura validado sem deixar a cortadora sem material.
Avalie a precisão do corte com base nos blocos acabados. O estado e a tensão dos arames, o suporte da massa, os movimentos de transferência e o manuseio subsequente afetam o resultado. Solicite comprovações para os tamanhos de bloco previstos, incluindo o impacto das mudanças de formato no tempo de preparação e na produção.
A capacidade da autoclave deve incluir o ciclo operacional completo
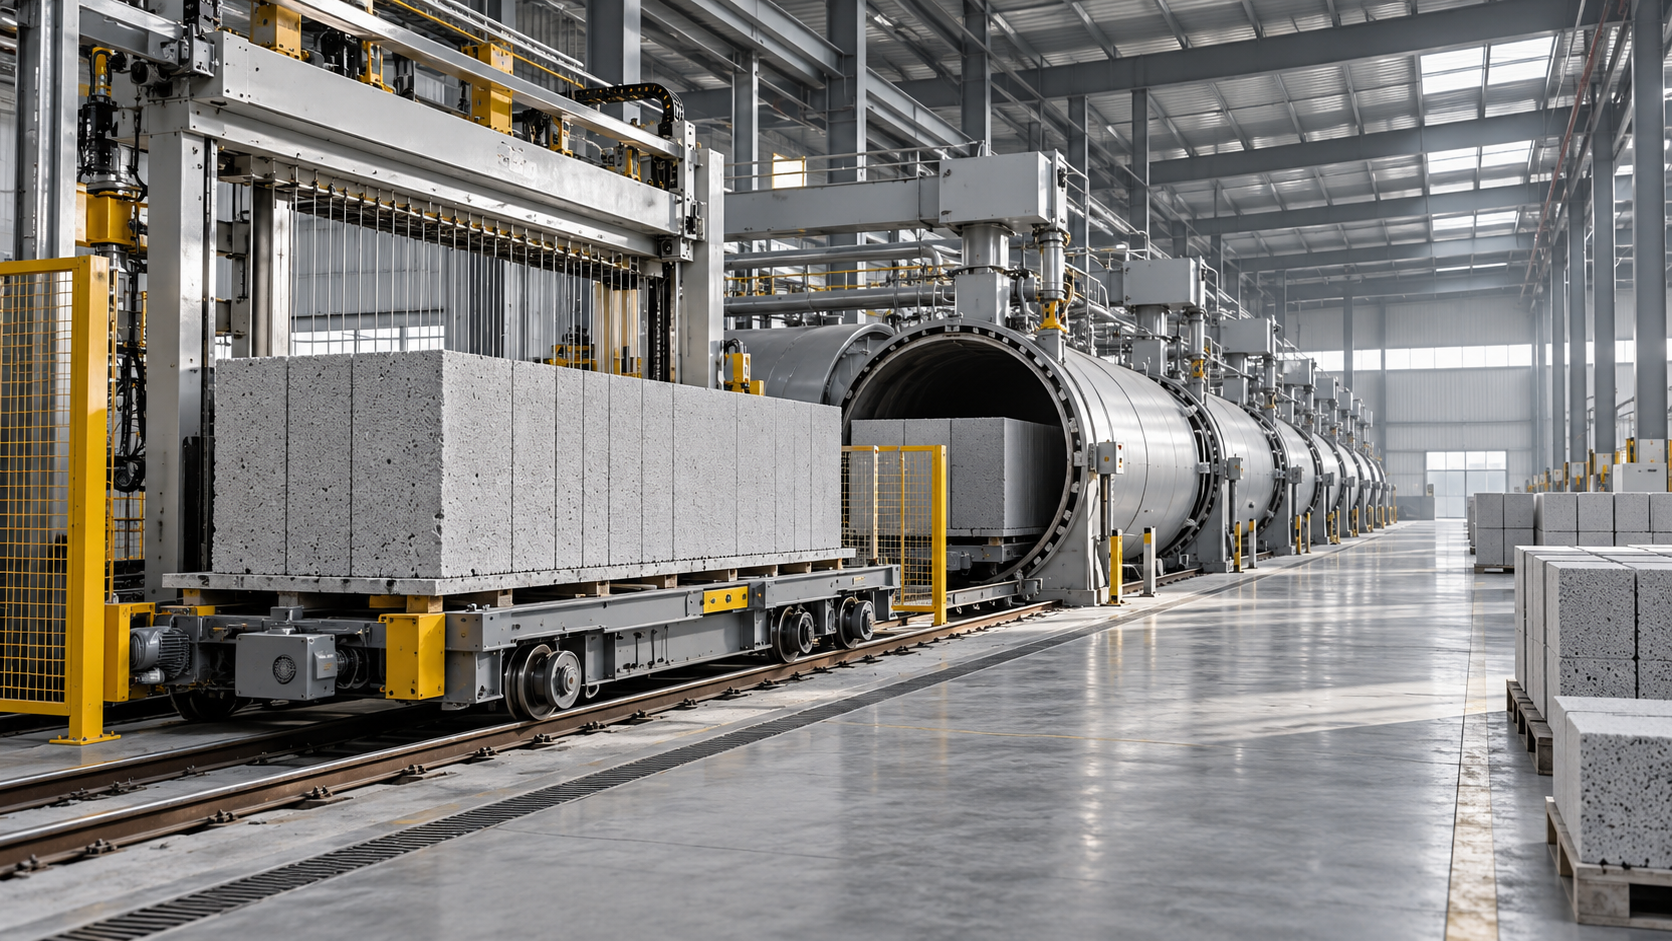
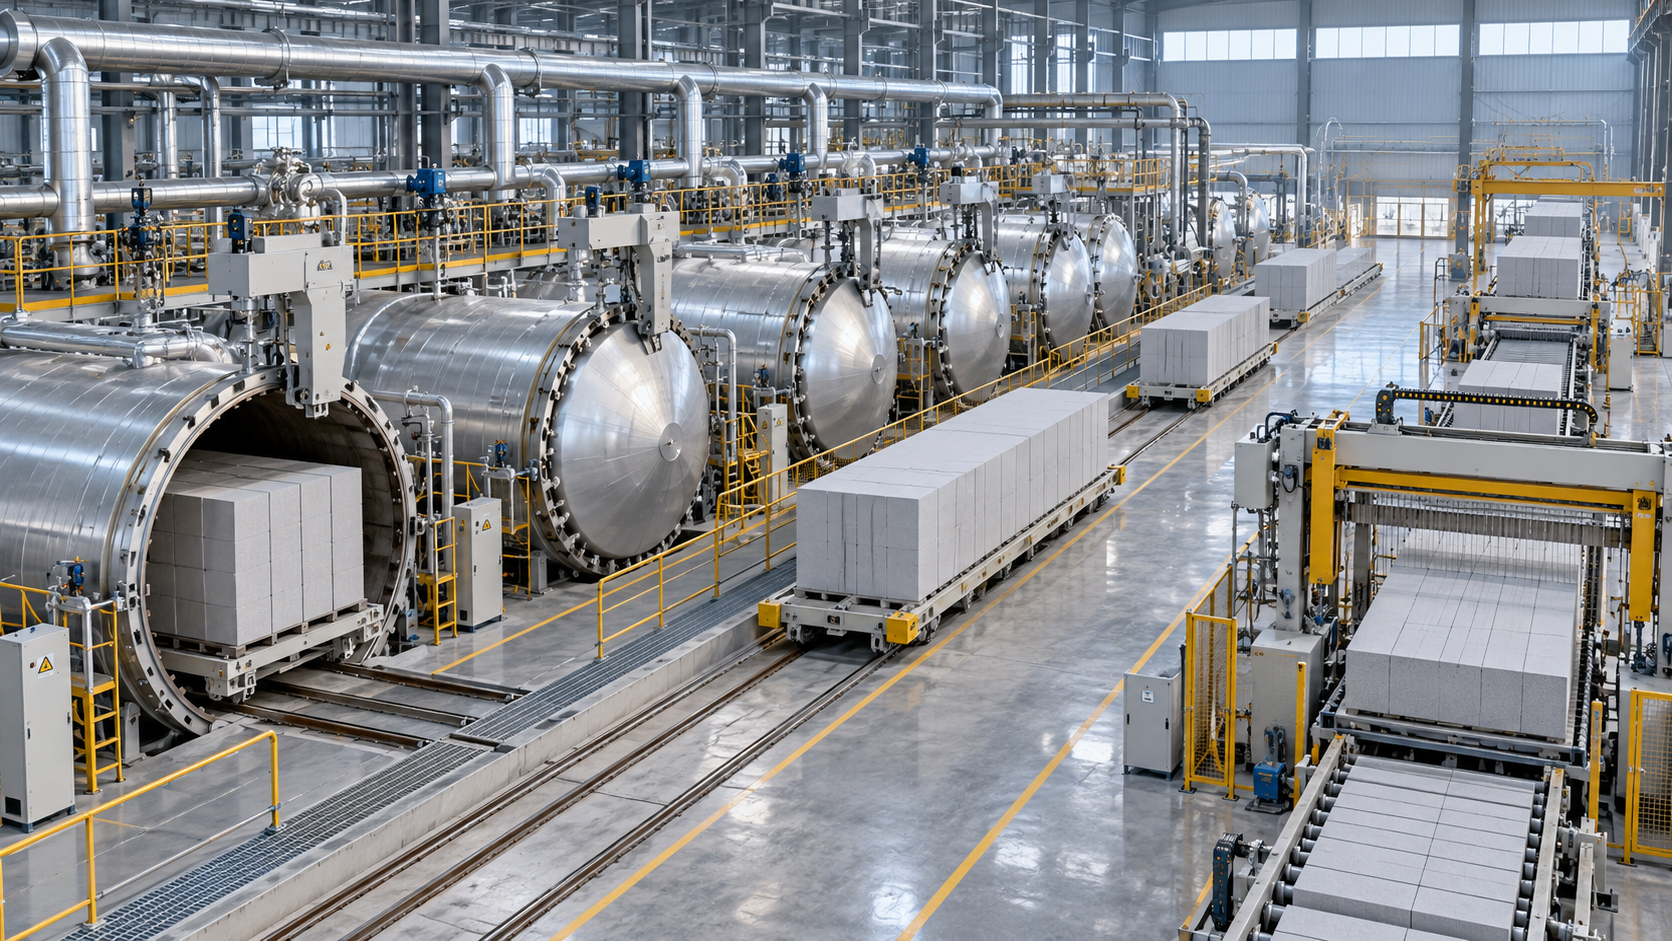
Compare o volume útil de carregamento e o ciclo completo, da abertura ao fechamento da porta, incluindo carregamento, aquecimento, manutenção da pressão, despressurização, descarregamento e preparação para o ciclo seguinte. O volume do vaso, por si só, não determina a produção diária. O arranjo de carregamento também deve ser compatível com as dimensões da massa e o sistema de transporte.
Avalie o fornecimento de vapor em relação ao cronograma de produção. O consumo médio pode ocultar períodos curtos de alta demanda, quando várias autoclaves precisam de vapor. Um fornecimento subdimensionado pode atrasar o aquecimento e comprometer o cronograma, mesmo quando sua capacidade média diária parece adequada.
Solicite um balanço de vapor que mostre a sequência de operação dos vasos, as perdas de distribuição, os sistemas de condensado e qualquer transferência de vapor proposta entre vasos. A documentação dos vasos de pressão e os requisitos de instalação também devem ser adequados ao local do projeto.
Use o layout do local para identificar equipamentos ausentes
É mais fácil avaliar uma cotação quando cada item principal aparece em um layout baseado no terreno real. Acompanhe o fluxo dos materiais desde a entrega e o armazenamento até a preparação, moldagem, cura e embalagem. Inclua acesso para manutenção, rotas de veículos, drenagem e armazenamento de produtos acabados.
Uma área ocupada compacta pelos equipamentos pode ocultar uma necessidade considerável de espaço. Os blocos precisam de espaço para descarregamento, inspeção, embalagem e expedição. O espaço de armazenamento limitado pode interromper a produção quando a expedição desacelera, mesmo que os equipamentos de processo continuem disponíveis.
As cargas das fundações, os poços, os trilhos e os elementos embutidos devem ser definidos antes das obras civis. Alterações tardias no manuseio dos moldes ou no posicionamento das autoclaves podem exigir modificações estruturais e atrasar a instalação.
Escolha a automação com foco no controle do processo e na recuperação de falhas
A automação é mais valiosa quando mantém a repetibilidade ou coordena etapas interligadas. A pesagem precisa, o gerenciamento de formulações, o monitoramento dos níveis de material, a medição da temperatura e os registros rastreáveis dos lotes contribuem diretamente para a estabilidade da produção. O manuseio automático também reduz a intervenção manual entre operações com tempos coordenados.
Pergunte o que acontece quando há uma interrupção. A linha precisa de respostas definidas para situações como falha de um sensor, atraso da massa, bloqueio de uma rota de transferência ou interrupção no fornecimento de energia. Os procedimentos de recuperação são importantes porque o material parcialmente processado nem sempre pode permanecer parado indefinidamente sem afetar a qualidade.
O sistema de controle deve registrar as quantidades reais de cada lote e as condições relevantes do processo, além de emitir alarmes que identifiquem o equipamento afetado e a causa que exige atenção. Confirme o acesso a backups, diagramas elétricos, procedimentos de recuperação de software e especificações dos componentes de reposição.
O escopo da automação também deve refletir a capacidade de manutenção local. Um sistema altamente integrado exige diagnósticos confiáveis e suporte técnico. Quando esses recursos são limitados, componentes acessíveis e procedimentos claros de recuperação devem ter maior peso na seleção.
Compare as cotações pelo escopo e pelo custo por metro cúbico aprovado
Defina para cada cotação o mesmo limite de fornecimento. Um preço mais baixo dos equipamentos pode decorrer da exclusão da preparação de matérias-primas, da geração de vapor, da distribuição elétrica, da instalação ou dos equipamentos de embalagem. Essas omissões afetam tanto o investimento quanto a capacidade de iniciar a produção.
Use uma matriz de responsabilidades que abranja o fornecimento dos equipamentos, o frete, o descarregamento, as fundações, a montagem, a fiação, a tubulação, os materiais de comissionamento e os testes de desempenho. Identifique quem fornece cada componente de conexão. As interfaces entre pacotes são fontes frequentes de trabalho adicional quando as responsabilidades não estão claras.
Para comparar os custos operacionais, calcule o custo por metro cúbico aprovado usando a mesma formulação, combinação de produtos, preços das utilidades e cronograma operacional. Inclua matérias-primas, eletricidade, vapor ou combustível, mão de obra, consumíveis, manutenção e produtos rejeitados. As alegações de consumo precisam especificar os limites de medição; um valor que abrange apenas máquinas selecionadas não representa a fábrica inteira.
Os detalhes de manutenção ajudam a diferenciar ofertas aparentemente semelhantes. Pergunte como os arames de corte são substituídos, quais peças de desgaste precisam de substituição regular e se há alternativas disponíveis no mercado para bombas, rolamentos, vedações e componentes de controle. O acesso para manutenção e os prazos de entrega das peças de reposição afetam o tempo de inatividade tanto quanto a durabilidade dos componentes.
Transforme as alegações de desempenho em um plano de aceitação
Antes de fazer o pedido, acorde como a linha instalada demonstrará seu desempenho. O teste deve usar as matérias-primas e a combinação de produtos especificadas, com as utilidades dentro das condições acordadas. Defina o período de produção e como serão registradas as interrupções, os blocos rejeitados e o material reprocessado.
A produção, a qualidade e o consumo devem ser demonstrados sob as mesmas condições operacionais acordadas. Uma produção elevada de blocos inaceitáveis não comprova capacidade utilizável. Da mesma forma, um lote pequeno de blocos de boa qualidade não demonstra produção sustentada.
Os critérios de aceitação devem abranger o volume comercializável, as dimensões, a densidade e a resistência à compressão, com métodos de amostragem e ensaio acordados. Quando a precisão dimensional for avaliada, registre os resultados após a cura e o manuseio. Defina claramente todas as medições de consumo, inclusive se os períodos de partida e de inatividade serão incluídos.
A responsabilidade pelo comissionamento deve ir além do funcionamento mecânico. Deve incluir o ajuste da formulação, a circulação estável dos moldes, a configuração do corte, a sequência das autoclaves e a recuperação de falhas. O treinamento é mais útil quando abrange uma sequência de produção interrompida, além da operação normal.
No caso de uma partida em fases, identifique exatamente como será adicionada a capacidade futura. Moldes adicionais, autoclaves, equipamentos de preparação ou capacidade de embalagem impõem requisitos diferentes de espaço e utilidades. Reserve as conexões e os acessos necessários durante o projeto inicial e exija uma explicação sobre como a expansão afetará a linha em operação.
A seleção final deve ser respaldada por um relatório de testes de materiais, um cronograma de produção equilibrado, um layout específico para o local, um limite de fornecimento completo e critérios de aceitação mensuráveis. Qualquer premissa não resolvida nesses documentos merece atenção antes que se torne uma restrição na construção ou no comissionamento.
Seguinte:Não há mais conteúdo
Recomendar
 24/10/2026
Como escolher uma máquina para fabricar blocos de CCA para uma nova fábrica?
Como escolher uma máquina para blocos de concreto celular autoclavado (AAC) para uma nova fábrica? Descubra como compatibilizar a produção, as matérias-primas, as autoclaves e os custos para selecionar uma linha de produção equilibrada e evitar erros onerosos.
- 24/10/2026
Quais são os principais requisitos de projeto de uma fábrica de AAC?
Conheça os requisitos de projeto de uma fábrica de AAC para obter layouts eficientes, utilidades confiáveis e uma produção equilibrada. Saiba como evitar gargalos e planejar uma unidade mais segura e produtiva.
- 23/10/2026
O que deve incluir o orçamento anual de manutenção de uma máquina hidráulica para fabricação de tijolos?
Entenda os custos de manutenção de uma máquina hidráulica para fabricação de tijolos: reserve orçamento para óleo, peças de desgaste, mão de obra e reparos. Saiba como planejar os gastos anuais e reduzir paradas dispendiosas.