Как выбрать оборудование для производства блоков из автоклавного ячеистого бетона для нового завода?
Выбирайте линию по производству блоков из автоклавного газобетона (AAC), сопоставляя ее комплектацию с требуемым объемом готовой продукции, доступным местным сырьем, характеристиками изделий и инженерными ресурсами площадки. Сравнивайте цены на оборудование только после определения этих условий. Высокая скорость резательной машины не компенсирует недостаточную производительность автоклавов, а автоматическое дозирование не исправит рецептуру, которая не проходила испытаний с предусмотренным сырьем.
Начните с документально зафиксированной основы производства: какие блоки будут выпускаться, какой объем готовой продукции требуется, какие материалы доступны и как будет работать завод. Используйте эту основу для оценки каждого коммерческого предложения, чтобы можно было сравнить производительность, состав оборудования и обязательства по показателям работы.
Определяйте производительность по объему готовых блоков, выходящих с линии
Заявленная производительность мало что значит без указания условий работы. Уточните, идет ли речь об объеме заливки, резки, автоклавирования или принятых готовых блоков. Эти показатели различаются, поскольку обрезка, бой, брак партий и потери при перемещении сокращают объем продукции, доступной для продажи.
Укажите требуемый объем принятых блоков в кубических метрах за определенный период работы. Определите рабочий график, количество смен, размеры изделий и диапазон плотности. Для линии, рассчитанной на один формат блоков, необходимо заново оценить производительность, если другой формат изменяет требования к резке, разделению или упаковке.
Требуемый валовой объем производства = целевой товарный объем ÷ ожидаемый выход годной продукции. Ожидаемый выход должен иметь документальное обоснование, например результаты испытаний или эксплуатационные данные сопоставимой установки. Необоснованное предположение о выходе годной продукции создает видимость большей точности расчета производительности, чем есть на самом деле.
Запросите график производства с указанием циркуляции форм, времени предварительной выдержки, циклов резки, загрузки автоклавов, выдержки при автоклавировании и выгрузки. Производительность всей линии определяется самым медленным этапом при длительной непрерывной работе. Кратковременные пиковые скорости мало что говорят о способности всего завода поддерживать заявленный темп выпуска.
Параметры сырья должны определять конфигурацию процесса
Производство AAC основано на контролируемом взаимодействии кремнеземистого материала, извести, цемента, воды, алюминиевого газообразователя и других компонентов рецептуры. Их свойства влияют на вспучивание, прочность сырого массива, готовность к резке и характеристики, формирующиеся при автоклавировании. Выбор оборудования до изучения этих взаимодействий приводит к дополнительным работам при пусконаладке, которых можно избежать.
Испытайте репрезентативные образцы из фактических источников поставки, учитывая реальные различия между партиями. Испытания специально отобранного материала не подтверждают, что обычное производство будет стабильно работать.
Для процессов на основе песка и золы-уноса требуются разные схемы подготовки. Песок обычно необходимо измельчать до подходящей тонкости. Для золы-уноса следует оценить ее тонкость помола, состав и стабильность характеристик: одного лишь наличия материала недостаточно, чтобы подтвердить его пригодность. Важна и реакционная способность извести, поскольку время выделения тепла влияет на вспучивание и затвердевание массива.
К полезным результатам испытаний относятся:
- Рабочая рецептура, связанная с измеренными характеристиками сырья, с четко установленными пределами отклонений, требующих корректировки рецептуры.
- Зависимость между температурой шлама, вспучиванием и моментом, когда массив набирает достаточную прочность для резки.
- Результаты испытаний готовых блоков после автоклавирования, включая сухую плотность, прочность на сжатие и точность размеров в соответствии с требованиями к изделию.
- Требования к подготовке, такие как измельчение, хранение шлама, перемешивание и контроль температуры, а также предлагаемый способ возврата отходов резки в процесс.
Особого внимания требует возвратный шлам. Он изменяет баланс воды и твердых веществ, поэтому его количество и состояние необходимо учитывать при контроле дозирования. Система возврата должна способствовать стабильности рецептуры и сокращению отходов.
Согласуйте формы, резательное оборудование и автоклавы как единую систему
Размеры форм влияют на объем партии, перемещение массива, геометрию резки и загрузку автоклава. Оценивайте эти компоненты в совокупности. Увеличение размера формы без проверки грузоподъемности, особенностей резки и условий автоклавирования может перенести ограничение производительности на другой участок.
Предварительная выдержка и резка должны укладываться в единое рабочее окно
Сырой массив должен быть достаточно прочным, чтобы выдержать распалубку и перемещение, но при этом оставаться пригодным для резки струнами. Слишком ранняя резка повышает риск деформации или обрушения; слишком поздняя увеличивает сопротивление проволоке и вероятность разрывов. Перепады температуры и нестабильность сырья сужают рабочее окно.
Уточните, как предлагаемая линия контролирует условия предварительной выдержки и определяет готовность к резке. Один только фиксированный таймер дает мало гарантий при изменении характеристик материалов. Процесс должен предусматривать четкую оценку готовности и достаточную вместимость форм, чтобы выдерживать подтвержденное испытаниями время предварительной выдержки без простоя резательного оборудования из-за нехватки массивов.
Оценивайте точность резки по готовым блокам. На результат влияют состояние и натяжение проволок, опора массива, его перемещение и последующая обработка. Запросите подтверждение характеристик для предусмотренных размеров блоков, включая данные о влиянии смены формата изделия на время переналадки и производительность.
При оценке производительности автоклавов учитывайте полный рабочий цикл
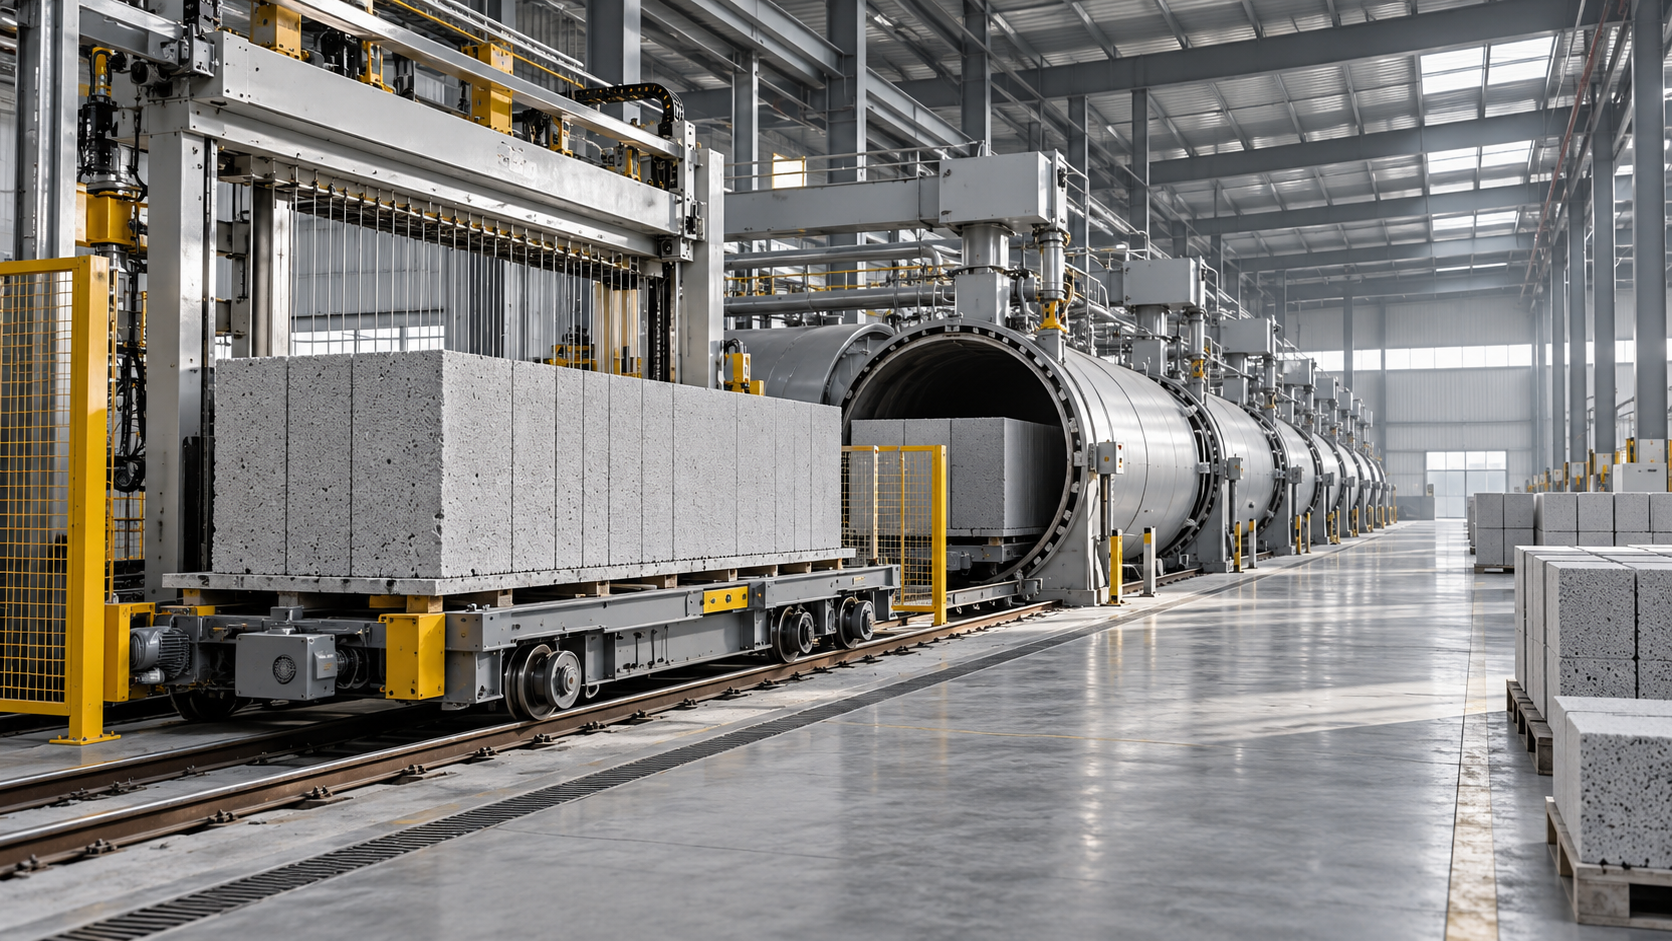
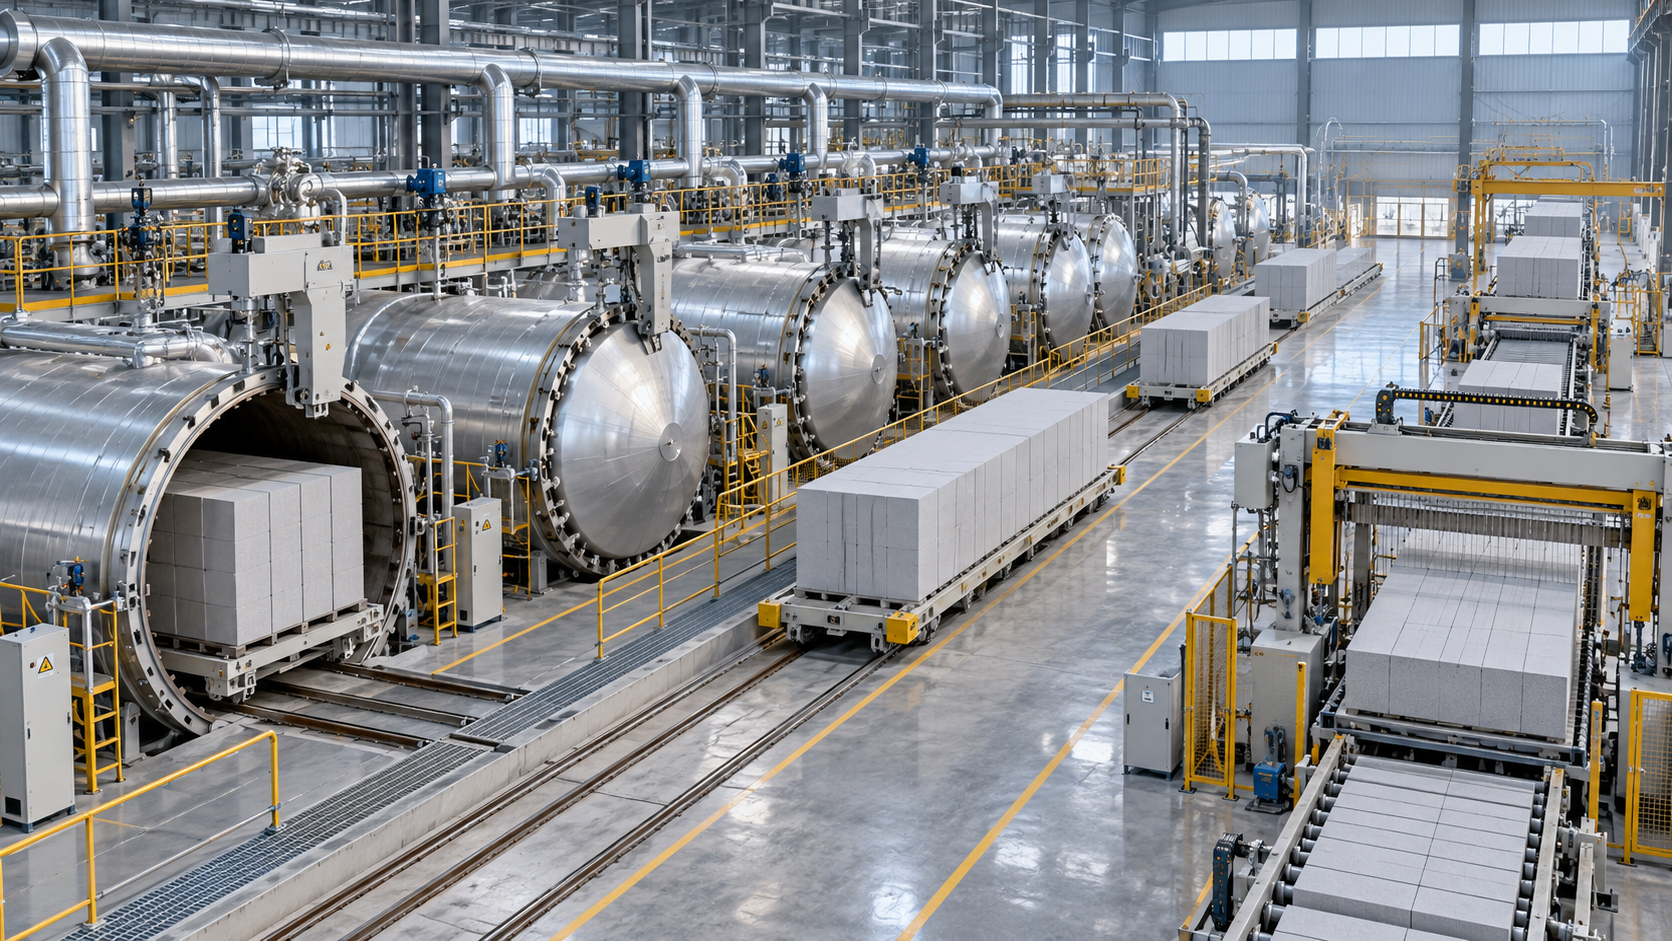
Сравнивайте полезный объем загрузки и полный цикл от закрытия до открытия дверей, включая загрузку, нагрев, выдержку, сброс давления, выгрузку и подготовку к следующему циклу. Сам по себе объем сосуда не определяет суточный выпуск. Схема загрузки также должна соответствовать размерам массива и транспортной системе.
Оцените подачу пара с учетом графика производства. Средний расход может скрывать короткие периоды высокой потребности, когда нескольким сосудам одновременно требуется пар. Недостаточная мощность пароснабжения может задерживать нагрев и нарушать график, даже если его среднесуточной производительности кажется достаточно.
Запросите баланс пара с указанием очередности работы сосудов, потерь при распределении, схемы отвода конденсата и предлагаемой передачи пара между сосудами. Документация на сосуды под давлением и требования к монтажу также должны соответствовать месту реализации проекта.
Используйте планировку площадки, чтобы выявить недостающее оборудование
Коммерческое предложение легче оценить, если каждый основной элемент оборудования нанесен на план фактической площадки. Проследите перемещение материалов от доставки и хранения через подготовку, формование и автоклавирование до упаковки. Предусмотрите доступ для технического обслуживания, маршруты транспорта, дренаж и хранение готовой продукции.
Компактное размещение оборудования может скрывать значительную потребность в площади. Для выгрузки, проверки, упаковки и отгрузки блоков требуется место. Недостаточная вместимость склада может остановить производство при замедлении отгрузки, даже если технологическое оборудование готово к работе.
Нагрузки на фундамент, приямки, рельсы и закладные элементы необходимо определить до начала строительных работ. Поздние изменения в системе перемещения форм или расположении автоклавов могут потребовать переделки конструкций и задержать монтаж.
Выбирайте автоматизацию с учетом управления процессом и устранения сбоев
Автоматизация наиболее ценна там, где она обеспечивает повторяемость или координирует взаимосвязанные этапы. Точное взвешивание, управление рецептурой, контроль уровня материалов, измерение температуры и прослеживаемая регистрация партий напрямую способствуют стабильному производству. Автоматизированное перемещение также сокращает ручное вмешательство между операциями с жесткой синхронизацией по времени.
Уточните, что произойдет при остановке. На линии должны быть предусмотрены действия при отказе датчика, задержке массива, блокировке транспортного маршрута или перебое электроснабжения. Процедуры восстановления важны, поскольку частично обработанный материал не всегда можно оставлять на месте на неопределенное время без ущерба для качества.
Система управления должна регистрировать фактические объемы компонентов в каждой партии и соответствующие условия процесса, а также подавать сигналы тревоги с указанием затронутого оборудования и причины, требующей внимания. Уточните наличие резервных копий, электрических схем, процедур восстановления программного обеспечения и спецификаций запасных компонентов.
Объем автоматизации также должен соответствовать местным возможностям технического обслуживания. Высокоинтегрированная система требует надежной диагностики и технической поддержки. При ограниченности этих ресурсов при выборе следует отдавать больший приоритет доступности компонентов и понятным процедурам восстановления.
Сравнивайте коммерческие предложения по составу поставки и затратам на кубометр принятой продукции
Приведите каждое предложение к одинаковым границам поставки. Более низкая цена оборудования может объясняться отсутствием подготовки сырья, парогенерации, распределения электроэнергии, монтажа или оборудования для упаковки. Эти исключения влияют как на инвестиции, так и на возможность начать производство.
Составьте матрицу ответственности, охватывающую поставку оборудования, фрахт, разгрузку, фундаменты, монтаж, электропроводку, трубопроводы, материалы для пусконаладки и испытания производительности. Укажите, кто поставляет каждый соединительный элемент. Неясно распределенная ответственность за интерфейсы между комплектами оборудования часто приводит к дополнительным работам.
Для сравнения эксплуатационных затрат рассчитайте расходы на кубометр принятой продукции при одинаковых рецептуре, ассортименте изделий, ценах на ресурсы и графике работы. Учитывайте сырье, электроэнергию, пар или топливо, трудозатраты, расходные материалы, техническое обслуживание и брак. Для заявлений о расходе ресурсов необходимо указывать границы измерения: показатель, охватывающий лишь выбранное оборудование, не характеризует весь завод.
Сведения о техническом обслуживании помогают различить внешне похожие предложения. Уточните, как меняются режущие проволоки, какие быстроизнашивающиеся детали необходимо регулярно заменять и существуют ли доступные аналоги насосов, подшипников, уплотнений и компонентов системы управления. Доступность обслуживания и сроки поставки запасных частей влияют на простои не меньше, чем долговечность компонентов.
Преобразуйте заявления о производительности в план приемочных испытаний
До размещения заказа согласуйте, каким образом установленная линия подтвердит свои показатели. Испытание должно проводиться на указанном сырье и ассортименте изделий при соблюдении согласованных условий работы инженерных систем. Определите период производства и порядок регистрации простоев, бракованных блоков и переработанного материала.
Производительность, качество и расход ресурсов необходимо подтверждать при одинаковых согласованных условиях работы. Высокая производительность при выпуске блоков, не соответствующих требованиям, не подтверждает полезную мощность линии. Равно как небольшая партия качественных блоков не подтверждает способность поддерживать длительное производство.
Критерии приемки должны охватывать товарный объем, размеры, плотность и прочность на сжатие, а также согласованные методы отбора образцов и испытаний. При оценке точности размеров регистрируйте результаты после автоклавирования и перемещения. Четко определите все измерения расхода, в том числе учитываются ли периоды запуска и простоя.
Обязанности по пусконаладке должны охватывать не только механическое перемещение. Они должны включать корректировку рецептуры, стабильную циркуляцию форм, настройку резки, последовательность работы автоклавов и устранение неисправностей. Обучение будет полезнее, если наряду со штатной работой оно охватит и сценарий нарушения производственного процесса.
При поэтапном запуске точно определите, как будет наращиваться производительность в будущем. Дополнительные формы, автоклавы, оборудование для подготовки сырья или упаковки требуют разных площадей и ресурсов. Предусмотрите необходимые подключения и доступ при первоначальном проектировании и запросите разъяснение, как расширение повлияет на работу линии.
Окончательный выбор должен быть обоснован отчетом об испытаниях сырья, сбалансированным графиком производства, планировкой с учетом особенностей площадки, четко определенными границами поставки и измеримыми условиями приемки. Любое неурегулированное допущение в этих документах следует прояснить до того, как оно станет ограничением при строительстве или пусконаладке.
Следующая:Больше нет контента
Рекомендуем
 Oct 24, 2026
Как выбрать оборудование для производства блоков из автоклавного ячеистого бетона для нового завода?
Как выбрать оборудование для производства блоков из автоклавного ячеистого бетона для нового завода? Узнайте, как сопоставить производительность, сырьё, автоклавы и затраты, чтобы выбрать сбалансированную производственную линию и избежать дорогостоящих ошибок.
- Oct 24, 2026
Каковы основные требования к проектированию завода по производству автоклавного газобетона?
Узнайте о требованиях к проектированию завода по производству автоклавного газобетона: эффективной планировке, надежном обеспечении ресурсами и сбалансированном производстве. Узнайте, как избежать узких мест и спроектировать более безопасное и производительное предприятие.
- Oct 23, 2026
Что следует включить в годовой бюджет на техническое обслуживание гидравлического кирпичного пресса?
Узнайте о расходах на техническое обслуживание гидравлического кирпичного пресса: заложите в бюджет масло, быстроизнашивающиеся детали, оплату труда и ремонт. Узнайте, как планировать годовые расходы и сокращать дорогостоящие простои.