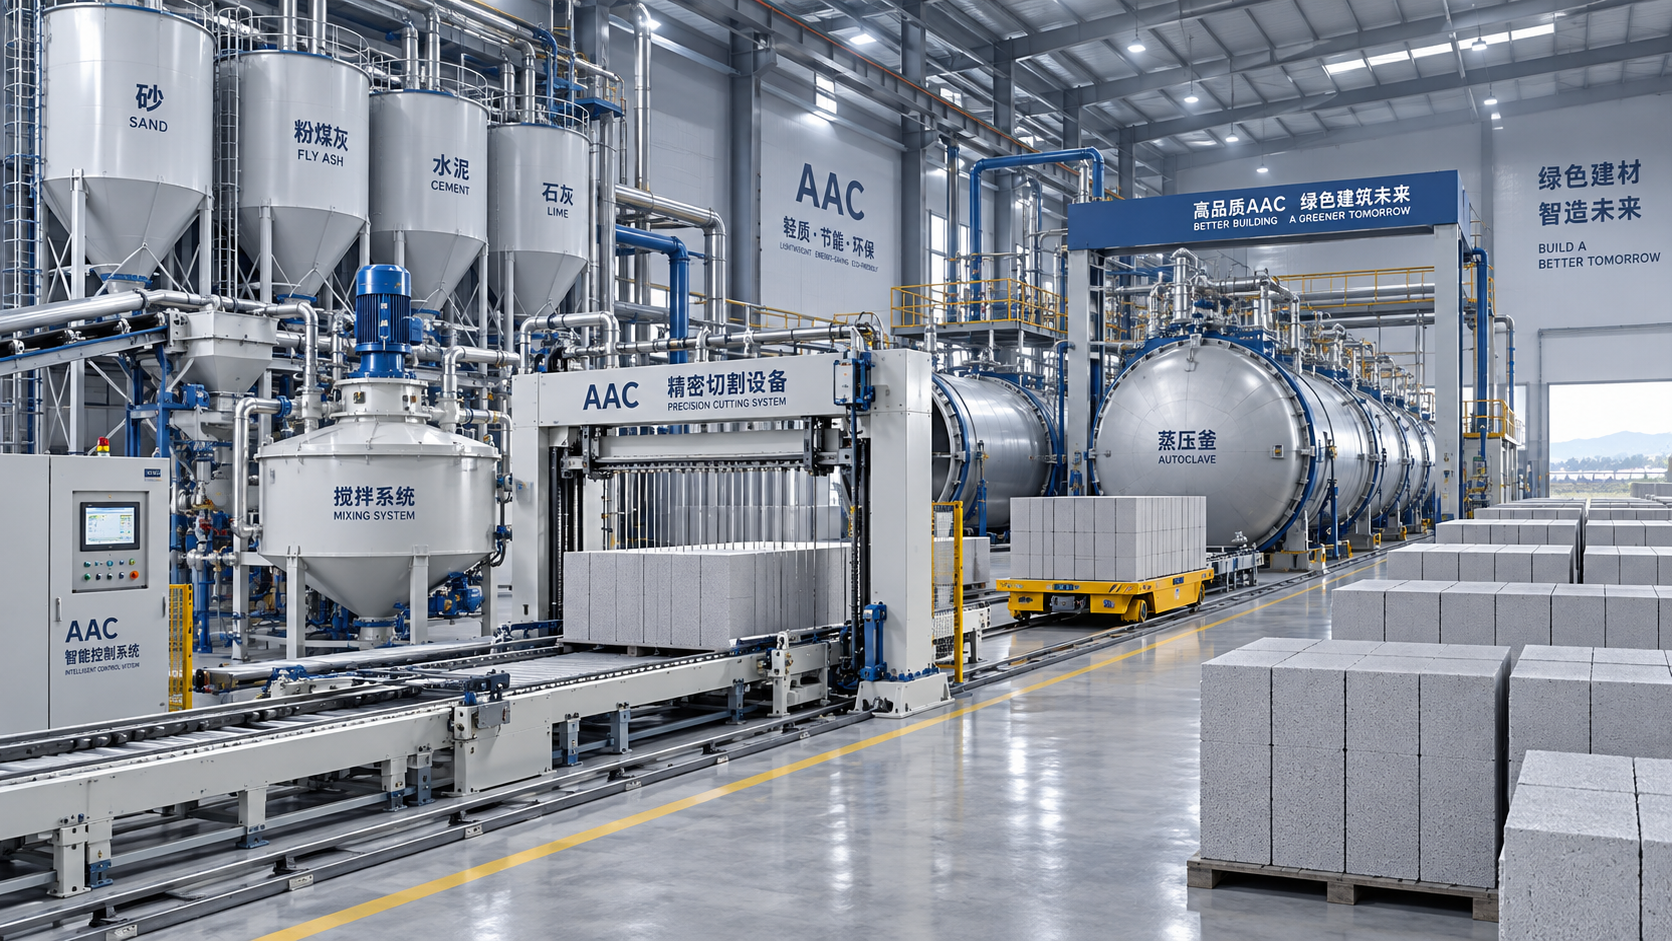
Cómo estimar el costo de una línea automatizada de producción de bloques AAC
Una línea automatizada de producción de bloques de HCA debe presupuestarse como un sistema de producción completo, no como un conjunto de máquinas individuales. El precio cotizado de los equipos es solo una parte de la inversión. Una línea con la misma capacidad nominal puede requerir gastos de capital muy diferentes cuando cambian las materias primas, el método de curado, el alcance de la automatización, las limitaciones del edificio, el suministro de energía, las condiciones de instalación y los requisitos del producto terminado.
Una estimación práctica comienza con un objetivo de producción definido: dimensiones de los bloques, producción diaria o anual, grados de densidad, patrón de turnos y mezcla de productos prevista. Sin estos datos, una cotización inicial baja puede omitir equipos o infraestructura necesarios para alcanzar la capacidad indicada en condiciones normales de operación. La pregunta útil no es simplemente: «¿Cuánto cuesta la línea?». Es: «¿Qué alcance se requiere para producir bloques de HCA comercializables con la producción y el nivel de calidad exigidos?»
Comience por la producción requerida, no por el nombre de la máquina
La capacidad suele expresarse en metros cúbicos por año, pero esta cifra tiene un valor limitado si la base operativa no está clara. Una línea diseñada para producción continua en múltiples turnos es diferente de otra destinada a una operación diaria limitada. El número de autoclaves, el tiempo de circulación de los moldes, el ciclo de corte, la velocidad de manipulación de la torta verde y la disposición de carga deben respaldar la producción objetivo. Si una sección tiene capacidad insuficiente, la capacidad nominal del resto de la línea deja de ser relevante.
El tamaño y la densidad de los bloques también influyen en la estimación. Los formatos más grandes afectan el volumen del molde, la configuración de corte, el embalaje y las cargas de manipulación. El HCA de menor densidad puede requerir un control más preciso de la preparación de la lechada, el comportamiento de expansión y la resistencia de corte. Una gama de productos que incluya bloques, paneles o dimensiones especiales puede necesitar equipos de manipulación, moldes, herramientas de corte y configuraciones de embalaje diferentes. Estas incorporaciones deben identificarse antes de comparar propuestas.
Pida a cada proveedor que indique la base de diseño en los mismos términos: producción anual, días operativos, turnos, rango de densidad del producto, dimensiones estándar del producto y tasa de rechazo asumida. Una cotización de capacidad sin sus supuestos operativos no puede compararse de forma justa con otra cotización.
Separe la inversión en grupos de costes definidos
La estimación del coste de una línea automatizada de producción de bloques de HCA se vuelve más fiable cuando se divide en equipos, obras del sitio, servicios auxiliares, ingeniería y gastos de puesta en marcha. Esta estructura también hace visibles las exclusiones desde el inicio, cuando los cambios son menos costosos que durante la instalación.
Cada grupo debe marcarse como incluido, excluido o suministrado por un tercero. Una redacción imprecisa como «línea completa» es insuficiente a menos que se documente el límite entre el proveedor de equipos, el contratista civil, el proveedor de servicios auxiliares y el contratista de instalación.
La preparación de materias primas puede redefinir el alcance de los equipos
La producción de HCA utiliza habitualmente un material silíceo, cemento, cal, yeso o aditivos similares, polvo o pasta de aluminio y agua. La ruta de preparación depende en gran medida de la forma y calidad de las materias primas disponibles localmente. La arena que requiere molienda húmeda tiene necesidades de equipos distintas de las cenizas volantes suministradas con una finura estable. La cal suministrada en trozos necesita configuraciones de trituración, almacenamiento y procesamiento diferentes de las de la cal hidratada o en polvo. La variabilidad de los materiales puede generar una carga continua de control del proceso incluso cuando la lista inicial de equipos parece completa.
La sección de molienda merece especial atención porque afecta tanto al coste de capital como al coste operativo. Un sistema de molino de bolas requiere tanques auxiliares, bombas, clasificadores o sistemas de cribado cuando corresponda, almacenamiento de lechada y recirculación. Su capacidad debe ajustarse al programa de dosificación, en lugar de limitarse a alcanzar una tasa horaria teórica. Una capacidad de molienda insuficiente puede provocar retrasos en la dosificación; una capacidad excesiva de almacenamiento y bombeo aumenta la inversión sin mejorar la producción.
El almacenamiento es otra fuente de omisiones. Los silos a granel, equipos de transporte, captación de polvo, dispositivos de pesaje y sistemas de descarga deben adaptarse al método de entrega y a la tasa de consumo de materiales. Una planta que recibe materiales ensacados tiene un perfil de mano de obra, manipulación y control de polvo diferente al de una abastecida por cisternas o camiones a granel. La estimación debe identificar qué sistemas de almacenamiento son necesarios en el sitio y cuáles quedan fuera del paquete de equipos.
La selección del autoclave afecta mucho más que el precio del recipiente
La sección de autoclaves es fundamental para la producción de HCA porque determina el rendimiento del curado, la demanda de vapor, la logística de transferencia y una parte importante de la distribución de la planta. Estimar esta sección únicamente por el número o el tamaño de los recipientes a presión puede llevar a un resultado engañoso. El presupuesto también debe incluir los sistemas de carga y descarga, vías de riel o carros de transferencia, válvulas, tuberías, aislamiento, distribución de vapor, manejo de condensado y requisitos de instalación relacionados con la seguridad.
El tiempo de ciclo debe evaluarse como una secuencia completa: carga, calentamiento, mantenimiento, despresurización, descarga y transferencia. Una etapa de curado corta no significa necesariamente un tiempo total de ocupación del autoclave corto. Si la carga y descarga son lentas, o si las rutas de transferencia interfieren con el movimiento de la línea de corte, el autoclave se convierte en un cuello de botella de producción aunque el recipiente en sí tenga el tamaño correcto.
La disponibilidad de vapor debe evaluarse junto con la capacidad del autoclave. Una caldera dedicada, la conexión a una red de vapor existente, el manejo de combustible, el tratamiento de agua, la construcción de la sala de calderas y los equipos de control de emisiones pueden quedar fuera de una cotización de maquinaria. Cuando el vapor es suministrado por otra instalación, la estimación debe confirmar la estabilidad de la presión, el caudal disponible durante la demanda máxima, las condiciones de retorno de condensado y la responsabilidad de las tuberías de distribución. Un precio bajo de los equipos puede ocultar un elevado coste de conexión a los servicios auxiliares.
La automatización debe cotizarse por función
«Automatizada» puede describir niveles de control muy distintos. En un nivel, las estaciones clave se controlan eléctricamente, pero la transferencia de materiales, la preparación de moldes, la carga, el embalaje o los controles de calidad todavía dependen de actividades manuales. En otro, la línea utiliza transportadores coordinados, carros de transferencia, gestión de recetas, pesaje automático, circulación de moldes, posicionamiento de corte y recopilación de datos de producción. Ninguno de los dos enfoques es automáticamente correcto; el alcance apropiado depende de la capacidad, la distribución, la disponibilidad de mano de obra, la gama de productos y la capacidad de mantenimiento.
Para comparar costes, divida la automatización en paquetes funcionales en lugar de aceptar una única etiqueta. Aclare si el pesaje automático cubre cada ingrediente en polvo y líquido, si se supervisan la densidad o la temperatura de la lechada, si la lubricación y el montaje de moldes están mecanizados y si el sistema de corte se ajusta automáticamente a las dimensiones del producto. Confirme también el alcance de la manipulación de bloques terminados. Una línea puede estar automatizada hasta el autoclavado, mientras que los productos terminados siguen trasladándose y embalándose con carretillas elevadoras y mano de obra manual.
La arquitectura de control importa después de la puesta en marcha. La cotización debe identificar armarios de control, instrumentos de campo, sensores, accionamientos, hardware PLC, interfaces de operador, enclavamientos de seguridad, alcance del cableado y acceso al software. Las piezas de repuesto deben ser compatibles con el sistema de control indicado. Un paquete de automatización personalizado puede ser valioso cuando resuelve un requisito claro del proceso, pero no debe generar una dependencia innecesaria de componentes no disponibles o de programación no documentada.
La distribución de la planta convierte una cotización de maquinaria en una estimación de proyecto
La distribución debe tener en cuenta la recepción de materiales, silos, preparación de lechada, colado, precurado, corte, autoclavado, almacenamiento de productos terminados, tráfico interno, acceso para mantenimiento y retorno de materiales rechazados. La superficie ocupada por los equipos por sí sola no es suficiente. Las rutas largas de materiales, los carriles cruzados de carretillas elevadoras, las zonas de giro estrechas y el espacio insuficiente alrededor de los autoclaves pueden complicar la instalación y el mantenimiento posterior.
Los requisitos de cimentación deben desarrollarse a partir de las cargas reales de los equipos y de su comportamiento dinámico. Los molinos, máquinas de corte, sistemas de transferencia y estructuras de soporte de autoclaves pueden requerir distintos tratamientos civiles. Las condiciones del terreno, el método local de construcción, el drenaje, la exposición a heladas cuando sea relevante y las limitaciones del edificio existente influyen en el coste. Una distribución preliminar debe mostrar las elevaciones además de las vistas en planta, especialmente cuando intervienen tanques de lechada, bastidores de tuberías, transportadores elevados o vías de autoclaves.
Las condiciones de transporte también afectan la estimación. Los recipientes a presión, moldes grandes, estructuras de acero y conjuntos sobredimensionados pueden requerir rutas especiales, permisos, entregas escalonadas o montaje en el sitio. Una cotización basada en condiciones de carga en fábrica no es comparable con otra que incluya flete, seguro, manipulación portuaria, transporte interior y apoyo para descarga. El presupuesto del proyecto debe indicar el punto de entrega y qué parte asume cada responsabilidad logística.
Utilice un programa de cotización comparable
Solicitar varias cotizaciones solo es útil cuando todos los proveedores responden al mismo programa técnico. Ese programa debe incluir la base de producción, materias primas, tipos de productos, rango de densidad, condiciones de servicios auxiliares, dimensiones disponibles del sitio, funciones de automatización requeridas y límite comercial esperado. También debe exigir una lista detallada de equipos, plano de distribución, lista de cargas eléctricas, demanda de vapor y agua, datos de cimentación, alcance de suministro, alcance de instalación, exclusiones y piezas de repuesto recomendadas.
Al revisar las respuestas, compare la ruta de proceso antes de comparar el total. Dos propuestas pueden mostrar una capacidad de producción similar utilizando diferentes tamaños de moldes, configuraciones de corte, métodos de carga de autoclaves o sistemas de preparación de materias primas. Estas decisiones afectan la fiabilidad operativa, el acceso para mantenimiento, el uso de energía y la futura ampliación. Un precio más bajo puede ser válido si los requisitos del proyecto son más simples; no lo es si se han trasladado funciones necesarias a las exclusiones.
- Confirme si la producción indicada se basa en producto terminado y autoclavado, en lugar del volumen de torta verde o una tasa teórica de la máquina.
- Revise cada valor de servicios auxiliares frente al suministro local previsto, incluida la capacidad eléctrica, la fuente de vapor, el agua de proceso y el aire comprimido.
- Ubique los puntos de transferencia manual en la distribución. A menudo revelan necesidades ocultas de mano de obra, equipos de manipulación o riesgos de congestión.
- Examine las piezas de desgaste por separado de las piezas de repuesto generales, especialmente los alambres de corte, bastidores de alambres, sellos, válvulas, componentes de bombas y elementos expuestos a lechada abrasiva.
- Registre en el presupuesto del proyecto toda actividad civil, mecánica, eléctrica y de puesta en marcha excluida, en lugar de dejarla como una suposición informal.
Estime el coste del ciclo de vida junto con el gasto inicial
La línea menos costosa de adquirir no siempre es la de menor coste de operación. El consumo de vapor, la energía de molienda, la recuperación de agua, el consumo de alambres de corte, el acceso para mantenimiento y la tasa de bloques rechazados influyen en el coste por metro cúbico durante la vida útil de la planta. El rendimiento energético debe evaluarse mediante el diseño del proceso: calidad del aislamiento, recuperación de condensado, distribución de vapor, pérdida de calor, tiempo de inactividad de los equipos y estabilidad de los ciclos de dosificación y curado.
El mantenimiento debe considerarse durante la etapa de distribución. Las bombas, válvulas, reductores, conjuntos de corte e instrumentación requieren acceso seguro y espacio previsto para su sustitución. Una distribución compacta puede ahorrar superficie de construcción, pero generar costosos tiempos de inactividad si no se puede acceder a componentes esenciales sin desmontar equipos adyacentes. Lo mismo se aplica a la circulación de moldes: una mala alineación o sistemas de limpieza inadecuados pueden afectar la manipulación de la torta verde y la consistencia del corte.
Los equipos de control de calidad son modestos en comparación con la maquinaria principal, pero no deben omitirse. Se necesitan comprobaciones rutinarias de las características de las materias primas, el comportamiento de la lechada, la resistencia de la torta verde, la densidad, las dimensiones y el rendimiento a compresión para identificar desviaciones del proceso antes de que produzcan un gran volumen de material rechazado. La estimación debe contemplar el laboratorio básico y los sistemas de muestreo requeridos por la especificación prevista del producto.
Elabore la estimación por etapas
En la etapa conceptual, prepare un rango basado en la capacidad, la ruta de proceso, los servicios auxiliares locales y una distribución preliminar. La siguiente etapa debe sustituir las provisiones por listas de equipos específicas de proveedores, datos de cargas civiles, cotizaciones de transporte y requisitos de conexión a servicios auxiliares. Antes de realizar un pedido, concilie el contrato de maquinaria con los presupuestos de construcción e instalación, partida por partida. Esto evita alcances duplicados en algunas áreas y alcances sin presupuestar en otras.
Por lo tanto, una estimación fiable del coste de una línea automatizada de producción de bloques de HCA tiene una base técnica visible. Identifica los supuestos de producción, incluye la ruta completa del proceso desde la recepción de materias primas hasta la manipulación de bloques terminados, considera los sistemas del sitio y de energía que permiten operar los equipos, y distingue el alcance firme del proveedor de las provisiones provisionales del proyecto. Este nivel de definición facilita el control de la inversión final y reduce los cambios costosos después de la entrega de los equipos.
Recomendar
 30-09-2026
¿Cuándo resulta rentable una línea automatizada de producción de materiales de construcción?
ROI de una línea automatizada de producción de materiales de construcción: evalúe la capacidad, la calidad, la mano de obra, los desperdicios y los costes totales para realizar una inversión rentable.
- 30-09-2026
Cómo estimar el costo de una línea automatizada de producción de bloques AAC
Estimación del costo de una línea automatizada de producción de bloques AAC: conozca cómo la capacidad, las materias primas, los autoclaves, la automatización, los servicios auxiliares y la distribución determinan la inversión total. Compare cotizaciones con confianza.
 29-09-2026
Cómo comparar el tiempo de cambio de molde en máquinas hidráulicas para fabricar ladrillos
Tiempo de cambio de molde en máquinas hidráulicas para fabricar ladrillos: compare el cambio real, la seguridad, la configuración y la producción estable para elegir el sistema adecuado.