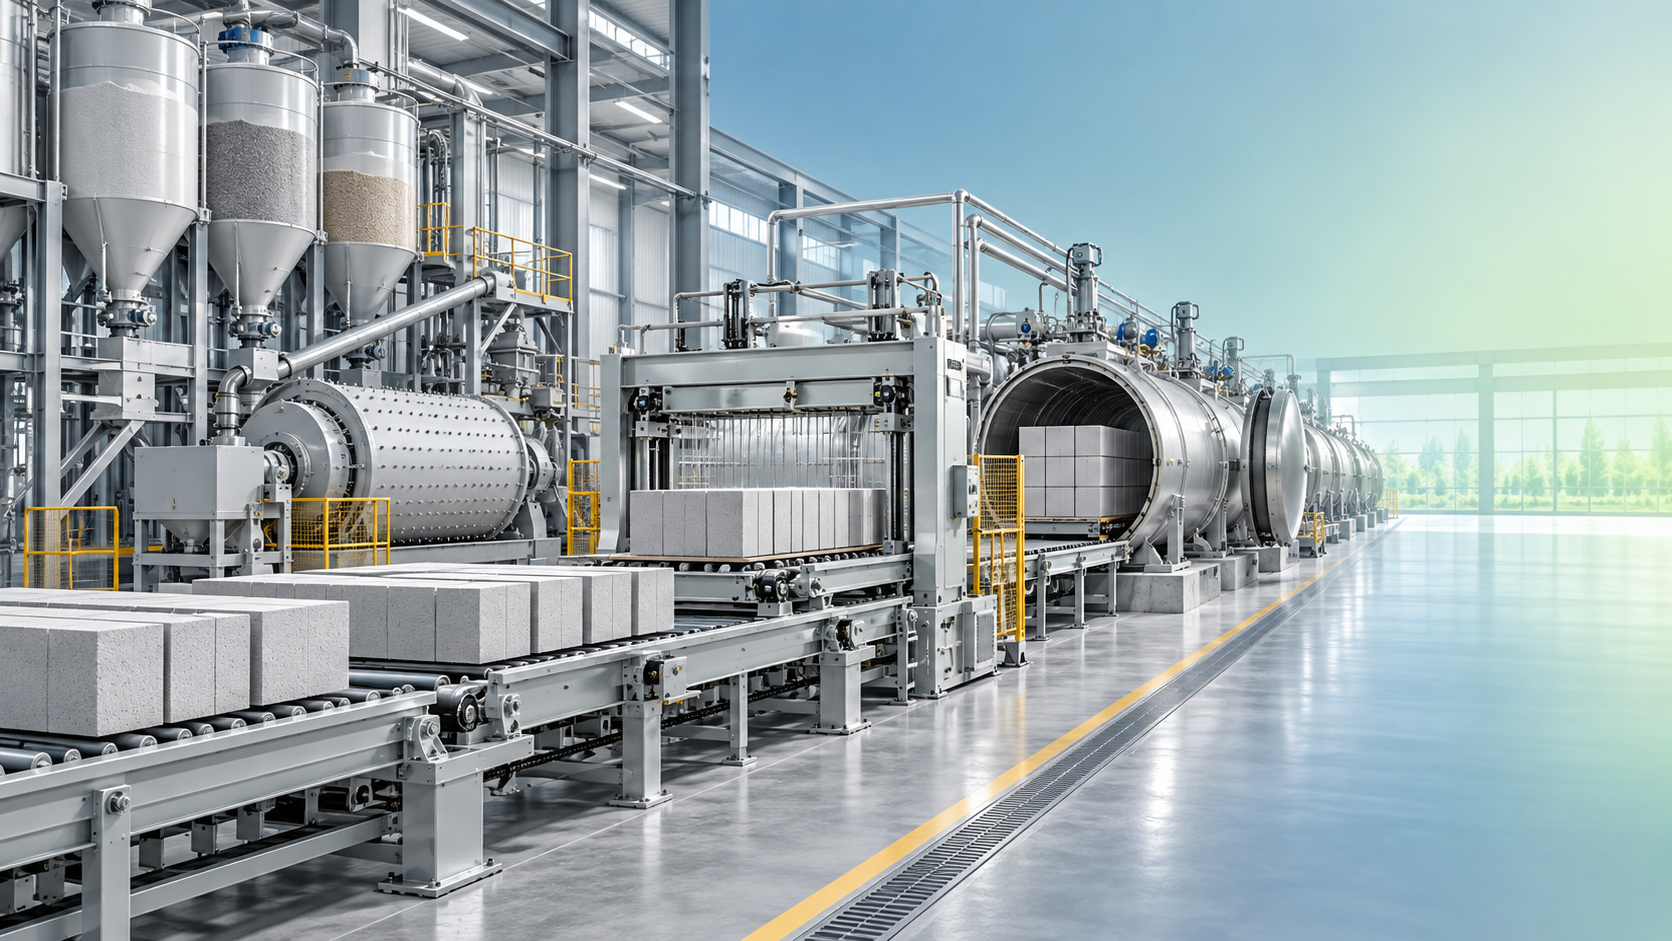
Cómo evaluar a un proveedor de líneas de producción de AAC para la exportación de materiales ecológicos
Elegir un proveedor de líneas de producción de AAC para proyectos de exportación no consiste en comparar una capacidad cotizada con un precio cotizado. Una planta de hormigón celular curado en autoclave es un sistema de proceso interconectado: la preparación de materias primas, dosificación, vertido, corte, curado en autoclave, manipulación, servicios auxiliares, automatización y control de calidad deben funcionar conjuntamente bajo las condiciones del mercado de destino. Un bajo precio de los equipos puede verse superado por una deficiente compatibilidad con las materias primas, un consumo excesivo de vapor, repuestos no disponibles o un calendario de instalación que no pueda recibir soporte remoto.
Por lo tanto, para las exportaciones de materiales de construcción ecológicos, la evaluación del proveedor debe comenzar con una pregunta práctica: ¿puede este proveedor suministrar una línea que produzca de forma constante productos de AAC comercializables, dentro de las restricciones locales de energía, seguridad, logística y cumplimiento normativo? La respuesta depende menos de las especificaciones de catálogo que de la disciplina de ingeniería, el control de fabricación, la preparación para la exportación y la claridad de las responsabilidades contractuales.
Comience por el objetivo de producción, no por la capacidad nominal de la línea
Las líneas de AAC suelen describirse por su producción anual, pero la capacidad anual no constituye una base completa de comparación. El objetivo de producción útil debe definir la combinación de productos, el rango de densidad, las dimensiones de bloques o paneles, los días de operación, la disposición de turnos, la tasa de rechazo aceptable y las materias primas locales previstas. Una línea destinada a producir bloques estándar a partir de cenizas volantes puede requerir una preparación y un control de proceso considerablemente diferentes de una basada en arena, especialmente cuando difieren el comportamiento de molienda, la reología de la pulpa, la calidad de la cal y la química del agua.
Antes de solicitar propuestas técnicas, el comprador debe establecer un paquete de datos del proyecto que cubra:
- Material silíceo disponible, como arena, cenizas volantes u otra fuente calificada, incluido el análisis de laboratorio y la consistencia del suministro;
- Especificaciones y disponibilidad local de cal, cemento, yeso, pasta o polvo de aluminio y aditivos cuando se utilicen;
- Tamaños de producto requeridos, clases de densidad, expectativas de resistencia a compresión y formato de embalaje;
- Tensión y frecuencia de la electricidad, condiciones de suministro de agua, fuente de combustible, disposición de generación de vapor y restricciones ambientales;
- Dimensiones del sitio, información del suelo, acceso portuario, límites de transporte terrestre y capacidad de construcción local;
- Requisitos aplicables en el país de destino relativos a productos de construcción, seguridad de maquinaria, equipos a presión, emisiones y electricidad.
Sin estos datos, los proveedores pueden cotizar una configuración genérica que parece técnicamente completa, pero deja sin resolver interfaces importantes. Las afirmaciones de capacidad también deben traducirse en un balance de producción. La planta de dosificación, los moldes, el área de precurado, la máquina de corte, los autoclaves, la caldera o fuente de vapor y el sistema de manipulación de productos terminados deben dimensionarse conforme a la misma premisa de rendimiento. Un cuello de botella en la disponibilidad de autoclaves o en la manipulación de la torta verde puede reducir la producción incluso cuando la sección de corte parece capaz de alcanzar una tasa superior.
Evalúe si el diseño del proceso se adapta a las materias primas reales
El riesgo técnico central en un proyecto de AAC no es si el proveedor ha fabricado maquinaria, sino si el proceso propuesto puede estabilizar la reacción y el ciclo de corte utilizando los materiales del comprador. El rendimiento del AAC depende de interacciones controladas entre sílice fina, materiales que contienen calcio, agua, aluminio, temperatura y tiempo. Las variaciones en el tamaño de partícula, el contenido de cal activa, la pérdida por ignición de las cenizas volantes, la reactividad del aluminio o la temperatura de la pulpa pueden afectar el comportamiento de elevación, la estructura de poros, la resistencia de la torta verde, la calidad de corte y la densidad final.
Un proveedor creíble debe formular preguntas detalladas sobre las características de los materiales, en lugar de aceptar simplemente una descripción general como “arena local” o “cenizas volantes de central eléctrica”. Cuando haya muestras disponibles, la evaluación de laboratorio y el debate sobre el diseño de la mezcla son más significativos que la promesa de que la línea puede procesar cualquier materia prima. El comprador también debe aclarar quién es responsable del desarrollo final de la fórmula y de la optimización de la puesta en marcha después de la instalación.
Se requiere especial atención para el sistema de molienda de materias primas. La producción de AAC basada en arena puede requerir molienda húmeda con molino de bolas u otra disposición de molienda adecuada para alcanzar la finura necesaria para una preparación estable de la pulpa. El proveedor debe indicar el tamaño de alimentación de diseño, la finura objetivo, la producción esperada del molino, las premisas de consumo de piezas de desgaste, la disposición de almacenamiento de la pulpa y el método de control de la densidad y la concentración de sólidos. Si el molino propuesto es demasiado pequeño, la línea posterior puede permanecer inactiva; si es demasiado grande sin una estrategia de control razonable, aumentan el consumo energético y el coste de capital sin mejorar la calidad del producto.
El mismo nivel de análisis se aplica al diseño de moldes, la manipulación de tortas y la tecnología de corte. La torta verde de AAC es frágil antes del curado en autoclave. Los sistemas de transferencia deben mantener la alineación y minimizar la deformación, mientras que la disposición de corte debe ser adecuada para las dimensiones y tolerancias de producto requeridas. Las afirmaciones de alta precisión son menos útiles que la información clara sobre tensado de alambres, sustitución de alambres, limpieza, comprobaciones de alineación y el procedimiento para manipular tortas fuera de especificación.
La eficiencia energética debe examinarse como un balance del sistema
El AAC se asocia a menudo con productos de construcción más ligeros y una construcción eficiente en recursos, pero la propia fábrica consume una cantidad considerable de energía, especialmente para molienda, generación de vapor, aire comprimido, manipulación de materiales y operación de autoclaves. Un proveedor de exportación de líneas de producción de materiales de construcción ecológicos debe evaluarse con base en decisiones de diseño medibles, no en afirmaciones generales de ahorro energético.
La principal cuestión térmica suele ser el uso de vapor. Los autoclaves requieren un suministro estable de vapor con el perfil de presión y temperatura especificado. La evaluación debe abarcar el patrón de carga del autoclave, la duración del ciclo, el diseño de aislamiento, la recuperación de condensado, el trazado de tuberías de vapor, la calidad de válvulas, el control de presión y la relación entre el programa de autoclaves y la planta de calderas. Un proveedor que suministra únicamente los autoclaves y deja el balance de vapor a otros puede seguir siendo aceptable, pero la división de responsabilidades debe ser explícita.
El consumo eléctrico también merece una revisión por partidas. Los equipos de molienda, bombas, sistemas de vacío, compresores, unidades de corte, transportadores y grúas deben incluirse en una lista de cargas conectadas. Los compradores deben distinguir entre la potencia instalada de los motores y el consumo operativo esperado. Los variadores de frecuencia pueden ser valiosos cuando la demanda de caudal, bombeo o manipulación cambia durante el ciclo, pero su beneficio depende de una lógica de control adecuada y de una capacidad de mantenimiento compatible.
Las disposiciones para residuos y recuperación revelan si la eficiencia del proceso se ha considerado en términos prácticos. Los residuos de corte, la torta verde rechazada, la pulpa sedimentada y el condensado del autoclave a menudo pueden gestionarse mediante circuitos de reciclaje, siempre que el material reciclado no desestabilice el diseño de la mezcla. El esquema de recuperación propuesto debe especificar los puntos de recogida, los límites de almacenamiento, los métodos de bombeo o transporte y el efecto sobre los cálculos de dosificación. “Cero residuos” no debe aceptarse como una declaración técnica significativa sin un diseño definido de flujo de materiales.
Diferencie la calidad de los equipos de la calidad de la documentación, pero exija ambas
La maquinaria pesada puede parecer sólida durante una inspección de fábrica y, aun así, resultar difícil de instalar, operar o mantener en el extranjero. Los proyectos de exportación dependen de la documentación porque el equipo del sitio de destino debe montar sistemas, conectar servicios auxiliares, realizar comprobaciones y solucionar problemas de equipos a través de barreras de idioma y distancia.
Una propuesta técnicamente seria debe identificar el alcance del suministro con suficiente detalle para mostrar qué está incluido y qué queda a cargo del comprador o del contratista local. Normalmente, esto incluye planos de disposición general, cargas de cimentación, programas de demanda de servicios auxiliares, diagramas eléctricos unifilares cuando corresponda, límites de cableado y control, requisitos neumáticos e hidráulicos, instrucciones de instalación, manuales de equipos, listas de repuestos y procedimientos de puesta en marcha.
La documentación debe corresponder a la configuración entregada en lugar de ser un manual genérico. Esto es especialmente importante para armarios de control, sensores, válvulas, motores y enclavamientos de seguridad. Una línea puede incluir componentes procedentes de distintos fabricantes; el comprador necesita números de modelo, fichas técnicas e información de sustitución que pueda utilizarse después de que el equipo del proyecto haya abandonado el sitio.
Para la maquinaria que entra en mercados con requisitos específicos de conformidad, la documentación también debe respaldar la vía legal aplicable. Los requisitos varían según el destino y la categoría de equipo. La seguridad de maquinaria, los equipos eléctricos, los sistemas a presión y los controles ambientales pueden estar sujetos a normas independientes. El proveedor no debe realizar afirmaciones sin respaldo de que una planta completa está “totalmente certificada” sin definir la norma, la jurisdicción, el límite de equipos y los documentos de respaldo. Cuando se requiera certificación local o revisión por terceros, debe planificarse como una línea de trabajo del proyecto en lugar de tratarse como un documento de envío.
Verifique la capacidad de fabricación más allá de una visita a la fábrica
Las bases de producción, el personal de ingeniería, las patentes y las credenciales del sistema de calidad de un proveedor pueden indicar capacidad organizativa, pero no sustituyen la verificación específica del proyecto. La certificación ISO 9001, por ejemplo, demuestra un marco de gestión de calidad; por sí sola no prueba que una línea de AAC concreta cumplirá los objetivos de producción, energía o calidad del producto.
Entre las evidencias más útiles se incluye el control del proveedor sobre las etapas críticas de fabricación y adquisición. Pregunte cómo se producen o suministran las estructuras de acero, moldes, componentes relacionados con autoclaves, bastidores de corte, conjuntos de engranajes y paneles eléctricos; qué inspección de entrada se realiza para las piezas adquiridas; cómo se registran la soldadura y las comprobaciones dimensionales; y si los conjuntos clave pueden montarse de prueba antes del envío.
Los autoclaves merecen atención especial porque implican servicio a presión y riesgo operativo a largo plazo. El comprador debe comprender quién fabrica el recipiente a presión, qué normas de diseño y fabricación se aplican, qué registros de inspección se suministran, cómo se mantienen las puertas y los sistemas de sellado, y si los permisos locales de operación requerirán una inspección adicional. Un proveedor de la línea de producción puede depender de un fabricante especializado de recipientes a presión, lo cual no constituye intrínsecamente un problema, pero las interfaces comerciales y técnicas deben ser visibles.
Las pruebas de aceptación en fábrica deben centrarse en lo que puede verificarse de forma realista antes del envío. Pueden incluir el funcionamiento de conjuntos mecánicos seleccionados, la prueba de paneles de automatización, la confirmación del sentido de giro de motores y dispositivos de seguridad, la revisión de dimensiones y la comprobación de la integridad de la documentación. Una prueba completa de producción con las materias primas del comprador no siempre es viable en la fábrica de equipos, por lo que los criterios de aceptación en sitio son igualmente importantes.
La calidad de la automatización se mide por la recuperabilidad, no por el número de pantallas
La automatización puede mejorar la precisión de dosificación, la trazabilidad de la producción y la consistencia operativa, pero una interfaz elaborada no garantiza una planta manejable. La cuestión relevante es si el sistema de control hace que las condiciones anormales sean comprensibles y recuperables.
La propuesta debe aclarar la arquitectura de control, las marcas de PLC y HMI, los protocolos de comunicación, el método de acceso remoto, el historial de alarmas, el proceso de copia de seguridad de datos, las opciones de idioma del usuario y los permisos de ciberseguridad. También debe identificar qué variables de proceso se miden automáticamente: densidad de la pulpa, niveles de líquido, precisión de pesaje, posiciones de moldes, temperaturas de curado, presión de vapor, estado del ciclo del autoclave y enclavamientos de equipos.
Un sistema bien diseñado permite a los operadores identificar por qué se detuvo un transportador, por qué un molde no puede transferirse o por qué se bloquea una secuencia de autoclave. Debe impedir acciones inseguras o dañinas sin hacer imposible el mantenimiento ordinario. Los compradores deben solicitar una explicación de los modos de operación manual, la lógica de parada de emergencia, los controles de anulación de sensores y el procedimiento para restablecer la producción después de una interrupción eléctrica.
El soporte remoto es valioso para los proyectos de exportación, pero no debe tratarse como sustituto de la competencia operativa local. La disponibilidad de red, las diferencias horarias, la autorización de acceso y el idioma pueden limitar su utilidad. Por ello, el plan de puesta en marcha y formación del proveedor debe abarcar al personal de producción, técnicos de mantenimiento, electricistas y operadores del sistema de control, con responsabilidades prácticas definidas para cada grupo.
Pruebe la capacidad de ejecución de exportaciones al nivel de las interfaces
Una línea de AAC normalmente se envía en múltiples lotes: acero estructural, máquinas de proceso, armarios eléctricos, motores, tuberías, instrumentos, repuestos y, en ocasiones, componentes suministrados por terceros. La experiencia en exportación es importante porque listas de empaque incompletas, contenerización poco clara, artículos dañados o fijaciones faltantes pueden retrasar la instalación mucho más de lo que sugiere el valor de la pieza faltante.
Un plan de exportación fiable identifica los Incoterms, la responsabilidad del embalaje, la secuencia de envío, los requisitos de contenedores o carga fraccionada, los métodos de conservación para el transporte marítimo, las reglas de marcado, las responsabilidades de documentos aduaneros y la asignación de seguros. El comprador debe verificar si las piezas están etiquetadas para coincidir con los planos de instalación y si los paquetes separados pueden identificarse después de la llegada. Los envíos mixtos sin referencias de instalación generan retrasos evitables en el sitio.
El trabajo en sitio debe dividirse en límites definidos: obras civiles, cimentaciones, montaje estructural, instalación mecánica, tuberías, trabajos eléctricos, aislamiento, caldera o sistema de vapor, materiales de puesta en marcha y pruebas de producto. Si el proveedor ofrece supervisión de instalación en lugar de instalación completa, deben indicarse las cualificaciones requeridas y el número de trabajadores locales. Lo mismo se aplica a grúas, equipos de soldadura, andamios, energía temporal y planes de izado.
Las fechas de entrega deben vincularse a hitos verificables: aprobación de planos, pago anticipado, finalización de fabricación, inspección, preparación para envío, despacho, preparación del sitio, finalización mecánica, puesta en marcha en frío, puesta en marcha en caliente y pruebas de rendimiento. Una sola promesa de “plazo de entrega” es demasiado imprecisa para un proyecto con diversas dependencias externas.
Convierta el soporte posventa en un requisito operativo contractual
Las plantas de AAC no alcanzan una producción estable únicamente al completar la instalación. La operación inicial requiere el ajuste de la preparación de materias primas, la dosificación, el control de elevación, el corte, los ciclos de autoclave y la manipulación. El soporte debe evaluarse según la capacidad de respuesta, la experiencia disponible, la logística de repuestos y la disposición del proveedor para definir límites.
El paquete de repuestos debe separarse en repuestos para puesta en marcha, repuestos operativos recomendados para dos años y piezas de desgaste. Los alambres de corte, sellos, rodamientos, sensores, válvulas, contactores, reductores, componentes de bombas y otros artículos deben enumerarse con cantidades, números de pieza, plazos de entrega y sustitutos aprobados cuando corresponda. Un comprador debe evitar ambos extremos: adquirir un paquete arbitrariamente grande o depender por completo de envíos internacionales urgentes después de la puesta en marcha.
Las garantías de rendimiento requieren un lenguaje preciso. En lugar de aceptar una declaración general de capacidad de producción, defina el período de prueba, las premisas de materias primas, la especificación del producto, las horas de operación, los servicios auxiliares suministrados por el comprador, las exclusiones aceptables por tiempo de inactividad, el método de medición y las soluciones si no se alcanza el rendimiento acordado. Las garantías que ignoran la calidad de la materia prima o la disponibilidad de vapor son difíciles de exigir; las garantías que no contienen ninguna condición de aceptación medible ofrecen poca protección.
Utilice la comparación de proveedores para revelar las premisas
La propuesta más sólida no es necesariamente la que tiene la mayor capacidad cotizada, el menor precio de compra o la lista de equipos más larga. Es aquella en la que las premisas son visibles y el proveedor puede explicar cómo cada subsistema respalda el producto requerido, las materias primas locales, los servicios auxiliares disponibles y el plan de ejecución de exportación.
Una comparación disciplinada también normaliza el alcance de la cotización. Un proveedor puede incluir automatización, distribución eléctrica, recuperación de residuos, supervisión de instalación y repuestos de puesta en marcha, mientras que otro puede cotizar únicamente la maquinaria principal. Comparar la exposición total del proyecto, y no solo el precio de equipo en fábrica, permite tomar una decisión más realista.
Para un proyecto de exportación de AAC, la selección del proveedor es, en última instancia, una decisión de asignación de riesgos. El proveedor debe demostrar no solo que puede fabricar equipos, sino también que comprende las dependencias del proceso que determinan si la planta puede producir de forma sostenida materiales de construcción ecológicos conformes y comercialmente utilizables. Cuando las premisas técnicas, los límites de alcance, las condiciones de aceptación y las obligaciones de soporte se documentan antes de la adjudicación del contrato, el comprador dispone de una base mucho más sólida para evaluar a cualquier proveedor de exportación de líneas de producción de materiales de construcción ecológicos.
Recomendar
 30-09-2026
¿Cuándo resulta rentable una línea automatizada de producción de materiales de construcción?
ROI de una línea automatizada de producción de materiales de construcción: evalúe la capacidad, la calidad, la mano de obra, los desperdicios y los costes totales para realizar una inversión rentable.
- 01-10-2026
Cómo una línea de producción de materiales de construcción ecológicos reduce el desperdicio de material
Descubra cómo una línea de producción de materiales de construcción ecológicos reduce los desperdicios mediante dosificación precisa, conformado controlado, curado estable y recuperación inteligente de materiales.
- 01-10-2026
Cómo evaluar a un proveedor de líneas de producción de AAC para la exportación de materiales ecológicos
Guía para evaluar proveedores de exportación de líneas de producción de materiales de construcción ecológicos: analice la adecuación del proceso AAC, la eficiencia energética, la ejecución de exportaciones, la documentación y el soporte.