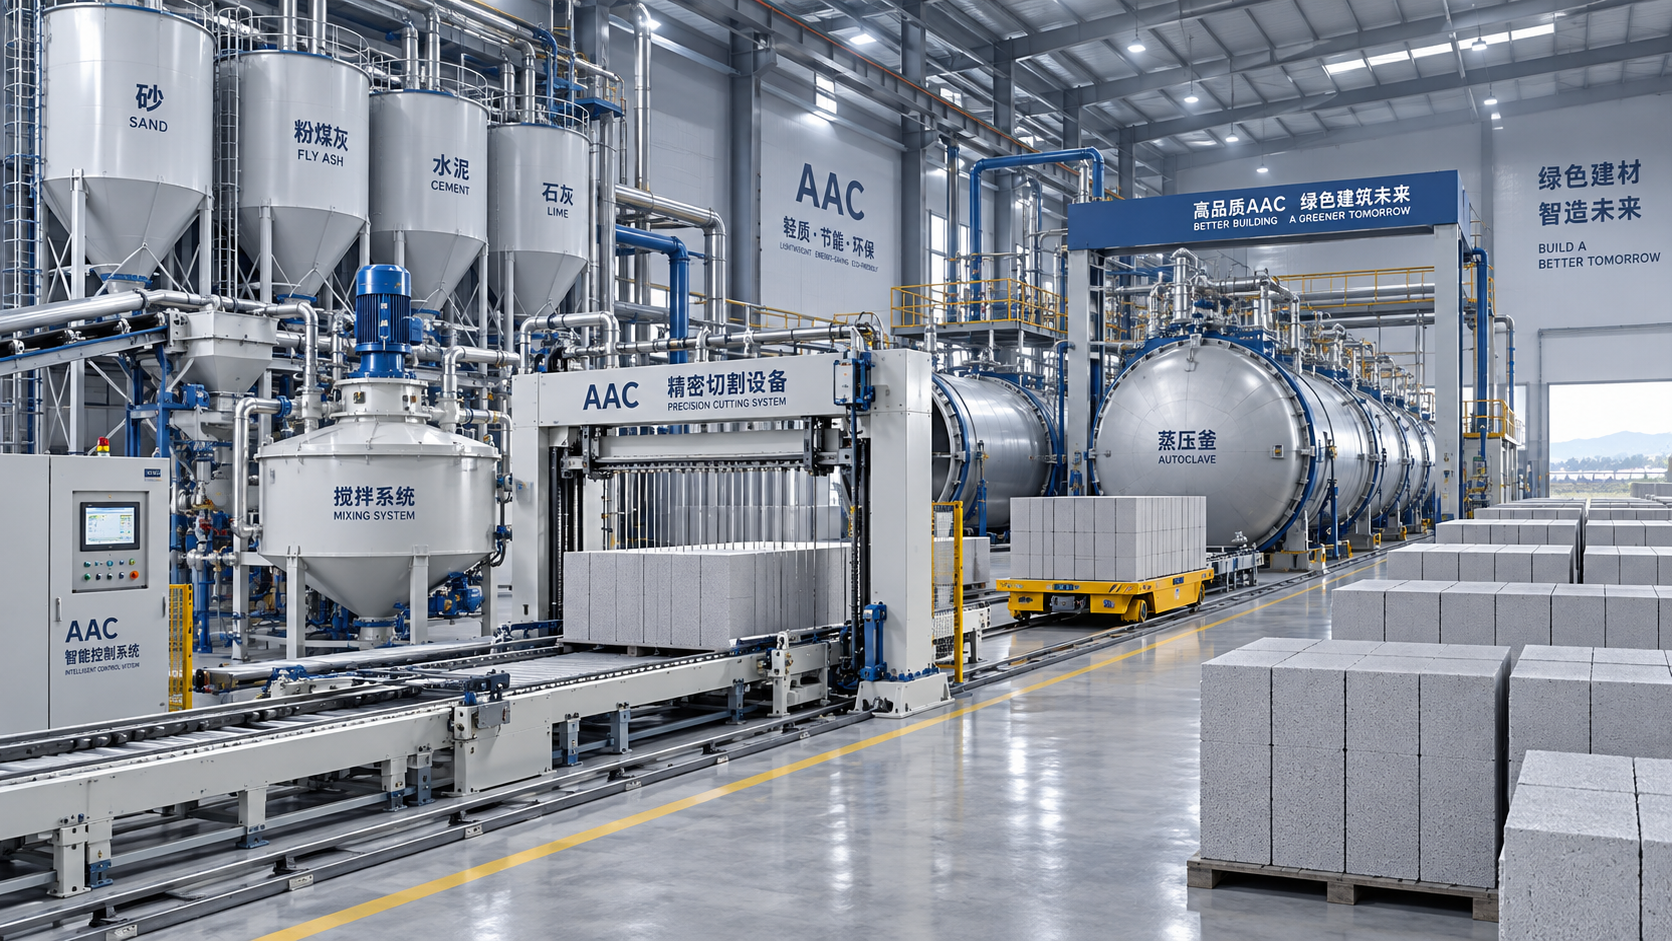
Como Estimar o Custo de uma Linha Automatizada de Produção de Blocos de AAC
Uma linha automatizada de produção de blocos AAC deve ser precificada como um sistema completo de produção, e não como um conjunto de máquinas individuais. O preço cotado dos equipamentos é apenas uma parte do investimento. Uma linha com a mesma produção nominal pode exigir despesas de capital muito diferentes quando variam as matérias-primas, o método de cura, o escopo de automação, as restrições da construção, o fornecimento de energia, as condições de instalação e os requisitos do produto acabado.
Uma estimativa prática começa com uma meta de produção definida: dimensões dos blocos, produção diária ou anual, classes de densidade, regime de turnos e mix de produtos esperado. Sem essas informações, uma cotação inicial baixa pode omitir equipamentos ou infraestrutura necessários para atingir a capacidade declarada em condições normais de operação. A pergunta útil não é simplesmente: “Quanto custa a linha?” É: “Qual escopo é necessário para produzir blocos AAC comercializáveis com a produção e o nível de qualidade exigidos?”
Comece pela produção necessária, não pelo nome da máquina
A capacidade é frequentemente indicada em metros cúbicos por ano, mas esse número tem valor limitado se a base operacional não estiver clara. Uma linha projetada para produção contínua em vários turnos difere de outra destinada a uma operação diária limitada. O número de autoclaves, o tempo de circulação dos moldes, o ciclo de corte, a taxa de manuseio do bolo verde e o arranjo de carregamento devem todos suportar a produção prevista. Se uma seção estiver subdimensionada, a capacidade nominal do restante da linha torna-se irrelevante.
O tamanho e a densidade dos blocos também influenciam a estimativa. Formatos maiores afetam o volume do molde, o arranjo de corte, a embalagem e as cargas de manuseio. O AAC de menor densidade pode exigir um controle mais rigoroso da preparação da polpa, do comportamento de expansão e da resistência de corte. Uma gama de produtos que inclui blocos, painéis ou dimensões especiais pode necessitar de diferentes equipamentos de manuseio, moldes, ferramentas de corte e arranjos de embalagem. Essas adições devem ser identificadas antes da comparação das propostas.
Peça a cada fornecedor que informe a base de projeto nos mesmos termos: produção anual, dias de operação, turnos, faixa de densidade do produto, dimensões padrão do produto e índice de refugo assumido. Uma cotação de capacidade sem suas premissas operacionais não pode ser comparada de forma justa com outra cotação.
Separe o investimento em grupos de custos definidos
A estimativa de custo de uma linha automatizada de produção de blocos AAC torna-se mais confiável quando é dividida em equipamentos, obras no local, utilidades, engenharia e despesas de partida. Essa estrutura também torna as exclusões visíveis antecipadamente, quando as alterações são menos dispendiosas do que durante a instalação.
Cada grupo deve ser marcado como incluído, excluído ou fornecido por terceiros. Uma redação vaga como “linha completa” é insuficiente, a menos que o limite entre o fornecedor de equipamentos, o empreiteiro civil, o fornecedor de utilidades e o empreiteiro de instalação esteja documentado.
A preparação das matérias-primas pode redefinir o escopo dos equipamentos
A produção de AAC geralmente utiliza um material silicoso, cimento, cal, gesso ou aditivos semelhantes, pó ou pasta de alumínio e água. A rota de preparação depende fortemente da forma e da qualidade das matérias-primas disponíveis localmente. Areia que requer moagem úmida tem necessidades de equipamento diferentes das cinzas volantes fornecidas com finura estável. A cal fornecida em torrões precisa de arranjos de britagem, armazenamento e processamento diferentes dos necessários para cal hidratada ou em pó. A variabilidade dos materiais pode criar uma carga contínua de controle do processo mesmo quando a lista inicial de equipamentos parece completa.
A seção de moagem merece atenção especial porque afeta tanto o custo de capital quanto o custo operacional. Um sistema de moinho de bolas exige tanques de apoio, bombas, classificadores ou sistemas de peneiramento, quando aplicável, armazenamento de polpa e recirculação. Sua capacidade deve corresponder ao cronograma de dosagem, e não apenas atingir uma taxa horária teórica. A capacidade de moagem subdimensionada pode provocar atrasos na dosagem; capacidade excessiva de armazenamento e bombeamento aumenta o investimento sem melhorar a produção.
O armazenamento é outra fonte de omissões. Silos a granel, equipamentos de transporte, coleta de pó, dispositivos de pesagem e arranjos de descarregamento devem corresponder ao método de entrega e à taxa de consumo de material. Uma planta que recebe materiais ensacados apresenta um perfil diferente de mão de obra, manuseio e controle de poeira em comparação com uma abastecida por caminhões-tanque ou caminhões a granel. A estimativa deve identificar quais sistemas de armazenamento são necessários no local e quais estão fora do pacote de equipamentos.
A seleção da autoclave afeta muito mais do que o preço do vaso
A seção de autoclaves é central para a produção de AAC porque determina a capacidade de cura, a demanda de vapor, a logística de transferência e uma parcela significativa do layout da planta. Estimar essa seção apenas pelo número ou tamanho dos vasos de pressão pode levar a um resultado enganoso. O orçamento também deve incluir os arranjos de carga e descarga, trilhos ou carros de transferência, válvulas, tubulações, isolamento, distribuição de vapor, manuseio de condensado e requisitos de instalação relacionados à segurança.
O tempo de ciclo deve ser avaliado como uma sequência completa: carregamento, aquecimento, manutenção, despressurização, descarregamento e transferência. Uma etapa de cura curta não significa necessariamente um tempo total curto de ocupação da autoclave. Se o carregamento e o descarregamento forem lentos, ou se os caminhos de transferência interferirem no movimento da linha de corte, a autoclave se torna um gargalo de produção, mesmo que o vaso em si esteja dimensionado corretamente.
A disponibilidade de vapor deve ser avaliada juntamente com a capacidade da autoclave. Uma caldeira dedicada, a conexão a uma rede de vapor existente, o manuseio de combustível, o tratamento de água, a construção da casa de caldeiras e os equipamentos de controle de emissões podem ficar fora de uma cotação de máquinas. Quando o vapor é fornecido por outra instalação, a estimativa deve confirmar a estabilidade da pressão, o fluxo disponível durante a demanda de pico, as condições de retorno do condensado e a responsabilidade pelas tubulações de distribuição. Um preço baixo de equipamentos pode ocultar um alto custo de conexão às utilidades.
A automação deve ser cotada por função
“Automatizada” pode descrever níveis de controle muito diferentes. Em um nível, as estações principais são controladas eletricamente, mas a transferência de materiais, a preparação de moldes, o carregamento, a embalagem ou as verificações de qualidade ainda dependem de atividades manuais. Em outro, a linha utiliza transportadores coordenados, carros de transferência, gestão de receitas, pesagem automática, circulação de moldes, posicionamento de corte e coleta de dados de produção. Nenhuma das abordagens é automaticamente a correta; o escopo apropriado depende da capacidade, do layout, da disponibilidade de mão de obra, da gama de produtos e da capacidade de manutenção.
Para comparação de custos, divida a automação em pacotes funcionais em vez de aceitar uma única designação. Esclareça se a pesagem automática abrange todos os ingredientes em pó e líquidos, se a densidade ou a temperatura da polpa é monitorada, se a lubrificação e a montagem dos moldes são mecanizadas e se o sistema de corte se ajusta automaticamente às dimensões do produto. Confirme também o escopo do manuseio dos blocos acabados. Uma linha pode ser automatizada até a autoclavagem, enquanto os produtos acabados ainda são movimentados e embalados com empilhadeiras e mão de obra manual.
A arquitetura de controle é importante após o comissionamento. A cotação deve identificar painéis de controle, instrumentos de campo, sensores, acionamentos, hardware PLC, interfaces de operador, intertravamentos de segurança, escopo de cabos e acesso ao software. As peças de reposição devem ser compatíveis com o sistema de controle especificado. Um pacote de automação personalizado pode ser valioso quando resolve uma exigência clara do processo, mas não deve criar dependência desnecessária de componentes indisponíveis ou programação não documentada.
O layout da planta transforma uma cotação de máquinas em uma estimativa de projeto
O layout deve considerar o recebimento de materiais, silos, preparação de polpa, moldagem, pré-cura, corte, autoclavagem, armazenamento de produtos acabados, tráfego interno, acesso para manutenção e retorno de materiais rejeitados. A área ocupada pelos equipamentos por si só não é suficiente. Rotas longas de materiais, faixas de empilhadeiras que se cruzam, áreas de giro restritas e espaço insuficiente ao redor das autoclaves podem complicar a instalação e a manutenção posterior.
Os requisitos de fundação devem ser desenvolvidos com base nas cargas reais dos equipamentos e no comportamento dinâmico. Moinhos, máquinas de corte, sistemas de transferência e estruturas de suporte de autoclaves podem exigir diferentes soluções civis. As condições do solo, o método de construção local, a drenagem, a exposição ao gelo quando relevante e as restrições das edificações existentes influenciam o custo. Um layout preliminar deve mostrar as elevações, bem como as vistas em planta, especialmente quando estiverem envolvidos tanques de polpa, suportes para tubulações, transportadores elevados ou trilhos de autoclaves.
As condições de transporte também afetam a estimativa. Vasos de pressão, moldes grandes, estruturas de aço e conjuntos superdimensionados podem exigir rotas especiais, licenças, entrega em etapas ou montagem no local. Uma cotação baseada em condições de carregamento na fábrica não é comparável com outra que inclua frete, seguro, manuseio portuário, transporte interno e apoio ao descarregamento. O orçamento do projeto deve indicar o ponto de entrega e qual parte assume cada responsabilidade logística.
Utilize um cronograma de cotação comparável
Solicitar várias cotações só é útil quando todos os fornecedores respondem ao mesmo cronograma técnico. Esse cronograma deve incluir a base de produção, matérias-primas, tipos de produto, faixa de densidade, condições das utilidades, dimensões disponíveis do local, funções de automação exigidas e limite comercial esperado. Também deve exigir uma lista detalhada de equipamentos, desenho de layout, lista de cargas elétricas, demanda de vapor e água, dados de fundação, escopo de entrega, escopo de instalação, exclusões e peças de reposição recomendadas.
Ao analisar as respostas, compare a rota do processo antes de comparar o total. Duas propostas podem apresentar capacidade de produção semelhante enquanto utilizam diferentes tamanhos de molde, configurações de corte, métodos de carregamento de autoclave ou sistemas de preparação de matérias-primas. Essas escolhas afetam a confiabilidade operacional, o acesso para manutenção, o uso de energia e futuras expansões. Um preço inferior pode ser válido se os requisitos do projeto forem mais simples; não é válido se funções necessárias tiverem sido transferidas para as exclusões.
- Confirme se a produção declarada é baseada no produto acabado e autoclavado, e não no volume do bolo verde ou em uma taxa teórica da máquina.
- Verifique cada valor de utilidade em relação ao fornecimento local pretendido, incluindo capacidade elétrica, fonte de vapor, água de processo e ar comprimido.
- Localize os pontos de transferência manual no layout. Eles frequentemente revelam necessidades ocultas de mão de obra, equipamentos de manuseio ou riscos de congestionamento.
- Examine as peças de desgaste separadamente das peças de reposição gerais, especialmente fios de corte, estruturas de fios, vedações, válvulas, componentes de bombas e itens expostos à polpa abrasiva.
- Registre no orçamento do projeto todas as atividades civis, mecânicas, elétricas e de comissionamento excluídas, em vez de deixá-las como uma premissa informal.
Estime o custo do ciclo de vida juntamente com o investimento inicial
A linha menos dispendiosa para adquirir nem sempre é a linha de menor custo operacional. O consumo de vapor, a energia de moagem, a recuperação de água, o consumo de fios de corte, o acesso para manutenção e o índice de blocos rejeitados influenciam o custo por metro cúbico ao longo da vida útil da planta. O desempenho energético deve ser avaliado por meio do projeto do processo: qualidade do isolamento, recuperação de condensado, distribuição de vapor, perda de calor, tempo ocioso dos equipamentos e estabilidade dos ciclos de dosagem e cura.
A manutenção deve ser considerada durante a fase de layout. Bombas, válvulas, redutores, conjuntos de corte e instrumentação exigem acesso seguro e espaço planejado para substituição. Um layout compacto pode economizar área de construção, mas criar paradas dispendiosas se os componentes essenciais não puderem ser alcançados sem desmontar equipamentos adjacentes. O mesmo se aplica à circulação de moldes: alinhamento inadequado ou arranjos de limpeza insuficientes podem afetar o manuseio do bolo verde e a consistência do corte.
Os equipamentos de controle de qualidade têm custo modesto em comparação com as máquinas principais, mas não devem ser omitidos. Verificações de rotina das características das matérias-primas, do comportamento da polpa, da resistência do bolo verde, da densidade, das dimensões e do desempenho à compressão são necessárias para identificar desvios do processo antes que produzam um grande volume de material rejeitado. A estimativa deve prever o laboratório básico e os arranjos de amostragem exigidos pela especificação pretendida do produto.
Elabore a estimativa em etapas
Na fase conceitual, prepare uma faixa com base na capacidade, na rota do processo, nas utilidades locais e em um layout preliminar. A próxima etapa deve substituir as provisões por listas de equipamentos específicas de fornecedores, dados de carga civil, cotações de transporte e requisitos de conexão às utilidades. Antes de fazer um pedido, concilie o contrato de máquinas com os orçamentos de construção e instalação, item por item. Isso evita escopo duplicado em algumas áreas e escopo não orçado em outras.
Portanto, uma estimativa confiável de custo de uma linha automatizada de produção de blocos AAC possui uma base técnica visível. Ela identifica as premissas de produção, inclui todo o caminho do processo desde o recebimento da matéria-prima até o manuseio dos blocos acabados, considera os sistemas do local e de energia que permitem a operação dos equipamentos e distingue o escopo firme do fornecedor das provisões provisórias do projeto. Esse nível de definição torna o investimento final mais fácil de controlar e reduz alterações dispendiosas após a entrega dos equipamentos.
Recomendar
 30/09/2026
Quando uma linha automatizada de produção de materiais de construção se torna rentável?
ROI de uma linha automatizada de produção de materiais de construção explicado: avalie capacidade, qualidade, mão de obra, desperdícios e custos totais para fazer um investimento rentável.
- 30/09/2026
Como Estimar o Custo de uma Linha Automatizada de Produção de Blocos de AAC
Estimativa de custo de uma linha automatizada de produção de blocos de AAC: saiba como a capacidade, as matérias-primas, as autoclaves, a automação, as utilidades e o layout influenciam o investimento total. Compare cotações com segurança.
 29/09/2026
Como comparar o tempo de troca de moldes em máquinas hidráulicas de fabricação de blocos
Tempo de troca de moldes em máquinas hidráulicas de fabricação de blocos: compare a troca efetiva, a segurança, a configuração e a produção estável para escolher o sistema adequado.