¿Qué especificaciones de precisión y velocidad de corte ofrecen las máquinas de corte AAC de primera categoría en plantas de alto volumen?
Qué aspecto tienen la precisión y la velocidad en condiciones reales en las máquinas de corte de AAC
En la producción de AAC de alto volumen, la «precisión» y la «velocidad de corte» no son especificaciones abstractas en una ficha técnica: son las dos palancas que determinan si una planta alcanza su objetivo de producción diario sin sacrificar la consistencia dimensional ni generar un exceso de desperdicios. Si es demasiado lenta, el rendimiento se estanca. Si es demasiado imprecisa, la manipulación posterior, el curado y la colocación se vuelven impredecibles, lo que genera retrabajos, cuellos de botella de mano de obra o rechazos en la inspección. Por eso los operadores no preguntan «¿Cuál es la velocidad máxima?». Preguntan: «¿A qué velocidad se mantiene la precisión y durante cuánto tiempo?».
De dónde provienen las cifras y por qué se mantienen
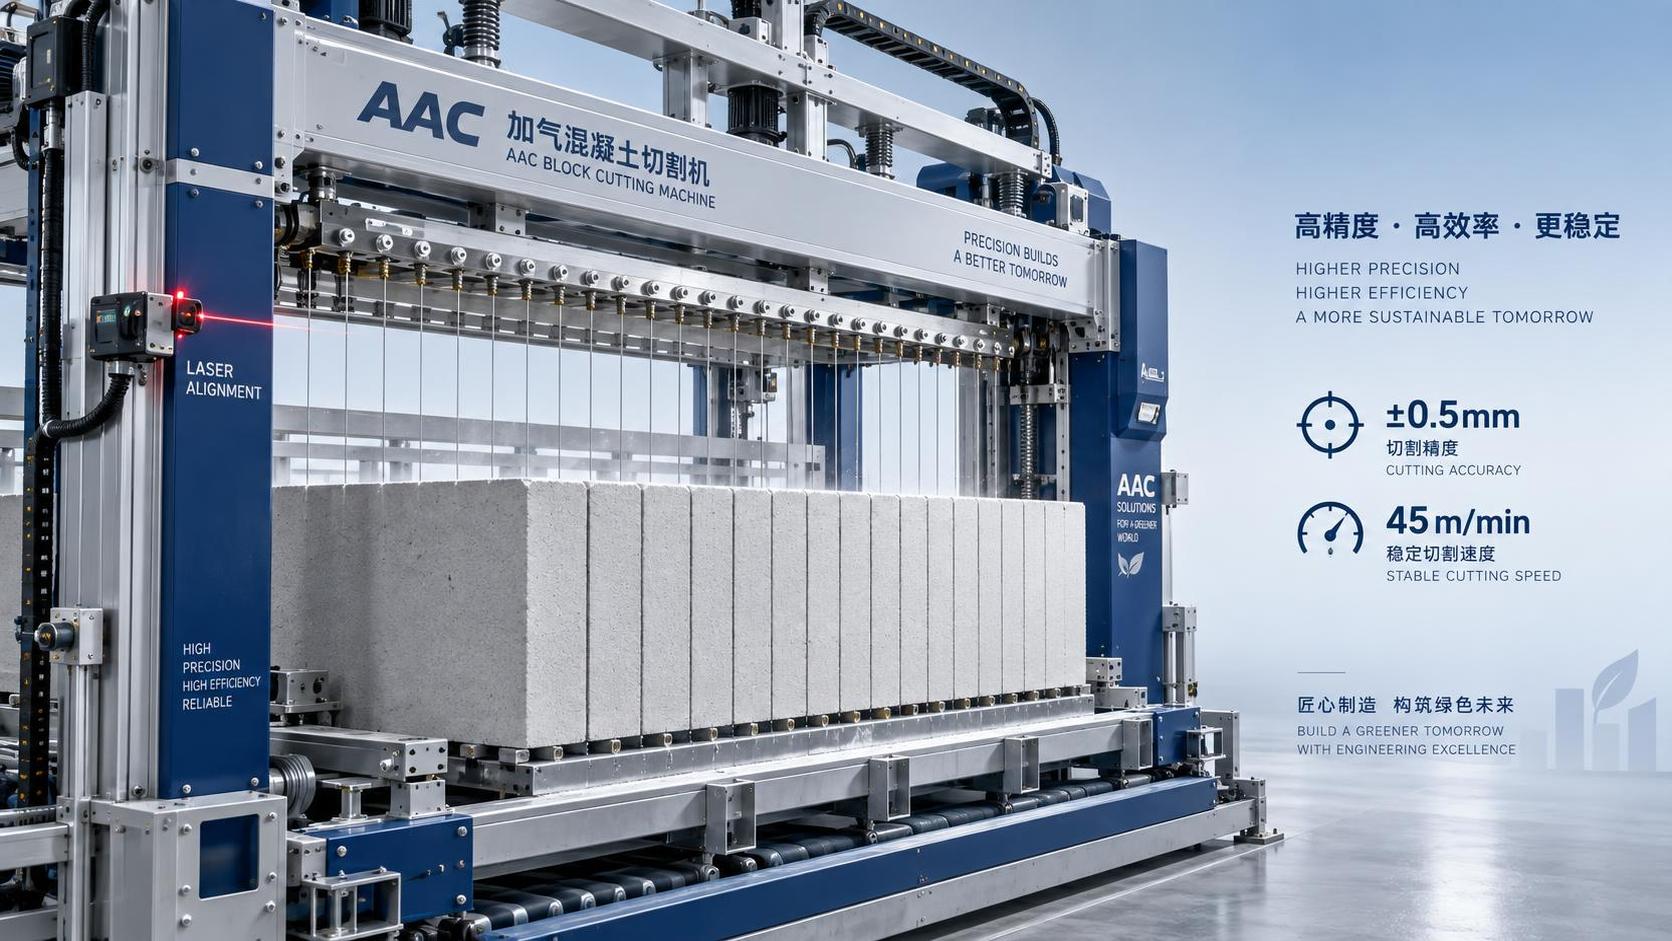
Las máquinas de corte de AAC de primer nivel que ofrecen una precisión dimensional de ±0.5 mm y velocidades lineales de corte de hasta 45 m/min no se basan en un único componente revolucionario. Están diseñadas como sistemas integrados, en los que el control de movimiento, la rigidez estructural, la retroalimentación de sensores y la gestión térmica convergen.
Tomemos el diseño de pórtico: las estructuras híbridas de aluminio y acero, ligeras pero rígidas a la torsión, resisten la deflexión durante cambios rápidos de dirección. Añada la alineación guiada por láser, calibrada antes de cada turno y no solo durante la puesta en marcha, y eliminará la deriva acumulativa a lo largo de cientos de cortes diarios. Después, incorpore servomotores de bucle cerrado con corrección de posición en tiempo real, en lugar de control por pasos de bucle abierto. Esto no es teórico. Así es como las máquinas de corte de AAC de Shandong Hongfa mantienen la repetibilidad entre turnos, estaciones y variaciones de temperatura ambiente, desde el subtropical húmedo de Guangxi hasta los inviernos variables de Shandong.
La precisión no se trata solo de tolerancia, sino de consistencia a lo largo del tiempo
Una máquina que registra ±0.3 mm el Día 1, pero se desvía hasta ±1.2 mm en la Semana 3, no es precisa: es inestable. La verdadera precisión implica un rendimiento sostenido. Esto requiere más que tolerancias estrictas en el montaje. Exige un seguimiento de calidad punto a punto: a cada componente crítico, desde los sensores de tensión del alambre hasta los soportes de los codificadores, se le asigna una identificación trazable, registrada con el número de lote y la marca de tiempo de calibración. Cuando aparece una desviación en los datos de campo, los ingenieros no hacen suposiciones. La aíslan en un subsistema específico, a menudo antes de que el operador note un cambio en el acabado superficial del bloque.
Este enfoque respalda el proceso certificado ISO9001-2008 de Hongfa y explica por qué sus líneas de AAC operan habitualmente más de 15,000 horas entre intervenciones mecánicas importantes. No se trata de sobredimensionar los componentes. Se trata de diseñar para una degradación medible e incorporar redundancia donde más importa.
Velocidad sin concesiones: cómo 45 m/min se mantiene fiable
45 m/min parece rápido, hasta que se comprende que no es una velocidad máxima puntual, sino una velocidad de desplazamiento sostenible en bloques de longitud completa (hasta 6 m), incluso con configuraciones de múltiples alambres que cortan 12–16 bloques simultáneamente. Esa velocidad se mantiene porque la dinámica de alimentación del alambre está desacoplada del movimiento del pórtico: el control de tensión independiente evita la caída, la rotura o la vibración armónica a alta velocidad. Y dado que la geometría de la trayectoria del alambre se modela, en lugar de estimarse, cada trayectoria de corte tiene en cuenta la compresión del material, la viscosidad de la suspensión y la progresión del desgaste de la cuchilla.
Ese modelado se basa en décadas de datos de procesos de AAC, acumulados en las cuatro bases de producción de Hongfa y validados en más de 200 líneas instaladas. Está integrado en el firmware, no solo en la documentación, de modo que los operadores no necesitan doctorados en ciencia de materiales para ajustar los cambios de densidad entre lotes de AAC de 500 kg/m³ y 700 kg/m³.
El papel de las patentes y por qué importan más allá del marketing
Hongfa posee 46 patentes nacionales, incluidas 28 patentes de invención, sobre tecnologías esenciales de corte de AAC. Pero las patentes por sí solas no garantizan el rendimiento. Lo importante es cómo se aplican: un sistema patentado de equilibrado de tensión del alambre no solo reduce las roturas, sino que prolonga la vida útil del alambre en un 37% según auditorías independientes de terceros. Un diseño patentado de unión modular de pórtico permite sustituir en campo los componentes desgastados sin desmontaje completo, reduciendo el tiempo de inactividad de días a horas.
No son ajustes incrementales. Abordan modos de fallo reales observados durante miles de horas operativas: desalineación por expansión térmica, resonancia del alambre a frecuencias resonantes y ruido de señal del codificador en entornos polvorientos y de alta vibración. Las patentes reflejan la resolución de problemas, no solo la innovación por sí misma.
Por qué «el mayor fabricante» es solo una parte de la historia
Ser el mayor fabricante de maquinaria para materiales de construcción de China, con 56 ingenieros superiores, más de 1120 empleados técnicos y un Instituto Nacional de Equipos y un Instituto de Investigación de Técnicas para Materiales de Construcción, significa capacidad. Pero la capacidad sin profundidad de especialización conduce a soluciones genéricas. Lo que distingue a Hongfa es la integración: la I+D no está aislada. Los ingenieros que diseñan plantas de dosificación también asesoran sobre la integración de líneas de AAC. Los técnicos que ponen en marcha líneas de piedra de cuarzo entienden cómo la desaireación al vacío afecta a la resistencia en verde del AAC y, por tanto, cómo afecta a la estabilidad del corte.
Esta fluidez interdisciplinaria se refleja de formas sutiles: lógica de control de la cortadora que se adapta a las variaciones de presión de vapor del autoclave; interfaces HMI que señalan posibles inconsistencias *antes* del primer corte, no después de que el control de calidad rechace un palé; protocolos de servicio que alinean los plazos de entrega de piezas de repuesto con las realidades logísticas regionales, no solo con los niveles de inventario de fábrica.
Qué confirmar antes de finalizar una ficha técnica
Si está evaluando máquinas de corte de AAC para una implementación de alto volumen, no se limite a «±0.5 mm / 45 m/min». Pregunte:
- ¿En qué condiciones de carga se mide esa precisión? (por ejemplo, matriz completa de alambres, densidad nominal, ambiente a 25°C)
- ¿Cómo se supervisa y ajusta la tensión del alambre durante el corte y cuál es el tiempo de respuesta?
- ¿Cuál es el intervalo de recalibración para la alineación láser y requiere herramientas externas de metrología?
- ¿Cómo maneja el sistema los gradientes de densidad dentro de una misma losa? (El AAC no es homogéneo)
- ¿La retroalimentación posicional se toma continuamente o solo en los puntos de inicio/final?
Estas preguntas distinguen los sistemas diseñados para condiciones de laboratorio de aquellos concebidos para un funcionamiento industrial continuo. También revelan si el proveedor entiende el AAC como un material, no solo como una geometría que debe cortarse.
Los siguientes pasos no consisten en elegir un proveedor, sino en validar la adecuación
Las especificaciones de precisión y velocidad importan, pero solo dentro de un contexto. Su máquina de corte de AAC ideal depende menos de las cifras principales y más de cómo estas cifras interactúan con la variabilidad de sus materias primas, los patrones de turnos, la capacidad de mantenimiento y la automatización posterior. Si está escalando de una producción piloto a una producción de línea completa, o actualizando una línea antigua mientras mantiene el tiempo de actividad, el siguiente paso no es la adquisición, sino la validación de parámetros: adaptar la cinemática del alambre a su diseño real de mezcla de AAC, probar la integridad del corte en distintos rangos de densidad y someter la lógica de control a pruebas de esfuerzo bajo cargas de producción simuladas.
Ese tipo de validación requiere conocimientos compartidos del proceso, no solo hardware. Es donde el rigor de la ingeniería se une a la ejecución in situ. Y comienza haciendo las preguntas adecuadas, no solo leyendo la ficha técnica.
Recomendar
 16-09-2026
Desafíos de integración de líneas automáticas de producción de AAC: brechas de comunicación PLC entre las unidades de alimentación, vertido y corte
Descubra cómo las brechas de comunicación PLC interrumpen su línea automática de producción de AAC: se revelan los desafíos de integración de las unidades de alimentación, vertido y corte con soluciones aplicables.
- 17-09-2026
¿Qué especificaciones de precisión y velocidad de corte ofrecen las máquinas de corte AAC de primera categoría en plantas de alto volumen?
Especificaciones de precisión y velocidad de las máquinas de corte AAC: precisión de ±0.5 mm y corte continuo a 45 m/min, diseñadas para plantas AAC de alto volumen en condiciones reales.
- 15-09-2026
¿Qué especificaciones de maquinaria para la producción de paneles de pared favorecen la eficiencia de la construcción prefabricada?
Maquinaria para la producción de paneles de pared para construcción prefabricada: descubra las especificaciones que impulsan la eficiencia en condiciones reales: precisión, adaptabilidad, tiempo de actividad y soporte integrado.