Какие характеристики точности и скорости резки обеспечивают высококлассные станки для резки AAC на предприятиях с большими объемами производства?
Как выглядят точность и скорость в реальных условиях эксплуатации станков для резки AAC
В крупносерийном производстве AAC «точность» и «скорость резки» — это не абстрактные характеристики из технического паспорта, а два ключевых фактора, определяющих, сможет ли предприятие достичь суточного плана выпуска без ущерба для стабильности размеров и без образования чрезмерного количества отходов. Слишком низкая скорость — и производительность снижается. Недостаточная точность — и последующие операции по перемещению, твердению и кладке становятся непредсказуемыми, что приводит к переделкам, задержкам из-за нехватки рабочей силы или отбраковке при контроле. Поэтому операторы не спрашивают: «Какова максимальная скорость?» Они спрашивают: «При какой скорости сохраняется точность — и как долго?»
Откуда берутся эти показатели — и почему они подтверждаются на практике
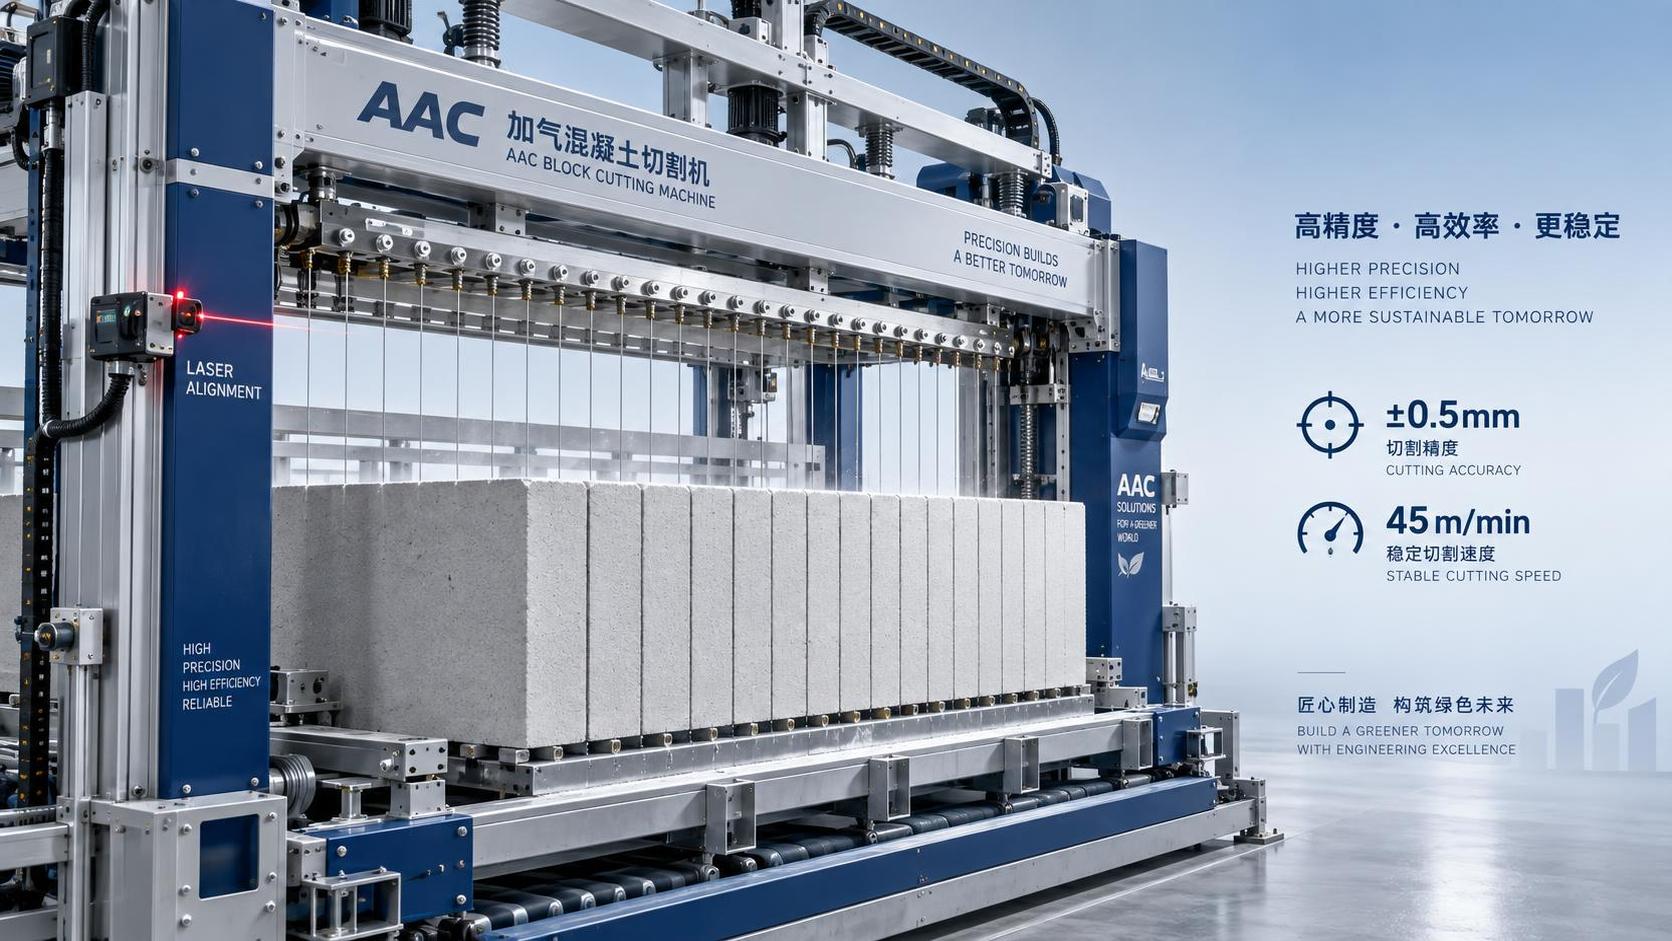
Высококлассные станки для резки AAC, обеспечивающие точность размеров ±0.5 mm и линейную скорость резки до 45 m/min, не строятся вокруг одного прорывного компонента. Они проектируются как интегрированные системы, в которых объединяются управление движением, жёсткость конструкции, обратная связь от датчиков и терморегулирование.
Рассмотрим конструкцию портала: лёгкие, но устойчивые к кручению гибридные рамы из алюминия и стали противостоят прогибу при быстрых изменениях направления. Добавьте лазерное выравнивание, калибруемое перед каждой сменой, а не только при вводе в эксплуатацию, — и накопленное отклонение при сотнях резов в день будет устранено. Затем применяются сервоприводы с замкнутым контуром и коррекцией положения в реальном времени, а не шаговое управление с разомкнутым контуром. Это не теория. Именно так станки Hongfa для резки AAC сохраняют повторяемость результатов между сменами, сезонами и при колебаниях температуры окружающей среды — от влажного субтропического климата Гуанси до переменчивых зим Шаньдуна.
Точность — это не только допуск, но и стабильность во времени
Станок, показывающий ±0.3 mm в первый день, но отклоняющийся до ±1.2 mm к третьей неделе, не является точным — он нестабилен. Настоящая точность означает устойчивую производительность. Для этого недостаточно лишь строгих допусков при сборке. Требуется точечная система отслеживания качества: каждому критически важному компоненту — от датчиков натяжения проволоки до креплений энкодеров — присваивается отслеживаемый идентификатор, зарегистрированный вместе с номером партии и отметкой времени калибровки. Когда в эксплуатационных данных появляется отклонение, инженеры не гадают. Они локализуют его до конкретной подсистемы, часто ещё до того, как оператор заметит изменение качества поверхности блока.
Этот подход лежит в основе сертифицированного по ISO9001-2008 процесса Hongfa и объясняет, почему их линии AAC обычно работают более 15,000 часов между основными механическими вмешательствами. Речь не о чрезмерном проектировании деталей. Речь о проектировании с учётом измеримого износа и о создании резервирования там, где это наиболее важно.
Скорость без компромиссов: как обеспечивается надёжность при 45 m/min
45 m/min звучит как высокая скорость, пока не становится понятно, что это не пиковая кратковременная скорость, а устойчивая скорость перемещения по блокам полной длины (до 6 m), даже при многопроволочных конфигурациях, одновременно разрезающих 12–16 блоков. Эта скорость сохраняется, поскольку динамика подачи проволоки отделена от движения портала: независимое управление натяжением предотвращает провисание, обрыв или гармоническую вибрацию при высокой скорости. А поскольку геометрия траектории проволоки моделируется, а не определяется приблизительно, каждая траектория реза учитывает сжатие материала, вязкость шлама и прогрессирующий износ режущего инструмента.
Такое моделирование основано на десятилетиях технологических данных по AAC, накопленных на четырёх производственных базах Hongfa и подтверждённых на более чем 200 установленных линиях. Оно встроено в микропрограммное обеспечение, а не ограничивается документацией, поэтому операторам не требуется степень PhD в области материаловедения, чтобы учитывать изменение плотности между партиями AAC 500 kg/m³ и 700 kg/m³.
Роль патентов — и почему они важны не только для маркетинга
Hongfa владеет 46 национальными патентами, включая 28 патентов на изобретения, в области ключевых технологий резки AAC. Однако сами по себе патенты не гарантируют производительность. Важно то, как они применяются: запатентованная система балансировки натяжения проволоки не только снижает количество обрывов, но и увеличивает срок полезного использования проволоки на 37% по результатам независимых сторонних аудитов. Запатентованная модульная конструкция соединения портала позволяет заменять изношенные компоненты на месте без полной разборки, сокращая простой с нескольких дней до нескольких часов.
Это не постепенные усовершенствования. Они решают реальные виды отказов, наблюдаемые в течение тысяч часов эксплуатации: нарушение соосности вследствие теплового расширения, резонанс проволоки на резонансных частотах и шум сигнала энкодера в запылённых средах с высокой вибрацией. Патенты отражают решение конкретных проблем, а не инновации ради самих инноваций.
Почему «крупнейший производитель» — лишь часть истории
Статус крупнейшего в Китае производителя оборудования для строительных материалов, располагающего 56 старшими инженерами, более чем 1120 техническими специалистами и Национальным институтом оборудования и технологий строительных материалов, означает производственные возможности. Но возможности без глубокого знания предметной области приводят к типовым решениям. Hongfa отличает именно интеграция: НИОКР не изолированы. Инженеры, проектирующие бетонные узлы, также консультируют по интеграции линий AAC. Технические специалисты, вводящие в эксплуатацию линии кварцевого камня, понимают, как вакуумное удаление воздуха влияет на прочность сырца AAC — и, следовательно, на стабильность резки.
Такая междисциплинарная компетентность проявляется в тонких деталях: в логике управления резкой, адаптирующейся к изменениям давления пара в автоклаве; в интерфейсах HMI, отмечающих возможные несоответствия *до* первого реза, а не после того, как отдел контроля качества отклонит поддон; в процедурах обслуживания, которые согласуют сроки поставки запасных частей с реальными возможностями региональной логистики, а не только с уровнем складских запасов предприятия.
Что следует уточнить перед окончательным утверждением спецификации
Если вы оцениваете станки для резки AAC для крупносерийного применения, не ограничивайтесь показателями «±0.5 mm / 45 m/min». Спросите:
- При каких условиях нагрузки измеряется эта точность? (например, полный массив проволок, номинальная плотность, температура окружающей среды 25°C)
- Как контролируется и регулируется натяжение проволоки в процессе резки и каково время реакции?
- Каков интервал повторной калибровки лазерного выравнивания и требуются ли для неё внешние метрологические инструменты?
- Как система работает с градиентами плотности внутри одной плиты? (AAC не является однородным)
- Отбирается ли обратная связь по положению непрерывно или только в начальной/конечной точках?
Эти вопросы позволяют отличить системы, разработанные для лабораторных условий, от решений, спроектированных для непрерывной промышленной эксплуатации. Они также показывают, понимает ли поставщик AAC как материал, а не просто как геометрическую форму для резки.
Следующие шаги — не о выборе поставщика, а о проверке соответствия
Характеристики точности и скорости важны, но только в контексте. Оптимальный для вас станок для резки AAC зависит не столько от заявленных показателей, сколько от того, как они взаимодействуют с изменчивостью вашего сырья, графиками смен, возможностями технического обслуживания и последующей автоматизацией. Если вы масштабируете производство от пилотного проекта до полноценной линии либо модернизируете устаревшую линию, сохраняя время безотказной работы, следующим шагом является не закупка, а проверка параметров: сопоставление кинематики проволоки с фактической рецептурой вашей смеси AAC, испытание целостности реза в диапазоне плотностей и нагрузочное тестирование логики управления при моделируемых производственных нагрузках.
Такая проверка требует общего знания технологического процесса, а не только оборудования. Именно здесь инженерная строгость сочетается с реализацией на площадке. И она начинается с правильных вопросов, а не только с изучения спецификации.
Рекомендуем
 Sep 16, 2026
Проблемы интеграции автоматической линии производства AAC: пробелы в обмене данными PLC между узлами подачи, заливки и резки
Узнайте, как пробелы в обмене данными PLC нарушают работу вашей автоматической линии производства AAC: выявлены проблемы интеграции узлов подачи, заливки и резки, а также практические способы их устранения.
- Sep 17, 2026
Какие характеристики точности и скорости резки обеспечивают высококлассные станки для резки AAC на предприятиях с большими объемами производства?
Характеристики точности и скорости станка для резки AAC: точность ±0.5 mm и стабильная скорость резки 45 m/min — разработано для реальных высокопроизводительных предприятий AAC.
- Sep 15, 2026
Какие характеристики оборудования для производства стеновых панелей способствуют эффективности сборного строительства?
Оборудование для производства стеновых панелей для сборного строительства: узнайте о характеристиках, обеспечивающих реальную эффективность — точность, адаптивность, бесперебойную работу и комплексную поддержку.