Desafíos de integración de líneas automáticas de producción de AAC: brechas de comunicación PLC entre las unidades de alimentación, vertido y corte
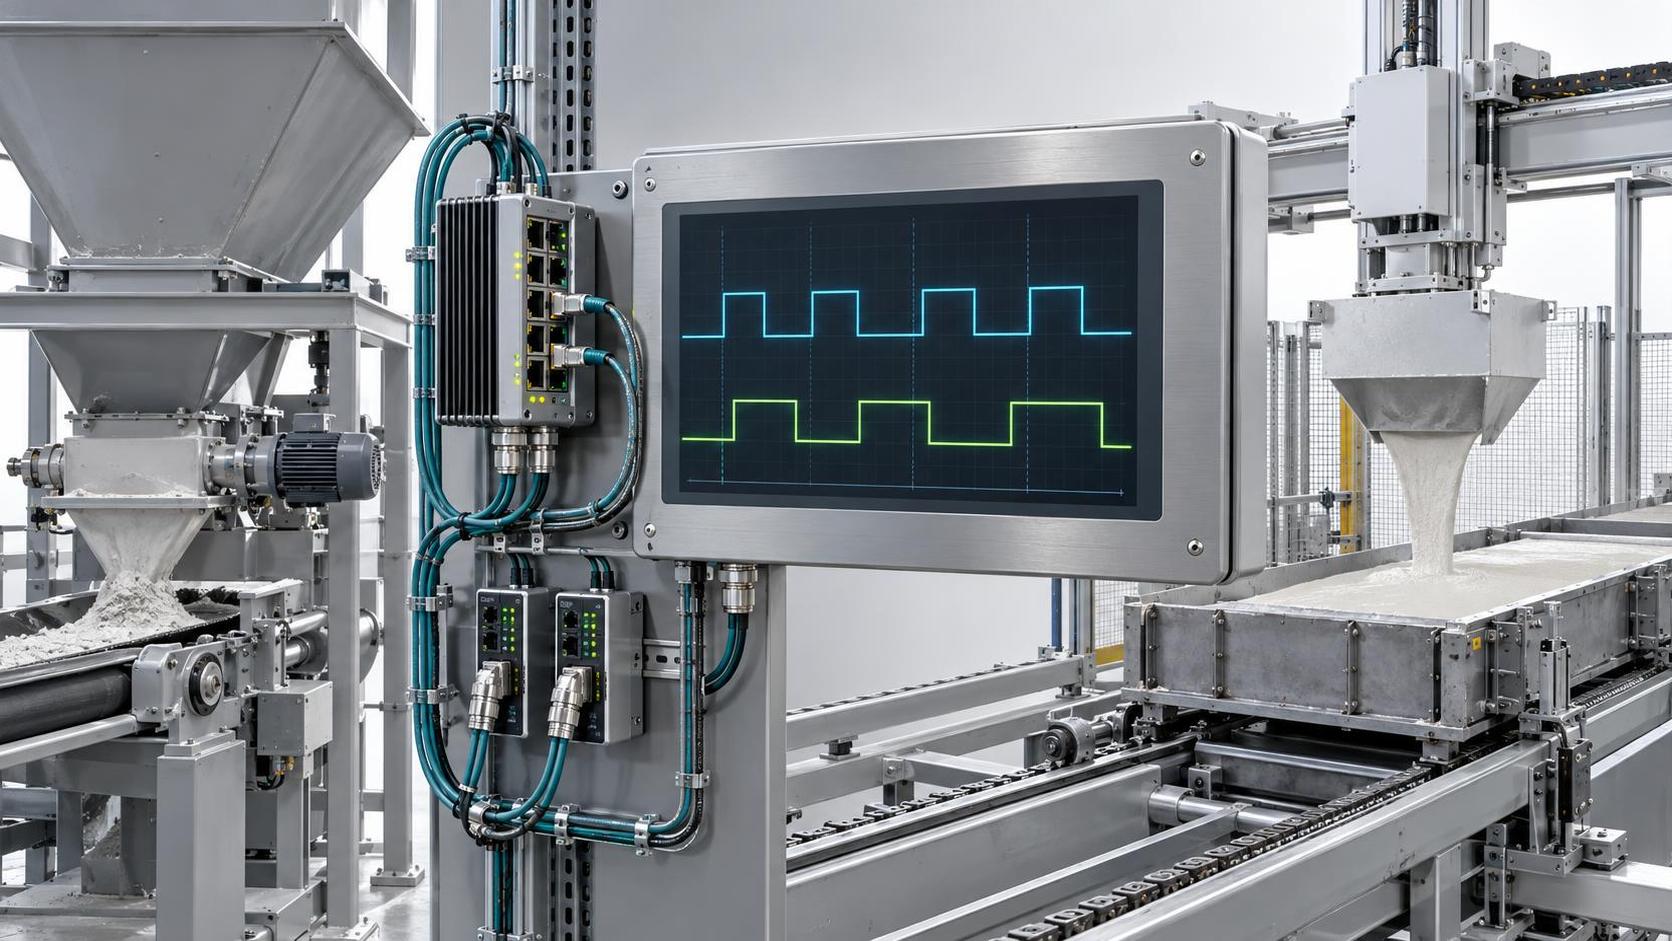
La integración de una línea automática de producción de AAC requiere una coordinación precisa y en tiempo real entre las unidades de alimentación, colado y corte; sin embargo, los evaluadores técnicos encuentran con frecuencia paradas operativas o desviaciones de calidad atribuibles a deficiencias en la comunicación del PLC. No se trata de fallos aislados de hardware, sino de deficiencias sistémicas de integración: estructuras de datos no coincidentes, sincronización no coordinada de los tiempos de ciclo e incompatibilidades a nivel de protocolo entre subsistemas de distintos proveedores o actualizaciones de sistemas heredados. En Shandong Hongfa, donde las líneas de producción de bloques de hormigón celular se han diseñado y validado en campo durante más de 30 años y en cuatro bases de fabricación con certificación ISO9001, estas deficiencias no se diagnostican únicamente por los síntomas, sino mediante un análisis de señales por capas, que comienza en la capa de mapeo de E/S y se extiende hasta la lógica de ejecución a nivel de tareas.
Dónde se producen realmente las interrupciones de comunicación
Los problemas de comunicación del PLC en las líneas automáticas de AAC rara vez se deben al cableado de red o a fallos de la capa física. En cambio, se manifiestan en tres límites funcionales:
- Transferencia de alimentación a colado: La señal de finalización del lote de la unidad de alimentación debe activar el posicionamiento del molde de colado *antes* de que comience la descarga de la lechada. Una desalineación temporal de 120–180 ms, dentro de las tolerancias típicas del ciclo de escaneo, provoca un movimiento prematuro del molde (derrame de lechada) o un posicionamiento tardío (dimensiones inconsistentes de los bloques).
- Sincronización de estados de colado a corte: La unidad de colado informa el «estado de curado» como un indicador booleano, mientras que la unidad de corte espera una enumeración de varios estados (por ejemplo, «verde», «preendurecido», «listo»). Sin una lógica explícita de traducción de estados, la cortadora adopta por defecto el estado «no listo», deteniendo la línea a pesar de que el tiempo de curado sea suficiente.
- Arbitraje de recursos compartidos: Tanto las unidades de colado como las de corte acceden al mismo sistema de seguimiento de transportadores mediante Modbus TCP; sin embargo, sin un PLC maestro de arbitraje, las solicitudes simultáneas de lectura/escritura provocan la corrupción de registros. Esto ocasiona la pérdida de datos de posición para el cálculo de la longitud de corte, lo que genera desviaciones dimensionales en lotes sucesivos.
El mapeo de protocolos no se limita a la compatibilidad: también trata sobre la semántica
Muchos evaluadores asumen que seleccionar un protocolo industrial común (por ejemplo, EtherNet/IP o Profinet) resuelve la interoperabilidad. En la práctica, protocolos idénticos pueden contener interpretaciones semánticas divergentes. Por ejemplo:
- Una etiqueta «feed_complete» en el PLC de alimentación puede asignarse a un «status_bit_7» genérico en la configuración del PLC de colado; sin una referencia cruzada documentada, los ingenieros interpretan erróneamente su umbral de activación.
- La unidad de colado utiliza un entero de 16 bits para informar la temperatura (0–65535 = 0–100 °C), mientras que la unidad de corte espera un valor de coma flotante de 32 bits. Los datos no convertidos aparecen como errores de desbordamiento o valores sin sentido en los registros de tendencias de la HMI.
- Los códigos de alarma son específicos de cada proveedor: «E421» en la unidad de alimentación significa «atasco del transportador», pero el mismo código en la unidad de corte indica «tiempo de espera agotado de calibración láser». La ausencia de un diccionario de alarmas compartido hace que los operadores respondan a falsos positivos o pasen por alto eventos críticos.
En Hongfa, esto se aborda durante la puesta en marcha, no con convertidores de protocolo genéricos, sino con bloques de funciones personalizados que garantizan la alineación semántica: conversión de datos con seguridad de tipos, validación de transferencias basada en máquinas de estados y tablas centralizadas de traducción de códigos de alarma integradas directamente en la lógica de control maestro.
Desalineación temporal: más allá de las especificaciones del ciclo de escaneo
Los ciclos de escaneo del PLC suelen citarse como la causa raíz de los problemas de temporización, pero la latencia real se origina en capas más profundas. Considere una secuencia típica:
- El PLC de alimentación detecta la finalización del lote → activa un bit de salida.
- La señal viaja mediante una entrada DI cableada al PLC de colado → introduce un retardo eléctrico de 5–10 ms.
- El PLC de colado lee la entrada en el siguiente ciclo de escaneo → añade hasta 30 ms (si el tiempo de escaneo es de 30 ms).
- El PLC de colado ejecuta la lógica de posicionamiento → envía un comando al servomotor.
- El servomotor procesa el comando → retardo de respuesta mecánica (15–40 ms según la carga).
El efecto acumulado, de hasta 85 ms, supera la ventana de tolerancia de ±25 ms requerida para el posicionamiento sincronizado del molde. Las soluciones requieren una mitigación por capas: acondicionamiento de señales a nivel de hardware (por ejemplo, entradas de respuesta rápida con aislamiento óptico), programación determinista de tareas dentro del PLC (tareas independientes de alta prioridad para las señales de transferencia) y ajustes en el diseño mecánico (por ejemplo, preposicionar los actuadores durante el llenado de lechada en lugar de esperar la confirmación completa del lote).
Comprobaciones de integridad de datos que van más allá de las pruebas de ping
La disponibilidad de la red no garantiza la fidelidad de los datos. Los evaluadores deben verificar la integridad mediante estos métodos probados en campo:
- Auditoría de consistencia de etiquetas: Compare simultáneamente los valores brutos de registro de variables clave del proceso (por ejemplo, posición del molde, temperatura de la lechada, velocidad de la cortadora) en todos los PLC, no solo si los valores están presentes, sino también si difieren en más de un 0.5% entre unidades que comparten la misma fuente de sensor.
- Registro de secuencias de transferencia: Active el registro de eventos con marca de tiempo en ambos lados de cada interfaz entre unidades (por ejemplo, «feed_complete activado» + «casting_position_start activado») y mida el tiempo de diferencia en 50 ciclos consecutivos. Diferencias constantes >35 ms indican una desalineación temporal sistemática; diferencias irregulares sugieren fluctuación de red o sobrecarga de CPU.
- Validación de transición de estados: Supervise si los cambios de estado se propagan de forma unidireccional y atómica. Si la unidad de colado pasa a «mold_filled» mientras la unidad de corte permanece en «idle» durante >2 ciclos, y no se registró ninguna señal de transferencia, el problema reside en activadores de eventos ausentes o mal configurados, no en el ancho de banda de la red.
Cuándo recurrir a la integración de hardware frente a la interconexión por software
No todas las deficiencias de comunicación justifican pasarelas de protocolo o servidores OPC UA. Evalúe según la criticidad de la señal:
Los diseños de líneas automáticas de producción de AAC de Hongfa incorporan este enfoque escalonado, utilizando enlaces de hardware deterministas para acciones con plazos definidos e interfaces de software estandarizadas solo cuando la flexibilidad supera el riesgo de temporización.
Priorización del diagnóstico para evaluadores técnicos
Al solucionar interrupciones en una línea en funcionamiento:
- Primero, aísle si el fallo se produce en un punto de transferencia específico (por ejemplo, solo después de finalizar la alimentación) o en varias transiciones; esto indica si el problema está localizado o es sistémico.
- Compruebe el estado bruto de E/S en ambos PLC *durante* la transferencia, no solo en el historial de la HMI, ya que las visualizaciones almacenadas en búfer ocultan pérdidas de señal transitorias.
- Verifique la precisión de la sincronización del reloj (PTP o NTP) si se utilizan marcas de tiempo para la correlación; una desviación >100 ms invalida el análisis de eventos entre PLC.
- Revise las notas de compatibilidad de las revisiones de firmware, no solo los números de versión, sino también las matrices de interoperabilidad confirmadas publicadas por cada proveedor para la serie exacta de hardware instalada.
Ninguna prueba individual confirma la resolución. La validación requiere observar al menos tres transferencias consecutivas realizadas correctamente bajo carga de producción completa, con diferencias temporales medidas dentro de ±15 ms y cero discrepancias de estado en las secuencias registradas.
Siguiente:No hay más contenido
Recomendar
 16-09-2026
Desafíos de integración de líneas automáticas de producción de AAC: brechas de comunicación PLC entre las unidades de alimentación, vertido y corte
Descubra cómo las brechas de comunicación PLC interrumpen su línea automática de producción de AAC: se revelan los desafíos de integración de las unidades de alimentación, vertido y corte con soluciones aplicables.
- 17-09-2026
¿Qué especificaciones de precisión y velocidad de corte ofrecen las máquinas de corte AAC de primera categoría en plantas de alto volumen?
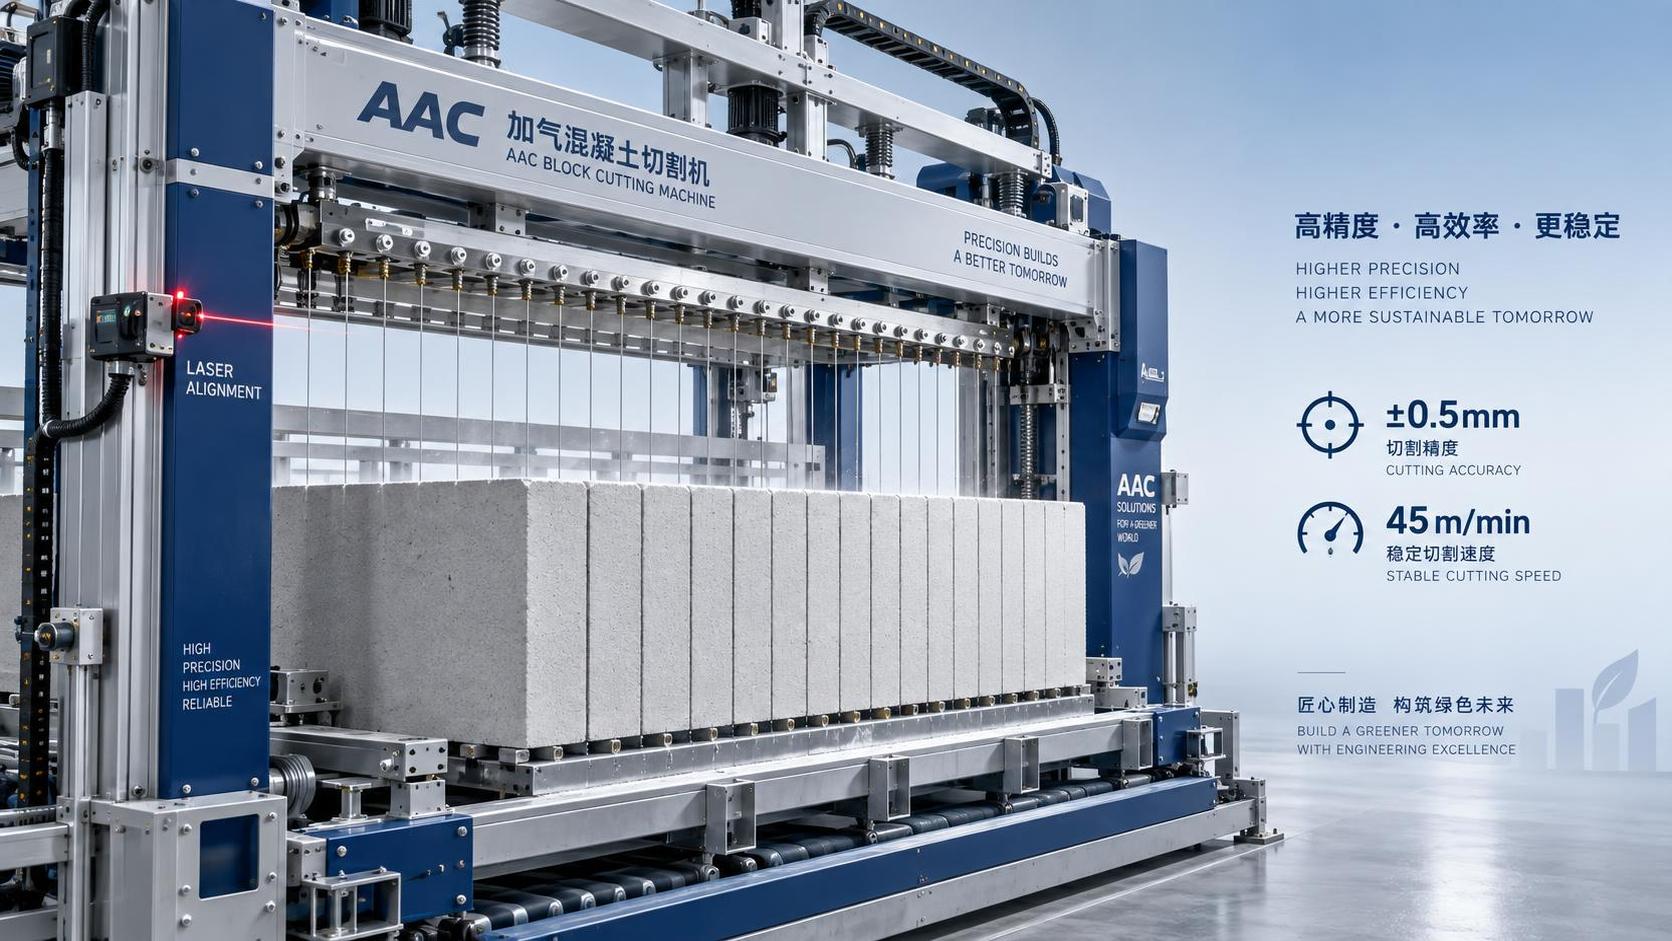
Especificaciones de precisión y velocidad de las máquinas de corte AAC: precisión de ±0.5 mm y corte continuo a 45 m/min, diseñadas para plantas AAC de alto volumen en condiciones reales.
- 15-09-2026
¿Qué especificaciones de maquinaria para la producción de paneles de pared favorecen la eficiencia de la construcción prefabricada?
Maquinaria para la producción de paneles de pared para construcción prefabricada: descubra las especificaciones que impulsan la eficiencia en condiciones reales: precisión, adaptabilidad, tiempo de actividad y soporte integrado.